
Una prensa plegadora es una de las máquinas principales para la fabricación de marcos de puertas de metal porque forma los perfiles de jamba, cabeza, tope, retorno y anclaje que controlan cómo un marco de metal hueco se ajusta a la abertura de la pared. Para la mayoría de las fábricas de marcos de puertas, la mejor configuración es una prensa plegadora hidráulica CNC combinada con calibradores traseros precisos, herramientas de cuello de cisne, troqueles en V para acero de 1,0 a 2,5 mm y una secuencia de doblado repetible que mantiene el marco cuadrado antes de soldarlo y ensamblarlo.

¿Qué es la fabricación de marcos de puertas metálicas?
La fabricación de marcos de puertas metálicas es el proceso de cortar, perforar, doblar, soldar y terminar láminas de acero en miembros del marco para aberturas comerciales, industriales, de seguridad, hospitalarias, escolares, hoteleras y residenciales. Un marco metálico hueco típico incluye dos jambas verticales, un cabezal, topes, retornos, esquinas soldadas o en inglete, preparaciones de bisagras y cerraderos, placas de refuerzo y anclajes para el tipo de pared.
La etapa de plegadora es fundamental porque convierte una pieza plana en un perfil con profundidad, ancho de cara, altura de tope, brida de retorno y escuadra controlados. Si las curvas son inconsistentes incluso entre 0,5 y 1,0 mm, el marco puede torcerse durante la soldadura, el espacio libre de la puerta puede cambiar y el instalador puede tener dificultades para mantener la abertura a plomo.
Flujo de producción del marco de la puerta: dónde encaja la plegadora
Una línea de marcos de puertas puede utilizar una cortadora láser, una máquina punzonadora, una máquina muescadora, una plegadora, una estación de soldadura, una estación de rectificado y una línea de recubrimiento en polvo. La plegadora generalmente se coloca después de preparar los orificios y las muescas, porque los recortes de hardware y las ranuras de anclaje son más fáciles de ubicar mientras la hoja aún está plana.
- Supresión:corte tiras planas de láminas laminadas en frío, galvanizadas, galvannealed o inoxidables según la altura del marco, la longitud del cabezal y el perfil de la pared.
- Punzonado y entallado:prepare los huecos para las bisagras, las cajas de cierre, las ranuras de anclaje, las esquinas de inglete, las lengüetas y los orificios de ensamblaje antes de doblar.
- Doblado de plegadora:Forme las bridas de cara, tope, retorno, garganta y refuerzo en una secuencia controlada.
- Montaje y soldadura:unir jambas y travesaños, instalar refuerzos y controlar las dimensiones diagonales.
- Rectificado y acabado:limpie las soldaduras, inspeccione los espacios libres, aplique imprimación o recubrimiento en polvo y empaquete el marco para su envío.
Materiales, calibres y gamas de máquinas comunes para marcos de puertas
El material del marco de la puerta varía según el mercado y los requisitos del proyecto. Muchos marcos estándar utilizan acero de 1,0 a 1,5 mm, mientras que los marcos comerciales o de seguridad de alta resistencia pueden utilizar acero de 1,6 a 2,5 mm. Los marcos de acero inoxidable necesitan más fuerza de flexión y más atención a la protección de la superficie. Las chapas galvanizadas y galvannealed necesitan herramientas que eviten daños en el revestimiento.
De acuerdo con la guía Steel Door Institute , las puertas y marcos de acero se especifican a través de estándares como ANSI/SDI A250.8 y SDI 117 cubre las tolerancias de fabricación para puertas y marcos de acero estándar. Estas referencias son útiles porque recuerdan a los fabricantes que el rendimiento del marco depende tanto de la elección del material como del control dimensional.
| Trabajo de marco de puerta | Material típico | Espesor común | Ajuste de la prensa plegadora |
|---|---|---|---|
| Marcos interiores estándar | Acero laminado en frío o galvanizado | 1,0-1,2 milímetros | 40T-80T, 1600-2500 mm de longitud de plegado |
| Marcos metálicos huecos comerciales | Acero galvanizado o laminado en frío | 1,2-1,6mm | 80T-125T, se recomienda tope trasero CNC |
| Marcos resistentes o de seguridad. | Acero dulce, acero galvanizado, acero inoxidable | 1,6-2,5mm | 100T-160T con compensación de deflexión y herramientas fuertes |
| Marcos y paneles arquitectónicos largos. | Acero dulce o acero inoxidable | 1,2-2,0 milímetros | 160T-220T / 3200-4000 mm dependiendo de la longitud |
Secuencia de doblado de prensa plegadora recomendada para marcos de puertas
La secuencia exacta depende del perfil del marco, pero el objetivo es siempre el mismo: mantener la pieza estable en el troquel, evitar colisiones con el punzón o el ariete y dejar suficiente espacio para la siguiente brida. Para un marco metálico hueco típico de uno o dos rebajes, doble las características internas más profundas primero y los retornos externos al final.
- Confirme el patrón plano:incluya el margen de curvatura, el radio interior, el espesor del material y la compensación de recuperación elástica antes de cortar los espacios en blanco de producción.
- Utilice bordes de referencia de forma consistente:mantenga la misma cara terminada o el mismo lado del tope contra el tope trasero para reducir los errores del operador.
- Primero forme las características de parada o garganta:Estas curvas más pequeñas son más difíciles después de que se forman grandes retornos.
- Doble la cara principal y la profundidad de la jamba:utilice un soporte de matriz estable y verifique que el perfil formado no toque el hombro del punzón.
- Las bridas de retorno de forma duran:los retornos cierran el perfil y pueden requerir punzones de cuello de cisne o herramientas desplazadas para el espacio libre.
- Verifique el ajuste de una sola pieza antes de la producción por lotes:mida el ancho de la cara, la altura del tope, la profundidad de la garganta, el ancho total y gire antes de ejecutar la siguiente pila.
Opciones de herramientas: V-Die, punzón de cuello de cisne y doblado sin marcas
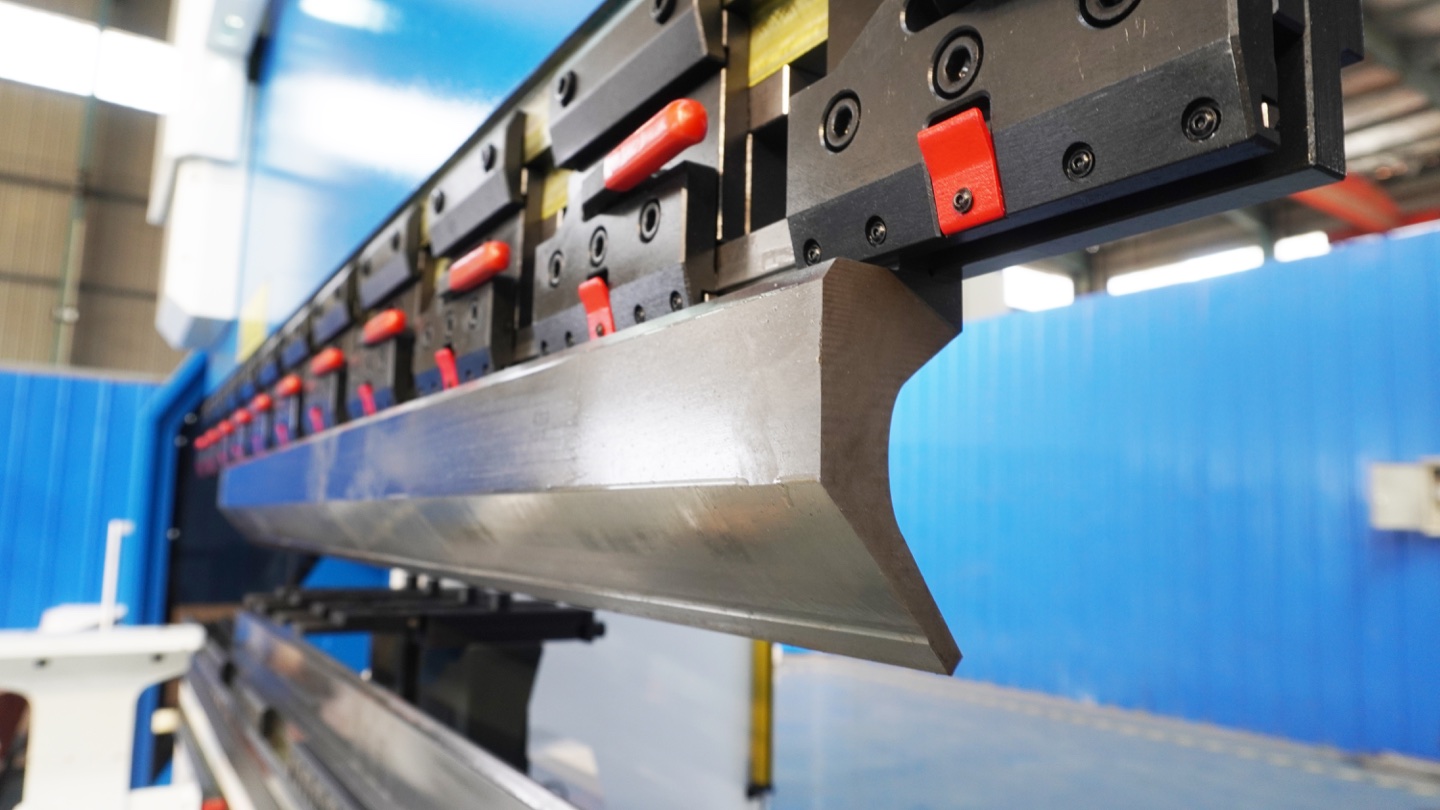
Los perfiles de los marcos de las puertas a menudo incluyen pestañas estrechas y curvaturas inversas, por lo que el espacio libre para las herramientas es más importante que el tonelaje bruto. Un golpe recto estándar puede chocar con un retorno formado. Un punzón de cuello de cisne brinda espacio para perfiles en forma de U o en forma de canal y, a menudo, es la primera opción más segura para trabajos de estructura.
Para doblar acero dulce con aire, muchos talleres comienzan con una abertura en V de aproximadamente 6 a 8 veces el espesor del material para piezas de calibre delgado. Las bridas cortas pueden necesitar una abertura en V más pequeña, pero una abertura más pequeña aumenta el tonelaje y el riesgo de marcas de herramientas. Si la cara visible tendrá una capa de pintura en polvo, utilice herramientas limpias y pulidas, una película protectora o troqueles sin marcas donde la calidad de la superficie sea importante.
Configuración de tonelaje y tope trasero
El doblado de marcos de puertas suele ser un trabajo de calibre fino, por lo que el tonelaje no es tan alto como el de la fabricación de placas pesadas. El verdadero desafío es la repetibilidad: el tope trasero debe volver a la misma posición en muchas jambas y cabezales, y el operador debe poder cambiar programas rápidamente entre tamaños de marco.
Utilice un cálculo de tonelaje basado en el espesor del material, la resistencia a la tracción, la longitud de curvatura y la apertura de la matriz en V. Luego agregue un margen práctico del 15-25%. Por ejemplo, doblar acero dulce de 1,5 mm sobre un marco corto requiere mucha menos fuerza que doblar una pieza en bruto completa de 3200 mm, pero los miembros de cabeza largos aún necesitan una máquina rígida y un coronado correcto.
¿Qué configuración de plegadora se adapta a las fábricas de marcos de puertas?
La plegadora adecuada depende de la variedad de bastidor, el volumen diario, la habilidad del operador y si su taller ya cuenta con punzonado o corte por láser. No elijas sólo por tonelaje; elija según la velocidad de configuración, la distancia entre herramientas, la precisión del tope trasero y la usabilidad del controlador.
| Escenario de fábrica | La mejor elección de máquina | Por qué encaja | Punto de observación |
|---|---|---|---|
| Pequeño taller, tamaños de marco repetidos. | Prensa plegadora con barra de torsión NC | Menor costo y suficiente precisión para curvaturas simples y repetidas. | Más configuración manual y menos flexibilidad para perfiles complejos |
| Productor de marcos comerciales con muchos tamaños. | Prensa plegadora electrohidráulica CNC | Programas almacenados, control Y1/Y2, tope trasero preciso, cambio más rápido | Requiere biblioteca de herramientas disciplinada y capacitación del operador |
| Marcos arquitectónicos inoxidables o de alta gama. | Prensa plegadora CNC con herramientas sin marcas | Mejora la calidad de la superficie y la repetibilidad. | La película protectora y las herramientas limpias son esenciales |
| Marcos largos o trabajos de paneles mixtos. | Prensa plegadora CNC 160T-220T, 3200-4000 mm | Admite espacios en blanco más largos y una gama de productos más amplia | Plano de soporte de hoja y espacio de piso. |
Controles de calidad después del doblado
Un buen bastidor no se juzga sólo por la plegadora. La precisión del doblado debe sobrevivir a la soldadura, el esmerilado, el recubrimiento, el embalaje y la instalación. Cree una rutina de inspección sencilla en torno a las dimensiones que afectan el espacio libre de la puerta y el ajuste de la pared.
- Dimensiones del perfil:ancho de cara, altura de tope, profundidad de garganta, brida de retorno y profundidad de rebaje.
- Control de ángulo:Las curvas de 90 grados deben comprobarse después de la recuperación elástica, especialmente en láminas galvanizadas o inoxidables.
- Rectitud:Las jambas largas no deben doblarse después de doblarlas o soldarlas.
- Girar:Coloque el perfil sobre una mesa plana y compruebe si las esquinas se levantan.
- Ajuste de montaje:Confirme la alineación de la preparación de la bisagra y el cerradero antes de terminar.
Lista de verificación del comprador para una prensa plegadora de marco de puerta
- Envíe al proveedor de 3 a 5 dibujos de marcos reales, no solo un requisito de espesor y longitud.
- Confirme la longitud mínima de la brida y si se requieren herramientas de cuello de cisne.
- Solicite cálculos de tonelaje utilizando la calidad del material, la apertura de la matriz en V y la curvatura más larga.
- Especifique los ejes del tope posterior, la forma de los dedos, las necesidades del eje Z y los brazos de soporte para espacios en blanco largos.
- Confirme el almacenamiento del programa del controlador, la importación de dibujos, la biblioteca de herramientas y el idioma del operador.
- Incluir requisitos de protección de superficies para caras visibles galvanizadas, pintadas o inoxidables.
- Revisar los dispositivos de seguridad para operación con pedal, proximidad de manos y manipulación de piezas largas.
- Solicite capacitación sobre secuencia de plegado, inspección de primeras piezas, mantenimiento de herramientas y denominación de programas.
Notas de seguridad y manejo
OSHA describe las plegadoras motorizadas como máquinas que forman piezas con troqueles unidos a un ariete y una base, y señala los peligros en el punto de operación, los controles de pie y las piezas de trabajo grandes que se mueven durante la carrera. Los marcos de las puertas son largos y pueden levantarse al doblarse, por lo que los operadores necesitan espacio libre, brazos de soporte y protecciones que se adapten al trabajo.
Para la producción de marcos, los principales problemas de seguridad son los bordes afilados de las láminas, la manipulación de piezas largas, los puntos de pellizco en el tope posterior y los ciclos inesperados. Utilice cortinas de luz o protectores láser cuando corresponda, mantenga el piso limpio, nunca pase por alto el pedal y defina una regla de manipulación por parte de dos personas para espacios en blanco de gran tamaño.
Errores comunes al doblar el marco de la puerta
- Cortar espacios en blanco antes de que se valide el margen de doblez en la plegadora y las herramientas reales.
- Usar un punzón recto cuando se necesita un punzón de cuello de cisne para el espacio libre entre la brida de retorno.
- Cambiar la apertura del troquel en V sin actualizar la deducción de curvatura, las dimensiones de las bridas y el tonelaje.
- Ignorar las marcas de recubrimiento hasta que se rechace el primer lote de recubrimiento en polvo.
- Permitiendo que cada operador cree diferentes programas para el mismo perfil de marco.
Preguntas frecuentes sobre la prensa plegadora para la fabricación de marcos de puertas metálicas
¿Qué plegadora es mejor para la fabricación de marcos de puertas metálicas?
Para la mayoría de las fábricas de marcos de puertas metálicas, una plegadora CNC electrohidráulica es la mejor opción porque combina un control preciso del ariete Y1/Y2, almacenamiento de programas, posicionamiento repetible del tope trasero y herramientas flexibles. Los talleres pequeños con marcos simples repetidos pueden usar una máquina de barra de torsión NC, pero la producción de marcos de alta mezcla se beneficia del CNC.
¿Cuánto tonelaje se necesita para doblar marcos de puertas?
La mayoría de los dobladores de marcos de puertas utilizan láminas de acero de 1,0 a 2,5 mm, por lo que el tonelaje requerido es moderado. La fuerza exacta depende de la resistencia del material, la longitud de curvatura y la apertura de la matriz en V. Muchos talleres utilizan máquinas de 80T-160T, pero los cabezales largos o de acero inoxidable pueden justificar una plegadora CNC más grande.
¿Qué herramientas se utilizan para los marcos de puertas metálicas huecas?
Las herramientas comunes incluyen punzones agudos o estándar, punzones de cuello de cisne, matrices en V estrechas, matrices en V múltiples y herramientas sin marcas. Los punzones de cuello de cisne son especialmente útiles porque los retornos y canales del marco de la puerta pueden chocar con un punzón recto durante las curvas posteriores.
¿Deben perforarse los orificios del marco de la puerta antes o después de doblarse?
La mayoría de los orificios para bisagras, cerraderos, anclajes y ensamblajes deben perforarse o cortarse con láser antes de doblarse mientras la pieza en bruto está plana. Esto mejora la precisión de la ubicación y simplifica el manejo de materiales. Después de doblarlo, sólo será necesario realizar una pequeña perforación o corrección.
¿Cómo se evita la torsión en los marcos de las puertas metálicas?
Evite la torsión mediante el uso de una secuencia de doblez validada, referencias consistentes del tope trasero, un margen de doblez preciso, herramientas correctas e inspección de la primera pieza. Los dispositivos de soldadura y el aporte de calor controlado también son importantes porque un perfil bien curvado aún puede torcerse durante el montaje.
¿Puede una prensa plegadora fabricar marcos de puertas y piezas de chapa en general?
Sí. Una prensa plegadora hidráulica CNC del tamaño de marcos de puertas también puede doblar gabinetes, soportes, paneles y gabinetes si tiene las herramientas, el tope posterior y la longitud de doblado adecuados. La clave es elegir una máquina que se adapte a la combinación de trabajos habituales más amplia, no sólo a un perfil de bastidor.
Conclusión: construya la configuración de la plegadora alrededor del perfil del marco
La fabricación de marcos de puertas metálicas es una aplicación práctica de plegadora en la que los detalles reales de producción importan más que el tonelaje del catálogo. La configuración ganadora combina patrones planos correctos, herramientas estables, espacio libre para el cuello de cisne, posiciones precisas del tope trasero, recuperación elástica controlada y puntos de inspección simples que los operadores pueden repetir en cada turno.
Si su fábrica fabrica marcos metálicos huecos, marcos resistentes al fuego, marcos arquitectónicos de acero inoxidable o piezas de chapa metálica mixta, envíe a Rucheng sus dibujos de perfil, espesor del material, tamaño del lote y tamaños de abertura requeridos. Nuestros ingenieros pueden recomendar una plegadora CNC, un paquete de herramientas y un flujo de trabajo de plegado para su escenario de producción real.
Solicite una recomendación de prensa plegadora de marco de puertaRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.