
プレス ブレーキは、中空の金属フレームが壁の開口部にどのように適合するかを制御する側枠、ヘッド、ストップ、リターン、アンカーのプロファイルを形成するため、金属ドア フレーム製造の中核となる機械の 1 つです。ほとんどのドア フレーム工場にとって、最適なセットアップは、正確なバック ゲージ、グースネック ツール、1.0 ~ 2.5 mm 鋼用の V ダイスと適合する CNC 油圧プレス ブレーキ、および溶接と組み立て前にフレームを直角に保つ反復可能な曲げシーケンスです。

金属ドアフレームの製造とは何ですか?
金属ドアフレームの製造は、鋼板を切断、打ち抜き、曲げ、溶接し、商業、工業、セキュリティ、病院、学校、ホテル、住宅の開口部用のフレーム部材に仕上げるプロセスです。典型的な中空金属フレームには、2 つの垂直枠、1 つのヘッド部材、ストップ、リターン、留め金具または溶接コーナー、ヒンジとストライクの準備、補強プレート、および壁タイプのアンカーが含まれます。
プレス ブレーキ ステージは、平らなブランクを深さ、面幅、ストップ高さ、リターン フランジ、直角度が制御されたプロファイルに加工するため、非常に重要です。曲げが 0.5 ~ 1.0 mm でも不均一な場合、溶接中にフレームがねじれ、ドアのクリアランスが変化する可能性があり、設置者は開口部を垂直に保つのに苦労する可能性があります。
ドアフレームの生産フロー:プレスブレーキが適合する場所
ドアフレームラインには、レーザーカッター、パンチングマシン、ノッチングマシン、プレスブレーキ、溶接ステーション、研削ステーション、粉体塗装ラインが使用される場合があります。プレス ブレーキは、シートがまだ平らな状態の方がハードウェアの切り欠きとアンカー スロットの位置を確認しやすいため、通常、穴とノッチを準備した後に配置されます。
- ブランキング:フレームの高さ、ヘッドの長さ、および壁のプロファイルに従って、冷間圧延、亜鉛メッキ、合金化溶融亜鉛めっき、またはステンレスのシートから平らなストリップを切り出します。
- パンチングとノッチング:曲げる前に、ヒンジ ポケット、ストライク ボックス、アンカー スロット、留め継ぎコーナー、タブ、および組み立て穴を準備します。
- プレスブレーキの曲げ:フェース、ストップ、リターン、スロート、補強フランジを制御された順序で形成します。
- 取り付けと溶接:側枠と頭部材を結合し、補強材を取り付け、対角寸法を制御します。
- 研削と仕上げ:溶接部をきれいにし、隙間を検査し、プライマーまたは粉体塗装を施し、出荷のためにフレームを梱包します。
一般的なドアフレームの材質、ゲージ、機械範囲
ドアフレームの材質は市場やプロジェクトの要件によって異なります。多くの標準フレームでは 1.0 ~ 1.5 mm のスチールが使用されていますが、頑丈な商用フレームやセキュリティ フレームでは 1.6 ~ 2.5 mm のスチールが使用されている場合があります。ステンレス鋼のフレームは、より大きな曲げ力と表面保護にさらに注意を払う必要があります。亜鉛メッキおよび合金化溶融亜鉛めっきシートには、コーティングの損傷を避けるための工具が必要です。
Steel Door Institute のガイダンス によると、スチール製ドアとフレームは、ANSI/SDI A250.8 および SDI 117 などの規格を通じて指定されており、標準的なスチール製ドアとフレームの製造公差をカバーしています。これらの参考資料は、フレームの性能が材料の選択と寸法管理の両方に依存することをメーカーに思い出させるため、役立ちます。
| ドア枠工事 | 代表的な材質 | 一般的な厚さ | プレスブレーキフィット |
|---|---|---|---|
| 内装標準フレーム | 冷間圧延または亜鉛メッキ鋼 | 1.0~1.2mm | 40T-80T、曲げ長さ1600-2500mm |
| 市販の中空金属フレーム | 亜鉛めっきまたは冷間圧延鋼 | 1.2~1.6mm | 80T~125T、CNCバックゲージ推奨 |
| 頑丈または安全なフレーム | 軟鋼、亜鉛メッキ鋼、ステンレス鋼 | 1.6~2.5mm | 100T-160T クラウニングと強力なツール付き |
| 長い建築フレームとパネル | 軟鋼またはステンレス鋼 | 1.2~2.0mm | 160T-220T / 3200-4000 mm (長さによる) |
ドアフレームの推奨プレスブレーキ曲げ順序
正確な順序はフレームのプロファイルによって異なりますが、目標は常に同じです。つまり、パーツを金型上で安定させ、パンチやラムとの衝突を避け、次のフランジに十分なスペースを残すことです。一般的なシングル ラベットまたはダブル ラベットの中空金属フレームの場合、最も深い内部フィーチャーを最初に曲げ、外側の戻り部分を最後に曲げます。
- フラット パターンを確認します。生産ブランクを切断する前に、曲げ許容値、内側半径、材料の厚さ、スプリングバック補正を含めます。
- 参照エッジを一貫して使用します。オペレータのミスを減らすために、バックゲージに対して同じ仕上げ面または停止面を保つようにしてください。
- 最初にストップまたはスロート フィーチャを形成します。これらの小さな曲がりは、大きなリターンが形成された後はより困難になります。
- 主面と側枠の深さを曲げます。安定したダイサポートを使用し、形成されたプロファイルがパンチの肩部を通過していることを確認します。
- リターン フランジの最後を形成します。リターンはプロファイルに近いため、クリアランスのためにグースネック パンチまたはオフセット ツールが必要になる場合があります。
- バッチ生産の前にワンピースのフィット感を確認してください:次のスタックを実行する前に、フェース幅、ストップ高さ、スロート深さ、全体幅、ツイストを測定します。
工具の選択肢: V ダイ、グースネック パンチ、マークフリー ベンディング
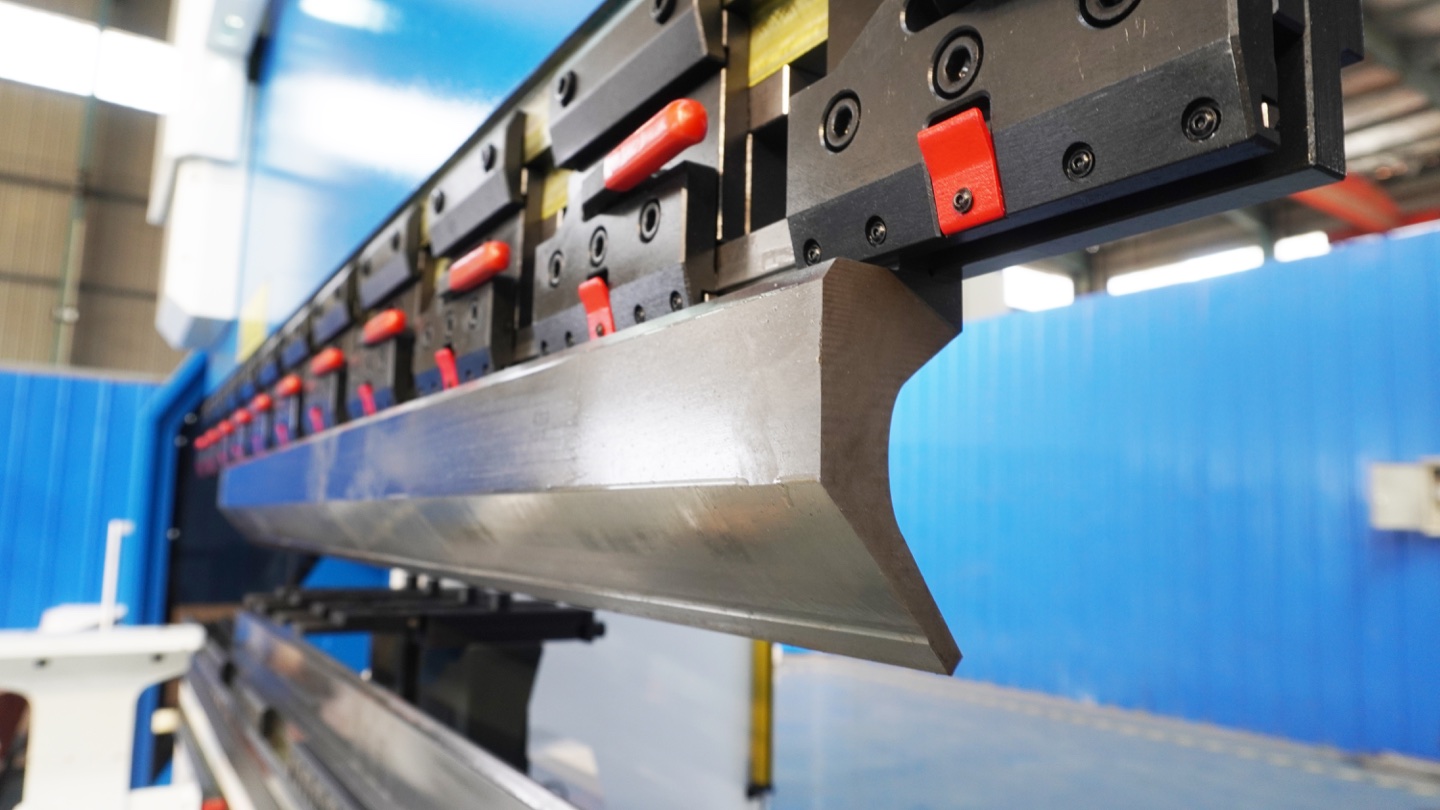
ドアフレームのプロファイルには狭いフランジや逆曲げが含まれることが多いため、原トン数よりも工具のクリアランスの方が重要です。標準的なストレートパンチは成形されたリターンと衝突する可能性があります。グースネック パンチは、U 字型またはチャンネル状のプロファイルにクリアランスを与え、多くの場合、フレームワークの最も安全な最初の選択肢です。
軟鋼を空気曲げする場合、多くのショップでは、薄ゲージ部品の材料厚さの約 6 ~ 8 倍の V ダイ開口部から開始します。フランジが短い場合は、V 開口部を小さくする必要がある場合がありますが、開口部が小さいとトン数が増加し、工具跡が付くリスクが高くなります。目に見える面が粉体塗装される場合、表面品質が重要な場合は、きれいに磨かれたツール、保護フィルム、または跡のない金型を使用してください。
トン数とバックゲージの設定
ドアフレームの曲げ加工は通常、薄ゲージの作業であるため、トン数は厚板の製造ほど高くありません。本当の課題は再現性です。バック ゲージは多くの枠やヘッド ブランクにわたって同じ位置に戻らなければなりません。また、オペレーターはフレーム サイズ間でプログラムを迅速に変更できなければなりません。
材料の厚さ、引張強度、曲げ長さ、V ダイ開口部に基づいてトン数を計算します。その後、15 ~ 25% の実質的なマージンを追加します。たとえば、短いフレーム長で 1.5 mm の軟鋼を曲げるには、3200 mm のブランク全体を曲げるよりもはるかに少ない力で済みますが、長いヘッド メンバーには依然として剛性の高い機械と正しいクラウニングが必要です。
ドアフレーム工場に適合するプレスブレーキ構成はどれですか?
適切なプレス ブレーキは、フレームの種類、毎日の生産量、オペレータのスキル、および工場がすでに上流でパンチングまたはレーザー切断を行っているかどうかによって異なります。トン数だけで選ばないでください。セットアップ速度、ツーリングのクリアランス、バックゲージの精度、コントローラーの使いやすさによってお選びください。
| 工場のシナリオ | 最適なマシンの選択 | なぜフィットするのか | ウォッチポイント |
|---|---|---|---|
| 小規模なワークショップ、繰り返しのフレームサイズ | NCトーションバープレスブレーキ | 低コストで単純な繰り返し曲げに十分な精度 | 手動セットアップが増え、複雑なプロファイルの柔軟性が低下する |
| 豊富なサイズを取り揃えた商用フレームメーカー | 電動油圧式CNCプレスブレーキ | 保存されたプログラム、Y1/Y2 制御、正確なバックゲージ、高速切り替え | 規律あるツールライブラリとオペレーターのトレーニングが必要 |
| ステンレスまたはハイエンドの建築用フレーム | 跡のないツールを備えた CNC プレス ブレーキ | 表面品質と再現性が向上します | 保護フィルムときれいな工具は不可欠です |
| 長いフレームまたは混合パネル作品 | 160T-220T CNCプレスブレーキ、3200-4000 mm | より長いブランクと幅広い製品レンジに対応 | プランシートのサポートと床面積 |
曲げ後の品質チェック
良いフレームはプレスブレーキだけで判断されるものではありません。曲げ精度は、溶接、研削、塗装、梱包、取り付けに耐える必要があります。ドアのクリアランスと壁のフィット感に影響を与える寸法を中心に、簡単な検査ルーチンを作成します。
- プロファイル寸法:歯幅、ストップ高さ、スロート深さ、リターンフランジ、およびラベット深さ。
- 角度制御:90 度の曲げは、特に亜鉛メッキまたはステンレス板の場合、スプリングバック後にチェックする必要があります。
- 真直度:長い側枠は、曲げたり溶接したりした後に曲がってはなりません。
- ねじれ:平らなテーブルの上にプロファイルを置き、角が持ち上がるかどうかを確認します。
- アセンブリの適合:完了する前に、ヒンジとストライク準備の位置合わせを確認してください。
ドアフレームプレスブレーキの購入者チェックリスト
- 厚さと長さの要件だけでなく、実際のフレーム図面を 3 ~ 5 枚送信してください。
- 最小フランジ長さとグースネック工具が必要かどうかを確認してください。
- 材料グレード、V ダイ開口部、および最長曲げを使用してトン数の計算を依頼してください。
- バックゲージ軸、フィンガー形状、Z軸のニーズ、ロングブランク用サポートアームをご指定ください。
- コントローラプログラムの保存、図面インポート、ツールライブラリ、オペレータ言語を確認します。
- 亜鉛メッキ、塗装、またはステンレスの目に見える面の表面保護要件を含めます。
- フットペダル操作、手の近く、長い部品の取り扱いに関する安全装置を確認してください。
- 曲げシーケンス、最初の部品の検査、工具のメンテナンス、およびプログラムの命名に関するトレーニングを依頼してください。
安全性と取り扱いに関する注意事項
OSHA は、電動プレスブレーキ を、ラムとベッドに取り付けられた金型で部品を形成する機械であると説明し、操作点、フットコントロール、およびストローク中に移動する大きなワークピースでの危険性を指摘しています。ドアフレームのブランクは長く、曲げる際に振り上がる可能性があるため、オペレーターには作業に適したスペース、サポートアーム、ガードが必要です。
フレーム製造の場合、主な安全上の問題は、鋭いシートの端、長いパーツの取り扱い、バックゲージの挟み込みポイント、および予期しないサイクリングです。必要に応じてライト カーテンまたはレーザー ガードを使用し、床を清潔に保ち、フット ペダルを決して迂回せず、特大ブランクの取り扱いルールを 2 人で定義します。
ドアフレームの曲げでよくある間違い
- 曲げ代を得る前にブランクを切断し、実際のプレスブレーキと治具で検証します。
- リターンフランジのクリアランスにグースネックパンチが必要な場合は、ストレートパンチを使用します。
- 曲げ控除、フランジ寸法、トン数を更新せずに V ダイ開口部を変更します。
- 最初の粉体塗装バッチが不合格になるまでは、塗装跡を無視します。
- すべてのオペレーターが同じフレーム プロファイルに対して異なるプログラムを作成できるようにします。
金属ドアフレーム製造用プレスブレーキに関するよくある質問
金属ドアフレームの製造に最適なプレスブレーキはどれですか?
ほとんどの金属ドア フレーム工場にとって、正確な Y1/Y2 ラム制御、プログラム ストレージ、再現可能なバック ゲージ位置決め、および柔軟なツーリングを組み合わせた電気油圧式 CNC プレス ブレーキが最良の選択です。シンプルなフレームを繰り返す小規模なショップでは NC トーション バー マシンを使用できますが、多品種フレームの生産には CNC の利点があります。
ドアフレームを曲げるにはどのくらいのトン数が必要ですか?
ほとんどのドアフレームの曲げには 1.0 ~ 2.5 mm の鋼板が使用されるため、必要なトン数は中程度です。正確な力は、材料の強度、曲げの長さ、および V ダイの開口部によって異なります。多くの工場では 80T ~ 160T の機械を使用していますが、長いヘッド メンバーやステンレス鋼ではより大型の CNC プレス ブレーキが正当化される場合があります。
中空金属ドアフレームにはどのような工具が使用されますか?
一般的なツールには、鋭角または標準パンチ、グースネック パンチ、ナロー V ダイ、マルチ V ダイ、およびマークフリー ツールが含まれます。グースネック パンチは、後で曲げるときにドア フレームが戻り、チャネルがストレート パンチと衝突する可能性があるため、特に便利です。
ドアフレームの穴は曲げる前に開けるべきですか、それとも曲げた後に開けるべきですか?
ほとんどのヒンジ、ストライク、アンカー、およびアセンブリの穴は、ブランクが平らな状態で曲げる前に、パンチまたはレーザーカットする必要があります。これにより、位置の精度が向上し、材料の取り扱いが簡素化されます。曲げた後は、軽い穴あけや修正のみが必要です。
金属製のドアフレームのねじれを防ぐにはどうすればよいですか?
検証済みの曲げシーケンス、一貫したバックゲージ基準、正確な曲げ許容値、正しい工具、および最初の部品検査を使用して、ねじれを防止します。よく曲がったプロファイルでも組み立て中にねじれる可能性があるため、溶接治具と入熱の制御も重要です。
1つのプレスブレーキでドアフレームと一般の板金部品を両方作ることができますか?
はい。ドアフレーム用のサイズの CNC 油圧プレス ブレーキは、適切なツール、バック ゲージ、曲げ長さがあれば、キャビネット、ブラケット、パネル、エンクロージャを曲げることもできます。重要なのは、1 つのフレーム プロファイルだけでなく、最も幅広い通常のジョブの組み合わせに基づいてマシンを選択することです。
結論: フレームプロファイルに合わせてプレスブレーキセットアップを構築する
金属製のドア フレームの製造は、カタログ上のトン数よりも実際の生産の詳細が重要となる実用的なプレス ブレーキの用途です。優れたセットアップは、正しいフラット パターン、安定したツーリング、グースネック クリアランス、正確なバック ゲージの位置、制御されたスプリングバック、およびオペレーターがシフトごとに繰り返すことができるシンプルな検査ポイントを組み合わせています。
あなたの工場が中空金属フレーム、耐火フレーム、ステンレス建築フレーム、または混合板金部品を製造している場合は、プロファイル図面、材料の厚さ、バッチ サイズ、および必要な開口部サイズを Rucheng に送信してください。当社のエンジニアは、実際の生産シナリオに合わせて CNC プレス ブレーキ、ツーリング パッケージ、曲げワークフローを推奨します。
ドアフレームプレスブレーキの推奨事項をリクエストする機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。