
Eine Abkantpresse ist eine der Kernmaschinen für die Herstellung von Metalltürrahmen, da sie die Pfosten-, Kopf-, Anschlag-, Rückhol- und Ankerprofile formt, die steuern, wie ein hohler Metallrahmen in die Wandöffnung passt. Für die meisten Türrahmenfabriken ist die beste Einrichtung eine hydraulische CNC-Abkantpresse mit genauen Hinteranschlägen, Schwanenhalswerkzeugen, V-Matrizen für 1,0–2,5 mm Stahl und einer wiederholbaren Biegefolge, die den Rahmen vor dem Schweißen und Zusammenbau gerade hält.

Was ist die Herstellung von Metalltürrahmen?
Bei der Herstellung von Metalltürrahmen handelt es sich um den Prozess des Schneidens, Stanzens, Biegens, Schweißens und Endbearbeitens von Stahlblech zu Rahmenelementen für Gewerbe-, Industrie-, Sicherheits-, Krankenhaus-, Schul-, Hotel- und Wohnöffnungen. Ein typischer hohler Metallrahmen umfasst zwei vertikale Pfosten, ein Kopfelement, Anschläge, Rückführungen, auf Gehrung geschnittene oder geschweißte Ecken, Scharnier- und Anschlagvorbereitungen, Verstärkungsplatten und Anker für den Wandtyp.
Die Phase der Abkantpresse ist von entscheidender Bedeutung, da sie einen flachen Rohling in ein Profil mit kontrollierter Tiefe, Flächenbreite, Anschlaghöhe, Rücklaufflansch und Rechtwinkligkeit umwandelt. Wenn die Biegungen auch nur um 0,5 bis 1,0 mm inkonsistent sind, kann sich der Rahmen beim Schweißen verdrehen, der Türabstand kann sich ändern und der Installateur kann Schwierigkeiten haben, die Öffnung lotrecht zu halten.
Produktionsablauf für Türrahmen: Wo die Abkantpresse passt
Eine Türrahmenlinie kann einen Laserschneider, eine Stanzmaschine, eine Kerbmaschine, eine Abkantpresse, eine Schweißstation, eine Schleifstation und eine Pulverbeschichtungslinie verwenden. Die Abkantpresse wird normalerweise nach der Vorbereitung von Löchern und Kerben angebracht, da Beschlagausschnitte und Ankerschlitze leichter zu finden sind, solange das Blech noch flach ist.
- Ausblendung:Schneiden Sie flache Streifen aus kaltgewalztem, verzinktem, verzinktem oder rostfreiem Blech entsprechend der Rahmenhöhe, Kopflänge und dem Wandprofil.
- Stanzen und Ausklinken:Bereiten Sie vor dem Biegen Scharniertaschen, Anschlagkästen, Ankerschlitze, Gehrungsecken, Laschen und Montagelöcher vor.
- Biegen der Abkantpresse:Formen Sie Stirn-, Anschlag-, Rücklauf-, Hals- und Verstärkungsflansche in einer kontrollierten Reihenfolge.
- Montage und Schweißen:Verbinden Sie Pfosten und Kopfelemente, installieren Sie Verstärkungen und kontrollieren Sie Diagonalabmessungen.
- Schleifen und Finishen:Reinigen Sie die Schweißnähte, prüfen Sie die Abstände, tragen Sie eine Grundierung oder Pulverbeschichtung auf und verpacken Sie den Rahmen für den Versand.
Gängige Materialien, Stärken und Maschinenreihen für Türrahmen
Das Türrahmenmaterial variiert je nach Markt und Projektanforderung. Viele Standardrahmen bestehen aus 1,0–1,5 mm starkem Stahl, während schwere kommerzielle oder Sicherheitsrahmen möglicherweise aus 1,6–2,5 mm starkem Stahl bestehen. Edelstahlrahmen erfordern mehr Biegekraft und mehr Aufmerksamkeit auf den Oberflächenschutz. Verzinkte und feuerverzinkte Bleche benötigen Werkzeuge, die eine Beschädigung der Beschichtung vermeiden.
Gemäß den Leitlinien des Steel Door Institute werden Stahltüren und -rahmen durch Standards wie ANSI/SDI A250.8 spezifiziert, und SDI 117 deckt Herstellungstoleranzen für Standard-Stahltüren und -rahmen ab. Diese Referenzen sind nützlich, weil sie die Hersteller daran erinnern, dass die Rahmenleistung sowohl von der Materialauswahl als auch von der Maßkontrolle abhängt.
| Türrahmenarbeiten | Typisches Material | Gemeinsame Dicke | Drücken Sie die Bremse |
|---|---|---|---|
| Innenliegende Standardrahmen | Kaltgewalzter oder verzinkter Stahl | 1,0–1,2 mm | 40T-80T, 1600-2500 mm Biegelänge |
| Kommerzielle hohle Metallrahmen | Verzinkter oder kaltgewalzter Stahl | 1,2-1,6 mm | 80T-125T, CNC-Hinteranschlag empfohlen |
| Schwerlast- oder Sicherheitsrahmen | Weichstahl, verzinkter Stahl, Edelstahl | 1,6-2,5 mm | 100T-160T mit Bombierung und starkem Werkzeug |
| Lange architektonische Rahmen und Paneele | Weichstahl oder Edelstahl | 1,2-2,0 mm | 160T-220T / 3200-4000 mm je nach Länge |
Empfohlene Abkantreihenfolge für Türrahmen
Die genaue Reihenfolge hängt vom Rahmenprofil ab, das Ziel ist jedoch immer dasselbe: Das Teil stabil auf der Matrize halten, eine Kollision mit dem Stempel oder Stößel vermeiden und genügend Platz für den nächsten Flansch lassen. Biegen Sie bei einem typischen hohlen Metallrahmen mit Einzelfalz oder Doppelfalz zuerst die tiefsten inneren Elemente und zuletzt die äußeren Kanten.
- Bestätigen Sie das flache Muster:Berücksichtigen Sie Biegezugabe, Innenradius, Materialstärke und Rückfederungskompensation vor dem Schneiden von Produktionsrohlingen.
- Referenzkanten konsequent nutzen:Behalten Sie die gleiche bearbeitete Fläche oder Anschlagseite am Hinteranschlag bei, um Bedienerfehler zu vermeiden.
- Formen Sie zuerst die Stop- oder Throat-Merkmale:Diese kleineren Biegungen sind härter, nachdem große Renditen gebildet wurden.
- Biegen Sie die Hauptfläche und die Tiefe des Pfostens:Verwenden Sie eine stabile Matrizenhalterung und prüfen Sie, ob das geformte Profil die Stempelschulter freigibt.
- Rücklaufflansche zuletzt formen:Rückführungen schließen das Profil und erfordern möglicherweise Schwanenhalsstanzen oder versetzte Werkzeuge, um Freiraum zu schaffen.
- Vor Serienfertigung auf Passgenauigkeit prüfen:Messen Sie die Schlagflächenbreite, die Anschlaghöhe, die Halstiefe, die Gesamtbreite und die Verdrehung, bevor Sie den nächsten Stapel verarbeiten.
Werkzeugauswahl: V-Matrize, Schwanenhalsstanze und abdruckfreies Biegen
Türrahmenprofile weisen oft schmale Flansche und umgekehrte Biegungen auf, sodass der Werkzeugspielraum wichtiger ist als die reine Tonnage. Ein normaler gerader Schlag kann mit einem geformten Rückschlag kollidieren. Ein Schwanenhalsstanzer schafft Freiraum für U-förmige oder kanalartige Profile und ist oft die sicherste erste Wahl für Rahmenarbeiten.
Beim Luftbiegen von Weichstahl beginnen viele Betriebe mit einer V-Matrizenöffnung, die etwa das 6- bis 8-fache der Materialstärke für dünnwandige Teile beträgt. Kurze Flansche erfordern möglicherweise eine kleinere V-Öffnung, aber eine kleinere Öffnung erhöht die Tonnage und das Risiko von Werkzeugspuren. Wenn die sichtbare Seite pulverbeschichtet werden soll, verwenden Sie sauber polierte Werkzeuge, Schutzfolie oder abdruckfreie Matrizen, wenn die Oberflächenqualität wichtig ist.
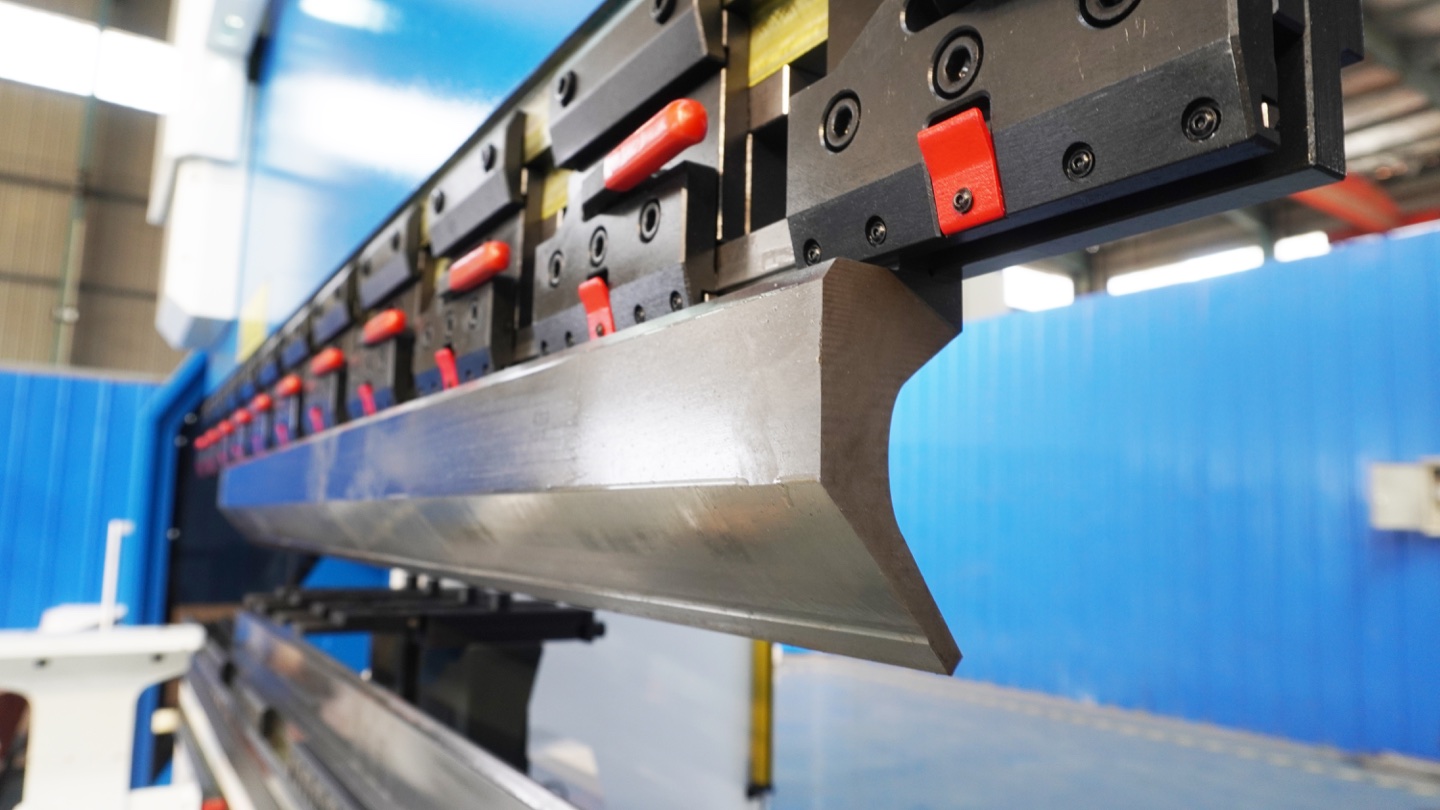
Tonnage- und Hinteranschlag-Setup
Beim Biegen von Türrahmen handelt es sich in der Regel um dünne Arbeiten, sodass die Tonnage nicht so hoch ist wie bei der Herstellung von Grobblech. Die eigentliche Herausforderung ist die Wiederholgenauigkeit: Der Hinteranschlag muss über viele Pfosten- und Kopfrohlinge hinweg in die gleiche Position zurückkehren, und der Bediener muss in der Lage sein, Programme schnell zwischen Rahmengrößen zu wechseln.
Verwenden Sie eine Tonnageberechnung basierend auf Materialstärke, Zugfestigkeit, Biegelänge und V-Matrizenöffnung. Fügen Sie dann eine praktische Marge von 15–25 % hinzu. Beispielsweise erfordert das Biegen von 1,5-mm-Weichstahl über eine kurze Rahmenlänge weitaus weniger Kraft als das Biegen eines vollständigen 3200-mm-Rohlings, aber lange Kopfteile erfordern immer noch eine stabile Maschine und eine korrekte Bombierung.
Welche Abkantpressenkonfiguration passt für Türrahmenfabriken?
Welche Abkantpresse die richtige ist, hängt von der Rahmenvielfalt, dem täglichen Volumen, den Fähigkeiten des Bedieners und davon ab, ob in Ihrem Betrieb bereits eine Stanz- oder Laserschneidanlage vorhanden ist. Wählen Sie nicht nur nach Tonnage; Wählen Sie anhand der Rüstgeschwindigkeit, des Werkzeugabstands, der Genauigkeit des Hinteranschlags und der Benutzerfreundlichkeit der Steuerung.
| Fabrikszenario | Beste Maschinenwahl | Warum es passt | Beobachtungspunkt |
|---|---|---|---|
| Kleine Werkstatt, wiederholte Rahmengrößen | NC-Torsionsstab-Abkantpresse | Geringere Kosten und ausreichende Genauigkeit für einfache wiederholte Biegungen | Mehr manuelle Einrichtung und weniger Flexibilität für komplexe Profile |
| Kommerzieller Rahmenhersteller mit vielen Größen | Elektrohydraulische CNC-Abkantpresse | Gespeicherte Programme, Y1/Y2-Steuerung, präziser Hinteranschlag, schnellerer Wechsel | Erfordert eine disziplinierte Werkzeugbibliothek und Bedienerschulung |
| Rostfreie oder hochwertige Architekturrahmen | CNC-Abkantpresse mit abdruckfreier Werkzeugbestückung | Verbessert die Oberflächenqualität und Wiederholgenauigkeit | Schutzfolie und sauberes Werkzeug sind unerlässlich |
| Lange Rahmen oder gemischte Tafelarbeiten | 160T-220T CNC-Abkantpresse, 3200-4000 mm | Unterstützt längere Rohlinge und eine breitere Produktpalette | Planen Sie Blattauflage und Bodenfläche |
Qualitätskontrollen nach dem Biegen
Ein guter Rahmen wird nicht nur an der Abkantpresse beurteilt. Die Biegegenauigkeit muss Schweißen, Schleifen, Beschichten, Verpacken und Installieren überstehen. Erstellen Sie eine einfache Inspektionsroutine für die Abmessungen, die sich auf den Türabstand und die Wandpassung auswirken.
- Profilabmessungen:Gesichtsbreite, Anschlaghöhe, Halstiefe, Rücklaufflansch und Falztiefe.
- Winkelsteuerung:90-Grad-Bögen sollten nach der Rückfederung überprüft werden, insbesondere bei verzinktem oder rostfreiem Blech.
- Geradheit:Lange Pfosten sollten sich nach dem Biegen oder Schweißen nicht verbiegen.
- Twist:Legen Sie das Profil auf einen flachen Tisch und prüfen Sie, ob sich die Ecken anheben.
- Montagepassung:Bestätigen Sie vor der Fertigstellung die Ausrichtung der Scharnier- und Anschlagvorbereitung.
Checkliste für den Käufer einer Türrahmen-Abkantpresse
- Senden Sie dem Lieferanten 3-5 echte Rahmenzeichnungen, nicht nur eine Dicke- und Längenanforderung.
- Bestätigen Sie die Mindestflanschlänge und ob Schwanenhalswerkzeuge erforderlich sind.
- Fordern Sie Tonnageberechnungen anhand Ihrer Materialqualität, der V-Matrizenöffnung und der längsten Biegung an.
- Geben Sie Hinteranschlagachsen, Fingerform, Z-Achsen-Anforderungen und Stützarme für lange Rohlinge an.
- Bestätigen Sie die Speicherung des Steuerungsprogramms, den Zeichnungsimport, die Werkzeugbibliothek und die Bedienersprache.
- Berücksichtigen Sie Anforderungen an den Oberflächenschutz für verzinkte, lackierte oder rostfreie Sichtflächen.
- Überprüfen Sie die Sicherheitsvorrichtungen für Fußpedalbedienung, Handnähe und Handhabung langer Teile.
- Fragen Sie nach einer Schulung zur Biegefolge, Erststückprüfung, Werkzeugwartung und Programmbenennung.
Sicherheits- und Handhabungshinweise
OSHA beschreibt angetriebene Abkantpressen als Maschinen, die Teile mit Matrizen formen, die an einem Stößel und einem Bett befestigt sind, und weist auf Gefahren am Bedienpunkt, Fußsteuerungen und große Werkstücke hin, die sich während des Hubs bewegen. Türrahmenzuschnitte sind lang und können beim Biegen nach oben schwingen, daher benötigen die Bediener ausreichend Platz, Stützarme und Schutzvorrichtungen, die zur Aufgabe passen.
Bei der Rahmenproduktion sind scharfe Blechkanten, die Handhabung langer Teile, Quetschstellen am Hinteranschlag und unerwartete Durchläufe die größten Sicherheitsprobleme. Verwenden Sie gegebenenfalls Lichtvorhänge oder Laserschutzvorrichtungen, halten Sie den Boden sauber, umgehen Sie niemals das Fußpedal und legen Sie eine Zwei-Personen-Handhabungsregel für übergroße Zuschnitte fest.
Häufige Fehler beim Biegen von Türrahmen
- Schneiden von Rohlingen, bevor die Biegezugabe an der tatsächlichen Abkantpresse und den Werkzeugen validiert wird.
- Verwenden Sie einen geraden Stempel, wenn ein Schwanenhalsstempel für den Abstand zum Rücklaufflansch benötigt wird.
- Ändern der V-Matrizenöffnung, ohne den Biegeabzug, die Flanschabmessungen und die Tonnage zu aktualisieren.
- Ignorieren von Beschichtungsspuren, bis die erste pulverbeschichtete Charge aussortiert wird.
- Dadurch kann jeder Bediener unterschiedliche Programme für dasselbe Rahmenprofil erstellen.
Häufig gestellte Fragen zur Abkantpresse für die Herstellung von Metalltürrahmen
Welche Abkantpresse eignet sich am besten für die Herstellung von Metalltürrahmen?
Für die meisten Metalltürrahmenfabriken ist eine elektrohydraulische CNC-Abkantpresse die beste Wahl, da sie eine genaue Y1/Y2-Stößelsteuerung, Programmspeicherung, wiederholbare Positionierung des Hinteranschlags und flexible Werkzeuge kombiniert. Kleine Betriebe mit wiederholt einfachen Rahmen können eine NC-Torsionsstabmaschine verwenden, aber die Rahmenproduktion mit hohem Mix profitiert von CNC.
Wie viel Tonnage wird zum Biegen von Türrahmen benötigt?
Bei den meisten Türrahmenbiegearbeiten wird 1,0–2,5 mm dickes Stahlblech verwendet, daher ist die erforderliche Tonnage moderat. Die genaue Kraft hängt von der Materialstärke, der Biegelänge und der V-Matrizenöffnung ab. Viele Werkstätten verwenden 80T-160T-Maschinen, aber lange Kopfteile oder Edelstahl können eine größere CNC-Abkantpresse rechtfertigen.
Welche Werkzeuge werden für hohle Metalltürrahmen verwendet?
Zu den gängigen Werkzeugen gehören Spitz- oder Standardstempel, Schwanenhalsstempel, schmale V-Matrizen, Multi-V-Matrizen und abdruckfreie Werkzeuge. Schwanenhalsstanzen sind besonders nützlich, da Türrahmenrückläufe und -kanäle bei späteren Biegungen mit einem geraden Stanzer kollidieren können.
Sollten Türrahmenlöcher vor oder nach dem Biegen gestanzt werden?
Die meisten Scharnier-, Anschlag-, Anker- und Montagelöcher sollten vor dem Biegen gestanzt oder lasergeschnitten werden, während der Rohling flach ist. Dies verbessert die Ortungsgenauigkeit und vereinfacht die Materialhandhabung. Nach dem Biegen sollten nur geringfügige Bohrungen oder Korrekturen erforderlich sein.
Wie verhindert man ein Verdrehen von Metalltürrahmen?
Verhindern Sie Verdrehungen durch die Verwendung einer validierten Biegefolge, konsistenter Hinteranschlagreferenzen, präziser Biegezugabe, korrekter Werkzeuge und Erststückprüfung. Wichtig sind auch Schweißvorrichtungen und eine kontrollierte Wärmeeinbringung, denn ein gut gebogenes Profil kann sich bei der Montage noch verdrehen.
Kann eine Abkantpresse sowohl Türrahmen als auch allgemeine Blechteile herstellen?
Ja. Eine hydraulische CNC-Abkantpresse in der Größe für Türrahmen kann auch Schränke, Halterungen, Paneele und Gehäuse biegen, wenn sie über das richtige Werkzeug, den richtigen Hinteranschlag und die richtige Biegelänge verfügt. Der Schlüssel liegt darin, eine Maschine auszuwählen, die den breitesten regulären Aufgabenmix berücksichtigt, und nicht nur ein Rahmenprofil.
Fazit: Bauen Sie die Abkantpresse um das Rahmenprofil herum auf
Die Herstellung von Metalltürrahmen ist eine praktische Abkantpressenanwendung, bei der echte Produktionsdetails wichtiger sind als die Katalogtonnage. Der Siegeraufbau kombiniert korrekte Abflachungen, stabile Werkzeuge, Schwanenhalsspiel, genaue Hinteranschlagpositionen, kontrollierte Rückfederung und einfache Prüfpunkte, die der Bediener in jeder Schicht wiederholen kann.
Wenn Ihre Fabrik hohle Metallrahmen, Brandschutzrahmen, rostfreie Architekturrahmen oder gemischte Blechteile herstellt, senden Sie Rucheng Ihre Profilzeichnungen, Materialstärke, Losgröße und erforderlichen Öffnungsgrößen. Unsere Ingenieure können Ihnen eine CNC-Abkantpresse, ein Werkzeugpaket und einen Biege-Workflow für Ihr tatsächliches Produktionsszenario empfehlen.
Fordern Sie eine Empfehlung für eine Türrahmen-Abkantpresse anAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.