
Die beste Konfiguration der Kabelrinnen-Herstellungsmaschine hängt davon ab, ob Sie gerade Rinnenabschnitte, Formstücke oder Zubehör herstellen. Verwenden Sie eine CNC-Stanzmaschine für die Montage von Löchern, Schlitzen, Lamellen und sich wiederholenden Mustern; Verwenden Sie eine CNC-Abkantpresse für Flansche, Halterungen, Bögen, T-Stücke und Reduzierstücke; Verwenden Sie für Rohlinge eine Faserlaserschneidemaschine oder eine hydraulische Schermaschine. und verwenden Sie benutzerdefinierte Formen und Matrizen, um wiederholte Zubehörteile präzise zu halten. Fügen Sie für großvolumige gerade Tablettabschnitte eine Rollformlinie hinzu. Für gemischte Produkte wie Kabelrinnenzubehör, Rohrhalterungen, Metallhalterungen und Blechteile ist eine flexible Stanz-, Biege- und Schneidezelle oft die bessere Erstinvestition.

CNC-Abkantpresse zum Biegen von Kabelrinnen-Seitenwänden und Flanschkanten
In diesem Leitfaden erfahren Sie, wie jede Kernmaschine in eine typische Produktionslinie passt, welche Spezifikationen zu bewerten sind und wie Sie die Maschinenauswahl an die Kabelrinnenabschnitte, Zubehörteile, Rohrhalterungen, Metallhalterungen und Blechkomponenten anpassen, die Sie herstellen möchten. Für eine breitere Auswahl an Geräten vergleichen Sie die Nabe der Abkantpresse, CNC-Stanzmaschinennabe, Nabe der Laserschneidmaschine, Nabe der Schermaschine, und die Leitfaden zur Kostenreduzierung bei der Blechfertigung.
Kurze Antwort: Welche Maschinen benötigen Sie?
Wenn Sie Kabelrinnenzubehör und zugehörige Blechkomponenten herstellen möchten, beginnen Sie mit den Produktzeichnungen. Teile mit vielen Löchern und Schlitzen benötigen eine CNC-Stanzmaschine. Teile mit Flanschen, U-Formen, Halterungen oder Stützbögen benötigen eine Abkantpresse. Flache Rohlinge können hergestellt werden durch a Faserlaserschneidemaschine für flexible Formen oder a hydraulische Tafelschere für gerade rechteckige Rohlinge. Wiederholte Lochmuster, Lamellenformung, Prägung und Biegegenauigkeit hängen von der Eignung ab Formen und Matrizen.
| Käuferprodukt | Hauptprozesse | Empfohlene Maschinenkombination |
|---|---|---|
| Zubehör für Kabelrinnen | Zuschnitte schneiden, stanzen, schlitzen, biegen, passgenau montieren | CNC-Stanzmaschine + Abkantpresse + Laserschneiden oder Scheren + kundenspezifische Formen |
| Rohrstützen | Lochen, U-Biegen, Klammerformen, Schneiden dicker Bleche | CNC-Stanzmaschine + hydraulische Abkantpresse + Werkzeugsatz |
| Metallklammern | Profilschneiden, Lochen, Mehrfachbiegen | Faserlaserschneidemaschine oder CNC-Stanzmaschine + Abkantpresse |
| Standardmäßige gerade Kabelrinnenabschnitte | Abwickeln, Stanzen, Rollformen, fliegendes Scheren | Rollformlinie + Inline-Stanze + fliegende Schere + Abkantpresse für Fittings |
1. Was ist Kabelrinnenherstellung?
Die Kabelrinnenherstellung ist der Prozess des Formens, Schneidens und Finishens von Metallprofilen, die elektrische Kabel in Gebäuden und industriellen Anlagen tragen und führen. Im Gegensatz zu Kabelrohren, die typischerweise ein einzelnes Rohr sind, gibt es Kabelrinnesysteme in mehreren Strukturformen — Leitergitter, gelocht, Vollboden, Kanal und Drahtgitter — die jeweils unterschiedliche Form- und Schneidvorgänge erfordern.
Der Herstellungsprozess beginnt mit Metallspulen (verzinkter Stahl, Edelstahl oder Aluminium, typischerweise 0,6 mm bis 3,0 mm dick) und endet mit fertigen Rinnenabschnitten, die installationsbereit sind. Zu den wichtigsten Vorgängen gehören: Abwickeln und Richten, Lochen oder Schlitzen, Rollenformen des Rinnenprofils, Nachbiegen auf einer Abkantpresse und Schneiden auf Endlänge.
Kabelrinnen werden entweder als einzelne Abschnitte (typischerweise 2–3 Meter lang) oder als Teil einer automatisierten Produktionslinie hergestellt, die alle Vorgänge sequenziell ausführt. Die Wahl zwischen einem manuellen Arbeitsplatzaufbau und einer vollständig automatisierten Linie hängt vom Produktionsvolumen, der Vielfalt der Rinnentypen und den erforderlichen Toleranzen ab.
2. Die 4 Kernmaschinen für die Kabelrinnenproduktion
2.1 Rollenformmaschine — Der Profilformer
Eine Rollenformmaschine ist das Arbeitstier der Kabelrinnenproduktion. Sie führt kontinuierlich einen Metallstreifen durch eine Reihe von Rollenstationen, wobei jede Station das Material schrittweise in das gewünschte Rinnenprofil formt — typischerweise ein U-Kanal, C-Kanal oder Leitergitter-Konfiguration.
Eine vollständige Kabelrinnen-Rollenformlinie umfasst: einen automatischen hydraulischen Abwickler, eine Richtmaschine, einen Servovorschub, eine hydraulische Stanzmaschine (für Ausbrüche und Befestigungslöcher), die Rollenformstationen und einen Fliegenden Scherer oder eine Festlängenschere am Ausgang. Die Produktionsgeschwindigkeiten liegen typischerweise zwischen 10 und 40 Metern pro Minute, abhängig von Materialstärke und Profilkomplexität.
Rollenformen ist ideal für die Hochvolumenproduktion von Standard-Rinnenprofilen. Der Wechsel zwischen verschiedenen Rinnenbreiten oder -höhen erfordert einen Werkzeugwechsel — ein Prozess, der typischerweise 1–3 Stunden für eine gut vorbereitete Werkstatt dauert.
2.2 CNC-Abkantpresse — Nachbiegen und Flanschformen

Die CNC-Abkantpresse ermöglicht präzises Flanschbiegen und Profilkorrekturen nach dem Rollenformen
Nach dem Rollenformen erfordern Kabelrinnenprofile häufig sekundäre Operationen, die eine Abkantpresse übernimmt: Hinzufügen von Flanschbiegungen, Schließen oder Öffnen von Rinnenseitenwänden, Formen von Anschlusslaschen oder Erstellen von Formstück-Anschlüssen (Bögen, T-Stücke und Kreuzstücke, die nicht einfach auf einer Rollenlinie produziert werden können).
Eine CNC-Abkantpresse mit einer fortschrittlichen Steuerung (Delem, ESA oder Cybelec) wird bevorzugt, da das Biegen von Kabelrinnen häufig mehrere Biegungen pro Teil mit präziser Positionierung des Hinteranschlags erfordert. Der Tonnagebedarf ist in der Regel moderat: 40–160 Tonnen, abhängig von der Materialstärke und der Schalenbreite. Bei der Produktion von Fittings in großen Stückzahlen kann eine Tandem-Abkantpresse (zwei Maschinen arbeiten nacheinander) die Leistung verdoppeln.
Wichtige Spezifikationen für Kabelrinnen-Abkantpressenarbeit umfassen: Tischlänge (muss den längsten Rinnenabschnitt aufnehmen, typischerweise 2500–3200 mm), Hubzahl pro Minute, Anzahl der Hinterschubachsen (X, R, Z1, Z2 für Mehrachsenpositionierung) und ein Durchbiegungskorrektursystem für gleichbleibende Biegequalität bei breiten Rinnen.
2.3 Stanzpresse — Locher- und Schlitzherstellung

Die CNC-Stanzpresse erstellt Befestigungslöcher und Lüftungsschlitze in Kabelrinnenwänden
Stanzpressen erstellen die Löcher, Ausbrüche und Schlitze, die Kabelrinnen funktional machen: Befestigungslöcher für Hängekonsolen, Lüftungsschlitze für Wärmeableitung in Starkstrom-Kabeltrassen und vorgestanzte Verbindungspunkte zum Zusammenfügen von Abschnitten ohne Bohren vor Ort.
Bei der Herstellung von Kabelrinnen werden hauptsächlich zwei Stanzkonfigurationen verwendet. Revolver-Stanzpressen halten mehrere Werkzeugstationen in einem rotierenden Revolver und ermöglichen so einen schnellen Wechsel zwischen Lochgrößen und -formen ohne Unterbrechung der Produktion. CNC-Stanzmaschinen mit servoelektrischem oder hydraulischem Antrieb bieten eine hohe Genauigkeit und eignen sich gut für regelmäßige Perforationsmuster entlang der Seitenwände von Tabletts.
Für Hochgeschwindigkeits-Kabelrinnenlinien bewegen "Fliegende Matrize"- oder "Tight-Line"-Stanzsysteme das Material kontinuierlich, während der Stanzkopf mit dem Streifen fährt — wodurch der Start-Stopp-Rhythmus konventioneller Stanzpressen eliminiert und der Durchsatz bei perforationsintensiven Rinnendesigns erheblich gesteigert wird.
2.4 Scherenstraße — Auf Länge schneiden

Die Guillotine-Scherenstraße liefert saubere, rechtwinklige Schnitte an Kabelrinnenabschnitten
Scherenmaschinen schneiden das geformte Rinnenprofil auf seine endgültige kommerzielle Länge. Die beiden Hauptypen in der Kabelrinnenproduktion sind Guillotine-Scheren (Geradklingen-Hydraulikschere) und Schwingenbankscheren (Pendelschere). Beide erzeugen einen sauberen, rechtwinkligen Schnitt bei der erforderlichen Länge mit minimaler Verformung.
Guillotine-Scheren verwenden eine feste obere Klinge und eine bewegliche untere Klinge und liefern hohe Schneidgenauigkeit und glatte Schnittflächen auf Material bis zu 6 mm Dicke. Schwingenbankscheren bieten schnellere Zykluszeiten und eignen sich besser für dünnes Material (0,6–3,0 mm), was die meisten Kabelrinnenanwendungen abdeckt. Beide Typen können in eine automatische Linie mit einem Servovorschub für Schneidlängengenauigkeit von ±0,5 mm oder besser integriert werden.
Eine Fliegende Schere — eine, die sich während des Schneidens mit dem Streifen bewegt — wird in Hochgeschwindigkeits-Rollenformlinien bevorzugt, da sie den Pause-und-Schnitt-Zyklus eliminiert und den kontinuierlichen Produktionsfluss aufrechterhält.
3. Kabelrinnen-Produktionsprozessfluss
Eine typische automatisierte Kabelrinnen-Produktionslinie durchläuft diese Stufen sequenziell:
Abwickeln und Richten
Ein hydraulischer Abwickler wickelt die Metallspule ab; ein Mehrrollen-Richtgerät entfernt die Spulensetzung und sorgt für einen flachen, spannungsfreien Streifen, der bereit für Stanzen und Formen ist.
Stanzen — Löcher, Schlitze und Ausbrüche
Eine CNC-Stanzpresse oder ein Fliegende-Matrize-System erstellt Befestigungslöcher, Lüftungsschlitze und Verbindungs-Vorstanzungen, während der Streifen noch flach ist, bevor er in die Rollenformstationen eintritt.
Rollenformen —Profilerstellung
Der gerichtete und gestanzte Streifen durchläuft progressive Rollenformstationen, die ihn zum Ziel-Kabelrinnenprofil formen — Leitergittersprosse, gelochte Seitenwand oder Vollbodenkanal.
Nachbiegen auf der Abkantpresse
Für Rinnenformstücke (Bögen, T-Stücke, Kreuzstücke) oder Teile, die Flanschanpassungen erfordern, wird das geformte Profil zu einer CNC-Abkantpresse für zusätzliche Biegeoperationen bewegt.
Schneiden — Auf Länge schneiden
Eine Guillotine- oder Fliegende Schere schneidet das kontinuierliche Rinnenprofil auf die erforderliche kommerzielle Länge (typischerweise 2000–3000 mm).
Stapeln, Bündeln und Endbearbeitung
Fertige Abschnitte werden automatisch gestapelt, bündelt und können je nach Korrosionsschutzanforderungen eine zusätzliche Endbearbeitung wie Verzinkung, Pulverbeschichtung oder Feuerverzinkung erhalten.
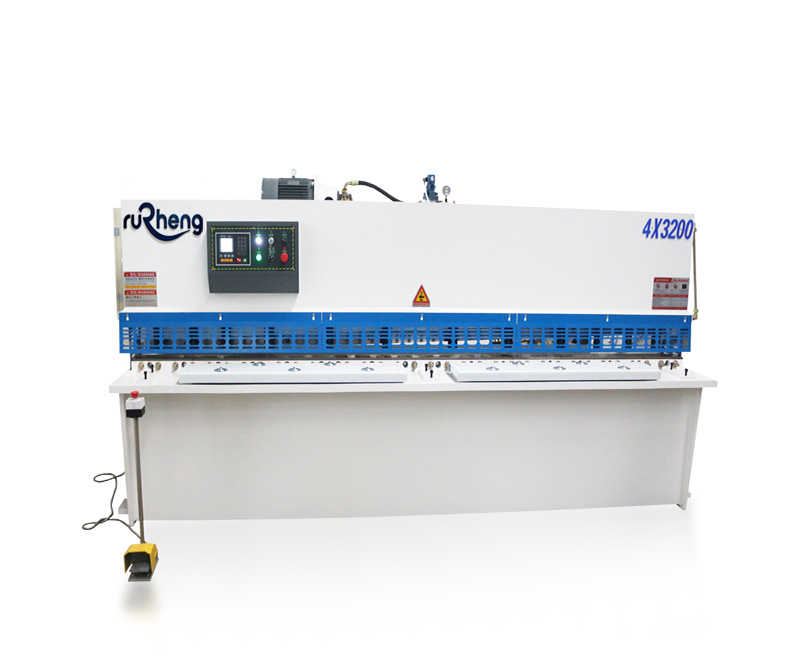
Die Schwingenbankschere bietet schnelles, sauberes Schneiden von geformten Kabelrinnenabschnitten
4. Kabelrinnentypen und Maschineneignung
Verschiedene Kabelrinnendesigns stellen unterschiedliche Anforderungen an die Produktionslinie. Die Zuordnung des Rinnentyps zur Maschinenkonfiguration ist eine der wichtigsten Auswahlentscheidungen.
| Rinnentyp | Rollenformen | Stanzpresse | Abkantpresse | Schneiden |
|---|---|---|---|---|
| Leitergitterrinne | Primär — Sprosseneinsetzstationen erforderlich | Mittel — Bolzenlochmuster auf Schienen | Niedrig — meist gerade Abschnitte | Standard-Schneiden |
| Gelochte Rinne | Standard-Rollenformen mit Perforationswerkzeug | Schwer — Lüftungsschlitzmuster durchgehend | Niedrig bis mittel | Standard-Schneiden |
| Vollbodenrinne | Standard-Rollenformen, massive Wände | Niedrig — meist Befestigungslöcher an Enden | Mittel — Flanschschließen kann erforderlich sein | Standard-Schneiden |
| Kanalrinne | Einfaches U-Kanalprofil | Niedrig bis mittel | Niedrig — selten Nachformen erforderlich | Standard-Schneiden |
| Drahtgitterrinne | Geschweißtes Drahtgitter, nicht rollengeformt | Minimal | Minimal | Standard-Schneiden |
| Rinnenformstücke (Bögen, T-Stücke) | Nicht auf Rollenlinie produziert | Verbindungslochmuster | Primär — alle Formstückbiegungen auf Abkantpresse | Schneiden von Formstückkomponenten |
Besonders wichtig ist die Fitting-Kategorie: Bögen, T-Stücke, Kreuzstücke und Reduzierstücke können nicht auf einer Standard-Profilierlinie hergestellt werden. Diese werden immer auf einer CNC-Abkantpresse aus flachen Rohlingen hergestellt, dann zusammengefügt und fertiggestellt. Eine gut ausgestattete Kabelrinnenwerkstatt benötigt sowohl eine Hochgeschwindigkeits-Rollenlinie für Standardprofile als auch eine leistungsstarke -Abkantpresse für die Formstückproduktion.
5. Wichtige Spezifikationen und Auswahlleitfaden
| Maschine | Wichtige Spezifikationen für Kabelrinne | Typischer Bereich |
|---|---|---|
| Rollenformlinie | Materialstärke, Streifenbreite, Profilhöhe, Linien Geschwindigkeit | 0,6–3,0 mm; 50–600 mm breit; 10–40 m/min |
| CNC-Abkantpresse | Tonnage, Tischlänge, Hinterschubachsen, Durchbiegungskorrektur | 40–200 Tonnen; 2500–3200 mm Tisch; 4–6 Achsen Hinterschub |
| Stanzpresse | Revolvergröße, Schlagzahl, max. Materialstärke, Servo oder hydraulisch | 20–30 Stationen Revolver; 200–1000 Schläge/min; bis 6 mm |
| Scherenstraße | Schnittbreite, Messerspaltverstellung, Schnittlängengenauigkeit | Bis 1600 mm Schnittbreite; ±0,5 mm Längengenauigkeit |
5.1 Rollenformlinie vs. Abkantpresse-Only-Setup
Werkstätten, die in der Kabelrinnenherstellung starten, stehen vor einer fundamentalen Wahl: Investition in eine dedizierte Rollenformlinie oder Aufbau eines flexibleren Arbeitsplatzes rund um eine CNC-Abkantpresse?
Eine -Rollformlinie liefert die höchste Leistung für die Produktion von Standardprofilen – sobald das Profil und die Werkzeuge eingerichtet sind, läuft sie mit 10–40 m/min bei minimalem Arbeitsaufwand. Es ist die richtige Wahl für engagierte Großserien-Tabletthersteller, die jeden Tag das gleiche Profil produzieren.
Ein -Abkantpressen-zentrierter Aufbau (Laserschneiden oder Scheren flacher Rohlinge, dann Abkantpressenformen) tauscht Durchsatz gegen Flexibilität. Es bewältigt eine größere Vielfalt an Tabletttypen, kundenspezifischen Größen und passender Produktion ohne den Umrüstaufwand einer Brötchenlinie. Dieser Ansatz eignet sich für Fertigungsbetriebe, die Kabelrinnen zu ihrem Produktmix hinzufügen, oder für Hersteller, die projektbezogene Aufträge mit großer Vielfalt abwickeln.
5.2 Automatisierung und Integration
Moderne Kabelrinnenlinien integrieren sich zunehmend in Werksmanagementsysteme (MES/ERP) für Auftragsplanung, Produktionsverfolgung und Qualitätsprotokollierung. Wichtige Integrationspunkte sind: NC-Programmspeicherung und -abruf für schnellen Produktwechsel, Barcode- oder QR-Code-Scannen zum Laden des korrekten Programms für jeden Rinnentyp, automatische Werkzeugpositionierung auf Stanzpressen und Förderer- und Stapelautomatisierung zur Reduzierung manueller Handhabung.
Für Hersteller, die internationale Märkte anstreben, sollten Kabelrinnen-Produktionslinien so konzipiert sein, dass sie relevante Standards wie NEMA VE 1 (USA), IEC 61537 (international) und BS EN 61537 (Europa) erfüllen, die mechanische Eigenschaften, Lastangaben, Korrosionsbeständigkeit und Oberflächenbehandlungsanforderungen festlegen.
6 . Angebotscheckliste für Kabeltrassenzubehör, Rohrhalterungen und Halterungen
Um die richtigen CNC-Stanz-, Abkant-, Laserschneid-, Scher- und Werkzeugeinstellungen zu empfehlen, benötigt Rucheng zunächst die Produkt- und Produktionsdetails. Eine vollständige Checkliste hilft dabei, Angebote für eine Maschine zu vermeiden, die zu klein oder zu langsam ist oder bei der wichtige Werkzeuge fehlen.
| Informationen erforderlich | Warum es wichtig ist |
|---|---|
| Produktzeichnungen oder Beispielfotos | Definiert Lochmuster, Biegereihenfolge, Werkzeuge, Rohlingsform und Anforderungen an den Maschinenweg. |
| Werkstoffart und Dickenbereich | Bestimmt die Tonnage der Abkantpresse, die Stanzkraft, die Laserleistung oder die Scherkapazität. |
| Maximale Blattgröße oder Spulenbreite | Definiert Maschinentischgröße, Feedergröße, Hinteranschlagbereich und Schnittbreite. |
| Loch-, Schlitz-, Lamellen- und Formungsanforderungen | Bestimmt, ob Standard-Stanzwerkzeuge ausreichen oder benutzerdefinierte Formen erforderlich sind. |
| Tägliche oder monatliche Produktionsmenge | Hilft bei der Wahl zwischen flexiblen Einzelmaschinen und einer stärker automatisierten Produktionslinie. |
| Werkstattspannung, verfügbare Luft und Gas | Bestätigt die elektrische Konfiguration und ob Laserunterstützungsgas oder pneumatische Werkzeuge praktisch sind. |
Für ein auf die Abkantpresse ausgerichtetes Angebot verwenden Sie die Angebotsformular für Abkantpressen. Für ein schnittorientiertes Angebot verwenden Sie die Angebotsformular für Laserschneidmaschinen. Wenn Sie ein komplettes Sortiment an Zubehör für Kabelrinnen mit Stanz-, Biege-, Schneid- und Formwerkzeugen benötigen, Senden Sie Rucheng Ihre Zeichnungen und Ihr Produktionsziel Daher können wir eine Maschinenkombination empfehlen.
7 . FAQ
Welche Maschinen werden benötigt, um mit der Kabelrinnenherstellung zu beginnen?
Das Mindestsetup für die grundlegende Kabelrinnenproduktion umfasst einen Richtapparat oder manuellen Abwickler, eine Stanzpresse oder ein Laserschneidsystem für Löcher, eine Rollenformmaschine oder Abkantpresse zum Formen und eine Scherenmaschine zum Schneiden auf Länge. Eine vollständig ausgestattete Werkstatt fügt einen automatischen Abwickler, Fliegende-Matrize-Stanzen, Rollenformer mit mehreren Stationen, CNC-Abkantpresse mit Mehrachsen-Hinterschub und automatisches Stapeln hinzu.
Kann eine CNC-Abkantpresse eine Rollenformlinie für Kabelrinne ersetzen?
Eine CNC-Abkantpresse kann Kabelrinnenabschnitte aus Flachzuschnitten herstellen, ist aber für die Geradeabschnitt-Produktion deutlich langsamer als eine Rollenformlinie. Das Abkantpresse-Formen ist besser für Rinnenformstücke (Bögen, T-Stücke, Reduzierstücke) und kundenspezifische Profile reserviert, wo das Volumen dedizierte Rollenwerkzeuge nicht rechtfertigt. Für jedes ernsthafte Kabelrinnenvolumen arbeiten Rollenlinie und Abkantpresse am besten als komplementäre Maschinen.
Welche Materialstärken werden in der Kabelrinnenherstellung verwendet?
Der häufigste Bereich ist 0,6 mm bis 3,0 mm. Leichte gelochte und Drahtgitterrinnen verwenden typischerweise 0,6–1,5 mm verzinkten Stahl oder Aluminium. Mittlere Leitergitter- und Vollbodenrinnen verwenden üblicherweise 1,5–2,5 mm. Schwere Industrie-Kabelrinnen für Hochlastanwendungen können 3,0 mm oder dicker erreichen, insbesondere in Edelstahl- oder feuerverzinkten Ausführungen.
Wie hoch ist die typische Produktionsgeschwindigkeit einer Kabelrinnen-Rollenformlinie?
Die Produktionsgeschwindigkeiten liegen zwischen 10 und 40 Metern pro Minute, abhängig von Materialstärke, Profilkomplexität und Anzahl der Rollenstationen. Dünnere Materialien (0,6–1,0 mm) können oft am oberen Ende dieses Bereichs laufen. Schwerere Materialien (2,0–3,0 mm) laufen typischerweise am unteren Ende aufgrund der größeren beteiligten Kräfte.
Wie wähle ich zwischen einer Guillotine-Schere und einer Schwingenbankschere für Kabelrinne?
Guillotine-Scheren bieten höhere Schneidgenauigkeit und einen saubereren Schnitt auf breiterem und dickerem Material — besser geeignet für schwere Industrie-Kabelrinnen. Schwingenbankscheren sind schneller und energieeffizienter für dünnes bis mittleres Material (0,6–3,0 mm), was die meisten Standard-Kabelrinnenproduktion abdeckt. Für eine integrierte Produktionslinie bietet eine Fliegende Schere, synchronisiert mit der Rollenformgeschwindigkeit, die beste Kombination aus Geschwindigkeit und Präzision.
Kann eine Maschine Kabelrinnenzubehör, Rohrhalterungen und Metallhalterungen herstellen?
Keine einzelne Maschine ist für jeden Vorgang die beste Wahl. Eine CNC-Stanzmaschine verarbeitet wiederholte Löcher, Schlitze und geformte Merkmale. eine Abkantpresse verarbeitet Biegungen und Klammerformen; eine Laserschneid- oder Schermaschine bereitet Rohlinge vor; und Formen oder Matrizen steuern wiederholte Formen. Für gemischte Blechteile ist eine flexible Stanz-, Biege- und Schneidezelle in der Regel besser als eine Einzweck-Profilierlinie.
Welche Informationen sollte ich für eine Empfehlung für eine Kabelrinnenmaschine senden?
Senden Sie Schalenzeichnungen, Materialqualität, Dickenbereich, Schalenbreite und -höhe, Loch- oder Schlitzmuster, Zubehörtypen, monatliches Produktionsziel, Werkstattspannung und ob Sie Stanzen, Biegen, Laserschneiden, Scheren oder Formen benötigen. Mit Rucheng kann die Gerätezelle dann an gerade Wannenabschnitte, Beschläge und Halterungen angepasst werden.
Sollte Kabelrinnenzubehör eine Abkantpresse oder eine Profilierlinie verwenden?
Für großvolumige gerade Tablettabschnitte mit stabilen Profilen nutzen Sie eine Rollformanlage. Verwenden Sie eine CNC-Abkantpresse für Bögen, T-Stücke, Reduzierstücke, Abdeckungen, Halterungen und projektbezogenes Zubehör, bei dem sich der Produktmix häufig ändert.
8 . Fazit
Die Kabelrinnenherstellung ist eine Spezialdisziplin, die koordinierte Investitionen über mehrere Maschinentypen hinweg erfordert. Eine Rollenformlinie bewältigt die Hochvolumen-Profilproduktion. Eine CNC-Abkantpresse fügt die Formstück- und kundenspezifische Biegefähigkeit hinzu, die eine Werkstatt wirklich flexibel macht. Eine Stanzpresse oder ein Fliegende-Matrize-System liefert die Loch- und Schlitzmuster, die Rinnen funktional machen. Eine Scherenstraße schließt den Prozess mit präzisem Längsschnitt-Output ab.
Die effektivsten Kabelrinnenhersteller betreiben alle vier Maschinentypen in einem integrierten oder halbintegrierten Setup, verwenden die Rollenlinie für Standardabschnitt-Output und die Abkantpresse für Formstücke, kundenspezifische Arbeit und schnelle Reaktion auf Projektanforderungen. Zusammen liefern diese Maschinen die Kombination aus Durchsatz, Präzision und Flexibilität, die der Kabelrinnenmarkt 2026 fordert.
Informationen zu benachbarten Fertigungsmärkten mit ähnlichen Biege-, Stanz- und Kostenkontrollanforderungen finden Sie in unserem Leitfaden zur Herstellung von Lagerregalen aus Metall, Anleitung zur Herstellung einer Solarmontagestruktur, und Leitfaden zur Kostenreduzierung bei der Blechfertigung.
Wenn Sie eine Produktionslinie für Kabelrinnen planen oder Geräte-Upgrades prüfen, kontaktieren Sie Rucheng für Maschinenempfehlungen, die auf Ihre Rinnentypen, Materialspezifikationen, Zeichnungen und Produktionsziele abgestimmt sind.
Bereit, Ihre Kabelrinnen-Produktionslinie einzurichten?
Erhalten Sie Expertenempfehlungen zu CNC-Stanzmaschinen, Abkantpressen, Laserschneid- oder Scherlinien sowie kundenspezifischen Werkzeugen für Kabelrinnenzubehör, Rohrhalterungen und Metallhalterungen.
Senden Sie Zeichnungen zur Empfehlung →Planen Sie die komplette Blechfertigungslinie
Bei den meisten Anwendungsprojekten sind Schneiden, Biegen und anschließende Montage erforderlich, um zusammenzuarbeiten. Beginnen Sie mit der Faserlaserschneidmaschinenreihe für Rohlinge und Profile und ordnen Sie die Teile dann der richtigen Abkantmaschine zum Biegen zu.
- Die Auswahl der Laserleistung hilft bei der Dimensionierung der Schneidkapazität nach Material und Dicke.
- Berechnung der Abkantpressen-Tonnage hilft bei der Dimensionierung der Biegekapazität nach Material, Länge und V-Matrizenöffnung.
- Die Einrichtung einer Blechfabrik verbindet Laserschneid-, Stanz-, Scher-, Biege- und Umformgeräte in einem Arbeitsablauf.