
يعتمد أفضل إعداد لآلة تصنيع علبة الكابلات على ما إذا كنت تقوم بتصنيع أقسام أو تركيبات أو ملحقات صينية مستقيمة. استخدم آلة التثقيب باستخدام الحاسب الآلي لتركيب الثقوب والفتحات والفتحات والأنماط المتكررة؛ استخدم مكبس الثني CNC للفلنجات والأقواس والمرفقين والمحملات ومخفضات السرعة؛ استخدام آلة القطع بليزر الألياف أو آلة القص الهيدروليكية للفراغات؛ واستخدم القوالب والقوالب المخصصة للحفاظ على دقة الملحقات المتكررة. بالنسبة لأقسام الدرج المستقيمة ذات الحجم الكبير، قم بإضافة خط تشكيل اللف. بالنسبة للمنتجات المختلطة مثل ملحقات حوامل الكابلات، ودعامات الأنابيب، والأقواس المعدنية ومكونات الصفائح المعدنية، غالبًا ما تكون خلية التثقيب + الثني + القطع المرنة هي الاستثمار الأول الأفضل.

كابحة ضغط CNC المستخدمة في ثني الجوانب المعدنية وأطراف الأحواض
يستعرض هذا الدليل كل آلة أساسية، وكيفية ملاءمتها لخط إنتاج نموذجي، وما هي المواصفات التي يجب تقييمها، وكيفية مطابقة اختيارات الماكينة مع أقسام علبة الكابلات، والملحقات، ودعامات الأنابيب، والأقواس المعدنية، ومكونات الصفائح المعدنية التي تخطط لتصنيعها. للحصول على اختيار أوسع للمعدات، قارن بين اضغط على محور آلة مكبس الثني, محور آلة التثقيب CNC, محور آلة القطع بالليزر, محور آلة القص، و دليل خفض تكلفة تصنيع الصفائح المعدنية.
الإجابة السريعة: ما هي الآلات التي تحتاجها؟
إذا كنت ترغب في تصنيع ملحقات حوامل الكابلات ومكونات الصفائح المعدنية ذات الصلة، فابدأ برسومات المنتج. الأجزاء التي تحتوي على العديد من الثقوب والشقوق تحتاج إلى آلة التثقيب CNC. الأجزاء ذات الشفاه أو الأشكال U أو الأقواس أو الانحناءات الداعمة تحتاج إلى آلة مكبس الثني. يمكن تحضير الفراغات المسطحة بواسطة أ آلة قطع الألياف بالليزر للأشكال المرنة أو أ آلة قص هيدروليكية للفراغات المستطيلة المستقيمة. تعتمد أنماط الثقب المتكررة وتشكيل الكوة والنقش ودقة الانحناء على ما هو مناسب قوالب ويموت.
| منتج المشتري | العمليات الرئيسية | مجموعة الماكينة الموصى بها |
|---|---|---|
| ملحقات علبة الكابلات | القطع الفارغ، واللكم، والشق، والانحناء، وتجميع التركيب | آلة تثقيب CNC + مكبس الثني + قطع أو قص بالليزر + قوالب مخصصة |
| يدعم الأنابيب | ثقب الثقب، الانحناء على شكل حرف U، تشكيل الدعامة، قطع الألواح السميكة | آلة تثقيب CNC + مكبس الثني + مجموعة أدوات |
| الأقواس المعدنية | قطع جانبي، ثقب ثقب، تشكيل متعدد الانحناءات | آلة قطع ألياف الليزر أو آلة التثقيب CNC + مكبس الثني |
| أقسام علبة الكابلات المستقيمة القياسية | فك اللفائف، واللكم، وتشكيل اللف، والقص الطائر | خط تشكيل اللف + التثقيب المضمن + القص الطائر + مكبس الثني للتجهيزات |
1. ما هو تصنيع أحواض الكابلات؟
تصنيع أحواض الكابلات هو عملية تشكيل وقص وتشطيب الملفات المعدنية التي تدعم وتوجه الكابلات الكهربائية في المباني والمنشآت الصناعية. على عكس مواسير الكابلات التي تكون عادة أنبوبًا واحدًا، تأتي أنظمة أحواض الكابلات في أشكال بنيوية متعددة — سلمية ومثقبة وذات قاع صلب وقناة وشبكة سلكية — وكل منها يتطلب عمليات تشكيل وقص مختلفة.
تبدأ عملية التصنيع من لفائف المعادن (الفولاذ المجلفن أو الفولاذ المقاوم للصدأ أو الألومنيوم، بسمك يتراوح عادة من 0.6 مم إلى 3.0 مم) وتنتهي بأقسام الأحواض الجاهزة للتركيب. تشمل العمليات الرئيسية: فك اللف والتسوية، وثقب الفتحات أو الشقوق، وتشكيل ملف الحوض بالبثق، والثني الثانوي على كابحة الضغط، والقص إلى الطول النهائي.
تُنتج أحواض الكابلات كقسام فردية (يتراوح طولها عادة من 2 إلى 3 أمتار) أو كجزء من خط إنتاج آلي يتعامل مع جميع العمليات بالتسلسل. يعتمد الاختيار بين إعداد محطة عمل يدوية وخط آلي بالكامل على حجم الإنتاج وتنوع أنواع الأحواض والتفاوتات المطلوبة.
2 . الآلات الأساسية 4 لإنتاج حوامل الكابلات
2.1 آلة التشكيل بالبثق الملفوف — مشكّل الملفات
آلة التشكيل بالبثق الملفوف هي المحرك الأساسي لإنتاج أحواض الكابلات. تقوم بتمرير شريط معدني بشكل مستمر عبر سلسلة من محطات البكرات، حيث تشكّل كل محطة المادة تدريجيًا إلى ملف الحوض المطلوب — عادةً قناة على شكل حرف U أو C أو تكوين جانبي سُلّمي.
يتضمن خط التشكيل بالبثق الملفوف الكامل لأحواض الكابلات: فكّ لولبي هيدروليكي أوتوماتيكي، ووحدة تسوية، ووحدة تغذية مؤازرة، وماكينة ثقب هيدروليكية (للفتحات المفقودة وفتحات التركيب)، ومحطات التشكيل بالبثق الملفوف، ومقص طائر أو مقص بطول ثابت عند المخرج. تتراوح سرعات الإنتاج عادةً من 10 إلى 40 مترًا في الدقيقة حسب سمك المادة وتعقيد الملف.
التشكيل بالبثق الملفوف مثالي لإنتاج كميات كبيرة من ملفات الأحواض القياسية. يتطلب التبديل بين عروض أو ارتفاعات الأحواض المختلفة تغيير أدوات البكرات — وهي عملية تستغرق عادةً من 1 إلى 3 ساعات في ورشة مجهزة جيدًا.
2.2 كابحة الضغط CNC — الثني الثانوي وتشكيل الأطراف

تتيح كابحة الضغط CNC الثني الدقيق للأطراف وتصحيحات الملفات بعد التشكيل بالبثق الملفوف
بعد التشكيل بالبثق الملفوف، غالبًا ما تتطلب ملفات أحواض الكابلات عمليات ثانوية تتعامل معها كابحة الضغط: إضافة ثنيات الأطراف، وإغلاق أو فتح الجوانب المعدنية للأحواض، وتشكيل لسانات التوصيل، أو إنشاء ملحقات التركيب (المرفقين والأنابيب المتفرعة والمتقاطعات التي لا يمكن إنتاجها بسهولة على خط البثق).
يُفضل استخدام مكبس الثني CNC المزودة بوحدة تحكم متقدمة (Delem أو ESA أو Cybelec) نظرًا لأن ثني علبة الكابلات غالبًا ما يتطلب انحناءات متعددة لكل جزء مع تحديد موضع المصد الخلفي بدقة. عادةً ما تكون متطلبات الحمولة معتدلة: طن 40–160 اعتمادًا على سمك المادة وعرض الدرج. بالنسبة لإنتاج التركيبات بكميات كبيرة، يمكن أن يؤدي إعداد مكبس الثني الترادفية (جهازان يعملان بالتسلسل) إلى مضاعفة الإنتاج.
تشمل المواصفات الرئيسية لعمل كابحة ضغط أحواض الكابلات: طول الطاولة (يجب أن تستوعب القسم الأطول من الحوض، عادةً من 2500 إلى 3200 مم)، وعدد الأشواط في الدقيقة، وعدد محاور مقياس الدعم الخلفي (X وR وZ1 وZ2 للموضع متعدد المحاور)، ونظام التحدب للحصول على جودة ثني متسقة عبر الأحواض العريضة.
2.3 ماكينة الثقب — إنشاء الفتحات والشقوق

تنشئ ماكينة الثقب CNC فتحات التركيب والشقوق التهوية في جدران أحواض الكابلات
تنشئ ماكينات الثقب الفتحات والفتحات المفقودة والشقوق التي تجعل أحواض الكابلات وظيفية: فتحات التركيب لأقواس التعليق، وشقوق التهوية لتبديد الحرارة في مسارات كابلات الطاقة، ونقاط التوصيل المفقودة مسبقًا لربط الأقسام دون حفر في الموقع.
يتم استخدام تكوينين رئيسيين للتثقيب في إنتاج حوامل الكابلات. مكابس التثقيب البرجية تحمل محطات أدوات متعددة في برج دوار، مما يسمح بالتغيير السريع بين أحجام وأشكال الفتحات دون إيقاف الإنتاج. توفر ماكينات التثقيب CNC المزودة بمحركات مؤازرة كهربائية أو هيدروليكية دقة عالية ومناسبة تمامًا لأنماط التثقيب المنتظمة على طول الجدران الجانبية للصينية.
بالنسبة لخطوط أحواض الكابلات عالية السرعة، تتحرك أنظمة الثقب "بالقالب الطائر" أو "الخط المشدود" مع المادة بشكل مستمر بينما يسافر رأس الثقب مع الشريط — مما يزيل إيقاع البدء والإيقاف لآلات الثقب التقليدية ويزيد بشكل كبير من الإنتاجية في تصاميم الأحواض كثيفة الثقب.
2.4 خط القص — القطع إلى الطول

يوفر خط القص المقصلاري قطعًا نظيفة ومربعة على أقسام أحواض الكابلات
تقوم ماكينات القص بقطع ملف الحوض المشكل إلى طوله التجاري النهائي. النوعان الرئيسيان المستخدمان في إنتاج أحواض الكابلات هما مقصات المقصلari (قص هيدروليكي بشفرة مستقيمة) ومقصات الذراع المتأرجح (قص بندولي). ينتج كلاهما قطعًا نظيفًا ومربعًا عند الطول المطلوب مع الحد الأدنى من التشويه.
تستخدم مقصات المقصلاري شفرة علوية ثابتة وشفرة سفلية متحركة، مما يوفر دقة قص عالية وسطوح قطع ناعمة على مواد بسمك يصل إلى 6 مم. توفر مقصات الذراع المتأرجح أوقات دورة أسرع وأكثر ملاءمة للمواد الرقيقة (0.6 إلى 3.0 مم)، والتي تغطي معظم تطبيقات أحواض الكابلات. يمكن دمج النوعين في خط آلي مع وحدة تغذية مؤازرة لدقة قص الطول ±0.5 مم أو أفضل.
المقص الطائر — الذي يتحرك مع الشريط أثناء القص — هو المفضل في خطوط التشكيل بالبثق الملفوف عالية السرعة، لأنه يزيل دورة الإيقاف والقص ويحافظ على تدفق الإنتاج المستمر.
3. تدفق عملية إنتاج أحواض الكابلات
يمر خط إنتاج أحواض الكابلات الآلي النموذجي عبر هذه المراحل بالتسلسل:
فك اللف والتسوية
يقوم فكّ اللف الهيدروليكي بلف اللفائف المعدنية؛ يقوم مستوى البكرات متعدد بإزالة انحناء اللف ويضمن شريطًا مسطحًا وخاليًا من الإجهاد وجاهزًا للثقب والتشكيل.
الثقب — الفتحات والشقوق والفتحات المفقودة
تنشئ ماكينة الثقب CNC أو نظام القالب الطائر فتحات التركيب وشقوق التهوية والفتحات المسبقة للتوصيل بينما الشريط لا يزال مسطحًا، قبل دخوله محطات التشكيل بالبثق.
التشكيل بالبثق الملفوف — إنشاء الملف
يمر الشريط المسوي والمثقب عبر محطات تشكيل بالبثق تدريجية تشكّله إلى ملف حوض الكابل المستهدف — سكة سلّمية أو جدار جانبي مثقوب أو قناة قاع صلبة.
الثني الثانوي على كابحة الضغط
بالنسبة لتركيبات الأحواض (المرفقين والأنابيب المتفرعة والمتقاطعات) أو الأجزاء التي تتطلب تعديلات الأطراف، ينتقل الملف المشكل إلى كابحة ضغط CNC لعمليات الثني الإضافية.
القص — القطع إلى الطول
قص مقصلاري أو طائر يقطع ملف الحوض المستمر إلى الطول التجاري المطلوب (عادةً من 2000 إلى 3000 مم).
التكديس والربط والتشطيب
يتم تكديس الأقسام النهائية وربطها تلقائيًا، وقد تخضع لتشطيب إضافي مثل الطلاء بالزنك أو الطلاء الكهربائي أو الجلفنة بالغمس الساخن حسب متطلبات الحماية من التآكل.
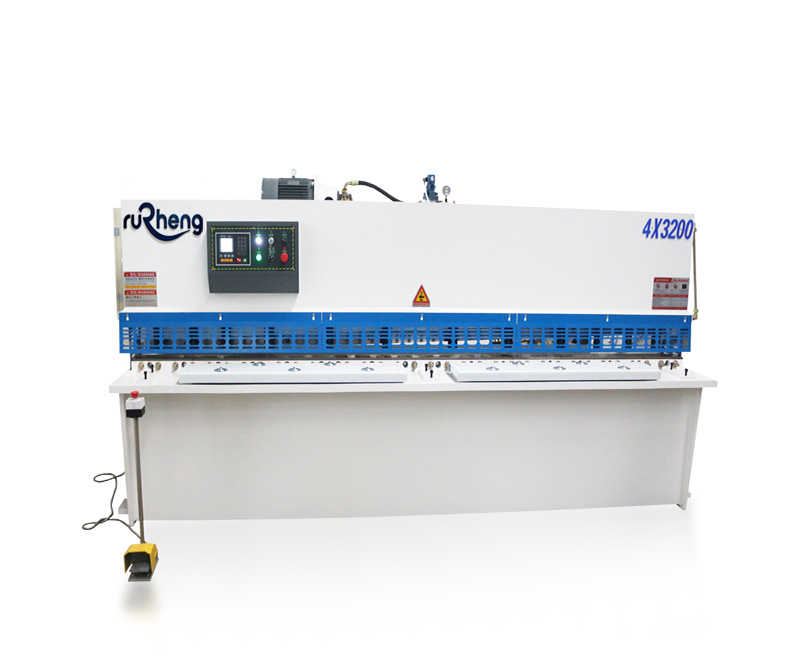
يوفر مقص الذراع المتأرجح قصًا سريعًا ونظيفًا لأقسام أحواض الكابلات المشكلة
4. أنواع أحواض الكابلات وملاءمة الآلات
تصاميم أحواض الكابلات المختلفة تفرض طلبات مختلفة على خط الإنتاج. مطابقة نوع الحوض مع تكوين الآلة هو أحد أهم قرارات الاختيار.
| نوع الحوض | التشكيل بالبثق الملفوف | ماكينة الثقب | ماكينة ثني الصفائح | القص |
|---|---|---|---|---|
| حوض سُلّمي | أساسي — تحتاج محطات إدخال القضبان | معتدل — أنماط فتحات البراغي على القضبان | منخفض — 대부분 أقسام مستقيمة | قص قياسي |
| حوض مثقوب | تشكيل بالبثق ملفوف قياسي مع أدوات الثقب | ثقيل — أنماط فتحات التهوية في جميع أنحاء | منخفض إلى معتدل | قص قياسي |
| حوض بقاع صلب | تشكيل بالبثق ملفوف قياسي، جدران صلبة | منخفض — معظم فتحات التركيب في الأطراف | معتدل — قد يلزم إغلاق الأطراف | قص قياسي |
| حوض قناة | ملف قناة U بسيط | منخفض إلى معتدل | منخفض — نادرًا ما يحتاج تشكيلًا ثانويًا | قص قياسي |
| حوض شبكة سلكية | شبكة سلكية ملحومة، ليست بالبثق الملفوف | حد أدنى | حد أدنى | قص قياسي |
| تركيبات الأحواض (المرفقين والأنابيب المتفرعة) | لا تُنتج على خط البثق | أنماط فتحات التوصيل | أساسي — كل ثني التركيبات على كابحة الضغط | قص مكونات التركيبات |
تعتبر فئة التركيب ذات أهمية خاصة: لا يمكن إنتاج الأكواع، والمحملات، والصلبان، والمخفضات على خط تشكيل اللف القياسي. ويتم تصنيعها دائمًا باستخدام مكبس الثني CNC من قطع مسطحة فارغة، ثم يتم ضمها وإنهائها. يحتاج متجر حوامل الكابلات المجهز جيدًا إلى خط لف عالي السرعة للأقسام القياسية ومكبس الثني قادرة على إنتاج التركيبات.
5. المواصفات الرئيسية ودليل الاختيار
| آلة | المواصفات الرئيسية لأحواض الكابلات | النطاق النموذجي |
|---|---|---|
| خط التشكيل بالبثق الملفوف | سمك المادة، عرض الشريط، ارتفاع الملف، سرعة الخط | 0.6–3.0 مم؛ 50–600 مم عرض؛ 10–40 م/دقيقة |
| مكبس الثني باستخدام الحاسب الآلي | القوة، طول الطاولة، محاور مقياس الدعم الخلفي، التحدب | 40–200 طن؛ طاولة 2500–3200 مم؛ مقياس دعم خلفي بـ 4-6 محاور |
| ماكينة الثقب | حجم البرج، معدل الضربات، أقصى سمك للمادة، مؤازر أو هيدروليكي | برج بـ 20-30 محطة؛ 200-1000 ضربة/دقيقة؛ حتى 6 مم |
| خط القص | عرض القطع، ضبط فجوة الشفرة، دقة طول القطع | عرض قطع يصل إلى 1600 مم؛ دقة طول ±0.5 مم |
5.1 خط التشكيل بالبثق الملفوف مقابل إعداد كابحة الضغط فقط
تواجه الورش التي تبدأ في تصنيع أحواض الكابلات خيارًا أساسيًا: الاستثمار في خط تشكليل بالبثق ملفوف مخصص، أو بناء محطة عمل أكثر مرونة حول كابحة ضغط CNC؟
يوفر خط تشكيل اللف أعلى إنتاج لإنتاج المقاطع القياسية - بمجرد إعداد الملف والأدوات، فإنه يعمل بسرعة 10–40 م/دقيقة مع الحد الأدنى من العمالة. إنه الخيار الصحيح لمصنعي الأدراج ذات الحجم الكبير المخصصين الذين ينتجون نفس المظهر الجانبي كل يوم.
يعمل إعداد بمكبس الثني (القطع بالليزر أو قص الفراغات المسطحة، ثم تشكيل مكبس الثني) على تداول الإنتاجية لتحقيق المرونة. فهو يتعامل مع مجموعة واسعة من أنواع الأدراج والأحجام المخصصة وإنتاج التركيبات دون فرض عقوبة التغيير على خط اللف. يناسب هذا الأسلوب محلات التصنيع التي تضيف حوامل الكابلات إلى مزيج منتجاتها أو الشركات المصنعة التي تقدم طلبات قائمة على المشاريع بتنوع كبير.
5.2 الأتمتة والتكامل
تتزايد خطوط أحواض الكابلات الحديثة في التكامل مع أنظمة إدارة المصانع (MES/ERP) لجدولة الطلبات وتتبع الإنتاج وتسجيل الجودة. تشمل نقاط التكامل الرئيسية: تخزين واستدعاء برنامج NC للتبديل السريع للمنتج، ومسح الباركود أو رمز QR لتحميل البرنامج الصحيح لكل نوع من الأحواض، والتموضع التلقائي للأدوات على ماكينات الثقب، والأتمتة للناقل والتكديس لتقليل التعامل اليدوي.
بالنسبة للمصنعين الذين يستهدفون الأسواق الدولية، يجب تصميم خطوط إنتاج أحواض الكابلات لتلبية المعايير ذات الصلة مثل NEMA VE 1 (الولايات المتحدة)، IEC 61537 (دولي)، وBS EN 61537 (أوروبا)، التي تحدد الخصائص الميكانيكية وقدرات التحميل ومقاومة التآكل ومتطلبات معالجة السطح.
6 . قائمة مراجعة الأسعار الخاصة بملحقات علبة الكابلات ودعامات الأنابيب والأقواس
للتوصية بالتثقيب باستخدام الحاسب الآلي، ومكبس الثني، والقطع بالليزر، والقص، وإعداد الأدوات، يحتاج Rucheng إلى تفاصيل المنتج والإنتاج أولاً. تساعد قائمة المراجعة الكاملة على تجنب الاقتباس من جهاز صغير جدًا، أو بطيء جدًا، أو يفتقد إلى أدوات رئيسية.
| المعلومات المطلوبة | لماذا يهم |
|---|---|
| رسومات المنتج أو صور العينة | يحدد أنماط الثقب وتسلسل الانحناء والأدوات والشكل الفارغ ومتطلبات سير الماكينة. |
| نوع المادة ونطاق السماكات | يحدد حمولة مكبس الثني أو قوة التثقيب أو قوة الليزر أو قدرة القص. |
| الحد الأقصى لحجم الورقة أو عرض الملف | يحدد حجم طاولة الماكينة وحجم وحدة التغذية ونطاق المصد الخلفي وعرض القطع. |
| متطلبات الفتحة والفتحة والكوة والتشكيل | يحدد ما إذا كانت أدوات التثقيب القياسية كافية أم أن القوالب المخصصة مطلوبة. |
| كمية الإنتاج اليومية أو الشهرية | يساعد على الاختيار بين الآلات المستقلة المرنة وخط الإنتاج الآلي. |
| جهد الورشة، الهواء والغاز المتوفر | يؤكد التكوين الكهربائي وما إذا كانت مساعدة الغاز بالليزر أو الأدوات الهوائية عملية. |
للحصول على عرض أسعار يركز على الصحافة، استخدم اضغط على نموذج اقتباس مكبس الثني. للحصول على عرض أسعار يركز على القطع، استخدم نموذج عرض أسعار آلة القطع بالليزر. إذا كنت بحاجة إلى خط كامل من ملحقات علبة الكابلات مع التثقيب والثني والقطع والقوالب، أرسل Rucheng رسوماتك وهدف الإنتاج حتى نتمكن من التوصية بتركيبة الآلة.
7 . الأسئلة الشائعة
ما هي الآلات المطلوبة لبدء تصنيع أحواض الكابلات؟
يتضمن الإعداد الأدنى لإنتاج أحواض الكابلات الأساسي مستوى أو فكّ لف يدوي، وماكينة ثقب أو نظام قطع بالليزر للفتحات، وآلة تشكيل بالبثق ملفوف أو كابحة ضغط للتشكيل، وماكينة قص لقطع الطول. تضيف الورشة المجهزة بالكامل فكّ لف أوتوماتيكي، وثقب قالب طائر، ومشكال بالبثق متعدد المحطات، وكابحة ضغط CNC مع مقياس دعم خلفي متعدد المحاور، وتكديس أوتوماتيكي.
هل يمكن أن تحل كابحة الضغط CNC محل خط التشكيل بالبثق الملفوف لأحواض الكابلات؟
يمكن لكابحة الضغط CNC إنتاج أقسام أحواض الكابلات من blanks المسطحة، لكنها أبطأ بكثير من خط التشكيل بالبثق الملفوف لإنتاج الأقسام المستقيمة. من الأفضلReserved الثني على كابحة الضغط لتركيبات الأحواض والمرفقات المخصصة حيث لا يبرر الحجم الأدواتdedicated للبثق. لأي حجم جاد من أحواض الكابلات، يعمل خط البثق وكابحة الضغط بشكل أفضل كآلات مكملة.
ما هي سماكات المواد المستخدمة في تصنيع أحواض الكابلات؟
النطاق الأكثر شيوعًا هو من 0.6 مم إلى 3.0 مم. تستخدم أحواض الكابلات المثقبة وخفيفة الشبكة السلكية عادةً فولاذ مجلفن أو ألومنيوم بسمك 0.6-1.5 مم. تستخدم أحواض السلالم والمتانة ذات القاع الصلب عادةً 1.5-2.5 مم. قد تصل أحواض الكابلات الصناعية الثقيلة للتطبيقات عالية التحميل إلى 3.0 مم أو أكثر، خاصةً بتنسيقات الفولاذ المقاوم للصدأ أو المجلفن بالغمس الساخن.
ما هي سرعة الإنتاج النموذجية لخط التشكيل بالبثق الملفوف لأحواض الكابلات؟
تتراوح سرعات الإنتاج من 10 إلى 40 مترًا في الدقيقة حسب سمك المادة وتعقيد الملف وعدد محطات البكرات. يمكن للمواد الرقيقة (0.6-1.0 مم) غالبًا العمل عند الطرف الأعلى من هذا النطاق. تعمل المواد الأثقل (2.0-3.0 مم) عادةً عند الطرف الأدنى بسبب القوى الأكبر involved.
كيف أختار بين مقصلari剪切 ومقص الذراع المتأرجح لأحواض الكابلات؟
توفر مقصات المقصلari دقة قص أعلى وقطع أنظف على المواد الأعرض والأسمك — أكثر ملاءمة لأحواض الكابلات الصناعية الثقيلة. مقصات الذراع المتأرجح أسرع وأكثر كفاءة في الطاقة للمواد الرقيقة إلى المتوسطة (0.6-3.0 مم)، والتي تغطي معظم إنتاج أحواض الكابلات القياسية. بالنسبة لخط الإنتاج المتكامل، يوفر المقص الطائر المتزامن مع سرعة التشكيل بالبثق الملفوف أفضل مجموعة من السرعة والدقة.
هل يمكن لآلة واحدة أن تصنع ملحقات حوامل الكابلات، ودعامات الأنابيب والأقواس المعدنية؟
لا توجد آلة واحدة هي الخيار الأفضل لكل عملية. تتعامل آلة التثقيب CNC مع الثقوب والفتحات والميزات المشكلة المتكررة؛ تتعامل مكبس الثني مع الانحناءات وأشكال الأقواس ؛ تقوم آلة القطع أو القص بالليزر بإعداد الفراغات؛ والقوالب أو القوالب تتحكم في الأشكال المتكررة. بالنسبة لمكونات الصفائح المعدنية المختلطة، عادة ما تكون خلية التثقيب والثني والقطع المرنة أفضل من خط تشكيل اللف ذو الغرض الواحد.
ما هي المعلومات التي يجب أن أرسلها للحصول على توصية بشأن جهاز علبة الكابلات؟
أرسل رسومات الدرج، ودرجة المواد، ونطاق السُمك، وعرض الدرج وارتفاعه، وأنماط الفتحات أو الفتحات، وأنواع الملحقات، وهدف الإخراج الشهري، وجهد الورشة، وما إذا كنت بحاجة إلى التثقيب أو الثني أو القطع بالليزر أو القص أو القوالب. يمكن لـ Rucheng بعد ذلك مطابقة خلية المعدات مع أقسام الدرج المستقيمة والتركيبات والأقواس.
هل يجب أن تستخدم ملحقات حوامل الكابلات مكبس الثني أو خط تشكيل باللف؟
استخدم خط تشكيل اللف لأقسام الدرج المستقيمة ذات الحجم الكبير ذات التشكيلات الثابتة. استخدم مكبس الثني CNC للمرفقين والمحملات والمخفضات والأغطية والأقواس والملحقات القائمة على المشروع حيث يتغير مزيج المنتج كثيرًا.
8 . الاستنتاج
تصنيع أحواض الكابلات هو تخصص متخصص يتطلب استثمارًا منظمًا عبر عدة أنواع من الآلات. يتعامل خط التشكيل بالبثق الملفوف مع إنتاج الملفات عالي الحجم. تضيف كابحة الضغط CNC قدرة التركيب والثني المخصص التي تجعل الورشة مرنة حقًا. توفر ماكينة الثقب أو نظام القالب الطائر أنماط الفتحات والشقوق التي تجعل الأحواض وظيفية. يختتم خط القص العملية بإخراج دقيق لقطع الطول.
يدير أكثر مصنعي أحواض الكابلات فعالية جميع الأنواع الأربع من الآلات في إعداد متكامل أو شبه متكامل، باستخدام خط البثق لإخراج الأقسام القياسية وكابحة الضغط للتركيبات والعمل المخصص والاستجابة السريعة لمتطلبات المشروع. توفر هذه الآلات معًا مجموعة الإنتاج والدقة والمرونة التي يتطلبها سوق أحواض الكابلات في عام 2026.
بالنسبة لأسواق التصنيع المجاورة التي لديها متطلبات مماثلة للثني والتثقيب والتحكم في التكلفة، قم بمراجعة موقعنا دليل تصنيع رفوف التخزين المعدنية, دليل تصنيع هيكل تركيب الطاقة الشمسية، و دليل خفض تكلفة تصنيع الصفائح المعدنية.
إذا كنت تخطط لخط إنتاج علبة الكابلات أو تقييم ترقيات المعدات، فاتصل بـ Rucheng للحصول على توصيات الماكينة المطابقة لأنواع الدرج ومواصفات المواد والرسومات وأهداف الإنتاج.
هل أنت مستعد لإعداد خط إنتاج أحواض الكابلات الخاص بك؟
احصل على توصيات الخبراء بشأن آلات التثقيب CNC، ومكابس الثني، وخطوط القطع أو القص بالليزر، والأدوات المخصصة لملحقات حوامل الكابلات، ودعامات الأنابيب، والأقواس المعدنية.
إرسال الرسومات للتوصية →تخطيط خط إنتاج الصفائح المعدنية الكامل
تحتاج معظم مشاريع التطبيقات إلى القطع والثني والتجميع النهائي للعمل معًا. ابدأ باستخدام مجموعة ماكينات القطع بليزر الألياف للفراغات والمقاطع الجانبية، ثم قم بمطابقة الأجزاء مع ماكينة ضغط مكبس الثني المناسبة للثني.
- اختيار طاقة الليزر يساعد في تحديد حجم قدرة القطع حسب المادة والسمك.
- حساب حمولة مكبس الثني يساعد في تحديد حجم قدرة الانحناء حسب المادة والطول وفتح القالب على شكل حرف V.
- إعداد مصنع الصفائح المعدنية يقوم بتوصيل معدات القطع والتثقيب والقص والثني والتشكيل بالليزر في سير عمل واحد.