
La meilleure configuration de machine de fabrication de chemins de câbles dépend du fait que vous fabriquiez des sections de chemin de câbles droites, des raccords ou des accessoires. Utilisez une poinçonneuse CNC pour monter des trous, des fentes, des persiennes et des motifs répétés ; utilisez une presse-plieuse CNC pour les brides, les supports, les coudes, les tés et les réducteurs ; utiliser une machine de découpe laser à fibre ou une cisaille hydraulique pour les flans ; et utilisez des moules et des matrices personnalisés pour garantir la précision des accessoires répétés. Pour les sections de barquettes droites à grand volume, ajoutez une ligne de profilage. Pour les produits mixtes tels que les accessoires de chemins de câbles, les supports de canalisations, les supports métalliques et les composants en tôle, une cellule flexible de poinçonnage + pliage + découpe constitue souvent le meilleur premier investissement.

Presse-plieuse CNC utilisée pour plier les parois latérales et les bords de rebord des chemins de câbles
Ce guide présente chaque machine principale, comment elles s'intègrent dans une ligne de production typique, quelles spécifications évaluer et comment faire correspondre les choix de machines aux sections de chemins de câbles, aux accessoires, aux supports de tuyaux, aux supports métalliques et aux composants en tôle que vous envisagez de fabriquer. Pour une sélection d'équipements plus large, comparez les moyeu de machine de presse plieuse, Moyeu de poinçonneuse CNC, moyeu de machine de découpe laser, moyeu de cisaille, et le guide de réduction des coûts de fabrication de la tôle.
Réponse rapide : de quelles machines avez-vous besoin ?
Si vous souhaitez fabriquer des accessoires de chemins de câbles et des composants en tôle associés, commencez par les dessins du produit. Les pièces comportant de nombreux trous et fentes nécessitent un Poinçonneuse CNC. Les pièces comportant des brides, des formes en U, des supports ou des coudes de support nécessitent un presse plieuse. Les flans plats peuvent être préparés par un machine de découpe laser à fibre pour des formes flexibles ou un cisaille hydraulique pour les flans rectangulaires droits. Les modèles de trous répétés, la formation des persiennes, le gaufrage et la précision de pliage dépendent de l'adéquation moules et matrices.
| Produit de l'acheteur | Principaux processus | Combinaison de machines recommandée |
|---|---|---|
| Accessoires pour chemins de câbles | Découpe à blanc, poinçonnage, rainurage, pliage, assemblage de raccords | Poinçonneuse CNC + presse plieuse + découpe ou cisaille laser + moules personnalisés |
| Supports de tuyaux | Perforation, pliage en U, formation de supports, découpe de tôles épaisses | poinçonneuse CNC + presse plieuse + jeu d'outillage |
| Supports métalliques | Découpe de profilés, perforation, formage multi-plis | Machine de découpe laser fibre ou Poinçonneuse CNC + presse plieuse |
| Sections de chemins de câbles droites standards | Déroulage, poinçonnage, profilage, cisaillement à la volée | Ligne de profilage + poinçonnage en ligne + cisaille volante + presse plieuse pour raccords |
1. Qu'est-ce que la fabrication de chemins de câbles?
La fabrication de chemins de câbles est le processus de formage, de découpe et de finition de profils métalliques qui soutiennent et acheminent les câbles électriques dans les bâtiments et les installations industrielles. Contrairement aux conduits de câbles, qui sont généralement un tube unique, les systèmes de chemins de câbles existent sous plusieurs formes structurelles: à échelons, perforé, à fond plein, à gaine et en treillis métallique, chacune nécessitant des opérations de formage et de découpe différentes.
Le processus de fabrication commence avec des bobines de métal (acier galvanisé, acier inoxydable ou aluminium, généralement de 0,6 mm à 3,0 mm d'épaisseur) et se termine par des sections de chemins prêtes pour l'installation. Les opérations clés comprennent: le déroulage et le dressage, le poinçonnage de trous ou de fentes, le profilage par rouleaux du profil du chemin, le pliage secondaire sur presse-plieuse et le cisaillement à la longueur finale.
Les chemins de câbles sont produits soit en sections individuelles (généralement de 2 à 3 mètres de long), soit dans le cadre d'une ligne de production automatisée qui effectue toutes les opérations en séquence. Le choix entre un poste de travail manuel et une ligne entièrement automatisée dépend du volume de production, de la variété des types de chemins et des tolérances requises.
2. Les 4 machines principales pour la production de chemins de câbles
2.1 Machine de profilage par rouleaux — Le formeur de profils
Une machine de profilage par rouleaux est le pilier de la production de chemins de câbles. Elle fait passer en continu une bande de métal à travers une série de stations de rouleaux, chaque station façonnant progressivement le matériau dans le profil de chemin souhaité: typiquement une configuration en canal en U, en canal en C ou à côté échelle.
Une ligne complète de profilage par rouleaux pour chemins de câbles comprend: un dérouler hydraulique automatique, une unité de dressage, un avanceur servo, une poinçonneuse hydraulique (pour les découpages et les trous de montage), les stations de profilage par rouleaux et une cisaille Flying ou à longueur fixe en sortie. Les vitesses de production varient généralement de 10 à 40 mètres par minute selon l'épaisseur du matériau et la complexité du profil.
Le profilage par rouleaux est idéal pour la production de grands volumes de profils de chemins standard. Le changement entre différentes largeurs ou hauteurs de chemins nécessite un changement d'outillage de rouleaux: un processus qui prend généralement de 1 à 3 heures pour un atelier bien préparé.
2.2 Presse-plieuse CNC — Pliage secondaire et formage de rebords

La presse-plieuse CNC permet un pliage précis des rebords et des corrections de profil après le profilage par rouleaux
Après le profilage par rouleaux, les profils de chemins de câbles nécessitent souvent des opérations secondaires qu'une presse-plieuse assure: ajout de plis de rebord, fermeture ou ouverture des parois latérales du chemin, formage de languettes de connexion ou création de raccords de montage (coudes, tés et croix qui ne sont pas facilement produits sur une ligne de rouleaux).
Une presse plieuse CNC avec un contrôleur avancé (Delem, ESA ou Cybelec) est préférable car le cintrage des chemins de câbles nécessite souvent plusieurs cintrages par pièce avec un positionnement précis de la butée arrière. Les exigences en matière de tonnage sont généralement modérées : 40–160 tonnes en fonction de l'épaisseur du matériau et de la largeur du plateau. Pour la production de raccords en grand volume, une configuration de presse plieuse tandem (deux machines travaillant en séquence) peut doubler la production.
Les spécifications clés pour le travail de presse-plieuse de chemins de câbles comprennent: la longueur de table (doit accueillir la section de chemin la plus longue, généralement 2500–3200 mm), le nombre de courses par minute, le nombre d'axes de contre-butée (X, R, Z1, Z2 pour le positionnement multi-axes) et un système de bombage pour une qualité de pliage constante sur les chemins larges.
2.3 Poinçonneuse — Création de trous et de fentes

La poinçonneuse CNC crée des trous de montage et des fentes d'aération dans les parois des chemins de câbles
Les poinçonneuses créent les trous, découpages et fentes qui rendent les chemins de câbles fonctionnels: trous de montage pour les consoles de suspension, fentes d'aération pour la dissipation de chaleur dans les passages de câbles d'alimentation, et points de connexion pré-perforés pour assembler les sections sans forage sur site.
Deux configurations principales de poinçons sont utilisées dans la production de chemins de câbles. Les poinçonneuses à tourelle contiennent plusieurs postes d'outils dans une tourelle rotative, permettant un changement rapide entre les tailles et les formes de trous sans arrêter la production. Les poinçonneuses CNC avec entraînements servoélectriques ou hydrauliques offrent une grande précision et sont bien adaptées aux motifs de perforation réguliers le long des parois latérales des plateaux.
Pour les lignes de chemins de câbles à grande vitesse, les systèmes de poinçonnage à "matrice volante" ou "ligne serrée" déplacent le matériau en continu tandis que la tête de poinçonnage se déplace avec la bande, éliminant le rythme de démarrage-arrêt des poinçonneuses conventionnelles et augmentant considérablement le débit pour les conceptions de chemins à forte perforation.
2.4 Ligne de cisaillement — Découpe à longueur

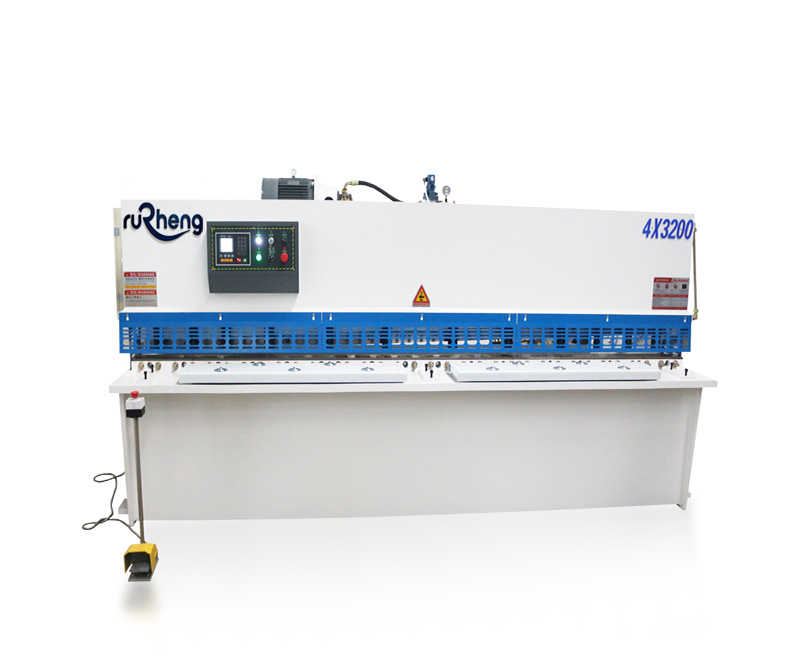
La ligne de cisaillement guillotine fournit des coupes nettes et d'équerre sur les sections de chemins de câbles
Les cisailles coupent le profil du chemin formé à sa longueur commerciale finale. Les deux types principaux utilisés dans la production de chemins de câbles sont les cisailles guillotines (cisaille hydraulique à lame droite) et les cisailles à bras oscillant (cisaille pendulaire). Les deux produisent une coupe nette et d'équerre à la longueur requise avec une distorsion minimale.
Les cisailles guillotines utilisent une lame supérieure fixe et une lame inférieure mobile, offrant une haute précision de découpe et des surfaces de coupe lisses sur des matériaux jusqu'à 6 mm d'épaisseur. Les cisailles à bras oscillant offrent des temps de cycle plus rapides et sont mieux adaptées aux matériaux plus minces (0,6–3,0 mm), ce qui couvre la plupart des applications de chemins de câbles. Les deux types peuvent être intégrés dans une ligne automatisée avec un avanceur servo pour une précision de découpe à longueur de ±0,5 mm ou mieux.
Une cisaille Flying, qui se déplace avec la bande pendant la découpe, est préférée dans les lignes de profilage par rouleaux à grande vitesse, car elle élimine le cycle de pause-coupe et maintient un flux de production continu.
3. Flux du processus de production de chemins de câbles
Une ligne de production de chemins de câbles automatisée typique traverse ces étapes en séquence:
Déroulage et dressage
Un dérouler hydraulique déroule la bobine de métal; un dresse-rouleaux multiplets élimine la courbure de la bobine et assure une bande plate et sans contrainte prête pour le poinçonnage et le formage.
Poinçonnage — Trous, fentes et découpages
Une poinçonneuse CNC ou un système à matrice volante crée des trous de montage, des fentes d'aération et des pré-perçages de connexion tandis que la bande est encore plate, avant qu'elle n'entre dans les stations de profilage par rouleaux.
Profilage par rouleaux — Création du profil
La bande dressée et poinçonnée passe à travers des stations progressives de profilage par rouleaux qui la façonnent dans le profil de chemin de câbles cible: rail d'échelle, paroi latérale perforée ou canal à fond plein.
Pliage secondaire sur presse-plieuse
Pour les raccords de chemins (coudes, tés, croix) ou les pièces nécessitant des ajustements de rebord, le profil formé passe à une presse-plieuse CNC pour des opérations de pliage supplémentaires.
Cisaillement — Découpe à longueur
Une cisaille guillotine ou Flying coupe le profil continu du chemin à la longueur commerciale requise (généralement 2000–3000 mm).
Empilage, paquetage et finition
Les sections finies sont automatiquement empilées, mises en paquets et peuvent recevoir une finition supplémentaire telle que le zingage, la peinture poudre ou la galvanisation à chaud selon les exigences de protection contre la corrosion.
La cisaille à bras oscillant fournit un cisaillement rapide et propre des sections formées de chemins de câbles
4. Types de chemins de câbles et adéquation des machines
Différents dessins de chemins de câbles imposent des exigences différentes sur la ligne de production. Faire correspondre le type de chemin à la configuration de la machine est l'une des décisions de sélection les plus importantes.
| Type de chemin | Profilage par rouleaux | Poinçonneuse | presse plieuse | Cisaillement |
|---|---|---|---|---|
| Chemin à échelons | Primaire — stations d'insertion d'échelons nécessaires | Modéré — motifs de trous de boulons sur les rails | Faible — principalement des sections droites | Découpe standard |
| Chemin perforé | Profilage par rouleaux standard avec outillage de perforation | Lourd — motifs de fentes d'aération sur toute la longueur | Faible à modéré | Découpe standard |
| Chemin à fond plein | Profilage par rouleaux standard, parois pleines | Faible — principalement des trous de montage aux extrémités | Modéré — la fermeture de rebord peut être nécessaire | Découpe standard |
| Chemin à gaine | Profil de canal en U simple | Faible à modéré | Faible — rarement besoin de formage secondaire | Découpe standard |
| Chemin en treillis métallique | Treillis métallique soudé, non formé par rouleaux | Minimale | Minimale | Découpe standard |
| Raccords de chemins (coudes, tés) | Non produit sur ligne de rouleaux | Motifs de trous de connexion | Primaire — tout le pliage de raccords sur presse-plieuse | Découpe des composants de raccords |
La catégorie des raccords est particulièrement importante : les coudes, tés, croix et réducteurs ne peuvent pas être produits sur une ligne de profilage standard. Ceux-ci sont toujours fabriqués sur une presse-plieuse CNC à partir de pièces vierges plates, puis assemblés et finis. Un atelier de chemins de câbles bien équipé a besoin à la fois d'une ligne de laminage à grande vitesse pour les sections standard et d'une presse-plieuse performante pour la production de raccords.
5. Spécifications clés et guide de sélection
| Machine | Spécifications clés pour chemin de câbles | Plage typique |
|---|---|---|
| Ligne de profilage par rouleaux | Épaisseur du matériau, largeur de bande, hauteur du profil, vitesse de ligne | 0,6–3,0 mm; 50–600 mm de large; 10–40 m/min |
| Presse plieuse CNC | Tonnage, longueur de table, axes de contre-butée, bombage | 40–200 tonnes; table 2500–3200 mm; contre-butée à 4–6 axes |
| Poinçonneuse | Taille de tourelle, cadence de frappes, épaisseur max du matériau, servo ou hydraulique | Tourelle 20–30 stations; 200–1000 frappes/min; jusqu'à 6 mm |
| Ligne de cisaillement | Largeur de coupe, ajustement de l'entrefer, précision de longueur de coupe | Jusqu'à 1600 mm de largeur de coupe; précision de longueur ±0,5 mm |
5.1 Ligne de profilage par rouleaux vs. configuration presse-plieuse seule
Les ateliers qui démarrent dans la fabrication de chemins de câbles sont confrontés à un choix fondamental: investir dans une ligne dédiée de profilage par rouleaux ou construire un poste de travail plus flexible autour d'une presse-plieuse CNC?
Une ligne de profilage offre le rendement le plus élevé pour la production de sections standard : une fois le profil et l'outillage configurés, elle fonctionne à 10–40 m/min avec un minimum de main d'œuvre. C'est le bon choix pour les fabricants de barquettes dédiés à de grands volumes produisant chaque jour le même profil.
Une configuration centrée sur la presse plieuse (découpe au laser ou cisaillage d'ébauches plates, puis formage avec presse plieuse) échange le débit contre la flexibilité. Il gère une plus grande variété de types de plateaux, de formats personnalisés et de productions de raccords sans la pénalité de changement d'une ligne de rouleaux. Cette approche convient aux ateliers de fabrication qui ajoutent des chemins de câbles à leur gamme de produits ou aux fabricants qui répondent à des commandes très variées basées sur des projets.
5.2 Automatisation et intégration
Les lignes modernes de chemins de câbles s'intègrent de plus en plus aux systèmes de gestion d'usine (MES/ERP) pour la planification des ordres, le suivi de la production et l'enregistrement de la qualité. Les points d'intégration clés comprennent: le stockage et la récupération de programmes CN pour un changement rapide de produit, la lecture de codes-barres ou QR pour charger le bon programme pour chaque type de chemin, le positionnement automatique des outils sur les poinçonneuses et l'automatisation du convoyage et de l'empilage pour réduire la manutention manuelle.
Pour les fabricants ciblant les marchés internationaux, les lignes de production de chemins de câbles doivent être conçues pour répondre aux normes pertinentes telles que NEMA VE 1 (USA), IEC 61537 (international) et BS EN 61537 (Europe), qui spécifient les propriétés mécaniques, les capacités de charge, la résistance à la corrosion et les exigences de traitement de surface.
6 . Liste de contrôle des devis pour les accessoires de chemins de câbles, les supports de tuyaux et les supports
Pour recommander la bonne configuration de poinçonnage CNC, de presse plieuse, de découpe laser, de cisaillement et d'outillage, Rucheng a d'abord besoin des détails du produit et de la production. Une liste de contrôle complète permet d'éviter de citer une machine trop petite, trop lente ou manquant d'outils clés.
| Informations nécessaires | Pourquoi c'est important |
|---|---|
| Dessins de produits ou exemples de photos | Définit les modèles de trous, la séquence de pliage, l'outillage, la forme du flan et les exigences de déplacement de la machine. |
| Type de matériau et plage d'épaisseurs | Détermine le tonnage de la presse plieuse, la force de poinçonnage, la puissance du laser ou la capacité de cisaillement. |
| Taille maximale de la feuille ou largeur de la bobine | Définit la taille de la table de la machine, la taille du chargeur, la plage de butée arrière et la largeur de coupe. |
| Exigences en matière de trous, de fentes, de persiennes et de formage | Détermine si un outillage de poinçonnage standard est suffisant ou si des moules personnalisés sont requis. |
| Quantité de production quotidienne ou mensuelle | Aide à choisir entre des machines autonomes flexibles et une ligne de production plus automatisée. |
| Tension d'atelier, air et gaz disponibles | Confirme la configuration électrique et si l'outillage à gaz ou pneumatique à assistance laser est pratique. |
Pour un devis axé sur la presse plieuse, utilisez le formulaire de devis pour presse plieuse. Pour un devis axé sur la découpe, utilisez le Formulaire de devis pour machine de découpe laser. Si vous avez besoin d'une ligne complète d'accessoires pour chemins de câbles avec poinçonnage, pliage, découpe et moules, envoyez au Rucheng vos dessins et votre objectif de production nous pouvons donc recommander une combinaison de machines.
7 . FAQ
Quelles machines sont nécessaires pour démarrer la fabrication de chemins de câbles?
La configuration minimale pour la production de chemins de câbles de base comprend un dresse-rouleaux ou dérouler manuel, une poinçonneuse ou un système de découpe laser pour les trous, une machine de profilage par rouleaux ou une presse-plieuse pour le formage, et une cisaille pour la découpe à longueur. Un atelier entièrement équipé ajoute un dérouler automatique, un poinçonnage à matrice volante, une profileuse multi-stations, une presse-plieuse CNC avec contre-butée multi-axes et un empilage automatisé.
Une presse-plieuse CNC peut-elle remplacer une ligne de profilage par rouleaux pour les chemins de câbles?
Une presse-plieuse CNC peut produire des sections de chemins de câbles à partir de pièces vierges plates, mais elle est significativement plus lente qu'une ligne de profilage par rouleaux pour la production de sections droites. Le formage sur presse-plieuse est mieux réservé aux raccords de chemins (coudes, tés, réducteurs) et aux profils personnalisés dont le volume ne justifie pas d'outillage de rouleaux dédié. Pour tout volume sérieux de chemins de câbles, une ligne de rouleaux et une presse-plieuse fonctionnent mieux comme machines complémentaires.
Quelles épaisseurs de matériau sont utilisées dans la fabrication de chemins de câbles?
La plage la plus courante est de 0,6 mm à 3,0 mm. Les chemins perforés et en treillis métallique à service léger utilisent généralement de l'acier galvanisé ou de l'aluminium de 0,6–1,5 mm. Les chemins à échelons et à fond plein à service moyen utilisent généralement 1,5–2,5 mm. Les chemins industriels à service lourd pour applications à charge élevée peuvent atteindre 3,0 mm ou plus, particulièrement en acier inoxydable ou en format galvanisé à chaud.
Quelle est la vitesse de production typique d'une ligne de profilage par rouleaux pour chemins de câbles?
Les vitesses de production varient de 10 à 40 mètres par minute selon l'épaisseur du matériau, la complexité du profil et le nombre de stations de rouleaux. Les matériaux plus minces (0,6–1,0 mm) peuvent souvent fonctionner à l'extrémité supérieure de cette plage. Les matériaux plus lourds (2,0–3,0 mm) fonctionnent généralement à l'extrémité inférieure en raison des forces plus importantes impliquées.
Comment choisir entre une cisaille guillotine et une cisaille à bras oscillant pour les chemins de câbles?
Les cisailles guillotines offrent une précision de découpe plus élevée et une coupe plus propre sur des matériaux plus larges et plus épais, mieux adaptées aux chemins de câbles industriels lourds. Les cisailles à bras oscillant sont plus rapides et plus économes en énergie pour les matériaux minces à moyens (0,6–3,0 mm), ce qui couvre la majeure partie de la production standard de chemins de câbles. Pour une ligne de production intégrée, une cisaille Flying synchronisée avec la vitesse de profilage par rouleaux offre la meilleure combinaison de vitesse et de précision.
Une seule machine peut-elle fabriquer des accessoires pour chemins de câbles, des supports de tuyaux et des supports métalliques ?
Aucune machine ne constitue à elle seule le meilleur choix pour chaque opération. Une poinçonneuse CNC gère des trous, des fentes et des éléments formés répétés ; une presse plieuse gère les courbures et les formes de supports ; une machine de découpe ou de cisaillement laser prépare les ébauches ; et les moules ou les matrices contrôlent les formes répétées. Pour les composants mixtes en tôle, une cellule flexible de poinçonnage + pliage + découpe est généralement préférable à une ligne de profilage à usage unique.
Quelles informations dois-je envoyer pour une recommandation de machine à chemins de câbles ?
Envoyez des dessins de plateaux, la qualité du matériau, la plage d'épaisseur, la largeur et la hauteur du plateau, les modèles de trous ou de fentes, les types d'accessoires, l'objectif de production mensuel, la tension de l'atelier et si vous avez besoin de poinçonnage, de pliage, de découpe laser, de cisaillage ou de moules. Rucheng peut ensuite adapter la cellule d'équipement aux sections de plateau droites, aux raccords et aux supports.
Les accessoires de chemins de câbles doivent-ils utiliser une presse plieuse ou une ligne de profilage ?
Utilisez une ligne de profilage pour les sections droites de barquettes à grand volume avec des profils stables. Utilisez une presse plieuse CNC pour les coudes, les tés, les réducteurs, les couvercles, les supports et les accessoires basés sur un projet où la gamme de produits change souvent.
8 . Conclusion
La fabrication de chemins de câbles est une discipline spécialisée qui nécessite un investissement coordonné dans plusieurs types de machines. Une ligne de profilage par rouleaux gère la production de profils à haut volume. Une presse-plieuse CNC ajoute la capacité de raccords et de pliage personnalisé qui rend un atelier véritablement flexible. Une poinçonneuse ou un système à matrice volante livre les motifs de trous et de fentes qui rendent les chemins fonctionnels. Une ligne de cisaillement ferme le processus avec une sortie précise de découpe à longueur.
Les fabricants de chemins de câbles les plus efficaces font fonctionner les quatre types de machines dans une configuration intégrée ou semi-intégrée, utilisant la ligne de rouleaux pour la production de sections standard et la presse-plieuse pour les raccords, le travail personnalisé et la réponse rapide aux exigences des projets. Ensemble, ces machines livrent la combinaison de débit, de précision et de flexibilité que le marché des chemins de câbles exige en 2026.
Pour les marchés de fabrication adjacents ayant des exigences similaires en matière de pliage, de poinçonnage et de contrôle des coûts, consultez notre guide de fabrication de supports de stockage en métal, guide de fabrication de structure de montage solaire, et guide de réduction des coûts de fabrication de la tôle.
Si vous planifiez une ligne de production de chemins de câbles ou évaluez des mises à niveau d'équipement, contactez Rucheng pour obtenir des recommandations de machines adaptées à vos types de chemins de câbles, aux spécifications des matériaux, aux dessins et aux objectifs de production.
Prêt à configurer votre ligne de production de chemins de câbles?
Obtenez des recommandations d'experts sur les poinçonneuses CNC, les presses plieuses, les lignes de découpe ou de cisaillage laser et les outils personnalisés pour les accessoires de chemins de câbles, les supports de tuyaux et les supports métalliques.
Envoyer des dessins pour recommandation →Planifier la ligne complète de production de tôle
La plupart des projets d'application nécessitent que la découpe, le pliage et l'assemblage en aval fonctionnent ensemble. Commencez par la gamme de machines de découpe laser à fibre pour les ébauches et les profilés, puis associez les pièces avec la bonne presse plieuse pour le pliage.
- Sélection de la puissance du laser Le permet de dimensionner la capacité de découpe en fonction du matériau et de l'épaisseur.
- Calcul du tonnage de la presse plieuse permet de dimensionner la capacité de pliage en fonction du matériau, de la longueur et de l'ouverture de la matrice en V.
- Configuration d'une usine de tôlerie connecte les équipements de découpe laser, de poinçonnage, de cisaillement, de pliage et de formage en un seul flux de travail.