
必要な速度、エッジ品質、ガスコストで通常の厚さを切断できる、最も低いファイバーレーザー切断マシンパワーを選択してください。実際には、3kW は薄板や軽量の製造に適しており、6kW は混合板金にとって最も安全な汎用の選択肢であり、厚板や大量生産が実際のボトルネックである場合には 12kW が正当化されます。
多くのバイヤーは最大切断厚さのみを比較しますが、その数値は通常はデモンストレーションの限界であり、収益性の高い生産ルールではありません。より適切な電力の決定は、上位 5 つの材料、通常の厚さの範囲、毎月の切断時間、アシストガスの計画、下流の曲げおよび溶接の能力、および利用可能な電気サービスから始まります。
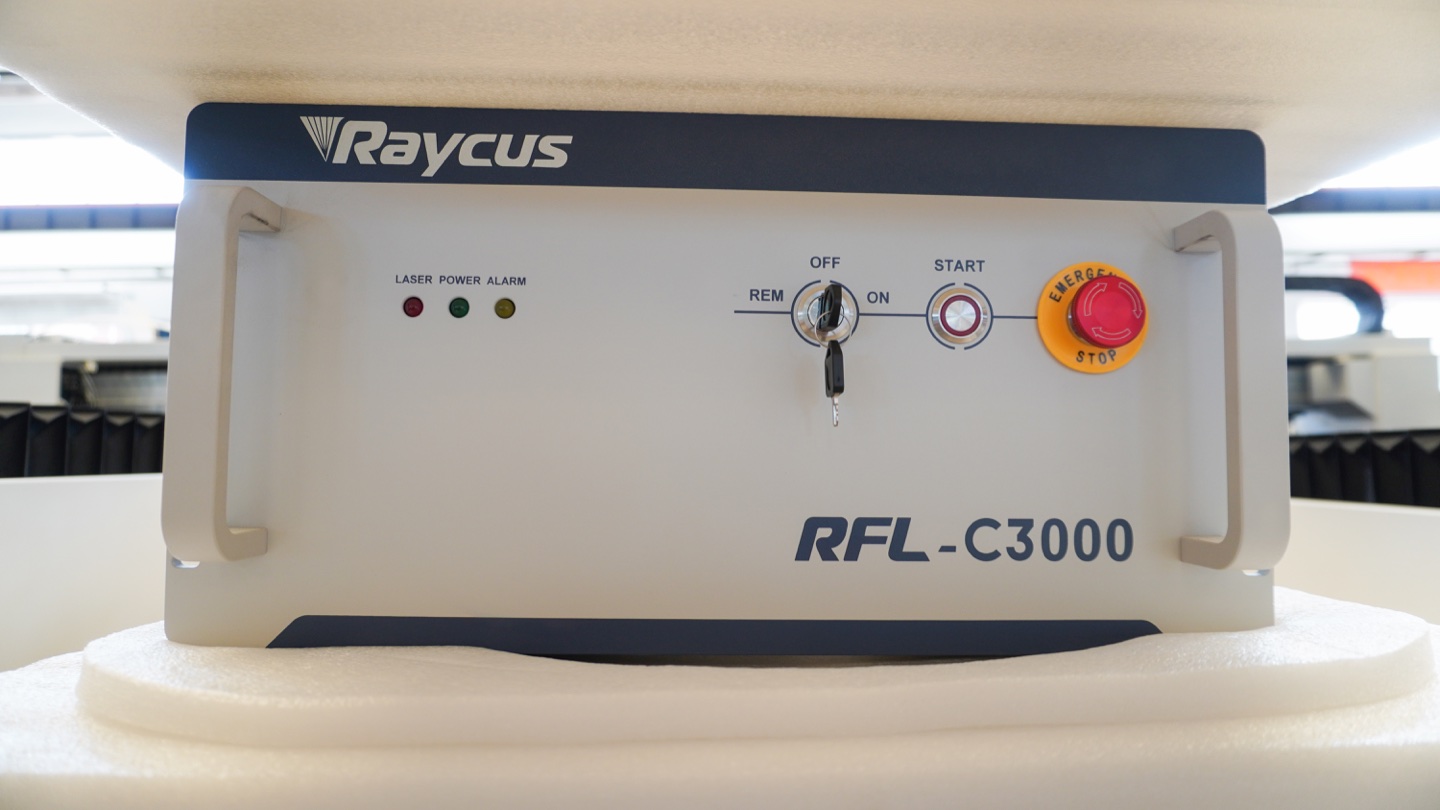
Raycus RFL- C3000 ファイバーレーザーソース: 電源オプションを比較する際にソースモデルを識別するための 3 kW の例。
ファイバーレーザー切断機の出力とは?
ファイバーレーザー切断のマシン出力はレーザー源の出力であり、通常はキロワットで表されます。どれだけのエネルギーを切断溝に集中させることができるかを決定しますが、それだけでは機能しません。切断パフォーマンスは、ビームの品質、切断ヘッドの安定性、ノズルの状態、ガス圧力、材料グレード、ネスティング、加速度、およびオペレータのパラメータにも依存します。
より高出力のファイバーレーザーは厚い金属を切断でき、中程度のプレートの速度を上げることができますが、ゲインはすべての材料で線形ではありません。薄いシートは、機械の加速度、穿孔時間、部品の形状、積載速度によってすでに制限されている可能性があります。そのため、12kW マシンは、ある工場にとっては強力な投資となり、別の工場にとっては高価で十分に活用されていない資産となる可能性があります。
3kW・6kW・12kW ファイバーレーザーの早見表
| 選択要素 | 3kW ファイバーレーザー | 6kW ファイバーレーザー | 12kW ファイバーレーザー |
|---|---|---|---|
| 毎日のベストな濃さ | 0.5-6 mm シート;軽量 8-10 mm 炭素鋼 | 1-12 mm 混合シート;時々 16-20 mm 炭素鋼 | 6-25 mm 炭素鋼; 8-16 mm ステンレスまたはアルミニウム |
| 最適な購入者適合 | スタートアップ、プロトタイピング、薄板ジョブショップ | 一般加工、受託切断、機械筐体 | 高生産工場、厚板サプライヤー、多シフト工場 |
| 典型的なガス戦略 | 薄いシートの場合は窒素または空気。炭素鋼用酸素 | ステンレス/アルミニウムの場合は窒素。炭素鋼用の酸素または空気 | 高流量窒素、厚い炭素鋼用の酸素、適切な場合は強力なエアシステム |
| 推奨マシンタイプ | シングルテーブルまたは経済的なオープンマシン | 交換テーブルまたは完全密閉型マシン | より強力な抽出と冷却を備えた完全密閉型交換テーブル |
| 主なリスク | 厚い注文が到着すると機械の処理能力を超えてしまう | 厚いプレートがすでにボトルネックになっている場合は、購入する量が少なすぎる | ワークロードとガス供給の準備ができていない場合は十分に活用されていない |
レーザー出力が実際にどのような変化をもたらすのか
1。中厚材の切断速度
通常、生産性が最大に向上するのは、中厚のステンレス鋼、アルミニウム、炭素鋼です。非常に薄い部品の場合、サイクル時間はビーム出力よりも、加速、穿孔、小さな輪郭、アンロード、選別によって制限される可能性があります。
2。実用的な厚み範囲
最大厚さの表はスクリーニングに役立ちますが、購入者は独自の材料グレード、シートサイズ、穴サイズ、エッジ品質、ガス規格での安定した切断サンプルを要求する必要があります。収益性の高い 1 日あたりの厚さは、通常、マーケティングの最大値よりも低くなります。
3。事業コスト構造
出力が高くなると潜在的な出力は増加しますが、レーザー源、チラー、カッティングヘッド、安全筐体、電気設備、レンズ、ノズル、アシストガスシステムのコストと仕様も上昇します。 ROI は電力だけではなく、マシンの使用率によって決まります。
3kW ファイバーレーザー切断マシンを選択する場合
A 3kW ファイバーレーザー切断マシンは、薄型板金、プロトタイプ、電気キャビネット、看板、照明筐体、ステンレス製キッチン用品、およびプラズマから CNC レーザー切断に移行する店舗やアウトソーシングに実用的な選択肢です。これにより、まだ削減量を構築している企業にとって、購入コストが低くなり、電力需要が低くなり、設備要件が簡素化され、リスクが低くなります。
作業の少なくとも 80 % が薄板であり、ビジネスケースが非常に高いスループットよりも精度、社内の柔軟性、リードタイムの短縮に依存する場合は、3kW を選択してください。顧客が 10-20 mm プレートを頻繁に要求する場合、または 2 つのシフトを迅速に実行する予定がある場合は、3kW が制約になる可能性があります。
6kW ファイバーレーザー切断マシンを選択する場合
多くの製造工場にとって、6kW は最もバランスのとれたファイバーレーザーのパワーです。薄いシートを効率的に処理し、4-12 mm 材料で明らかな速度の利点をもたらし、さらに 12kW よりも総投資をより抑制します。機械フレーム、板金キャビネット、エレベーターパネル、HVAC コンポーネント、農業機器部品、および混合請負切断に強力に適合します。
A 6kW マシンは、切断速度が向上するにつれてロードとアンロードの時間がより明確になるため、交換テーブルとの組み合わせに適しています。高電力インフラストラクチャに過度にコミットすることなく、今日の薄板作業と明日のより大量の注文に対応できるマシンが必要な場合、多くの場合、6kW が最も安全な候補リストの選択肢になります。
12kW ファイバーレーザー切断マシンを選択する場合
A 12kW ファイバーレーザーは、単なる厚切り機ではなく、生産機です。ショップにすでに安定したプレート需要がある場合、低出力レーザーが飽和している場合、または厚いプレートを外注することで長いリードタイムとマージン損失が発生する場合には、これは理にかなっています。機械は、ガスの供給、抽出、チラーの能力、オペレーターのスキル、および下流の曲げまたは溶接の能力と合わせて評価する必要があります。
多シフト生産、頻繁な 10-25 mm 炭素鋼、クリーンエッジのステンレス要件、およびより速いスループットがより高い投資を回収する価値の高いジョブには、12kW をお選びください。最大厚さの数値が魅力的であるという理由だけで 12kW を購入することは避けてください。十分な作業がないと、機械は材料、プログラミング、並べ替え、または次のプロセスの待機に過度の時間を費やす可能性があります。
アシストガス戦略:酸素、窒素、空気
同じレーザー光源でも、ガスが異なればコストやエッジの結果も異なる可能性があるため、アシストガスは出力決定の一部となります。酸化反応により熱が加えられ、厚い軟鋼の切断が容易になるため、炭素鋼では酸素が一般的です。その代償として、エッジが黒ずんだ酸化物になり、塗装や溶接の前に洗浄が必要になる場合があります。
ステンレス鋼、アルミニウム、および光沢のある酸化物のないエッジが必要な部品には窒素が推奨されます。通常、より高い圧力とより高い流量が必要となるため、特に 6kW および 12kW マシンでは、ガス供給システムのサイズを正しく設定する必要があります。圧縮空気は、薄い炭素鋼、亜鉛メッキ板、および一部のアルミニウム製品のコストを削減できますが、購入者は、圧縮空気に頼る前に、エッジの色、ドロス、および長期的なコンプレッサーのコストを検証する必要があります。
電源をアップグレードする前に ROI を見積もる方法
単純な ROI チェックは、一般的な切断チャートよりも役立ちます。現在のプロセスが切断、穴あけ、二次研削、外注加工、購入したブランクの待機に費やす時間から始めます。次に、各電力レベルでの予想されるサイクルタイム、ガスコスト、労働力の削減、スクラップの削減、納期の改善を比較します。 12kW マシンによって厚板の作業が 1 日あたり 3 時間節約され、その節約された時間がすぐに出荷作業に変換される場合、大きな見返りが得られます。オペレーターがロードと仕分けを待つ間、薄いシートで数分しか節約できないのであれば、6kW または 3kW マシンのほうがより良い利益が得られる可能性があります。
ショールームの数値ではなく、実際の生産の仮定を使用してください。たとえば、完全にネストされたシートを通常の部品サイズ、一般的な穴、リードイン、ピアス数、エッジ品質ルールと比較します。窒素ボンベ、液体窒素、窒素発生器のメンテナンス、圧縮空気乾燥、電気、レンズ、ノズル、スラット、集塵フィルター、チラーサービスの費用が含まれます。適切な出力レベルにより、ヘッドライン切断速度が向上するだけでなく、合格部品あたりの総コストも削減されます。
より高出力のマシンを承認する前に、施設の準備状況も確認してください。 A 12kW の設置には、より強力な入力電力、接地の改善、より多くの冷却能力、より優れた粉塵除去、より安全なエンクロージャ規律、およびより信頼性の高いガス貯蔵が必要となる場合があります。これらの項目は本格的な生産工場では正常ですが、最初から投資計画に含める必要があります。
実践的な ROI ルール
- 3kW 薄板のアウトソーシング、プラズマ、または手動切断に代わる最高の ROI。
- 6kW 毎日の作業が混在していて、マシンが 1 つのシフト全体で負荷を維持できる場合に最高の ROI が得られます。
- 12kW 厚板需要が安定しており、下流プロセスが生産高を吸収できる場合に最高の ROI が得られます。
電力層別のマシン構成
電力はマシンの仕様の一部にすぎません。完全な選択は、ベッドサイズ、エンクロージャ、交換テーブル、カッティングヘッド、チラー、集塵、ソフトウェア、およびサービスプランを実際の生産環境に適合させる必要があります。
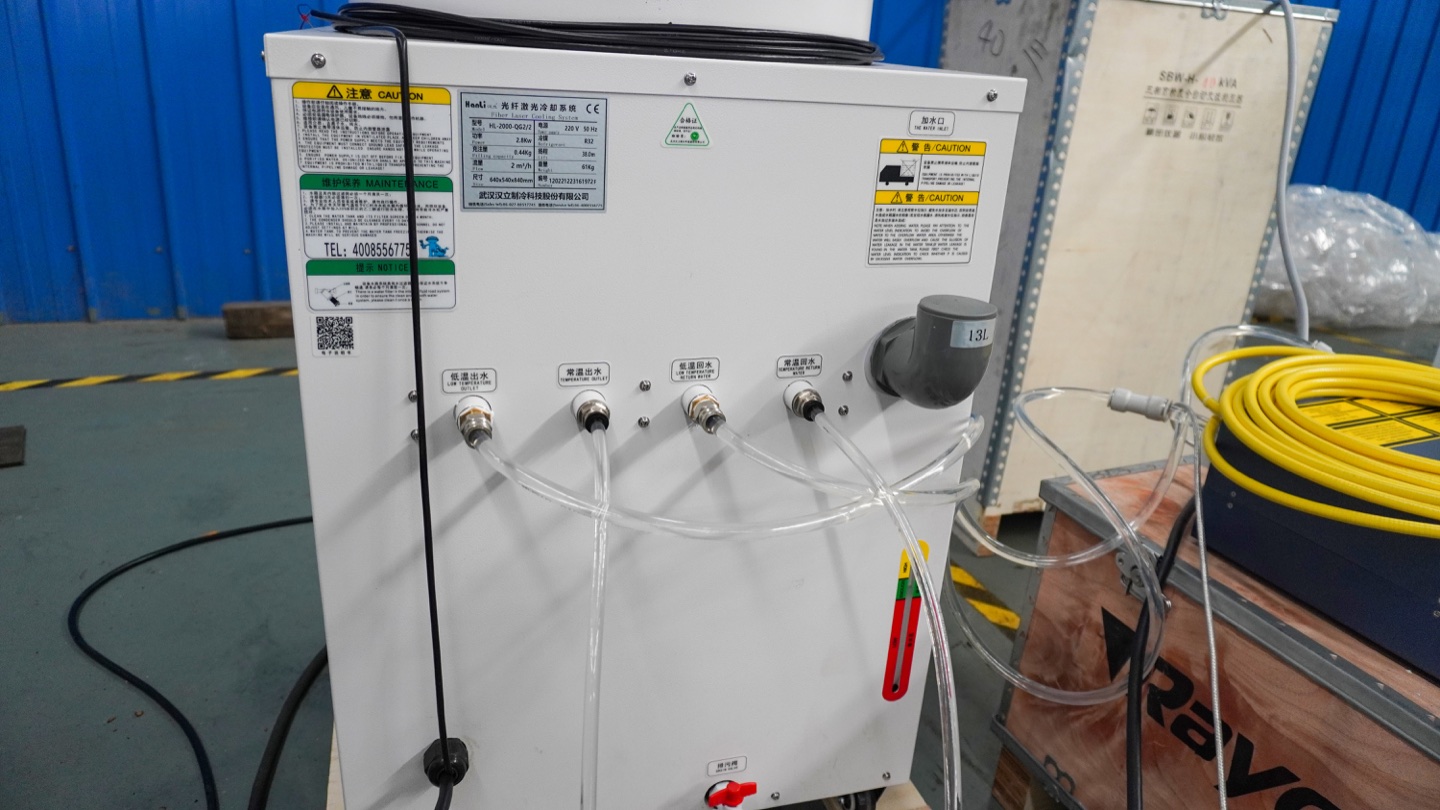
レーザー出力を選択する前の購入者チェックリスト
- 不定期の注文ではなく、月間トン数ごとに上位 5 つの材質と厚さをリストします。
- 通常の生産厚さと緊急時の最大厚さを分けてください。
- 材料グレード、穴サイズ、エッジ要件、アシストガス計画を使用してサンプルカットをリクエストしてください。
- ガス消費量、コンプレッサーまたは窒素発生器のコスト、電気、レンズ、ノズル、チラーのメンテナンスを計算します。
- 曲げ、溶接、研削、選別がより高速なレーザー出力に対応できるかどうかを確認します。
- ローカルサービス、スペアパーツ、コントローラーサポート、リモート診断、オペレータートレーニングを確認します。
ファイバーレーザー電源を選択する際のよくある間違い
最初の間違いは、最大の厚さだけを見て購入することです。機械は厚いサンプルをゆっくりと切断するかもしれませんが、それは毎日その厚さを有利に切断できるという意味ではありません。 2 番目の間違いは、ガスの供給を無視することです。高出力の窒素切断では、弱いコンプレッサー、小さな配管、不安定な圧力、または過大な窒素生成が発生する可能性があります。
3 番目の間違いは、ワークフローを選択する前にパワーを選択することです。オペレーターが依然として手動でシートをロードしている場合、ネスティングが不十分な場合、または完成部品がプレスブレーキで待機している場合は、高出力レーザーを使用しても総出荷能力が向上しない可能性があります。レーザーの決定を、 板金製造ワークフロー 、 レーザー切断コスト管理 、および下流の曲げ装置を含む、完全な板金プロセスに接続します。
関連するレーザー切断および製造ガイド
より広範な購入フレームワークについては、こちらをお読みください。 ファイバーレーザー切断機購入ガイド。次に、パワーを ファイバーレーザー切断アシストガスガイド, ファイバーレーザー切断パラメータ表, カーボンスチールレーザー切断ガイド そして ステンレススチールレーザー切断ガイド。電力の決定に煙の制御やチューブの作業も含まれる場合は、 完全密閉型ファイバーレーザー切断マシン そして プレート&チューブ一体型レーザー切断機。運用計画の比較 レーザー切断マシンのメンテナンス, 電気筐体の製作、そして 板金製造コストの削減.
FAQ: ファイバーレーザー切断マシン出力の選択
3kW はファイバーレーザー切断マシンに十分ですか?
はい、3kW は、多くの薄板用途、特にステンレス鋼、アルミニウム、電気キャビネット、看板、軽加工に十分です。厚い炭素鋼や大量の中板の切断が一般的である場合には、制限が生じます。
6kW と 12kW のどちらを選択すればよいですか?
バランスの取れた混合生産には 6kW を、通常の厚板またはマルチシフト出力には 12kW を選択してください。現在のボトルネックが速度の低下ではなく、ロード、ネスト、または曲げである場合は、 12kW に移行する前にワークフローの問題を解決してください。
レーザー出力が高くなると常に部品あたりのコストが削減されますか?
いいえ。電力が高くても部品あたりのコストが削減されるのは、十分な使用率があり、工場が効率的に機械に給電したり降ろしたりできる場合に限られます。使用率が低いほど、小型マシンの収益性が高くなります。
ステンレス鋼に最適なアシストガスはどれですか?
窒素は通常、切断面を酸化から保護し、光沢のある仕上げを生み出すため、ステンレス鋼に最適です。酸素は切断できますが、刃先が変色し、耐食性が低下する可能性があります。
見積もりを依頼する前にサプライヤーに何を送ればよいですか?
材料の種類、厚さの範囲、シートのサイズ、月次数量、エッジ要件、部品の図面、予想されるシフト、ガスの好み、および利用可能なワークショップの電力を送信します。これにより、サプライヤーはパワーだけで見積もるのではなく、現実的なマシンを推奨できるようになります。
結論: デモの厚さではなく、日々の生産量に応じてパワーを選択してください
薄板で予算が管理されている場合は 3kW を、最も幅広い複合製造バランスを実現するには 6kW を、厚板またはスピードが明確な見返りがある大量生産には 12kW を選択してください。適切なファイバーレーザー切断マシンは、通常の材料混合、ガスシステム、ワークフロー、サービスの期待に適合するものです。
マシンレベルの比較については、最終出力、テーブルサイズ、チューブ切断オプションを選択する前に、 Rucheng ファイバーレーザー切断マシンシリーズ を確認してください。
レーザー出力を材料リストと生産目標に適合させるためにサポートが必要ですか?
ファイバーレーザーの推奨事項を取得するレーザー切断マシン選択リソース
Rucheng ファイバーレーザー切断マシン比較ページ を使用して、シングルテーブル、交換テーブル、密閉型、プレートチューブ、チューブレーザーシステムの中から選択します。
- シングルテーブルファイバーレーザーカッター コンパクト板金生産用。
- ダブルテーブルファイバーレーザーカッター 連続投入と切断用。
- 完全密閉型ファイバーレーザーカッター により、高出力切断、ヒューム制御、より安全な操作を実現します。
- プレートとチューブを統合したレーザーカッター は、1 つのプラットフォームでシートとプロファイルの切断を必要とするショップ向けです。
- チューブレーザー切断機械 は、円形、正方形、長方形のプロファイル用です。
- ファイバーレーザー切断アシストガスガイド は、機械の見積り前に窒素、酸素、または圧縮空気の容量を確認するのに役立ちます。
- ファイバーレーザー切断パラメーターチャート は、パワー選択後の速度、フォーカス、ガス圧、ピアス設定の検証に役立ちます。
- レーザー切断機械の見積もりをリクエストしてください。 には、材料の厚さ、ガス計画、切削時間、エッジ品質の要件が含まれます。
- 切断後、ワークフローを CNC プレスブレーキ に接続して、正確な板金曲げを実現します。