
炭素鋼および軟鋼のレーザー切断では、最大板厚、生産量、酸素または圧縮空気の方針、切断面の清掃要件、後工程の曲げや溶接に基づいて機械を選びます。厚い炭素鋼では酸素切断が一般的で、切断反応を助けガス流量を抑えられますが、酸化膜が残ります。適した薄板では圧縮空気でコストを下げられます。Ruchengは板厚、板サイズ、切断時間、ローディング方式、ガス供給、切断面、後工程の曲げ、溶接、塗装、組立から仕様を決めます。
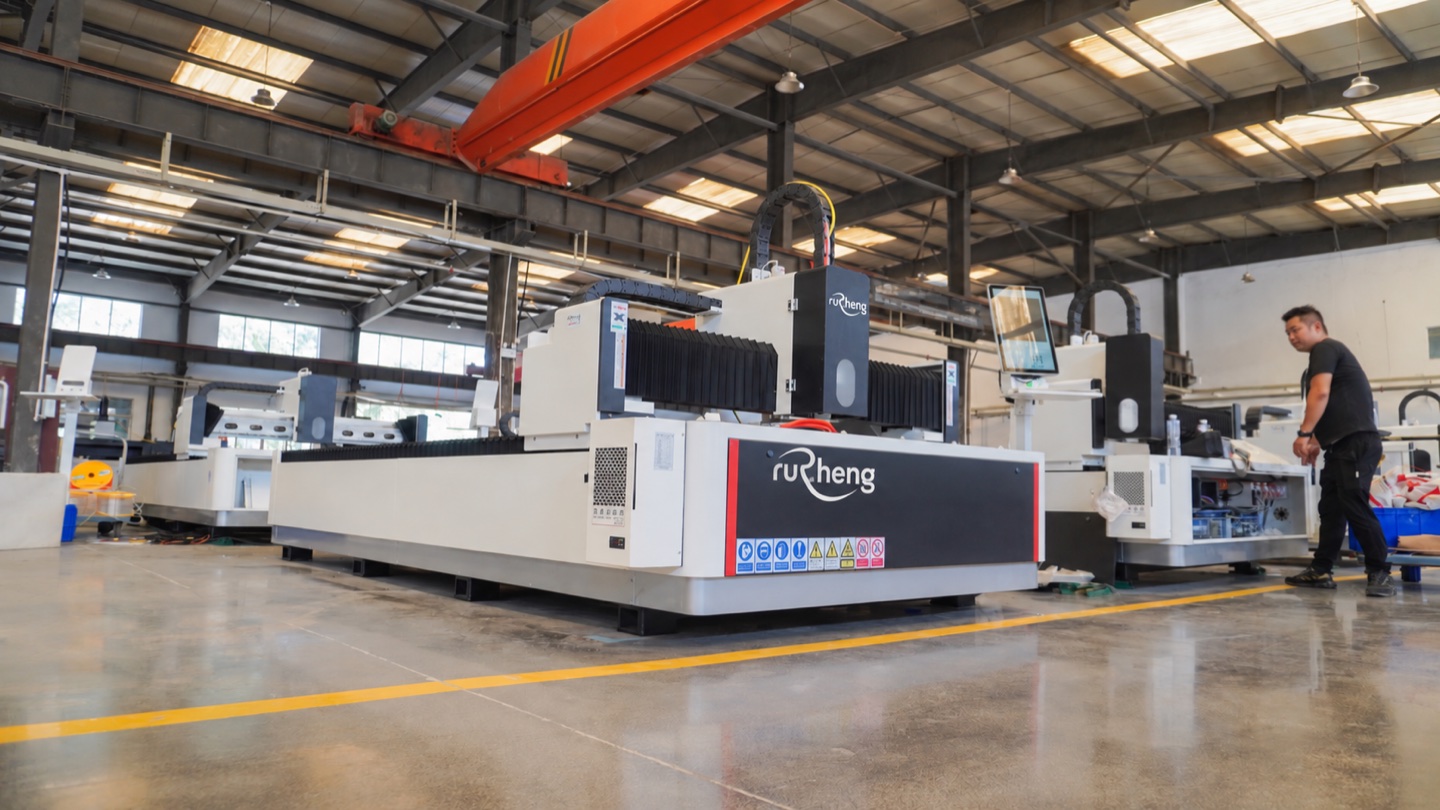
ワークショップにあるオープンベッドファイバーレーザー切断マシン。シートサポートベッドと切断ガントリーが示されています。
簡単回答:炭素鋼用レーザー切断機の選び方
を選択してください ファイバーレーザー切断マシン 迅速なブランキング、正確な穴、ネストされた部品、柔軟な図面変更が必要な場合の炭素鋼の場合。あ シングルテーブルファイバーレーザーカッター 小規模なワークショップや混合バッチにも対応できます。あ ダブルテーブルファイバーレーザーカッター 読み込み時間によって使用率が低下する場合は、この方が良いでしょう。チューブフレーム、ラック部品、構造プロファイルの場合は、 チューブレーザー切断マシン または プレートチューブ一体型レーザー.
| 炭素鋼加工品 | 開始電力範囲 | アシストガス | 最適なマシンタイプ |
|---|---|---|---|
| 薄いシート、カバー、照明ブラケット、パネル | 3kW ~ 6kW | サンプルテスト後の圧縮空気または酸素 | シングルテーブルファイバーレーザーカッター |
| 一般加工と板厚混合 | 6kW ~ 12kW | 厚い鋼には酸素、適切な薄い板には空気 | 交換テーブルファイバーレーザー切断マシン |
| 厚炭素鋼板及び構造部品 | 12kW以上 | 安定した圧力とパラメータ制御による酸素 | ハイパワーファイバーレーザー切断マシン |
| チューブフレーム、ラック、溶接アセンブリ | 壁の厚さとプロファイルのサイズを一致させる | エッジ要件に応じて酸素または空気 | チューブレーザーまたはプレートチューブ一体型レーザー |
炭素鋼には酸素か圧縮空気か
炭素鋼レーザー切断はアシストガスの選択に大きく影響されます。酸素は切断反応を助けるため、厚い軟鋼に一般的に使用されますが、酸化スケールは塗装、溶接、コーティングに影響を与える可能性があります。コンプレッサー、乾燥機、濾過システムが安定していれば、圧縮空気を使用することで薄板の運転コストを削減できます。窒素は酸化物のないエッジを生成できますが、ガスのコストは通常より高く、下流の品質要件によって正当化される必要があります。
| アシストガス | 使用事例 | 買い手のトレードオフ |
|---|---|---|
| 酸素 | 中厚以上の炭素鋼板 | 厚い鋼の切断能力は良好ですが、酸化刃先は洗浄が必要な場合があります |
| 圧縮空気 | 薄い炭素鋼とコスト重視のシートの仕事 | ランニングコストは低いですが、乾燥したクリーンな高圧空気が必要です |
| 窒素 | 酸化物のないエッジを必要とする炭素鋼部品 | エッジはきれいですが、ガスコストが高く、より強力なガス供給要件が必要です |
後工程:切断ブランクから完成部品まで
炭素鋼部品は、多くの場合、 プレスブレーキ曲げ 、溶接、穴あけ、タッピング、塗装、または組み立てに続きます。 レーザー切断計画では、マイクロジョイント、ヒートマーク、酸化物の洗浄、穴の公差、および曲げ線の位置を考慮する必要があります。同じ部品に繰り返しスロットやルーバーが多数含まれている場合は、レーザー切断と CNC パンチングマシン またはパンチングプロセスを組み合わせて、部品あたりのコストを削減します。
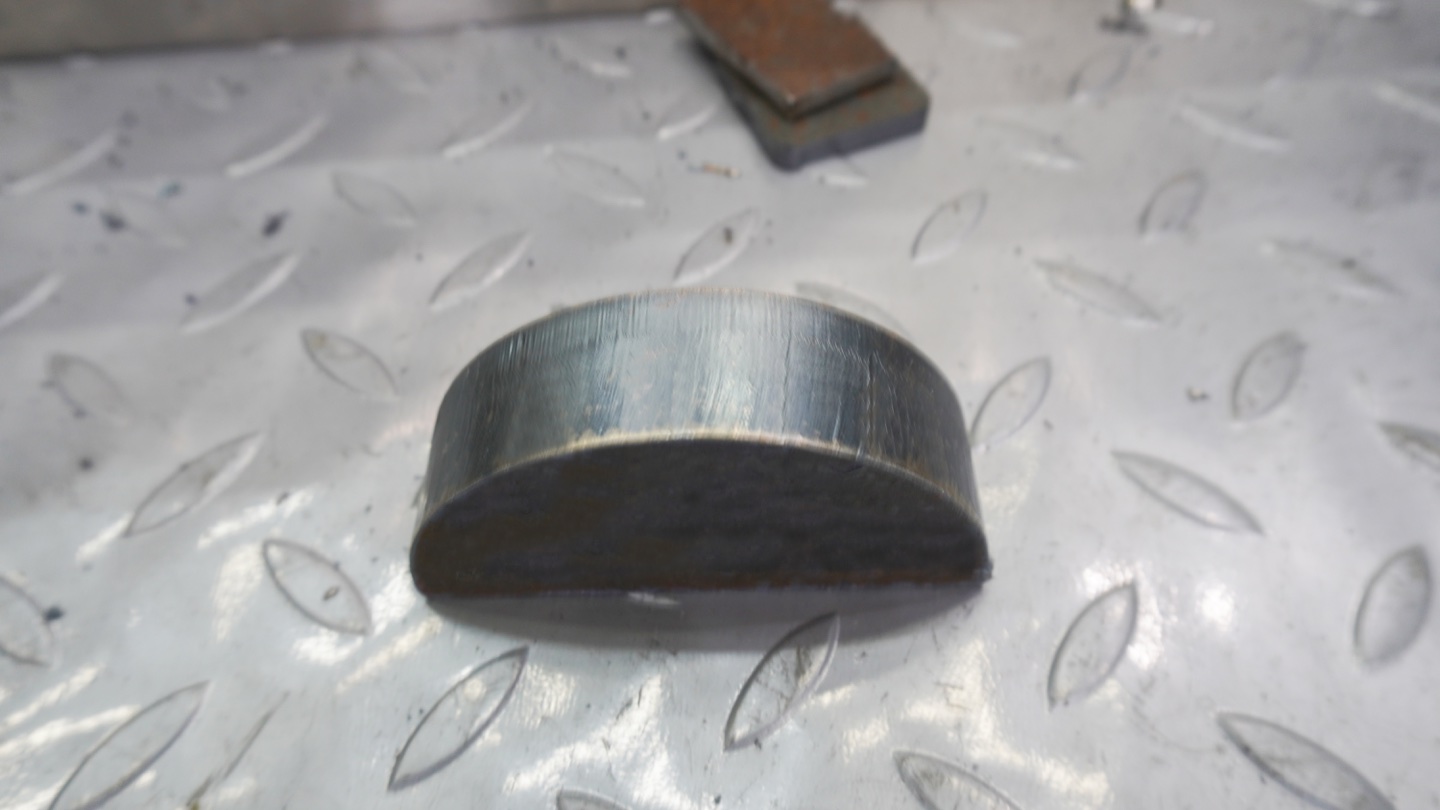
炭素鋼の切断と曲げを組み合わせた製造ラインについては、次のように比較してください。 板金工場出荷時設定, 金属ブラケットの製造 そして ケーブルトレイの製造.
炭素鋼レーザー切断機の見積チェックリスト
- 炭素鋼のグレード、板厚範囲、最大プレートサイズ。
- 毎日の切断時間、バッチサイズ、ネスティング戦略。
- 圧力と純度の詳細を含む酸素、圧縮空気、または窒素の計画。
- 溶接、塗装、またはコーティングの前にエッジの洗浄が必要です。
- 単一テーブル、交換テーブル、チューブ切断またはプレートとチューブの統合が必要。
- 下流の曲げ、溶接、タップ加工、組み立てのワークフロー。
- ワークショップの電圧、床面積、積載装置、および除塵計画。
よくある質問
ファイバーレーザー切断機で炭素鋼を切断できますか?
はい。ファイバーレーザー切断は、炭素鋼シート、軟鋼板、ブラケット、フレーム、パネル、製造ブランクなどに広く使用されています。機械のサイズは、実際の厚さと生産目標に応じて決定する必要があります。
炭素鋼のレーザー切断には酸素と空気のどちらが良いですか?
酸素は切断能力を向上させるため、中厚以上の炭素鋼では一般的ですが、圧縮空気は適切な薄板のコストを削減できます。最良の選択は、エッジの品質と下流の洗浄によって決まります。
炭素鋼にはどのレーザー出力が必要ですか?
出力は最大厚さ、速度目標、ガスの選択、およびデューティサイクルによって決まります。薄いシートは多くの場合 3kW ~ 6kW から始まりますが、厚いプレートや大量の切断には 12kW 以上が必要になる場合があります。
炭素鋼レーザー切断後に切断面清掃は必要ですか?
酸素カット炭素鋼のエッジには酸化物が存在する可能性があるため、塗装、粉体塗装、または溶接作業の前に洗浄が必要になる場合があります。作業によっては、空気または窒素で切断すると、この問題が軽減される場合があります。
関連するRuchengレーザーガイド
- ファイバーレーザー切断マシンハブ シート、プレート、密閉型、交換テーブルおよびチューブレーザーオプション用。
- シングルテーブルファイバーレーザーカッター コンパクトな炭素鋼板および鋼板の生産用。
- ダブルテーブルファイバーレーザーカッター 炭素鋼の連続ブランキングおよびローディング用。
- 炭素鋼板、チューブフレーム、ラック、溶接アセンブリ用のプレートとチューブ一体型レーザーカッター 。
- 材料の厚さと毎日の出力に応じたレーザー出力の選択 。
- 酸素、圧縮空気、窒素の決定のためのアシストガスガイド 。
- ファイバーレーザー切断パラメーターチャート の速度、酸素圧力、ノズル、およびフォーカスのセットアップ。
- ステンレス鋼レーザー切断は、材料混合物に酸化物を含まない窒素切断が含まれる場合、 をガイドします。
- レーザー切断コスト管理 ネスティング、使用率、ガスコスト計画用。