
选择碳钢和低碳钢激光切割机时,应根据最大板厚、产量、氧气或压缩空气方案、边缘清理要求以及后续折弯或焊接工艺来确定机型。较厚碳钢常用氧气切割,因为氧气可参与切割反应并降低气体流量,但会留下氧化边。合适的薄板可用压缩空气降低成本。如程通常会根据材料厚度、板材尺寸、切割时长、上下料方式、气体供应、边缘质量,以及毛坯后续是否折弯、焊接、喷涂或装配来确定光纤激光配置。
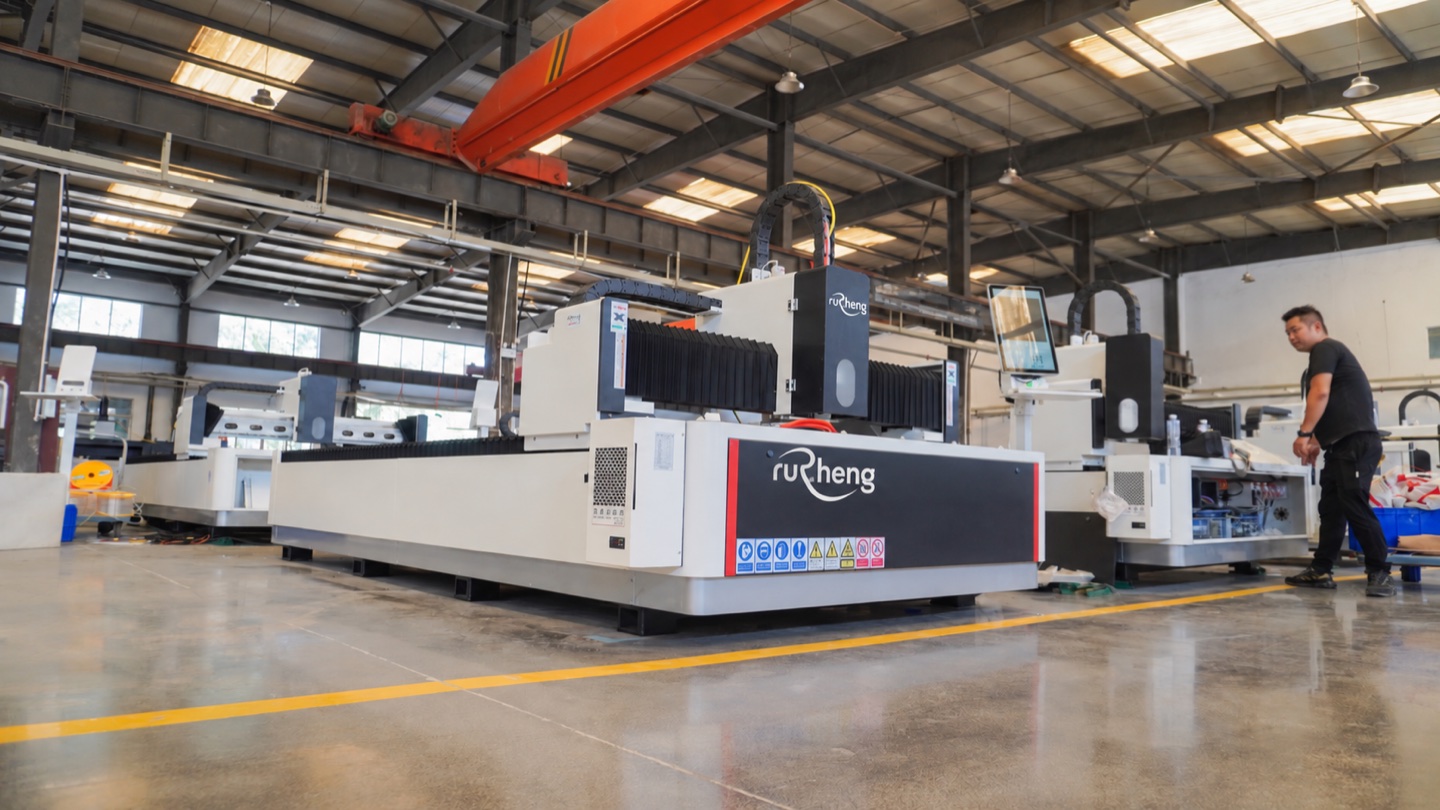
车间中的开放式光纤激光切割机,展示板材支撑台和切割龙门结构。
快速答案:如何选择碳钢激光切割机?
选择一个 光纤激光切割机 当车间需要快速下料、精确的孔、嵌套零件和灵活的图纸更改时,适用于碳钢。一个 单台铣刀光纤激光 可以适应较小的车间和混合批次。一个 双工作台光纤激光铣刀 当加载时间降低利用率时效果更好。对于管架、机架零件和结构型材,请使用 管机激光切割 或 板管一体化激光器.
| 碳钢工程 | 启动功率范围 | 辅助气体 | 最佳机器类型 |
|---|---|---|---|
| 薄板、盖子、灯支架和面板 | 3kW 至 6kW | 样品测试后的压缩空气或氧气 | 单工作台光纤激光切割机 |
| 一般制造和混合板厚 | 6kW 至 12kW | 氧气用于较厚的钢,空气用于合适的薄板 | 交换台光纤激光切割机 |
| 重碳钢板及结构件 | 12kW 或更高版本 | 压力稳定、参数控制的氧气 | 高功率光纤激光切割机 |
| 管架、机架和焊接组件 | 匹配壁厚和型材尺寸 | 氧气或空气取决于边缘要求 | 管激光器或板管集成激光器 |
碳钢切割:氧气与压缩空气对比
碳钢激光切割受辅助气体选择的强烈影响。氧气通常用于较厚的低碳钢,因为它有助于切割反应,但氧化皮会影响喷漆、焊接和涂层。如果压缩机、干燥机和过滤系统稳定,压缩空气可以降低薄板的运行成本。氮气可以产生无氧化物边缘,但气体成本通常较高,应根据下游质量要求来证明合理。
| 辅助气体 | 使用案例 | 买方权衡 |
|---|---|---|
| 氧 | 中厚碳钢板 | 良好的厚钢切割能力,但氧化边缘可能需要清理 |
| 压缩空气 | 薄碳钢和成本敏感的板材作业 | 运行成本较低,但需要干燥清洁的高压空气 |
| 氮 | 需要无氧化边缘的碳钢零件 | 边缘更干净,但燃气成本更高,供气要求更强 |
后续工艺:从切割毛坯到成品零件
碳钢零件通常还需进行折弯机折弯、焊接、钻孔、攻丝、喷涂或装配。激光切割方案应考虑微连接、热痕、氧化层清理、孔位公差及折弯线位置。如果同一零件包含大量重复槽口或百叶窗孔,可将激光切割与数控冲床或冲孔工艺结合,以降低单件成本。
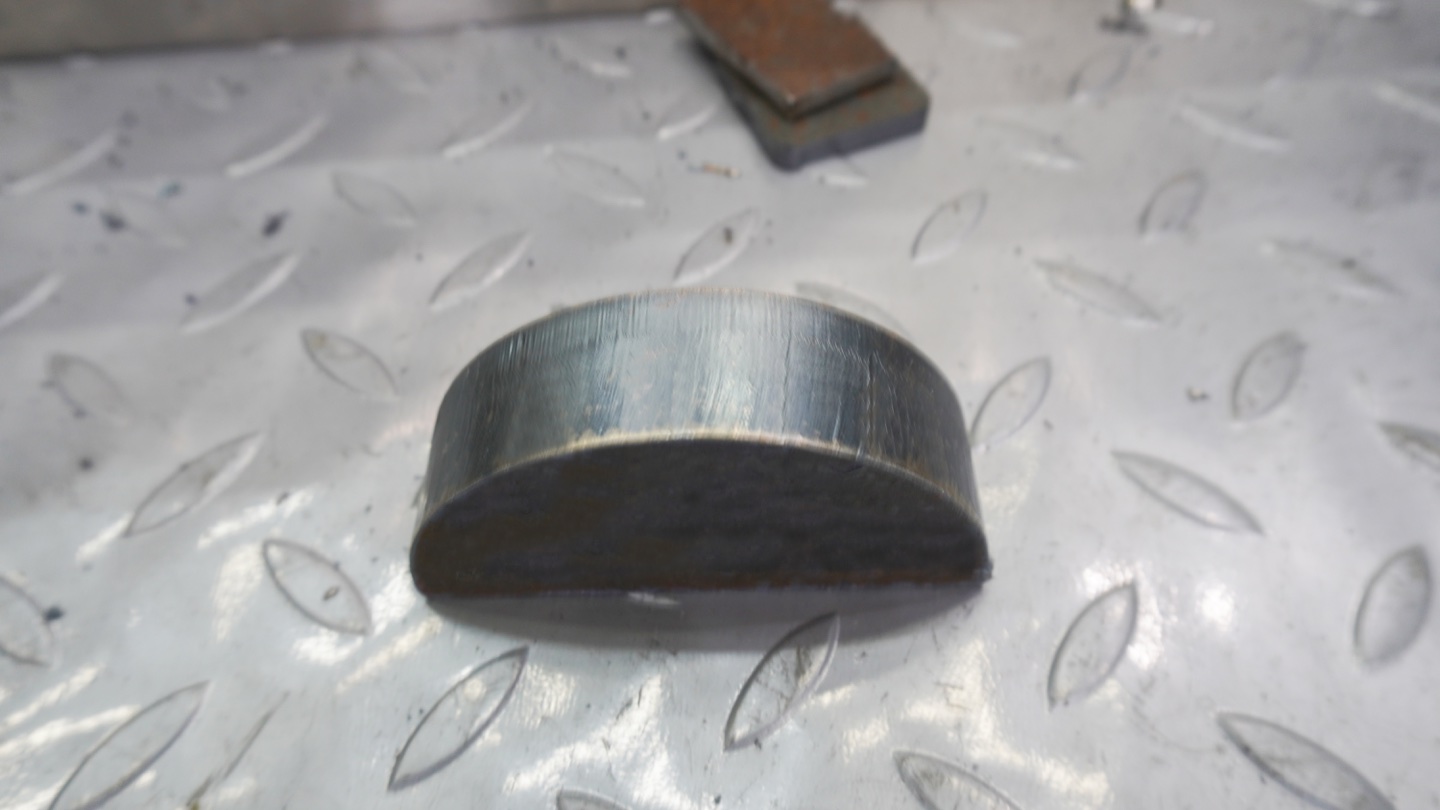
碳钢激光切割机报价清单
- 碳钢牌号、厚度范围和最大板材尺寸。
- 每日切割时间、批量大小和套料策略。
- 氧气、压缩空气或氮气计划,包含压力和纯度详细信息。
- 焊接、喷漆或涂层前的边缘清洁要求。
- 需要单台、交换工作台、管材切割或板管一体化。
- 下游弯曲、焊接、攻丝和装配工作流程。
- 车间电压、占地面积、装载设备及除尘方案。
常见问题解答
光纤激光切割机可以切割碳钢吗?
是的。光纤激光切割广泛用于碳钢板、低碳钢板、支架、框架、面板和制造毛坯。机器的尺寸必须根据实际厚度和生产目标来确定。
碳钢激光切割用氧气还是空气更好?
氧气对于中厚碳钢很常见,因为它可以提高切割能力,而压缩空气可以降低切割合适的薄板的成本。最佳选择取决于边缘质量和下游清洁。
切割碳钢需要多大激光功率?
功率取决于最大厚度、速度目标、气体选择和占空比。薄板通常从3kW到6kW开始,而较厚的板或大批量切割可能需要12kW或更高。
碳钢激光切割需要清理边缘吗?
氧切割碳钢的边缘可能有氧化物,这可能需要在喷漆、粉末涂层或某些焊接工作之前进行清洁。根据作业的不同,空气或氮气切割可能会减少这个问题。
相关如程激光切割指南
- 光纤激光切割机器中心 适用于片材、板材、封闭式、交换台和管激光器选项。
- 单工作台光纤激光铣刀 适用于紧凑型碳钢板和板材的生产。
- 双工作台光纤激光刀具 用于连续碳钢下料和装载。
- 板管一体式激光切割机 适用于碳钢板、管架、机架和焊接组件。
- 激光功率选择针对材料厚度和日产量。
- 辅助气体指导 对于氧气、压缩空气和氮气的决定。
- 光纤激光切割参数表 用于速度、氧气压力、喷嘴和焦点设置。
- 当您的材料组合包括无氧化物氮气切割时, 不锈钢激光切割导轨 。
- 激光切割成本控制 用于套料、利用率和气体成本规划。