
对于光纤激光切割,当零件需要清洁的无氧化物边缘时,选择氮气;当经济地切割碳钢时,选择氧气;当薄板成本控制比完美边缘颜色更重要时,选择压缩空气。最好的辅助气体并不通用;这取决于材料等级、厚度、激光功率、压力稳定性、下游焊接或涂层以及每个可接受零件的总成本。
| 决策需要 | 使用此资源 | 报价或设置输入 |
|---|---|---|
| 选择氮气、氧气或空气 | 本辅助气体指南 | 材料、厚度、边缘颜色、焊接/涂层需求和气体预算 |
| 设置压力、喷嘴和焦点 | 光纤激光切割参数表 | 气体压力范围、喷嘴直径、焦点位置和样品切割结果 |
| 匹配气体激光功率 | 激光功率选择指南 | 3kW、6kW、12kW 或更高功率,加上峰值气体流量需求 |
| 选择机器布局 | 光纤激光切割机器系列 | 单工作台,交换工作台,封闭式板管或管材切割工作流程 |
| 请求配置支持 | 激光切割机器报价表 | 发送气源、压力能力、材料清单、图纸和切割工时 |
许多买家仅通过功率来比较光纤激光机,但辅助气体往往决定了实际的运行成本。如果氮气供应量过小、空气潮湿、穿孔期间管道压力下降,或者所选气体在弯曲、焊接或喷漆之前产生二次研磨,则 6kW 或 12kW 的机器可能会失去速度优势。
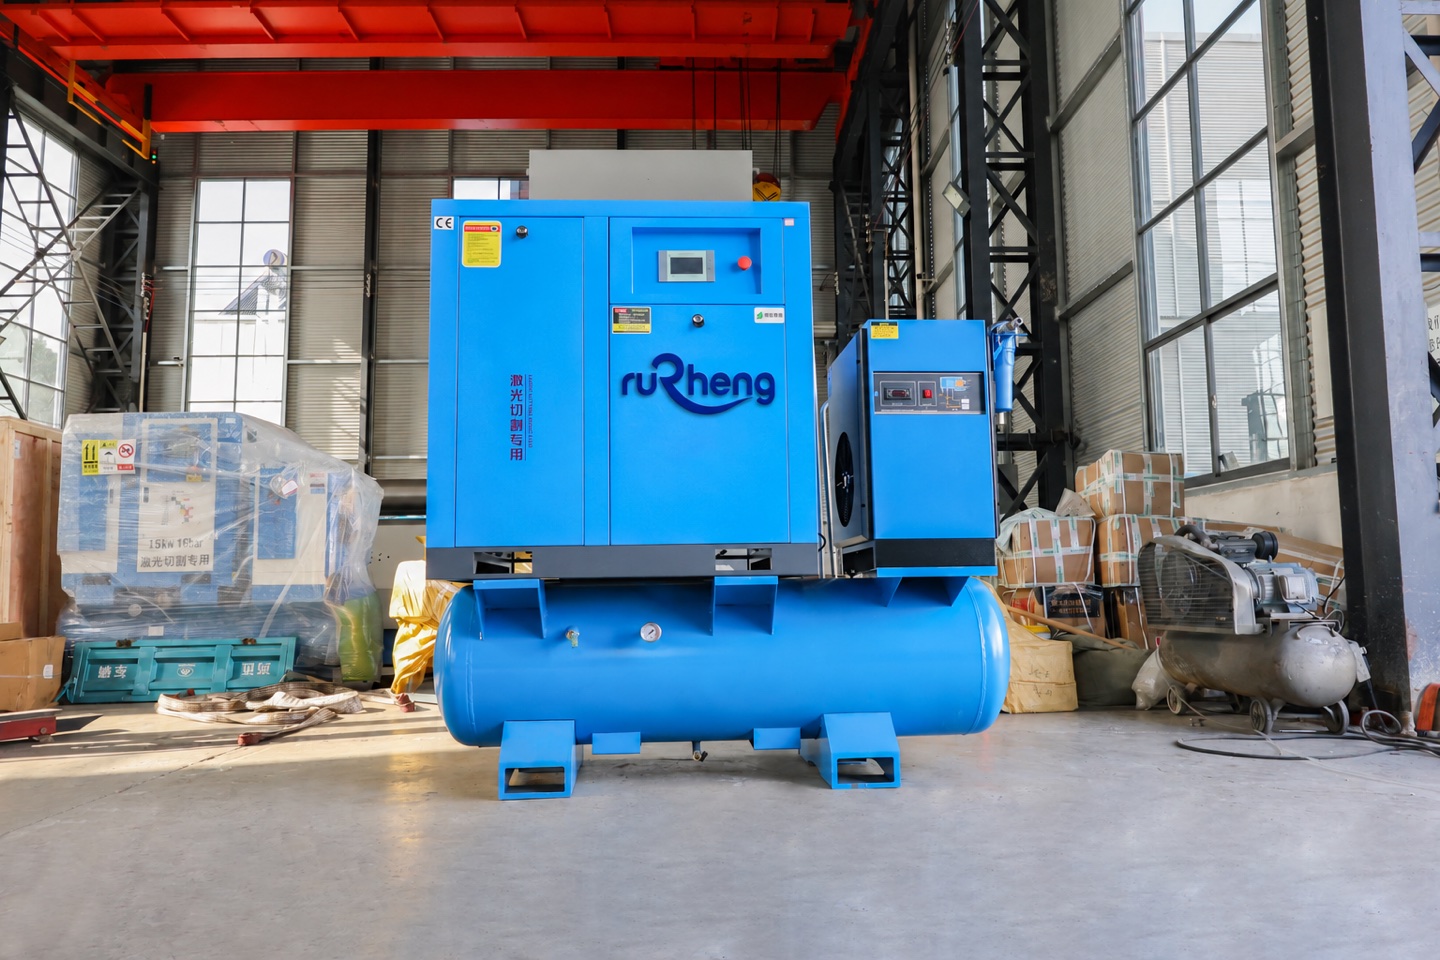
辅助气体的选择会影响边缘颜色、浮渣、速度、易损件寿命以及每个成品钣金零件的成本。
光纤激光切割中的辅助气体是什么?
辅助气体是通过激光切割喷嘴吹入切口的气流。它可以去除熔融金属,保护聚焦透镜区域,控制氧化,在使用氧气时支持燃烧,并有助于稳定切割质量。气体类型、纯度、压力、喷嘴直径和流量稳定性都会影响最终边缘。
在实际的钣金生产中,辅助气体是一个工艺决策和采购决策。氮气可能会创造更好的优势,但需要更多的流量和成本控制。氧气可以降低气体成本并很好地切割厚碳钢,但会留下氧化物。空气可以降低运行成本,但前提是压缩机、干燥机、过滤器和储罐始终提供清洁的干燥压力。
氮气、氧气、空气:快速选择表
| 决定因素 | 氮 | 氧 | 压缩空气 |
|---|---|---|---|
| 最佳材料配合 | 不锈钢、铝、光亮碳钢边缘 | 碳钢和较厚的低碳钢板 | 薄碳钢、镀锌板、精选铝材作业 |
| 典型边缘结果 | 光亮、无氧化物、清洁,适合焊接或涂层 | 深色氧化边缘,通常适用于结构部件 | 轻微氧化;质量很大程度上取决于空气干燥度 |
| 成本概况 | 耗气量较高;经常需要发电机或液体罐 | 碳钢气体流量较低,经济性强 | 最低的燃气采购成本;压缩机功率和过滤仍然很重要 |
| 典型压力范围 | 对于许多板材作业大约为 1.0-2.5 MPa | 约0.4-1.5 MPa,取决于厚度和喷嘴 | 使用洁净干燥的压缩空气约0.8-1.6 MPa |
| 主要风险 | 供应尺寸过小会导致熔渣、热痕和不稳定的切割 | 氧化层会损害喷漆、焊接或外观 | 水、油或压力下降可能会损坏质量和消耗品 |
何时使用氮气辅助气体
当切割边缘必须保持光亮且无氧化物时,氮气是首选。不锈钢、铝、食品机械、可见的电器面板、电气柜门以及直接进行焊接或粉末喷涂的部件通常都需要氮气,因为它可以减少二次清洁并保持耐腐蚀性。
权衡是天然气需求。高功率氮气切割可能需要液氮罐或适当尺寸的氮气发生器,以及在穿孔过程中不限制流量的管道和调节器。如果供应太少,操作员可能会减慢机器速度或接受熔渣,这违背了购买更高激光功率的目的。
何时使用氧气辅助气体
氧气广泛用于碳钢,因为它与热铁发生反应,并为切割过程增加额外的热量。这种反应有助于以实际速度切割较厚的低碳钢,且气体流量低于氮气。对于支架、框架、农业设备、机械底座以及切割后需要打磨或喷漆的零件,氧气可能是最经济的选择。
弱点是边缘氧化。深色氧化层会降低涂层附着力、污染焊缝或在可见部件上产生额外的准备工作。买家不应仅仅因为氧气会切割样品而选择氧气。他们应该检查整个过程:切割、去毛刺、弯曲、焊接、喷漆和最终检验。
何时使用压缩空气切割
压缩空气切割很有吸引力,因为车间可以在现场生产气体。它通常用于薄碳钢、镀锌板、灯罩、橱柜面板和边缘不需要完全光亮的成本敏感部件。凭借稳定的压缩机和良好的干燥,空气可以在适当的工作中显着减少气体消耗。
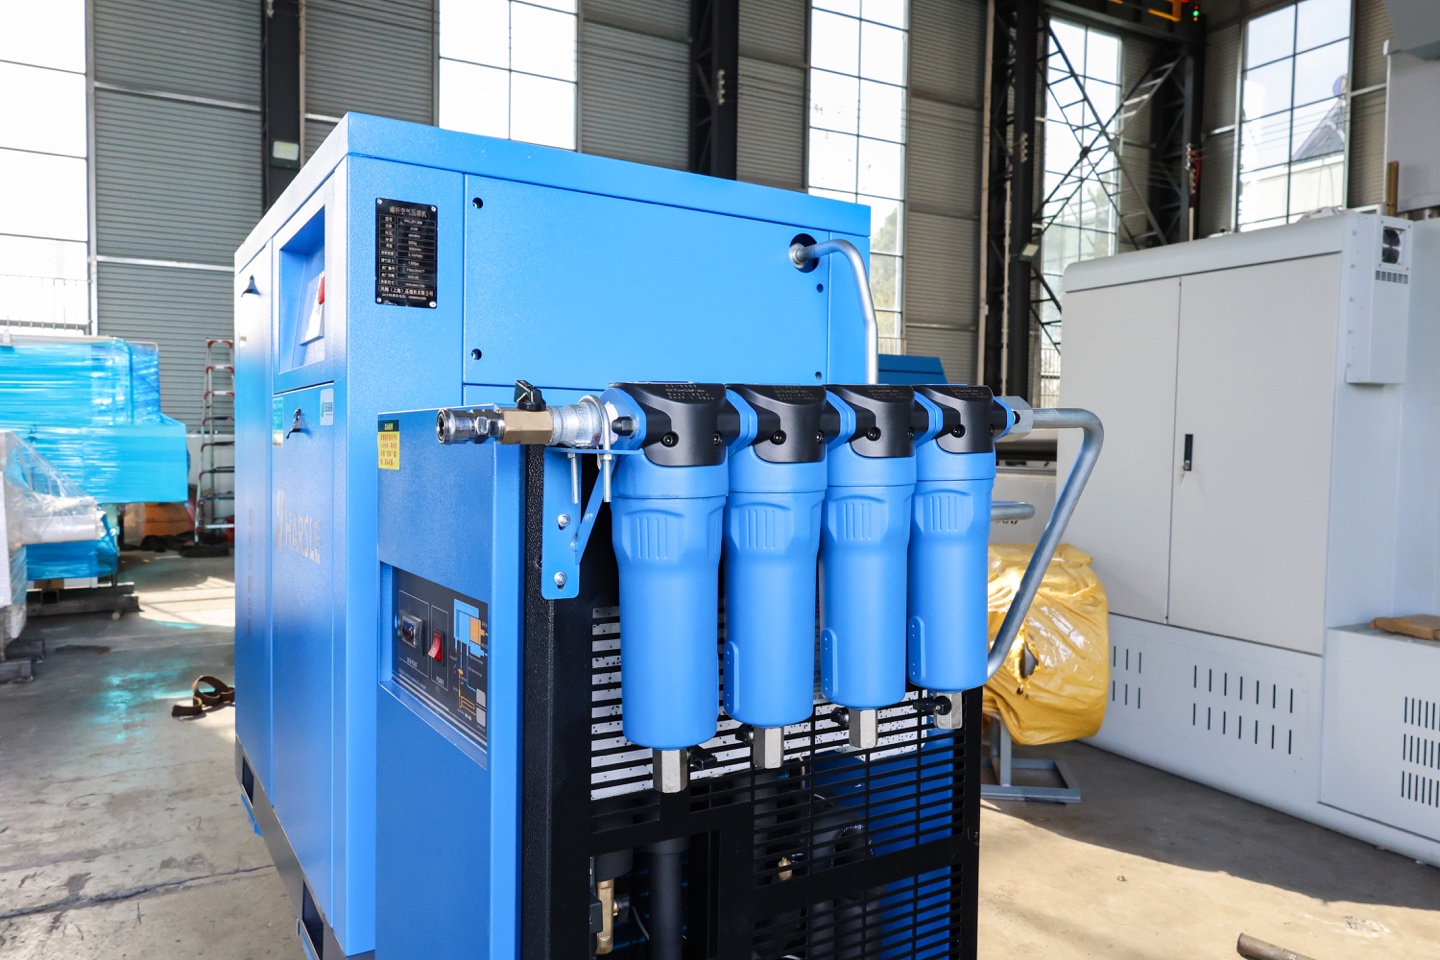
空气切割不是免费的。工厂仍然支付压缩机电费、维护费、过滤器、干燥机服务、油箱容量和管道费用。空气质量差可能会将水或油引入喷嘴流中,从而导致浮渣、泛黄、穿孔不一致以及保护镜片寿命缩短。如果计划使用空气,请与激光机一起指定压缩机系统,而不是在安装后指定。
按材料和厚度划分的辅助气体
| 材质及厚度 | 首选气体 | 为什么适合 |
|---|---|---|
| 0.5-3毫米不锈钢 | 氮 | 保持明亮的边缘并避免产生会降低耐腐蚀性的氧化物。 |
| 1-6毫米碳钢 | 氧气或空气 | 氧气稳定、经济;当边缘颜色可以接受时,空气可以降低成本。 |
| 8-25毫米碳钢 | 氧 | 氧化热提高了厚板切割效率并降低了气体流量需求。 |
| 铝板 | 氮气或清洁空气 | 氮气提供最干净的边缘;测试后,空气可能适用于成本敏感的薄部件。 |
| 镀锌板 | 空气或氮气 | 空气可能是经济的,但必须测试锌烟、涂层状况和下游要求。 |
辅助气体如何影响切割成本
天然气成本应按接受的零件计算,而不仅仅是按小时计算。氮气每小时的成本可能更高,但可以消除氧化物去除,从而节省劳动力。对于碳钢来说,氧气可能很便宜,但在粉末涂装之前会产生研磨作用。空气可能看起来最便宜,但如果潮湿的空气增加废料或损坏保护镜片,空气可能会变得昂贵。
为了进行实际比较,包括气体购买或发电成本、压缩机电力、干燥机和过滤器维护、喷嘴和透镜寿命、切割速度、报废零件、去毛刺时间和涂层准备。合适的气体是经过质量检验后总成本最低的气体,而不是气瓶发票最低的气体。
购买光纤激光器之前的气体供应检查表
- 确认您最喜欢的五种材料、厚度、边缘标准和每月切割时间。
- 要求使用您打算在生产中使用的确切气体计划进行样品切割。
- 确定氮气发生器、液罐、压缩机、干燥器、过滤器、接收罐和管道直径的峰值流量(而非平均流量)。
- 检查穿孔、小孔、长嵌套和连续厚板切割时的压力降。
- 比较弯曲、焊接、喷漆或粉末涂层后的切割边缘,而不仅仅是切割后立即进行比较。
- 培训操作员将气体类型、压力、喷嘴直径、焦点位置和切割速度关联到一张工艺表中。
如果您仍在比较机器布局,请从 光纤激光切割机购买指南 开始,然后使用 激光切割机报价表 一起发送材料、气体和切割时间要求。
不同气体策略的机器配置
气体策略应与光纤激光机配置相匹配。单台 3kW 机器可以与瓶子或紧凑型压缩机一起运行,以进行薄作业。 6kW 交换台机器通常需要更强的氮气或空气容量,因为利用率更高。规划12kW封闭机,供气量大、抽气更强、冷水机容量稳定、服务保障可靠。
辅助气体由光纤激光机型供应
气体选择应与机器类型一起报价。更高的利用率、更高的功率和混合板或管作业会增加峰值流量、干燥机容量、氮气生成需求和压降风险。
| 机器类型 | 燃气规划优先级 | 最佳下一页 |
|---|---|---|
| 单工作台光纤激光铣刀 | 确认薄板的清洁压缩空气、不锈钢或铝的氮气需求以及机器的实际压力。 | 检查单表型号 |
| 全封闭光纤激光切刀 | 规划氮气、氧气或空气供应,以实现高功率切割、封闭式排烟和更长的连续巢穴。 | 检查随附型号 |
| 板管一体激光切割机 | 确认单独的板材和管材气体配方、穿孔行为、管道直径限制和材料之间的切换时间。 | 检查板管型号 |
| 管激光切割机 | 确认圆形、方形和矩形型材的气压稳定性,特别是小孔和长型材嵌套。 | 检查管激光器型号 |
购买前,请在 激光切割机报价请求 中包含气源、压力、干燥器或氮气发生器详细信息,以便将机器和公用系统的尺寸放在一起。
常见辅助气体选择错误
第一个错误是用一种气体测试机器并用另一种气体进行生产。氮气样品并不能证明压缩空气的质量。第二个错误是购买高功率激光器时没有足够的气体流量。机器可能有能力,但燃气系统成为瓶颈。
第三个错误是忽视下游运营。如果氧切割边缘在粉末喷涂之前需要额外打磨,那么明显的切割节省可能会消失。连接气体选择 激光功率选型, 的 光纤激光切割参数表, 激光切割运营成本 以及完整的 钣金加工工作流程.
常见问题解答:光纤激光切割辅助气体
哪种辅助气体最适合光纤激光切割?
氮气最适合不锈钢、铝和无氧化物边缘。氧气最适合经济的碳钢切割,尤其是较厚的板材。当轻微氧化可以接受时,压缩空气可能是薄板成本最低的选择。
何时应该使用氮气进行激光切割?
当零件需要光亮边缘、耐腐蚀性、清洁焊接或粉末涂层而不去除氧化物时,请使用氮气。不锈钢、铝和外露装饰件是常见的氮气应用。
对于碳钢来说,氧气和氮气哪个更好?
当速度和气体成本很重要时,氧气通常更适合厚碳钢。当碳钢边缘必须保持光亮且无氧化物以进行喷漆、焊接或高端可见部件时,氮气效果更好。
光纤激光切割中压缩空气可以替代氮气吗?
压缩空气可以在许多薄碳钢、镀锌钢和一些铝作业中替代氮气,但需要清洁干燥的空气、足够的压力和样品验证。它不是不锈钢或优质无氧化边缘的通用替代品。
激光切割辅助气体需要多大的压力?
氧气的典型生产范围约为 0.4-1.5 MPa,氮气为 1.0-2.5 MPa,压缩空气为 0.8-1.6 MPa,具体取决于功率、喷嘴、厚度和材料。始终通过样品切割确认最终参数。
激光机报价需要哪些气体信息?
发送材料类型、厚度范围、预期边缘质量、当前或计划的气源、压力容量、每日切割时间和样品图纸。这有助于匹配激光功率、喷嘴设置、压缩机或氮气供应以及运营成本。
购买光纤激光切割机之前是否应该指定气体供应?
是的。购买前应指定气体供应,因为氮气、氧气和压缩空气需要不同的压力容量、过滤、调节器、运营成本假设和边缘质量期望。在 激光切割机报价请求 中包含气体计划,以便如程可以正确确定激光功率、 切割头和辅助设备的尺寸。
在请求激光报价之前如何比较氮气、氧气和空气?
通过材料厚度比较三种气体、可接受的边缘颜色、下游焊接或涂层、压力稳定性、气体生成成本、压缩机或氮气发生器容量、喷嘴设置和样品切割结果。
哪种光纤激光机型需要最强的供气规划?
大功率封闭式机器、双工作台机器和板管一体化系统通常需要最强的供气计划,因为利用率、穿孔需求和峰值氮气或空气流量更高。当工作负载较薄且体积较小时,单台机器可以使用更简单的气体系统。
结论:根据成品质量选择气体
当清洁边缘和下游质量最重要时,选择氮气;当优先考虑碳钢生产率和经济性时,选择氧气;当通过样品切割证明薄板成本控制时,选择压缩空气。一份好的光纤激光切割机报价应该包括气体供应计划,因为气体稳定性直接影响速度、边缘质量和利润。对于特定材料的决策,请比较 碳钢激光切割指南 和 不锈钢激光切割指南 。
有关型号选择的信息,请比较 如程光纤激光切割机系列 和 光纤激光切割机购买指南 以及您的供气、材料厚度和边缘质量目标。
需要帮助将激光功率、气体供应和材料厚度与您的生产计划相匹配?
获取光纤激光切割建议激光切割机器选型资源
使用 如城光纤激光切割机器比较页面 在单工作台、交换工作台、封闭式、板管式和管式激光系统之间进行选择。
- 单工作台光纤激光铣刀 用于紧凑型钣金生产。
- 双工作台光纤激光铣刀 用于连续装载和切割。
- 管材激光切割机器 适用于圆形、方形和矩形型材。
- 光纤激光切割机购买指南 解释了气体选择如何适合电源、床尺寸、外壳和服务支持。
- 请求激光切割机报价 以及材料厚度、边缘质量和气体供应要求。
- 光纤激光切割参数表 连接气压、喷嘴尺寸、焦点和切割速度。
- 切割后,将工作流程连接到 CNC 折弯机 ,以实现精确的钣金弯曲。