
Pour la découpe laser à fibre, choisissez l'azote lorsque la pièce a besoin d'un bord propre et sans oxyde, l'oxygène pour couper l'acier au carbone de manière économique et l'air comprimé lorsque le contrôle des coûts des tôles fines compte plus que la couleur parfaite des bords. Le meilleur gaz d’assistance n’est pas universel ; cela dépend de la qualité du matériau, de l'épaisseur, de la puissance du laser, de la stabilité de la pression, du soudage ou du revêtement en aval et du coût total par pièce acceptée.
| Besoin de décision | Utilisez cette ressource | Saisie du devis ou de la configuration |
|---|---|---|
| Choisissez l'azote, l'oxygène ou l'air | Ce guide des gaz d'assistance | Matériau, épaisseur, couleur des bords, besoins en soudage/revêtement et budget gaz |
| Pression de réglage, buse et mise au point | Tableau des paramètres de découpe laser fibre | Plage de pression du gaz, diamètre de la buse, position de mise au point et résultats de coupe d'échantillon |
| Gaz assorti à la puissance laser | Guide de sélection de la puissance laser | 3kW , 6kW , 12kW ou puissance supérieure, plus demande de débit de gaz de pointe |
| Choisir la disposition de la machine | Gamme de machines de découpe laser fibre | Flux de travail de découpe à table unique, table d'échange, fermé, plaque-tube ou tube |
| Demande de support de configuration | Formulaire de devis pour machine de découpe laser | Envoyer la source de gaz, la capacité de pression, la liste des matériaux, les dessins et les heures de coupe |
De nombreux acheteurs comparent les machines laser à fibre uniquement en fonction de leur puissance, mais l'assistance au gaz détermine souvent le coût d'exploitation réel. Une machine de 6 kW ou 12 kW peut perdre son avantage en termes de vitesse si l'alimentation en azote est sous-dimensionnée, si l'air est humide, si la pression des tuyaux chute pendant le perçage ou si le gaz sélectionné crée un meulage secondaire avant le pliage, le soudage ou la peinture.
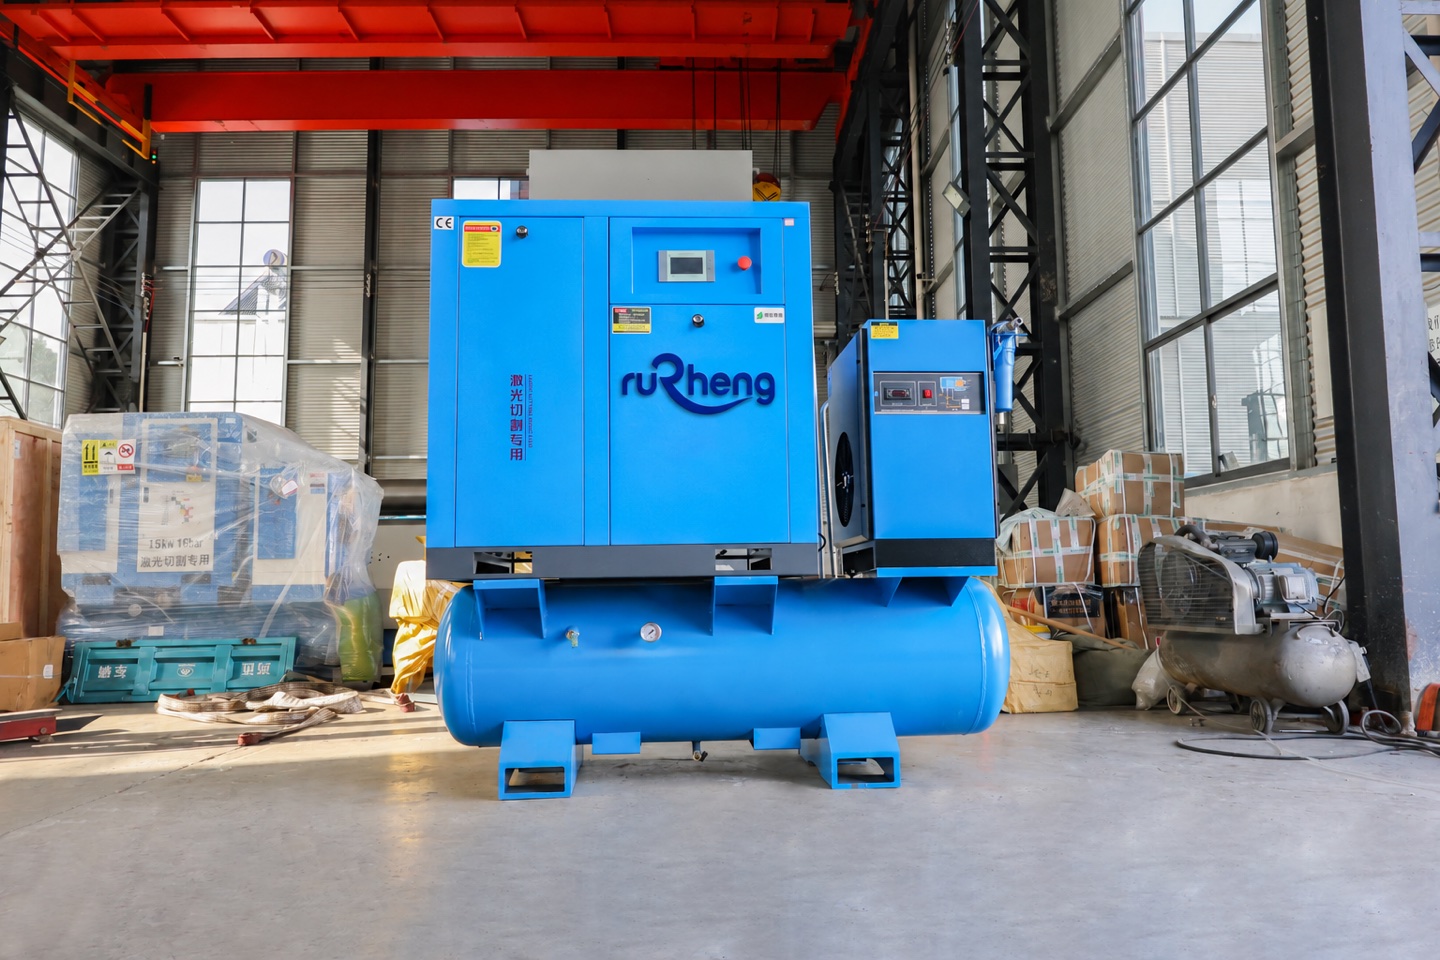
La sélection du gaz d'assistance affecte la couleur des bords, les scories, la vitesse, la durée de vie des consommables et le coût par pièce de tôlerie finie.
Qu'est-ce que le gaz d'assistance dans la découpe laser à fibre ?
Le gaz d'assistance est le flux de gaz soufflé à travers la buse de découpe laser dans la saignée. Il élimine le métal en fusion, protège la zone de la lentille de focalisation, contrôle l'oxydation, favorise la combustion lorsque de l'oxygène est utilisé et aide à stabiliser la qualité de coupe. Le type de gaz, la pureté, la pression, le diamètre de la buse et la stabilité du débit affectent tous le bord final.
Dans la production pratique de tôles, le gaz d'assistance est une décision de processus et une décision d'achat. L’azote peut créer un meilleur avantage, mais nécessite un meilleur contrôle des flux et des coûts. L'oxygène peut réduire le coût du gaz et bien couper l'acier au carbone épais, mais il laisse de l'oxyde. L'air peut réduire les coûts de fonctionnement, mais seulement si le compresseur, le sécheur, les filtres et le réservoir de stockage fournissent une pression propre et sèche de manière constante.
Azote vs oxygène vs air : tableau de sélection rapide
| Facteur de décision | Azote | Oxygène | Air comprimé |
|---|---|---|---|
| Meilleur ajustement du matériau | Acier inoxydable, aluminium, bords en acier au carbone brillant | Acier au carbone et tôle d'acier doux plus épaisse | Acier au carbone fin, tôle galvanisée, travaux en aluminium sélectionnés |
| Résultat de bord typique | Brillant, sans oxyde, propre pour le soudage ou le revêtement | Bordure en oxyde foncé, souvent acceptable pour les pièces structurelles | Légère oxydation ; la qualité dépend fortement de la sécheresse de l'air |
| Profil de coût | Consommation de gaz plus élevée ; générateur ou réservoir de liquide souvent nécessaire | Débit de gaz réduit et forte économie sur l'acier au carbone | Coût d’achat de gaz le plus bas ; la puissance du compresseur et la filtration comptent toujours |
| Plage de pression typique | Environ 1,0 à 2,5 MPa pour de nombreux travaux de feuilles | Environ 0,4-1,5 MPa selon l'épaisseur et la buse | Environ 0,8-1,6 MPa avec de l'air comprimé propre et sec |
| Risque principal | Un approvisionnement sous-dimensionné provoque des scories, des marques de chaleur et une coupe instable | La couche d'oxyde peut endommager la peinture, la soudure ou l'apparence | L'eau, l'huile ou les chutes de pression peuvent endommager la qualité et les consommables |
Quand utiliser le gaz d’assistance à l’azote
L'azote est le premier choix lorsque le bord coupé doit rester brillant et sans oxyde. L'acier inoxydable, l'aluminium, les machines alimentaires, les panneaux d'appareils visibles, les portes d'armoires électriques et les pièces directement soumises au soudage ou au revêtement en poudre justifient souvent l'azote car il réduit le nettoyage secondaire et préserve la résistance à la corrosion.
Le compromis est la demande de gaz. La découpe à l'azote haute puissance peut nécessiter un réservoir d'azote liquide ou un générateur d'azote de taille appropriée, ainsi que des canalisations et des régulateurs qui ne limitent pas le débit pendant le perçage. Si l’approvisionnement est trop faible, les opérateurs peuvent ralentir la machine ou accepter des scories, ce qui va à l’encontre de l’objectif d’acheter une puissance laser plus élevée.
Quand utiliser le gaz d’assistance à l’oxygène
L'oxygène est largement utilisé pour l'acier au carbone car il réagit avec le fer chaud et ajoute de la chaleur supplémentaire au processus de coupe. Cette réaction permet de couper de l'acier doux plus épais à des vitesses pratiques avec un débit de gaz inférieur à celui de l'azote. Pour les supports, les cadres, les équipements agricoles, les bases de machines et les pièces qui seront meulées ou peintes après la découpe, l'oxygène peut être le choix le plus économique.
La faiblesse est l’oxydation des bords. La couche d'oxyde sombre peut réduire l'adhérence du revêtement, contaminer les soudures ou créer un travail de préparation supplémentaire sur les pièces visibles. Les acheteurs ne devraient pas choisir l’oxygène uniquement parce qu’il coupe l’échantillon. Ils doivent vérifier l’ensemble du processus : découpe, ébavurage, pliage, soudage, peinture et inspection finale.
Quand utiliser la découpe à l’air comprimé
Le coupage à l'air comprimé est intéressant car l'atelier peut produire du gaz sur place. Il est souvent utilisé pour l'acier au carbone mince, les tôles galvanisées, les boîtiers d'éclairage, les panneaux d'armoires et les pièces sensibles au coût où le bord n'a pas besoin d'être parfaitement brillant. Avec un compresseur stable et un bon séchage, l’air peut réduire considérablement les dépenses en gaz pour un travail approprié.
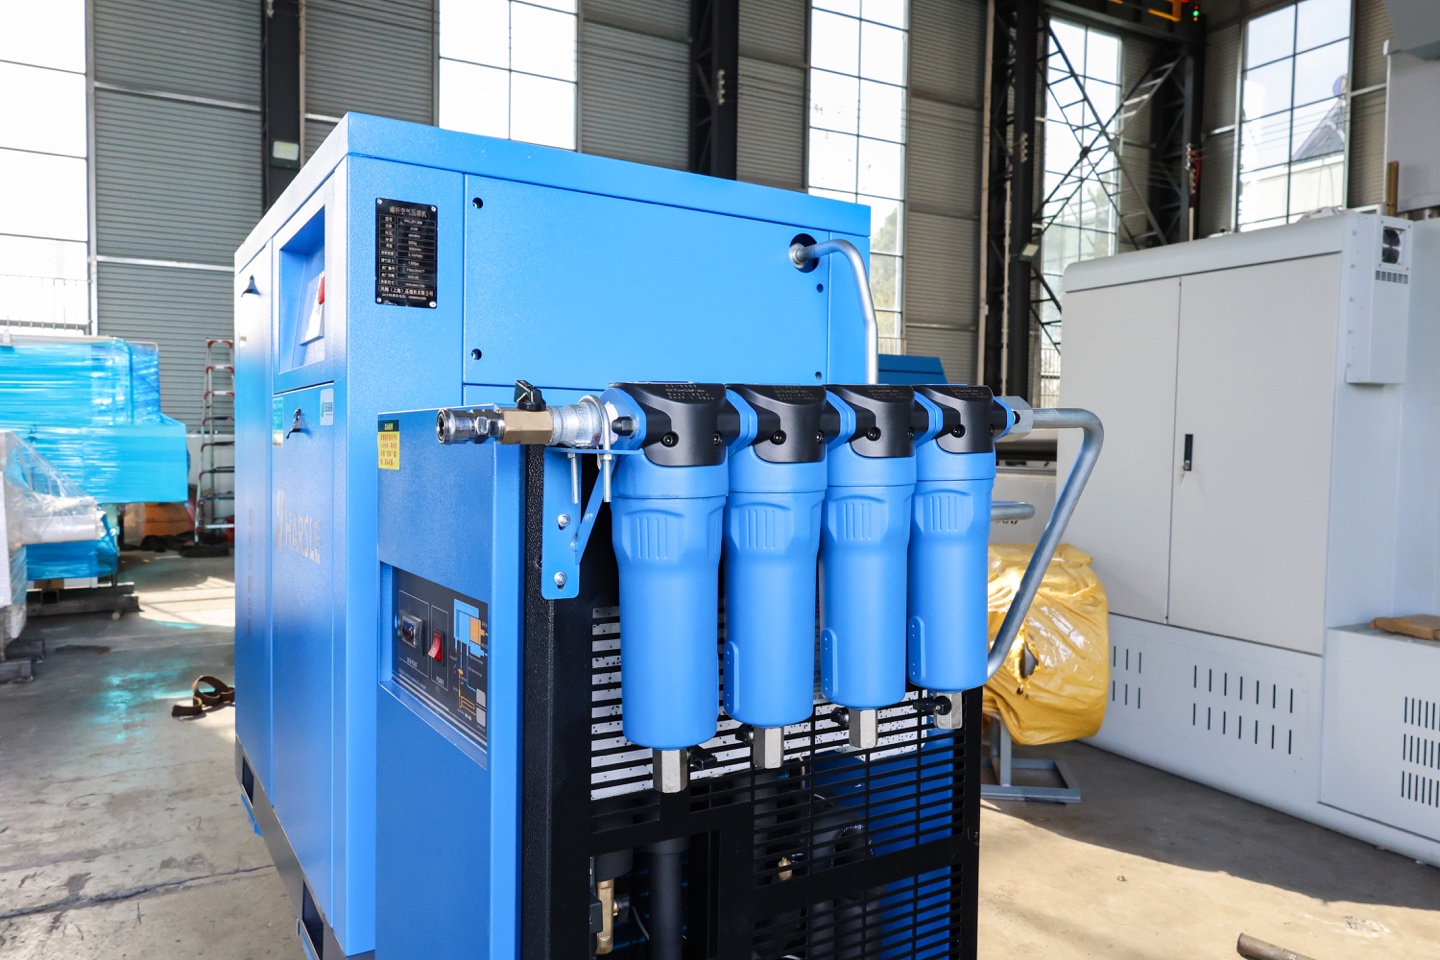
Le découpage à l’air n’est pas gratuit. L'usine continue de payer l'électricité du compresseur, l'entretien, les filtres, l'entretien du séchoir, la capacité du réservoir et la tuyauterie. Une mauvaise qualité de l'air peut introduire de l'eau ou de l'huile dans le jet de la buse, provoquant des scories, un jaunissement, un perçage irrégulier et une durée de vie plus courte des lentilles de protection. Si l'air est prévu, spécifiez le système de compresseur avec la machine laser, pas après l'installation.
Gaz d'assistance par matériau et épaisseur
| Matériau et épaisseur | Gaz préféré | Pourquoi ça convient |
|---|---|---|
| Acier inoxydable de 0,5 à 3 mm | Azote | Conserve un bord brillant et évite l'oxyde qui peut réduire la résistance à la corrosion. |
| Acier au carbone de 1 à 6 mm | Oxygène ou air | L'oxygène est stable et économique ; l'air peut réduire les coûts lorsque la couleur des bords est acceptable. |
| Acier au carbone 8-25 mm | Oxygène | La chaleur d'oxydation améliore l'efficacité de coupe des tôles épaisses et réduit la demande de débit de gaz. |
| Feuille d'aluminium | Azote ou air pur | L'azote donne l'avantage le plus net ; l'air peut fonctionner pour les pièces minces sensibles au coût après les tests. |
| Tôle galvanisée | Air ou azote | L'air peut être économique, mais les vapeurs de zinc, l'état du revêtement et les exigences en aval doivent être testés. |
Comment aider les changements de gaz à réduire les coûts
Le coût du gaz doit être calculé par pièce acceptée, et pas seulement par heure. L'azote peut coûter plus cher par heure mais permet d'économiser du travail en éliminant l'élimination des oxydes. L'oxygène peut être bon marché pour l'acier au carbone, mais crée un meulage avant le revêtement en poudre. L'air peut sembler moins cher, mais peut devenir coûteux si l'air humide augmente les déchets ou endommage les lentilles de protection.
Pour une comparaison réaliste, incluez le coût d'achat ou de production de gaz, l'électricité du compresseur, l'entretien du sécheur et du filtre, la durée de vie des buses et des lentilles, la vitesse de coupe, les pièces rejetées, le temps d'ébavurage et la préparation du revêtement. Le bon gaz est celui qui offre le coût total le plus bas après inspection de qualité, et non la facture de bouteille la plus basse.
Liste de contrôle d'approvisionnement en gaz avant d'acheter un laser à fibre
- Confirmez vos cinq principaux matériaux, épaisseurs, normes de bords et heures de coupe mensuelles.
- Demandez des échantillons de coupes en utilisant le plan de gaz exact que vous comptez utiliser en production.
- Dimensionnez le générateur d'azote, le réservoir de liquide, le compresseur, le sécheur, les filtres, le réservoir récepteur et le diamètre du tuyau pour le débit de pointe et non pour le débit moyen.
- Vérifiez la chute de pression pendant le perçage, les petits trous, les longs nids et la coupe continue de plaques épaisses.
- Comparez le bord coupé après le pliage, le soudage, la peinture ou le revêtement en poudre, et pas seulement immédiatement après la découpe.
- Formez les opérateurs à relier le type de gaz, la pression, le diamètre de la buse, la position de mise au point et la vitesse de coupe dans une seule feuille de processus.
Si vous êtes encore en train de comparer les configurations de machines, commencez par le guide d'achat de machine de découpe laser à fibre, puis utilisez le formulaire de devis pour machine de découpe laser pour envoyer ensemble les exigences en matière de matériel, de gaz et d'heures de coupe.
Configuration de la machine pour différentes stratégies de gaz
Une stratégie de gaz doit correspondre à la configuration de la machine laser à fibre. Une machine de 3 kW à table unique peut bien fonctionner avec des bouteilles ou un compresseur compact pour les travaux fins. Une machine à table échangeable de 6 kW a souvent besoin d'une capacité d'azote ou d'air plus élevée car l'utilisation est plus élevée. Une machine fermée de 12 kW doit être prévue avec une alimentation en gaz à haut débit, une extraction plus forte, une capacité de refroidissement stable et un service d'assistance fiable.
Machine de découpe laser à fibre à table unique
Pratique pour les tôles fines, les budgets de démarrage et la demande de gaz de faible volume.
Machine de découpe laser à fibre à double table
Utile lorsque les réductions d’heures sont suffisamment élevées pour justifier une infrastructure gazière plus solide.
Machine de découpe laser à fibre entièrement fermée
Recommandé pour une puissance plus élevée, une production plus sûre et un meilleur contrôle des fumées.
Approvisionnement en gaz d'assistance par type de machine laser à fibre
Le choix du gaz doit être indiqué avec le type de machine. Une utilisation plus élevée, une puissance plus élevée et des travaux mixtes de plaques ou de tubes augmentent le débit de pointe, la capacité du séchoir, la demande de génération d'azote et le risque de chute de pression.
| Type de machine | Priorité de planification du gaz | Meilleure page suivante |
|---|---|---|
| Découpeur laser à fibre à table unique | Vérifiez l'air comprimé propre pour les tôles fines, les besoins en azote pour l'acier inoxydable ou l'aluminium et la pression pratique au niveau de la machine. | Vérifier le modèle à table unique |
| Découpeur laser à fibre entièrement fermé | Prévoyez un apport d’azote, d’oxygène ou d’air pour une coupe à haute puissance, une extraction des fumées fermée et des nids continus plus longs. | Vérifiez le modèle ci-joint |
| Découpeur laser intégré pour plaques et tubes | Confirmez les recettes de gaz séparées pour les feuilles et les tubes, le comportement de perçage, les limites de diamètre des tuyaux et le temps de commutation entre les matériaux. | Plaque de contrôle-tube modèle |
| Machine de découpe laser de tubes | Confirmez la stabilité de la pression du gaz pour les profils ronds, carrés et rectangulaires, en particulier les petits trous et les nids de profils longs. | Modèle laser à tube de contrôle |
Avant d'acheter, incluez les détails de la source de gaz, de la pression, du sécheur ou du générateur d'azote dans la demande de devis pour la machine de découpe laser afin que la machine et le système utilitaire soient dimensionnés ensemble.
Erreurs courantes de sélection du gaz d’assistance
La première erreur est de tester une machine avec un gaz et de produire avec un autre. Un échantillon d'azote ne prouve pas la qualité de l'air comprimé. La deuxième erreur consiste à acheter un laser haute puissance sans débit de gaz suffisant. La machine est peut-être performante, mais le système de gaz devient le goulot d'étranglement.
La troisième erreur consiste à ignorer les opérations en aval. Si un bord coupé à l'oxygène nécessite un meulage supplémentaire avant le revêtement en poudre, l'économie de coupe apparente peut disparaître. Connectez votre choix de gaz avec sélection de la puissance du laser, le tableau des paramètres de découpe laser à fibre, Coût d'exploitation de la découpe laser et le complet flux de travail de fabrication de tôle.
FAQ : Gaz d'assistance à la découpe laser à fibre
Quel gaz d'assistance est le meilleur pour la découpe laser fibre ?
L'azote est idéal pour les bords en acier inoxydable, en aluminium et sans oxyde. L'oxygène est le meilleur choix pour une coupe économique de l'acier au carbone, en particulier des tôles plus épaisses. L’air comprimé peut être l’option la moins coûteuse pour les feuilles minces lorsqu’une légère oxydation est acceptable.
Quand dois-je utiliser de l’azote pour la découpe laser ?
Utilisez de l'azote lorsque la pièce a besoin d'un bord brillant, d'une résistance à la corrosion, d'un soudage propre ou d'un revêtement en poudre sans élimination de l'oxyde. L'acier inoxydable, l'aluminium et les pièces décoratives exposées sont des applications courantes de l'azote.
L'oxygène ou l'azote sont-ils meilleurs pour l'acier au carbone ?
L'oxygène est généralement meilleur pour l'acier au carbone épais lorsque la vitesse et le coût du gaz comptent. L'azote est meilleur lorsque le bord en acier au carbone doit rester brillant et sans oxyde pour la peinture, le soudage ou les pièces visibles haut de gamme.
L’air comprimé peut-il remplacer l’azote dans la découpe laser fibre ?
L'air comprimé peut remplacer l'azote sur de nombreux travaux en acier au carbone mince, en acier galvanisé et dans certains travaux en aluminium, mais il nécessite de l'air propre et sec, une pression suffisante et une validation des échantillons. Il ne s'agit pas d'un remplacement universel pour les bords en acier inoxydable ou sans oxyde de qualité supérieure.
De quelle pression les gaz d’assistance à la découpe laser ont-ils besoin ?
Les plages de production typiques sont d'environ 0,4 à 1,5 MPa pour l'oxygène, de 1,0 à 2,5 MPa pour l'azote et de 0,8 à 1,6 MPa pour l'air comprimé, en fonction de la puissance, de la buse, de l'épaisseur et du matériau. Confirmez toujours les paramètres finaux avec des échantillons de coupes.
Quelles informations sur le gaz sont nécessaires pour un devis de machine laser ?
Envoyez le type de matériau, la plage d'épaisseur, la qualité des bords attendue, la source de gaz actuelle ou prévue, la capacité de pression, les heures de coupe quotidiennes et des exemples de dessins. Cela permet de faire correspondre la puissance du laser, la configuration des buses, l’alimentation du compresseur ou de l’azote et les coûts d’exploitation.
Faut-il préciser l’approvisionnement en gaz avant d’acheter une machine de découpe laser fibre ?
Oui. L'approvisionnement en gaz doit être spécifié avant l'achat, car l'azote, l'oxygène et l'air comprimé nécessitent des capacités de pression, des filtrations, des régulateurs, des hypothèses de coûts d'exploitation et des attentes en matière de qualité de pointe différents. Incluez le plan de gaz dans la demande de devis pour la machine de découpe laser afin que Rucheng puisse dimensionner correctement la puissance du laser, la tête de découpe et l'équipement auxiliaire.
Comment comparer l’azote, l’oxygène et l’air avant de demander un devis laser ?
Comparez les trois gaz par épaisseur de matériau, couleur de bord acceptée, soudage ou revêtement en aval, stabilité de la pression, coût de génération de gaz, capacité du compresseur ou du générateur d'azote, configuration des buses et résultats de coupe d'échantillons.
Quel type de machine laser à fibre nécessite la planification d'approvisionnement en gaz la plus rigoureuse ?
Les machines fermées de haute puissance, les machines à double table et les systèmes intégrés plaques-tubes nécessitent généralement une planification d'approvisionnement en gaz la plus rigoureuse, car l'utilisation, la demande de perçage et le débit maximal d'azote ou d'air sont plus élevés. Les machines à table unique peuvent utiliser un système de gaz plus simple lorsque la charge de travail est constituée de feuilles minces et d’un volume inférieur.
Conclusion : Choisissez le gaz en fonction de la qualité de la pièce finie
Choisissez l'azote lorsque la propreté des bords et la qualité en aval sont les plus importantes, l'oxygène lorsque la productivité et l'économie de l'acier au carbone sont la priorité, et l'air comprimé lorsque le contrôle des coûts des tôles fines est prouvé par des coupes d'échantillons. Un bon devis pour une machine de découpe laser à fibre doit inclure le plan d'approvisionnement en gaz, car la stabilité du gaz affecte directement la vitesse, la qualité des bords et le profit. Pour des décisions spécifiques à un matériau, comparez le guide de découpe laser de l'acier au carbone et le guide de découpe laser de l'acier inoxydable.
Pour le contexte de sélection du modèle, comparez la gamme de machines de découpe laser à fibre Rucheng et le guide d'achat de machines de découpe laser à fibre ainsi que vos objectifs d'approvisionnement en gaz, d'épaisseur de matériau et de qualité des bords.
Besoin d'aide pour adapter la puissance du laser, l'alimentation en gaz et l'épaisseur du matériau à votre plan de production ?
Obtenez une recommandation de découpe laser fibreRessources de sélection de machines de découpe laser
Utilisez la page de comparaison des machines de découpe laser à fibre Rucheng pour choisir entre les systèmes laser à table unique, à table d'échange, fermés, à plaque-tube et à tube.
- Machine de découpe laser à fibre à table unique pour la production de tôles compactes.
- Découpeur laser fibre à double table pour un chargement et une découpe en continu.
- Machine de découpe laser de tubes pour profilés ronds, carrés et rectangulaires.
- Guide d'achat de la machine de découpe laser à fibre explique comment le choix du gaz correspond à la puissance, à la taille du lit, au boîtier et au support de service.
- Demandez un devis pour machine de découpe laser avec les exigences en matière d'épaisseur de matériau, de qualité des bords et d'alimentation en gaz.
- Tableau des paramètres de découpe laser à fibre relie la pression du gaz, la taille de la buse, la mise au point et la vitesse de coupe.
- Après la découpe, connectez le flux de travail à une presse-plieuse CNC pour un pliage précis de la tôle.