
Les paramètres de découpe laser à fibre doivent être définis en fonction du matériau, de l'épaisseur et de la qualité des bords requise, puis affinés par des échantillons de coupe. Commencez par le tableau des paramètres du fabricant, puis ajustez ensemble la vitesse de coupe, la puissance du laser, la pression du gaz d'assistance, le diamètre de la buse, la position de mise au point et les paramètres de perçage. Avant d'acheter une machine de découpe laser fibre, comparez la gamme de machines de découpe laser fibre Rucheng et utilisez ces paramètres pour confirmer la puissance, l'alimentation en gaz, la tête de coupe, le refroidisseur et la configuration du devis.
| Besoin de planification | Utilisez cette ressource | Que confirmer avant le devis |
|---|---|---|
| Vitesse, puissance et concentration | Ce tableau des paramètres de découpe laser fibre | Matériau, épaisseur, qualité des bords, taille de la buse, mise au point et norme de coupe d'échantillon |
| Azote, oxygène ou air | Guide de sélection des gaz d'assistance | Source de gaz, stabilité de la pression, siccité, pureté, coût de fonctionnement et besoins en matière de revêtement en aval |
| 3kW , 6kW , 12kW ou supérieur | Guide de sélection de la puissance laser | Heures de coupe quotidiennes, plage d'épaisseur commune, objectif de vitesse et réserve de marche |
| Disposition de la machine | Gamme de machines de découpe laser fibre | Flux de travail laser à table unique, table d'échange, fermé, tube-plaque ou tube |
| Prise en charge de la configuration | Formulaire de devis pour machine de découpe laser | Envoyer la liste des matériaux, les dessins, les épaisseurs, le plan de gaz et les exigences de bord acceptées |
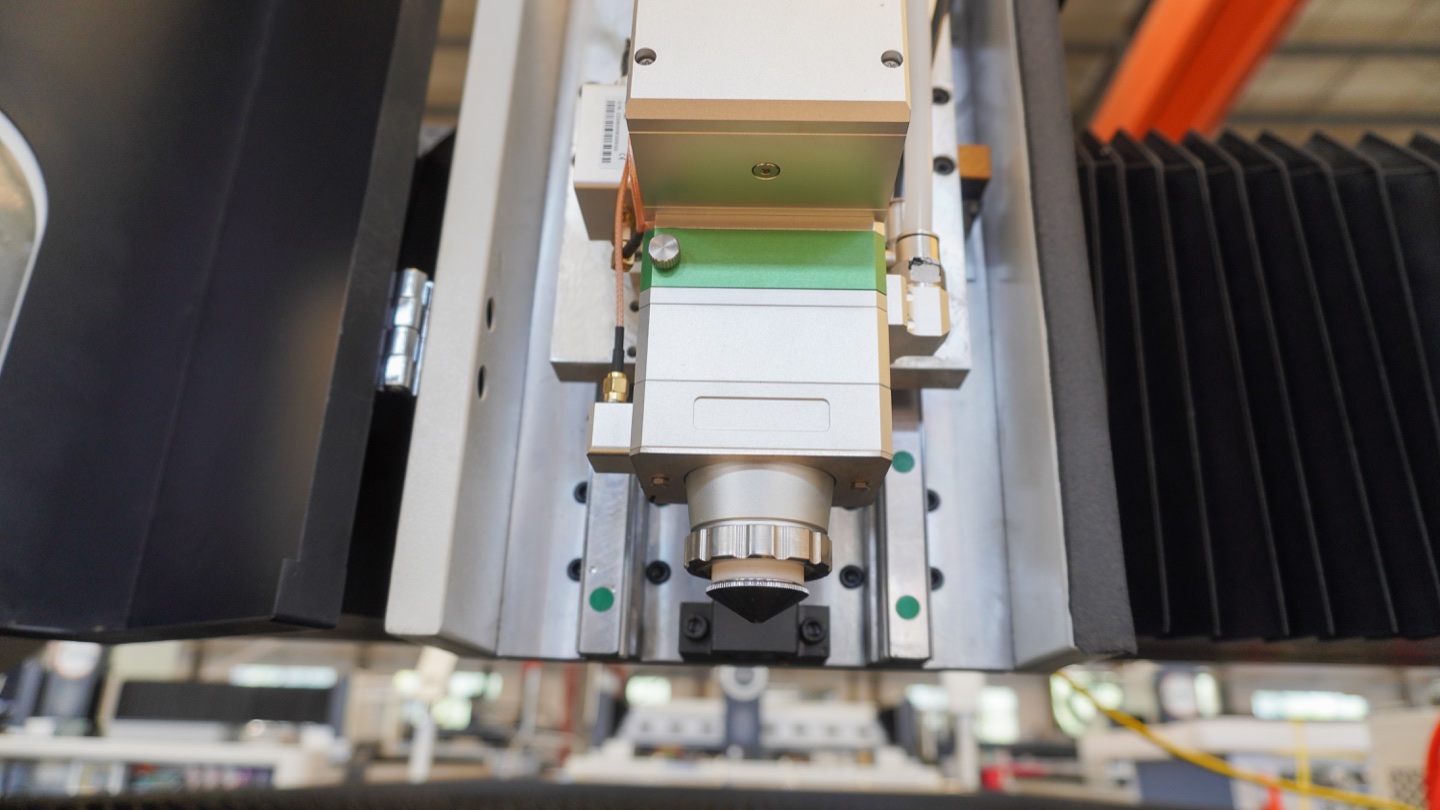
Réponse rapide : quels paramètres sont les plus importants ?
Les principaux paramètres de découpe laser à fibre sont la puissance du laser, la vitesse de découpe, le type de gaz d'assistance, la pression du gaz, le diamètre de la buse, la position de mise au point, la hauteur de perçage, le temps de perçage, la hauteur de coupe et l'accélération. L'épaisseur du matériau détermine la plage de départ. La qualité des bords et le coût de production déterminent la valeur finale.
Pour les feuilles fines, la vitesse, la stabilité de la mise au point et le gaz propre et sec comptent généralement le plus. Pour les plaques moyennes et épaisses, la pression du gaz, la taille de la buse, la stratégie de perçage, la position de mise au point et le contrôle de la chaleur deviennent plus importants. Pour l’acier inoxydable et l’aluminium, les paramètres d’azote ou d’air pur doivent empêcher l’oxydation et les scories. Pour l'acier au carbone, les paramètres d'oxygène peuvent utiliser une pression plus faible et une vitesse plus lente car la réaction d'oxydation ajoute de la chaleur.
Quels sont les paramètres de découpe laser fibre ?
Les paramètres de découpe au laser à fibre sont les paramètres de la CNC et du processus qui contrôlent la manière dont le faisceau laser, le gaz d'assistance et le système de mouvement éliminent la matière le long du chemin de découpe. Un tableau de paramètres est une recette de départ, et non une loi fixe, car la qualité du matériau, l'état de surface, l'usure des buses, la propreté des lentilles, la pureté du gaz et l'accélération de la machine affectent tous la coupe.
Une machine de découpe laser à fibre concentre l’énergie laser haute densité dans une saignée étroite. Le gaz d'assistance élimine le métal en fusion, protège la tête de coupe et contrôle l'oxydation. Le contrôleur CNC coordonne ensuite la vitesse, la hauteur, le perçage et le mouvement des coins afin que la coupe reste stable depuis l'entrée jusqu'au contour final.
Tableau des paramètres de découpe laser à fibre
Le tableau ci-dessous donne une logique de démarrage pratique pour le travail de tôlerie courant. Les valeurs exactes doivent être confirmées auprès de votre fournisseur de machine et par des échantillons de découpe, notamment sur des matériaux réfléchissants, des tôles enduites ou des pièces à tolérances serrées.
| Matériau et épaisseur | Plage de puissance | Logique gaz et pression | Logique de concentration et de vitesse | Contrôle de qualité principal |
|---|---|---|---|---|
| Acier au carbone de 0,5 à 2 mm | 1 à 3 kW suffisent généralement ; une puissance plus élevée augmente la vitesse | Air ou oxygène ; l'air a besoin d'une pression propre et sèche, l'oxygène utilise une pression plus basse | Vitesse plus élevée, petite buse, mise au point près de la surface ou légèrement négative | Bavure, bord jaune, rondeur des petits trous et marques de chaleur |
| Acier au carbone 3-6 mm | 3-6 kW pour la production générale de feuilles | De l'oxygène pour l'économie ; azote lorsqu'un bord brillant est requis | Réduisez la vitesse à mesure que l’épaisseur augmente ; régler la mise au point pour un trait de scie stable | Crasses inférieures, cône, couche d'oxyde et combustion des coins |
| Acier au carbone 8-20 mm | 6-12 kW ou plus selon le débit | L'oxygène est courant ; la stabilité de la pression et le contrôle du perçage sont essentiels | Vitesse plus lente, buse plus grande, perçage et apport de chaleur contrôlés | Éclaboussures de perçage, rugosité des bords, scories, biseau et distorsion des pièces |
| Acier inoxydable de 0,8 à 6 mm | 3 à 6 kW couvrent de nombreux travaux d'armoires et de boîtiers | Azote ou air pur ; l'azote donne des bords plus brillants et sans oxyde | Assez rapide pour éviter la surchauffe, avec une mise au point optimisée pour une coupe sans scories | Changement de couleur, bavure inférieure, propreté des soudures et luminosité des bords |
| Acier inoxydable 6-16 mm | 6-12 kW ou plus pour la vitesse de production | Azote à haut débit ; le système d’alimentation doit gérer le débit de pointe | Vitesse modérée, buse plus grande et mise au point négative stable | Scories, stries des bords, manque de gaz et teinte thermique |
| Aluminium de 1 à 8 mm | 3-12 kW selon l'alliage, la réflectivité et le volume | Azote ou air propre et sec ; éviter l'air comprimé humide ou huileux | Utilisez une mise au point stable et évitez l’accumulation excessive de chaleur | Adhérence par fusion, bords rugueux, alarmes de réflexion et marques de surface |
Comment vitesse et puissance fonctionnent ensemble
La puissance du laser fournit de l'énergie, tandis que la vitesse de coupe contrôle la durée pendant laquelle cette énergie reste dans une zone. Si la vitesse est trop élevée pour l'épaisseur, la poutre ne peut pas dégager complètement la saignée et la pièce présente des scories de fond, des sections non coupées ou des stries rugueuses. Si la vitesse est trop faible, la chaleur s'accumule et provoque une saignée plus large, des coins arrondis, une décoloration ou une oxydation excessive.
Plus de puissance n’est utile que lorsque le reste du système peut la prendre en charge. La tête de coupe, l'alimentation en gaz, la buse, le lit, l'échappement, le refroidisseur, le système de contrôle et la capacité de pliage ou de soudage en aval doivent correspondre à la source laser. C'est pourquoi une machine de 12 kW doit être évaluée comme un système de production, et pas seulement comme un chiffre plus élevé sur une brochure.
- Augmentez la vitesse lorsque le bord supérieur brûle, que la zone affectée par la chaleur est trop large ou que la coupe semble trop fondue.
- Réduisez la vitesse lorsque la pièce n’est pas entièrement coupée, si les scories inférieures sont abondantes ou si les petits trous échouent.
- Augmentez prudemment la puissance lorsque la machine ne peut pas maintenir sa vitesse dans l'épaisseur du matériau.
- Réduisez les réglages de puissance ou d’impulsion lorsque les coins de la feuille mince surchauffent ou que les marques de perçage sont trop grandes.
Assistance à la pression, à la pureté et au débit du gaz
La pression du gaz d'assistance élimine le matériau fondu de la saignée et modifie la chimie du bord. L'azote et l'air comprimé sont principalement des gaz à éjection mécanique. L'oxygène réagit également avec l'acier au carbone chaud, ajoutant de la chaleur et permettant à l'acier doux épais de couper avec un débit de gaz inférieur. La pression de gaz correcte dépend de l'épaisseur du matériau, du diamètre de la buse, de la puissance et des exigences en matière de bord.
La pression seule ne garantit pas le débit. Un petit tuyau, un régulateur sous-dimensionné, un compresseur faible, un séchoir humide, un banc de cylindres vide ou un petit générateur d'azote peuvent provoquer une chute de pression lors du perçage et des nids longs. Pour la production, vérifiez la pression au niveau de la machine sous une charge de coupe réelle, et pas seulement au niveau de la source de gaz.
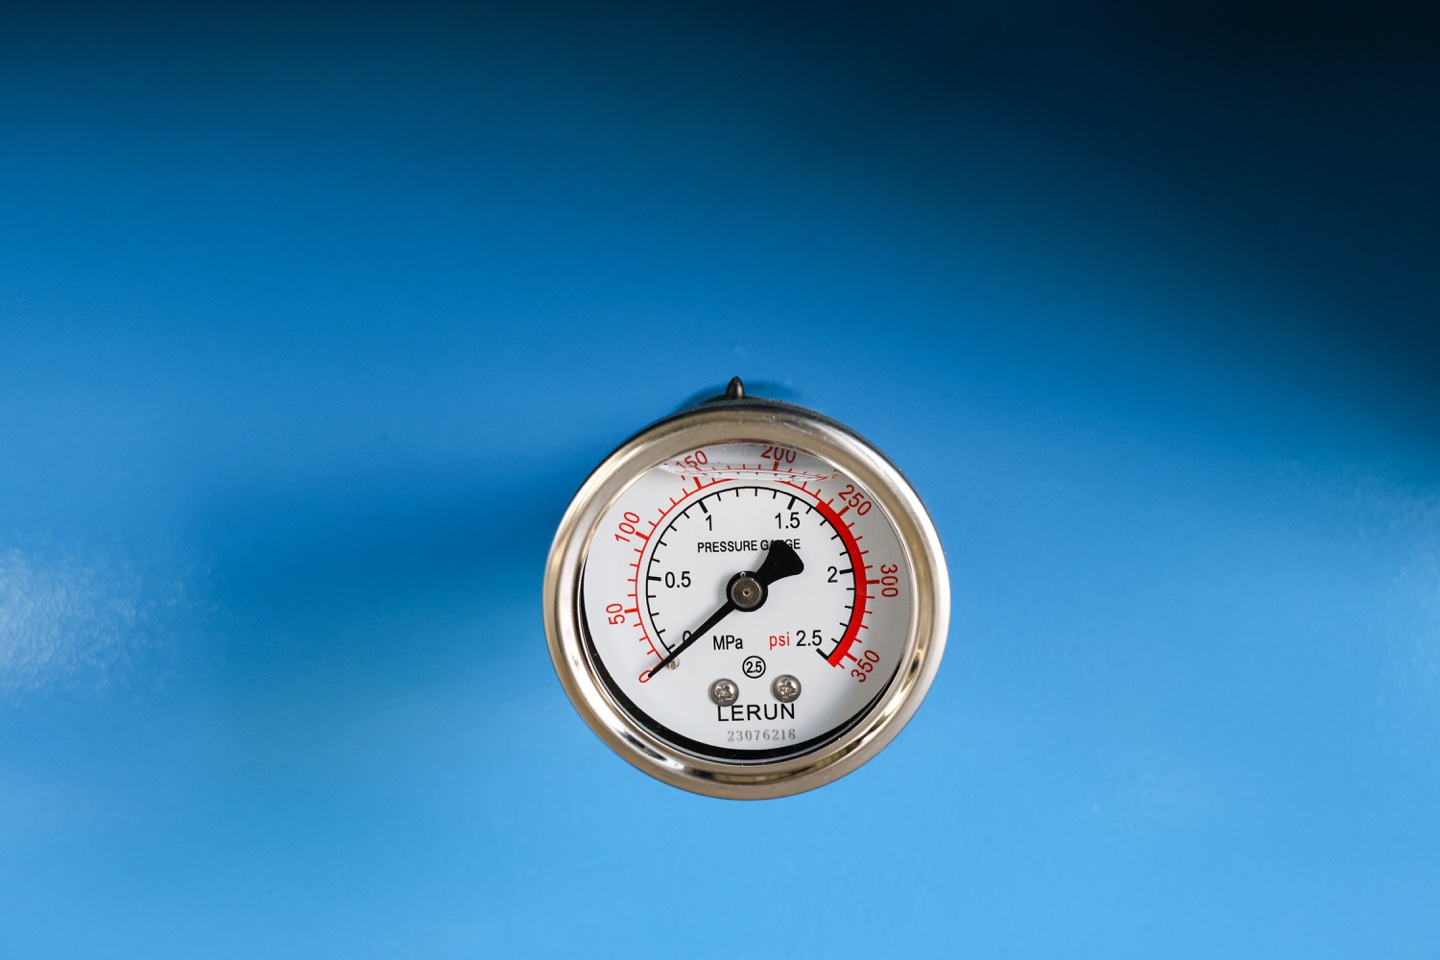
- Azote : à utiliser pour l'acier inoxydable, l'aluminium et les bords brillants sans oxyde ; prévoir un débit élevé sur les machines de forte puissance.
- Oxygène : à utiliser pour l'acier au carbone où le bord d'oxyde est acceptable ; Ajustez soigneusement la pression pour éviter les brûlures et les bords rugueux.
- Air comprimé : à utiliser pour les feuilles minces sensibles au coût uniquement lorsque l'air est propre, sec et stable.
- Pureté : la qualité de l'acier inoxydable et de l'aluminium peut chuter rapidement si la pureté de l'azote ou la sécheresse de l'air comprimé sont médiocres.
Diamètre de la buse et position de mise au point
La buse façonne le flux de gaz dans la saignée. Les feuilles minces utilisent généralement une buse plus petite pour maintenir un flux de gaz étanche et réduire la consommation. Les tôles épaisses nécessitent souvent une buse plus grande pour fournir un débit suffisant et tolérer un comportement de saignée plus large. Une buse endommagée ou décentrée peut faire échouer immédiatement un bon tableau de paramètres.
La position de mise au point contrôle l'endroit où se situe l'énergie du faisceau la plus élevée par rapport à la surface du matériau. Un foyer près de la surface peut convenir à une feuille mince. Une focalisation négative, où le point focal se situe sous la surface supérieure, est souvent utilisée pour les matériaux plus épais afin de permettre une pénétration d'énergie plus profonde et une évacuation plus douce des saignées. Les têtes de coupe à mise au point automatique réduisent le temps de configuration, mais les opérateurs ont toujours besoin de valeurs de mise au point approuvées pour chaque matériau.
- Vérifiez la rondeur et le centrage de la buse avant de blâmer les paramètres du logiciel.
- Utilisez un diamètre de buse qui correspond à la demande de débit de gaz, à l’épaisseur du matériau et à la largeur de saignée.
- Nettoyez ou remplacez les lentilles de protection lorsque la stabilité de la mise au point change de manière inattendue.
- Enregistrez la position de mise au point avec le gaz, la buse et la vitesse dans la même feuille de processus.
Paramètres de perçage, d'entrée et de petit trou
Le perçage est souvent la partie la plus difficile de la découpe de plaques épaisses. Si la puissance de perçage, le temps de perçage, la pression du gaz ou la hauteur de perçage sont incorrects, le matériau fondu peut retomber sur la lentille de protection ou laisser un cratère qui endommage la première partie du contour. L'acier au carbone épais peut nécessiter un perçage par étapes, une puissance initiale plus faible ou un délai de perçage plus long.
Les petits trous nécessitent une attention particulière car la machine ne peut pas toujours utiliser la même vitesse que les longs contours droits. Une règle pratique consiste à tester tout diamètre de trou proche de l'épaisseur du matériau. Si l'arrondi, la conicité ou les scories sont inacceptables, utilisez une vitesse inférieure, une entrée ajustée, une coupe par impulsion ou un perçage/poinçonnage pour le trou critique.
- Utilisez des entrées plus longues pour les tôles épaisses lorsque le cratère de perçage doit rester éloigné du bord fini.
- Réduisez la vitesse dans les virages lorsque le bord brûle ou que les petits profils internes fondent.
- Vérifiez la direction des éclaboussures du perçage et l’état de la lentille de protection lors de la validation de la première pièce.
- Enregistrez des paramètres distincts pour les trous, les fentes et les contours extérieurs lorsque le contrôleur le prend en charge.
Dépannage des défauts de paramètres
| Défaut constaté | Cause probable du paramètre | Première correction à essayer |
|---|---|---|
| Crasses de fond épaisses | Vitesse trop élevée ou trop basse, pression du gaz instable, mise au point incorrecte | Ajustez la vitesse par petites étapes, vérifiez la pression sous charge et revérifiez la mise au point. |
| Brûlure du bord supérieur | Vitesse trop lente, réaction de l'oxygène trop forte ou concentration trop élevée | Augmentez la vitesse, réduisez l'effet d'oxygène ou ajustez la mise au point vers le bas |
| Stries verticales rugueuses | Puissance insuffisante, débit de gaz instable, mauvaise buse ou mauvaise mise au point | Inspectez la buse et la lentille, stabilisez le gaz et réglez la mise au point avant de changer la puissance. |
| Petits trous pas ronds | Vitesse de contour trop rapide, introduction incorrecte ou accumulation de chaleur excessive | Utiliser les paramètres des petits trous, réduire la vitesse et modifier la stratégie d'entrée |
| Pierce éclabousse sur l'objectif | Hauteur de perçage, pression de perçage ou délai non adapté à l'épaisseur | Augmentez la hauteur du perçage, positionnez le perçage et inspectez le verre de protection |
| Bord jaune ou huileux avec découpe à l'air | Air comprimé humide, entraînement d'huile ou mauvaise filtration | Entretenir le sécheur et les filtres, vérifier le point de rosée et tester la comparaison de l'azote |
Comment valider une table de paramètres avant la production
Un tableau de paramètres doit être validé avec votre matériel, et pas seulement avec les coupons de démonstration des fournisseurs. Utilisez la qualité réelle de la feuille, le revêtement, le film, le niveau de rouille de la surface, la densité d'imbrication et la géométrie de la pièce. Une ligne de test parfaitement droite peut échouer lorsque le nid de production comprend de petits trous, des contours rapprochés et des perçages répétés.
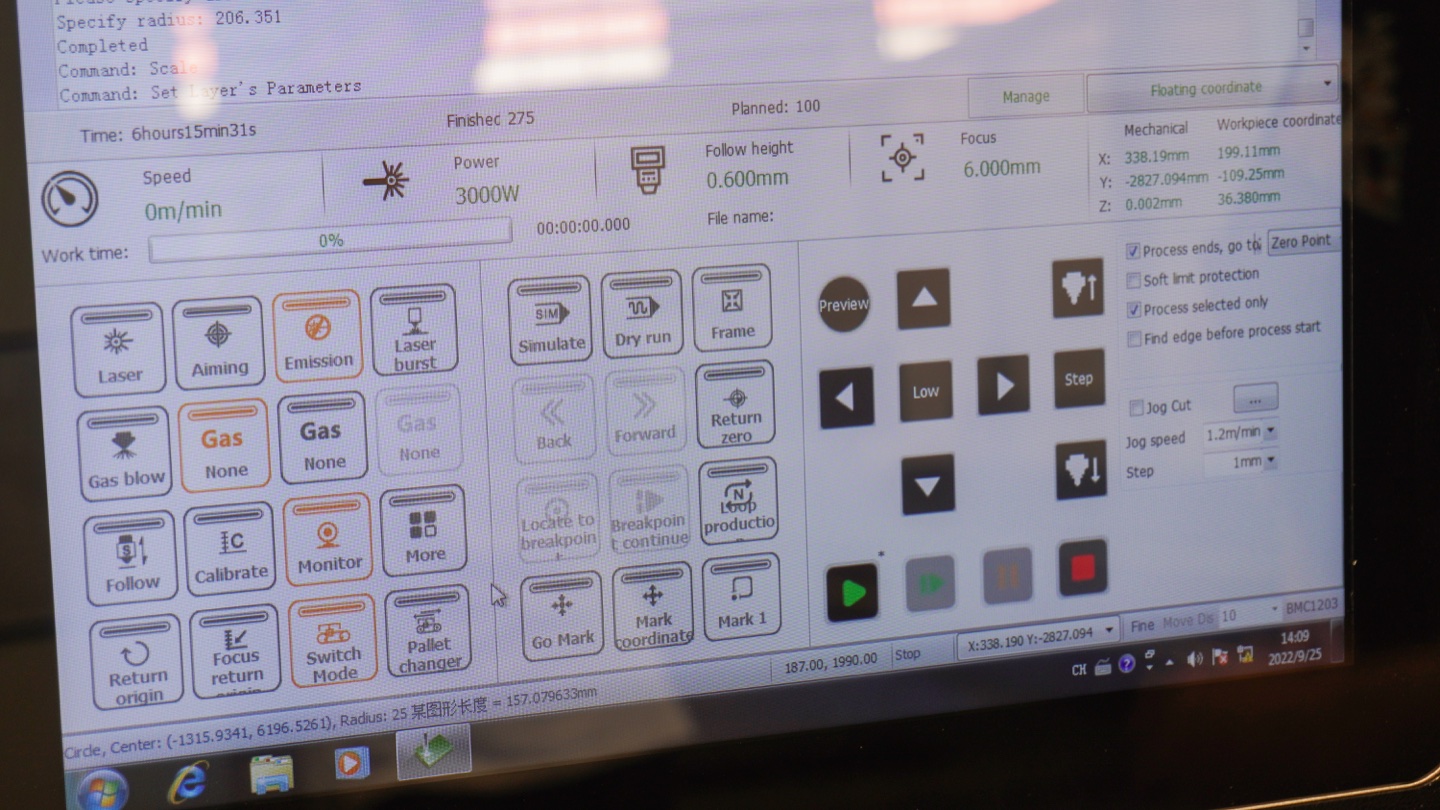
- Découpez un coupon de test avec des lignes droites, des coins, des cercles, des fentes et des petits trous.
- Inspectez le bord supérieur, les scories inférieures, la conicité, la rugosité des bords, la couleur de la chaleur et la rondeur des trous.
- Pliez, soudez ou appliquez un revêtement en poudre sur un échantillon de pièce si le bord coupé va vers l'aval.
- Enregistrez la vitesse, la puissance, le gaz, la pression, la buse, la mise au point, la hauteur de perçage et de coupe acceptés.
- Verrouillez les paramètres approuvés dans la bibliothèque CNC et formez les opérateurs à ne pas les écraser sans examen.
Liste de contrôle de l'acheteur : demandez plus qu'un tableau de bord
Lorsque vous comparez des machines de découpe laser à fibre, demandez au fournisseur de prouver le système de paramètres, et pas seulement l'épaisseur maximale revendiquée. Un devis utile doit montrer comment la machine coupera vos pièces normales chaque jour.
- Demandez les paramètres de coupe pour vos cinq principaux matériaux et épaisseurs.
- Demandez si la machine comprend la mise au point automatique, le contrôle capacitif de la hauteur et la protection contre les collisions.
- Confirmer les besoins d'approvisionnement en gaz pour l'azote, l'oxygène et l'air comprimé au débit de pointe.
- Vérifiez les tailles de buses recommandées, la durée de vie des lentilles de protection et le coût des consommables.
- Demandez des échantillons de pièces avec de petits trous, des coins serrés et la qualité de bord requise.
- Vérifiez si le contrôleur prend en charge des paramètres distincts pour le perçage, les petits trous et les contours.
- Vérifiez la capacité du refroidisseur, le système d’échappement et la conception du lit pour une coupe continue à haute puissance.
- Conservez la formation sur les paramètres et l’assistance à distance dans le contrat d’achat.
Pour la planification des achats, utilisez d'abord le guide d'achat de machine de découpe laser à fibre, puis envoyez votre liste de matériel via le formulaire de devis pour machine de découpe laser afin que l'alimentation, l'alimentation en gaz et la prise en charge des paramètres puissent être adaptés ensemble.
Prise en charge des paramètres par type de machine laser à fibre
La disposition de la machine modifie la bibliothèque de paramètres dont vous avez besoin. Une machine à tôle compacte peut n'avoir besoin que de valeurs communes en acier doux, en acier inoxydable et en aluminium, tandis qu'un tube à plaques ou un système fermé haute puissance doit être proposé avec un support de gaz, de foyer, de perçage et de matériau plus large.
| Type de machine | Prise en charge des paramètres à confirmer | Meilleure page suivante |
|---|---|---|
| Découpeur laser à fibre à table unique | Épaisseurs de tôle courantes, réglages d'air pur ou d'azote, liste de buses et formation des opérateurs pour les travaux d'atelier mixtes. | Vérifier le modèle à table unique |
| Découpeur laser à fibre entièrement fermé | Perçage haute puissance, extraction des fumées, débit d'azote, contrôle de la chaleur et réglages de sécurité pour une production continue de feuilles. | Vérifiez le modèle ci-joint |
| Découpeur laser intégré pour plaques et tubes | Bibliothèques séparées de paramètres de tôles et de tubes, perçage de profils, qualité des coins et prise en charge du changement de tâche. | Plaque de contrôle-tube modèle |
| Machine de découpe laser de tubes | Paramètres des tubes ronds, carrés et rectangulaires, vitesse du mandrin, épaisseur de la paroi du tube, stratégie d'entrée et qualité des bords du profil. | Modèle laser à tube de contrôle |
Lorsque vous demandez un devis, joignez les paramètres attendus au formulaire de devis pour machine de découpe laser afin que Rucheng puisse faire correspondre la puissance, la tête de coupe, l'alimentation en gaz et la portée de la formation à la charge de travail réelle.
Erreurs courantes dans les paramètres du laser à fibre
- Copie d'un autre tableau de paramètres d'usine sans vérifier la qualité du matériau, l'état de la buse ou la qualité du gaz.
- Changement de vitesse uniquement, lorsque la véritable cause est de l'air humide, un débit d'azote instable ou une lentille de protection sale.
- Fonctionne avec une puissance maximale sur une feuille fine et crée des marques de chaleur, un trait de scie plus large et des brûlures dans les coins.
- Ignorer les paramètres de perçage jusqu'à ce que la lentille de protection tombe en panne à plusieurs reprises.
- Choisir un laser par épaisseur maximale mais sans vérifier la vitesse de coupe quotidienne et le coût du gaz.
- Permettre à chaque opérateur de sauvegarder différents paramètres sans bibliothèque de processus contrôlés.
Guides connexes utiles
Pour connaître le contexte général du processus, consultez la aperçu de la découpe laser et l'explication TWI de qu'est-ce que la découpe laser. Pour la sécurité de l'atelier, consultez les règles locales de sécurité laser applicables avant d'utiliser un équipement de découpe haute puissance.
Pour les sujets de sélection Rucheng, lisez notre guide d'achat de machines de découpe laser à fibre, guide de sélection de la puissance du laser, guide de gaz d'assistance, guide de découpe laser en acier au carbone, guide de découpe laser en acier inoxydable, guide des coûts de découpe laser, liste de contrôle d'entretien, coupeur laser à fibre entièrement fermé et découpeuse laser intégrée plaque-tube pages.
FAQ sur les paramètres de découpe laser à fibre
Quel est le paramètre de découpe laser fibre le plus important ?
Il n’existe pas de paramètre unique le plus important. La vitesse de coupe, la puissance du laser, le type de gaz, la pression du gaz, le diamètre de la buse et la position de mise au point fonctionnent ensemble. Si un réglage est erroné, la coupe peut présenter des scories, de la rugosité, une conicité ou un perçage instable même lorsque les autres valeurs semblent correctes.
Comment choisir la vitesse de découpe laser ?
Commencez par le tableau du fabricant pour connaître le matériau et l'épaisseur exacts, puis exécutez des échantillons de coupe. Si la coupe ne passe pas ou présente de fortes scories de fond, réduisez la vitesse ou vérifiez le gaz et la mise au point. Si le bord brûle ou si le trait de scie est trop large, augmentez la vitesse ou réduisez l'apport de chaleur.
Quelle position de mise au point est la meilleure pour la découpe laser fibre ?
Une feuille mince utilise souvent une focalisation près de la surface, tandis qu'un matériau plus épais utilise souvent une focalisation négative sous la surface supérieure. La valeur exacte dépend de la puissance, du matériau, de la buse et du gaz. Enregistrez les valeurs de mise au point approuvées dans la bibliothèque de paramètres CNC après la validation de l'échantillon.
Pourquoi un bon tableau de paramètres produit-il toujours de mauvaises coupes ?
Un diagramme peut échouer si la qualité du matériau change, si la pression du gaz chute, si l'air comprimé est humide, si la buse est endommagée, si la lentille de protection est sale ou si la tête de coupe n'est pas centrée. Vérifiez l’état de la machine et la qualité du gaz avant d’apporter des modifications importantes aux paramètres.
L’air comprimé peut-il utiliser les mêmes paramètres que l’azote ?
L'air contient de l'oxygène et dépend fortement de la sécheresse et de la filtration du compresseur. La couleur des bords, les scories et la vitesse peuvent donc différer de l'azote. Testez la découpe à l'air séparément et enregistrez un jeu de paramètres dédié au lieu de copier les valeurs d'azote.
Dois-je acheter une puissance laser plus élevée pour éviter les problèmes de paramètres ?
Une puissance plus élevée ne corrige pas les mauvais paramètres, une alimentation en gaz faible ou des optiques sales. Il ne peut améliorer la vitesse et la capacité d'épaisseur que lorsque la tête de coupe, le système de gaz, le refroidisseur, l'échappement et le contrôle du processus par l'opérateur sont également suffisamment puissants.
Quelles informations dois-je envoyer pour l'assistance sur les paramètres de découpe laser ?
Envoyez la qualité du matériau, la plage d'épaisseur, la puissance du laser, le type de gaz, la pression du gaz, la taille de la buse, la valeur de mise au point, la qualité actuelle des bords, la vitesse de coupe et des dessins ou des exemples de photos. Cela aide les ingénieurs à faire correspondre les paramètres à l’objectif réel de la machine, du matériau et de la qualité.
Les paramètres de découpe doivent-ils être confirmés avant de choisir une machine laser fibre ?
Oui. Les paramètres attendus doivent être vérifiés avant l'achat, car la puissance, la tête de coupe, le gaz d'assistance, le refroidisseur, l'échappement et le format de la table affectent tous la capacité de la machine à maintenir la vitesse et la qualité des bords requises. Envoyez les données sur les matériaux et l'épaisseur avec la demande de devis pour machine de découpe laser afin que la configuration de la machine et la prise en charge des paramètres correspondent au travail réel.
Que doit inclure un tableau des paramètres de découpe laser pour un devis de machine ?
Un tableau de paramètres utile pour un devis de machine doit inclure la qualité du matériau, l'épaisseur, la puissance du laser, la vitesse de coupe, le gaz d'assistance, la pression du gaz, le diamètre de la buse, la position de mise au point, les paramètres de perçage, l'objectif de qualité des bords et les heures de coupe quotidiennes.
Quel type de machine laser à fibre nécessite la prise en charge des paramètres la plus détaillée ?
Les machines haute puissance entièrement fermées et les découpeuses laser intégrées plaques-tubes nécessitent généralement le support de paramètres le plus détaillé car elles fonctionnent sur des plages d'épaisseurs plus larges, un débit de gaz plus élevé, des conditions de perçage plus nombreuses et des travaux mixtes de feuilles ou de tubes. Les machines à table unique nécessitent toujours des paramètres validés, mais leur charge de travail est souvent plus restreinte.
Conclusion : créez une bibliothèque de paramètres, pas seulement un diagramme de vitesse
Un tableau des paramètres de découpe laser fibre n’est utile que lorsqu’il devient une bibliothèque de production contrôlée. Les meilleurs ateliers enregistrent le matériau, l'épaisseur, la puissance, la vitesse, le gaz, la pression, la buse, la mise au point, le perçage et la qualité du résultat pour chaque travail approuvé. Cela réduit les rebuts et rend la production reproductible entre les équipes.
Si vous choisissez une découpeuse laser à fibre, envoyez à Rucheng votre liste de matériaux, votre plage d'épaisseur, vos exigences de qualité de bord et vos heures de coupe quotidiennes. Nos ingénieurs peuvent vous aider à faire correspondre la puissance du laser, le système de gaz, la tête de coupe et la prise en charge des paramètres avant d'acheter.
Pour relier les paramètres de découpe à la configuration de la machine, comparez les modèles de machines de découpe laser à fibre Rucheng pour le travail des tôles, des plaques et des tubes.
Demander une assistance pour les paramètres du laser à fibreRessources de sélection de machines de découpe laser
Utilisez la page de comparaison des machines de découpe laser à fibre Rucheng pour choisir entre les systèmes laser à table unique, à table d'échange, fermés, à plaque-tube et à tube.
- Machine de découpe laser à fibre à table unique pour la production de tôles compactes.
- Découpeur laser fibre à double table pour un chargement et une découpe en continu.
- Découpeur laser à fibre entièrement fermé pour le contrôle des paramètres haute puissance, l'extraction de fumée et la protection de l'opérateur.
- Découpeur laser intégré pour plaques et tubes lorsque les bibliothèques de paramètres doivent couvrir à la fois la découpe de tôles et de profilés.
- Machine de découpe laser de tubes pour profilés ronds, carrés et rectangulaires.
- Guide d'achat de la machine de découpe laser à fibre explique comment comparer la puissance, la taille du lit, l'enceinte, l'alimentation en gaz et le service avant de demander un devis.
- Demander un devis machine de découpe laser avec exigences en matière d'épaisseur de matériau, de plan de gaz et de qualité des bords.
- Découpe laser en acier au carbone et Découpe laser en acier inoxydable montrent comment les paramètres changent selon le matériau.
- Après la découpe, connectez le flux de travail à une presse-plieuse CNC pour un pliage précis de la tôle.