
يجب ضبط معلمات القطع بليزر الألياف من المادة والسمك وجودة الحافة المطلوبة، ثم يتم ضبطها بدقة عن طريق قطع العينات. ابدأ بجدول معلمات الشركة المصنعة، ثم اضبط سرعة القطع، وقوة الليزر، وضغط الغاز المساعد، وقطر الفوهة، وموضع التركيز، وإعدادات الثقب معًا. قبل شراء آلة القطع بليزر الألياف، قارن مجموعة آلات القطع بليزر الألياف Rucheng واستخدم هذه المعلمات لتأكيد تكوين الطاقة وإمدادات الغاز ورأس القطع والمبرد والاقتباس.
| حاجة التخطيط | استخدم هذا المورد | ما يجب تأكيده قبل الاقتباس |
|---|---|---|
| السرعة والقوة والتركيز | هذا الرسم البياني لمعلمات القطع بليزر الألياف | المادة والسمك وجودة الحافة وحجم الفوهة والتركيز ومعيار قطع العينة |
| النيتروجين أو الأكسجين أو الهواء | دليل اختيار الغاز المساعد | مصدر الغاز، واستقرار الضغط، والجفاف، والنقاء، وتكلفة التشغيل واحتياجات الطلاء النهائية |
| 3kW أو 6kW أو 12kW أو أعلى | دليل اختيار طاقة الليزر | ساعات القطع اليومية، نطاق السمك المشترك، السرعة المستهدفة واحتياطي الطاقة |
| تخطيط الجهاز | مجموعة ماكينات القطع بليزر الألياف | طاولة واحدة، طاولة تبادل، سير عمل ليزر مغلق، أنبوبي أو أنبوبي |
| دعم التكوين | نموذج عرض أسعار آلة القطع بالليزر | أرسل قائمة المواد والرسومات والسماكات وخطة الغاز ومتطلبات الحافة المقبولة |
إجابة سريعة: ما هي المعلمات الأكثر أهمية؟
معلمات القطع الرئيسية بليزر الألياف هي طاقة الليزر، وسرعة القطع، ونوع الغاز المساعد، وضغط الغاز، وقطر الفوهة، وموضع التركيز، وارتفاع الثقب، ووقت الثقب، وارتفاع القطع والتسارع. سمك المادة يحدد نطاق البداية. تحدد جودة الحافة وتكلفة الإنتاج القيمة النهائية.
بالنسبة للصفائح الرقيقة، عادةً ما تكون السرعة واستقرار التركيز والغاز الجاف النظيف هي الأكثر أهمية. بالنسبة للوحات المتوسطة والسميكة، يصبح ضغط الغاز وحجم الفوهة واستراتيجية الثقب وموضع التركيز والتحكم في الحرارة أكثر أهمية. بالنسبة للفولاذ المقاوم للصدأ والألمنيوم، يجب أن تمنع معلمات النيتروجين أو الهواء النظيف الأكسدة والخبث. بالنسبة للصلب الكربوني، قد تستخدم معلمات الأكسجين ضغطًا أقل وسرعة أبطأ لأن تفاعل الأكسدة يضيف الحرارة.
ما هي معلمات قطع الألياف بالليزر؟
معلمات القطع بليزر الألياف هي إعدادات CNC والعملية التي تتحكم في كيفية إزالة شعاع الليزر والغاز ونظام الحركة للمواد على طول مسار القطع. يعد جدول المعلمات بمثابة وصفة أولية، وليس قانونًا ثابتًا، لأن درجة المادة وحالة السطح وتآكل الفوهة ونظافة العدسة ونقاء الغاز وتسارع الماكينة كلها تؤثر على القطع.
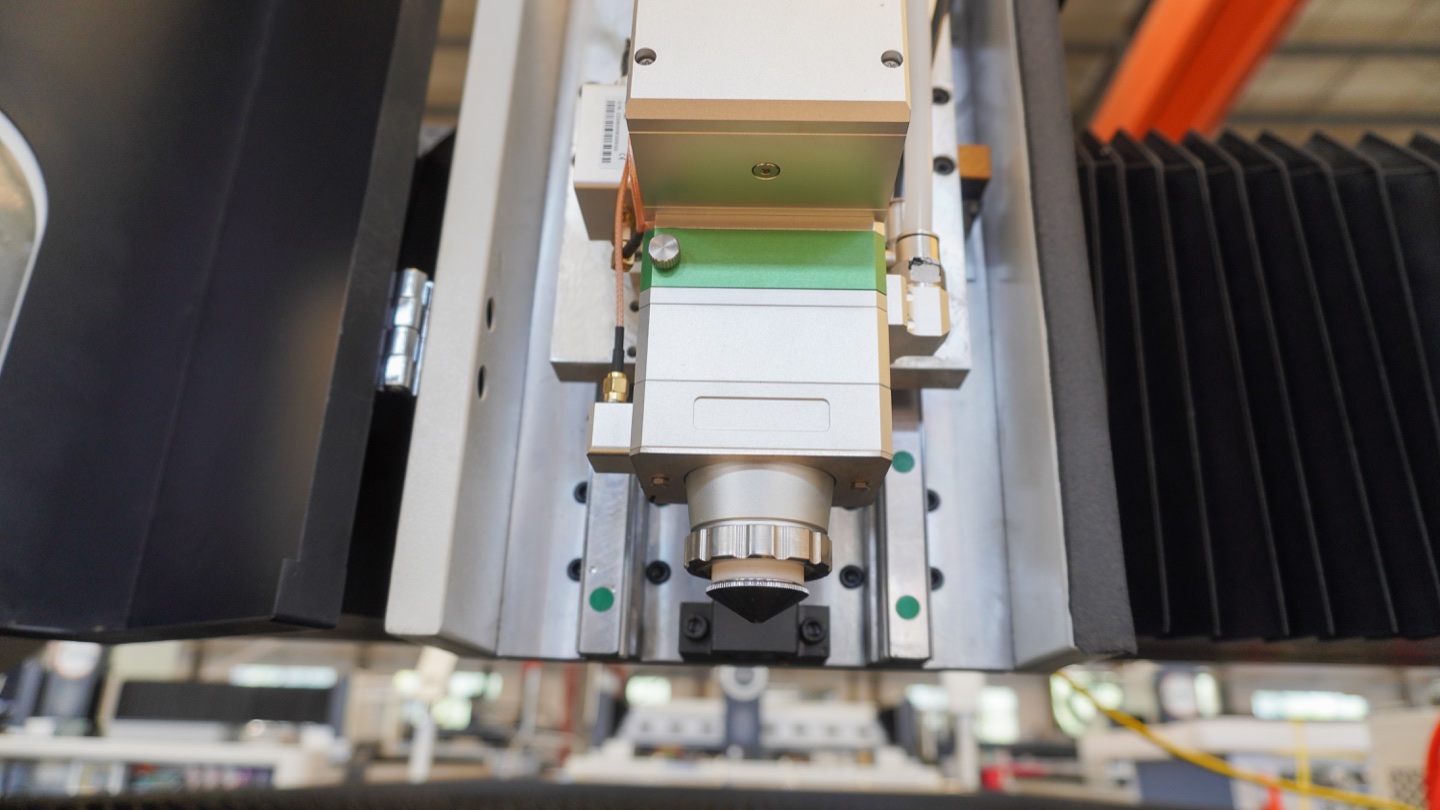
تقوم آلة القطع بليزر الألياف بتركيز طاقة الليزر عالية الكثافة في شق ضيق. يقوم الغاز المساعد بإزالة المعدن المنصهر، ويحمي رأس القطع ويتحكم في الأكسدة. تقوم وحدة التحكم CNC بعد ذلك بتنسيق السرعة والارتفاع والثقب وحركة الزاوية بحيث يظل القطع ثابتًا من المقدمة إلى الكفاف النهائي.
مخطط معلمات القطع بليزر الألياف
يقدم الجدول أدناه منطق البدء العملي لأعمال الصفائح المعدنية الشائعة. يجب تأكيد القيم الدقيقة مع مورد الماكينة الخاصة بك وعن طريق قطع العينات، خاصة على المواد العاكسة أو الصفائح المطلية أو الأجزاء ذات التحمل المحكم.
| المواد والسمك | نطاق الطاقة | منطق الغاز والضغط | منطق التركيز والسرعة | فحص الجودة الرئيسي |
|---|---|---|---|---|
| 0.5-2 ملم من الصلب الكربوني | 1-3 كيلو واط عادة ما يكون كافيا؛ القوة الأعلى ترفع السرعة | الهواء أو الأكسجين. يحتاج الهواء إلى ضغط جاف نظيف، ويستخدم الأكسجين ضغطًا أقل | سرعة أعلى، فوهة صغيرة، التركيز بالقرب من السطح أو سلبي قليلاً | نتوء، حافة صفراء، فتحة دائرية صغيرة وعلامات حرارية |
| 3-6 ملم من الصلب الكربوني | 3-6 كيلو واط لإنتاج الألواح العامة | الأكسجين للاقتصاد؛ النيتروجين عندما تكون هناك حاجة إلى حافة مشرقة | تقليل السرعة مع ارتفاع السُمك؛ ضبط التركيز على الشق المستقر | خبث القاع، تفتق، طبقة أكسيد وحرق الزاوية |
| 8-20 ملم من الصلب الكربوني | 6-12 كيلو واط أو أعلى حسب الإنتاجية | الأكسجين شائع. يعد استقرار الضغط والتحكم في الثقب أمرًا بالغ الأهمية | سرعة أبطأ، فوهة أكبر، ثقب يمكن التحكم فيه وإدخال الحرارة | بيرس سبلاش، خشونة الحافة، الخبث، الشطب والتشويه الجزئي |
| 0.8-6 ملم من الفولاذ المقاوم للصدأ | يغطي 3-6 كيلو واط العديد من وظائف الخزانات والحاويات | النيتروجين أو الهواء النظيف. يعطي النيتروجين حواف أكثر سطوعًا وخالية من الأكسيد | سريع بما يكفي لتجنب ارتفاع درجة الحرارة، مع ضبط التركيز للحصول على قطع خالٍ من الخبث | تغير اللون، ولدغ القاع، ونظافة اللحام، وسطوع الحواف |
| 6-16 ملم من الفولاذ المقاوم للصدأ | 6-12 كيلو واط أو أعلى لسرعة الإنتاج | النيتروجين عالي التدفق؛ يجب أن يتعامل نظام الإمداد مع تدفق الذروة | سرعة معتدلة، فوهة أكبر وتركيز سلبي مستقر | خبث، تشقق الحواف، تجويع الغاز وصبغة الحرارة |
| 1-8 ملم ألومنيوم | 3-12 كيلو واط حسب السبيكة والانعكاس والحجم | النيتروجين أو الهواء الجاف النظيف. تجنب الهواء المضغوط الرطب أو الزيتي | استخدم تركيزًا ثابتًا وتجنب تراكم الحرارة المفرط | التصاق الذائبة، الحافة الخشنة، إنذارات الانعكاس والعلامات السطحية |
كيف تعمل السرعة والقوة معًا
تعمل طاقة الليزر على توفير الطاقة، بينما تتحكم سرعة القطع في مدة بقاء تلك الطاقة في منطقة واحدة. إذا كانت السرعة عالية جدًا بالنسبة للسمك، فلن تتمكن الحزمة من مسح الشق بالكامل ويظهر الجزء خبثًا سفليًا أو أقسامًا غير مقطوعة أو تصدعات خشنة. إذا كانت السرعة منخفضة جدًا، تتراكم الحرارة وتتسبب في شق أوسع أو زوايا مستديرة أو تغير اللون أو الأكسدة المفرطة.
المزيد من القوة يساعد فقط عندما يتمكن باقي النظام من دعمها. يجب أن يتطابق رأس القطع، وإمدادات الغاز، والفوهة، والسرير، والعادم، والمبرد، ونظام التحكم، وقدرة الثني أو اللحام مع مصدر الليزر. ولهذا السبب يجب تقييم آلة بقدرة 12 كيلوواط كنظام إنتاج، وليس مجرد رقم أعلى في الكتيب.
- قم بزيادة السرعة عندما تحترق الحافة العلوية، أو عندما تكون المنطقة المتضررة بالحرارة واسعة جدًا أو يبدو القطع شديد الذوبان.
- قم بتقليل السرعة عندما لا يتم قطع الجزء بالكامل، أو عندما يكون المخلفات السفلية ثقيلة أو تفشل الثقوب الصغيرة.
- قم بزيادة الطاقة بعناية عندما لا تتمكن الماكينة من الحفاظ على السرعة من خلال سمك المادة.
- قم بتقليل إعدادات الطاقة أو النبض عندما ترتفع درجة حرارة زوايا الورقة الرفيعة أو تكون علامات الثقب كبيرة جدًا.
مساعدة ضغط الغاز والنقاء والتدفق
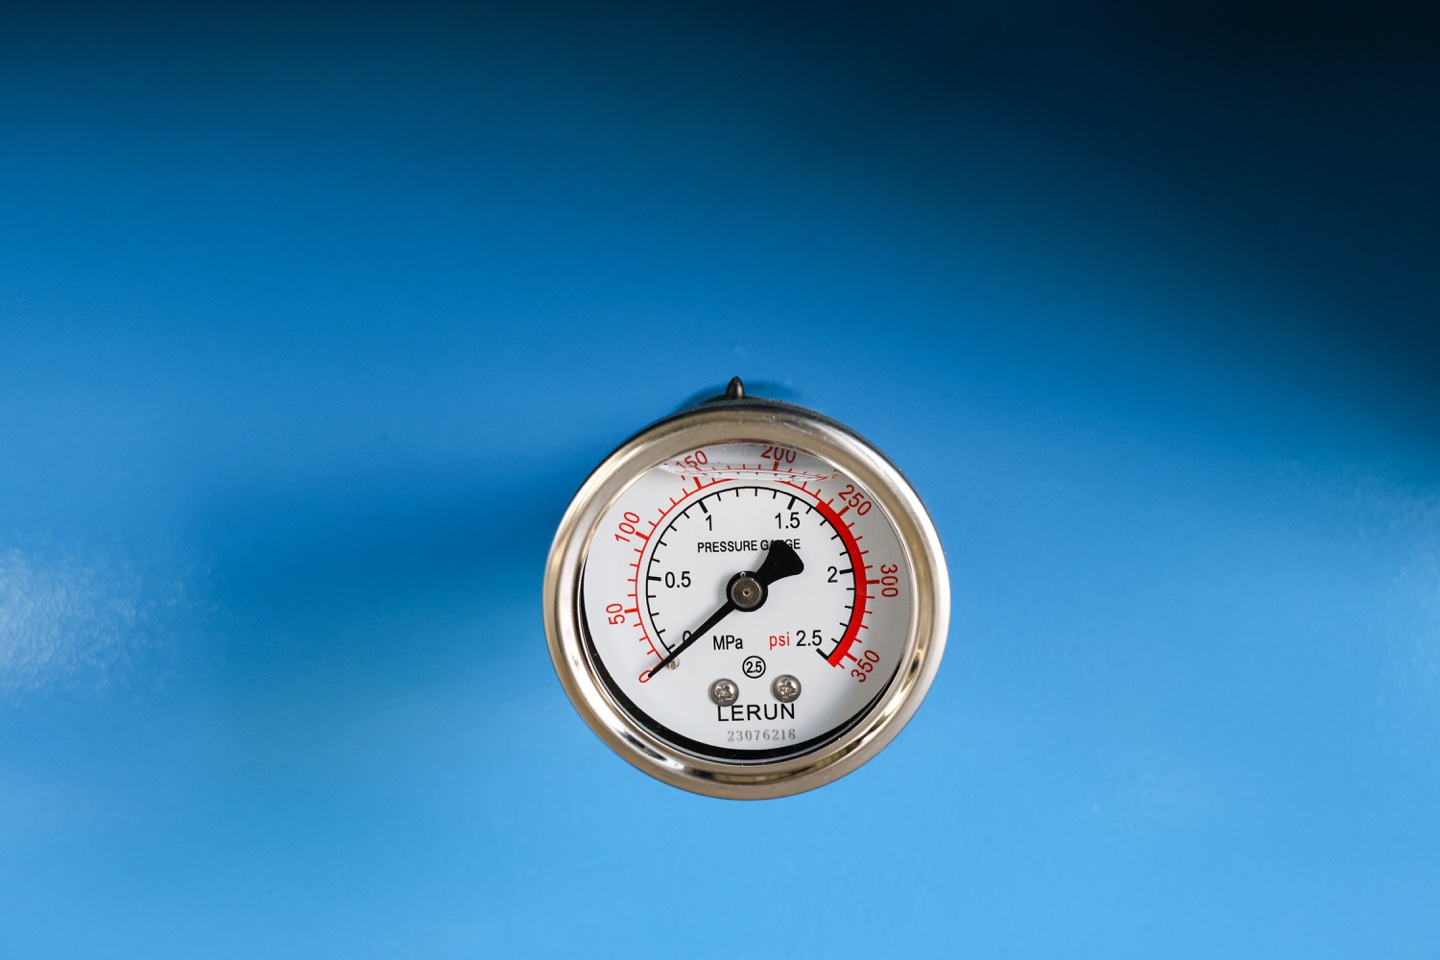
يعمل ضغط الغاز المساعد على إزالة المواد المنصهرة من الشق وتغيير كيمياء الحافة. النيتروجين والهواء المضغوط عبارة عن غازات ميكانيكية تقذف بشكل أساسي. يتفاعل الأكسجين أيضًا مع الفولاذ الكربوني الساخن، مما يضيف الحرارة ويسمح للفولاذ الطري السميك بالتقطيع مع انخفاض تدفق الغاز. يعتمد ضغط الغاز الصحيح على سمك المادة وقطر الفوهة والطاقة ومتطلبات الحافة.
الضغط وحده لا يضمن التدفق. يمكن أن يتسبب الأنبوب الصغير أو المنظم الصغير أو الضاغط الضعيف أو المجفف الرطب أو مجموعة الأسطوانات الفارغة أو مولد النيتروجين الصغير في انخفاض الضغط أثناء الثقب والأعشاش الطويلة. بالنسبة للإنتاج، قم بفحص الضغط في الماكينة تحت حمل القطع الحقيقي، وليس فقط عند مصدر الغاز.
- النيتروجين: يستخدم للفولاذ المقاوم للصدأ والألومنيوم والحواف اللامعة الخالية من الأكسيد؛ خطة للتدفق العالي على الأجهزة عالية الطاقة.
- الأكسجين: يستخدم للفولاذ الكربوني حيث تكون حافة الأكسيد مقبولة؛ اضبط الضغط بعناية لتجنب الحرق والحواف الخشنة.
- الهواء المضغوط: يُستخدم للصفائح الرقيقة الحساسة للتكلفة فقط عندما يكون الهواء نظيفًا وجافًا ومستقرًا.
- النقاوة: يمكن أن تنخفض جودة الفولاذ المقاوم للصدأ والألمنيوم بسرعة إذا كان نقاء النيتروجين أو جفاف الهواء المضغوط سيئًا.
قطر الفوهة وموضع التركيز
تشكل الفوهة تدفق الغاز إلى الشق. تستخدم الصفائح الرقيقة عادة فوهة أصغر للحفاظ على تدفق الغاز الضيق وتقليل الاستهلاك. غالبًا ما تحتاج اللوحة السميكة إلى فوهة أكبر لتوفير تدفق كافٍ وتحمل سلوك الشق الأوسع. يمكن للفوهة التالفة أو البعيدة عن المركز أن تؤدي إلى فشل جدول المعلمات الجيد على الفور.
يتحكم موضع التركيز في المكان الذي توجد فيه طاقة الشعاع الأعلى بالنسبة لسطح المادة. قد يكون التركيز بالقرب من السطح مناسبًا للصفائح الرقيقة. غالبًا ما يتم استخدام التركيز السلبي، حيث تقع النقطة البؤرية أسفل السطح العلوي، للمواد الأكثر سمكًا لدعم اختراق الطاقة بشكل أعمق وإخلاء الشق بشكل أكثر سلاسة. تعمل رؤوس القطع ذات التركيز التلقائي على تقليل وقت الإعداد، لكن المشغلين ما زالوا بحاجة إلى قيم التركيز المعتمدة لكل مادة.
- تحقق من استدارة الفوهة وتمركزها قبل إلقاء اللوم على معلمات البرنامج.
- استخدم قطر الفوهة الذي يتوافق مع متطلبات تدفق الغاز وسمك المادة وعرض الشق.
- قم بتنظيف العدسات الواقية أو استبدالها عندما يتغير استقرار التركيز البؤري بشكل غير متوقع.
- قم بتسجيل موضع التركيز مع الغاز والفوهة والسرعة في نفس ورقة العملية.
معلمات الثقب والرصاص والثقب الصغير
غالبًا ما يكون الثقب هو الجزء الأصعب في عملية قطع الألواح السميكة. إذا كانت قوة الثقب أو وقت الثقب أو ضغط الغاز أو ارتفاع الثقب خاطئًا، فقد تتناثر المادة المنصهرة مرة أخرى على العدسة الواقية أو تترك حفرة تلحق الضرر بالجزء الأول من الكفاف. قد يحتاج الفولاذ الكربوني السميك إلى ثقب مرحلي أو طاقة أولية أقل أو تأخير ثقب أطول.
تحتاج الثقوب الصغيرة إلى عناية خاصة لأن الماكينة لا يمكنها دائمًا استخدام نفس سرعة الخطوط المستقيمة الطويلة. القاعدة العملية هي اختبار أي قطر ثقب قريب من سمك المادة. إذا كان الاستدارة أو الاستدقاق أو الخبث غير مقبول، فاستخدم سرعة أقل أو مدخلاً مضبوطًا أو قطع نبضي أو حفر/تثقيب للثقب الحرج.
- استخدم مقدمة أطول للوحة السميكة عندما يجب أن تظل الحفرة المثقوبة بعيدة عن الحافة النهائية.
- قم بتقليل سرعة الزاوية عندما تحترق الحافة أو تذوب الملامح الداخلية الصغيرة.
- تحقق من اتجاه دفقة الثقب وحالة العدسة الواقية أثناء التحقق من صحة القطعة الأولى.
- احفظ معلمات منفصلة للفتحات والفتحات والخطوط الخارجية عندما تدعمها وحدة التحكم.
استكشاف أخطاء عيوب المعلمة وإصلاحها
| الخلل الملاحظ | سبب المعلمة المحتملة | التصحيح الأول للمحاولة |
|---|---|---|
| خبث القاع الثقيل | السرعة مرتفعة جدًا أو منخفضة جدًا، وضغط الغاز غير مستقر، والتركيز غير صحيح | اضبط السرعة بخطوات صغيرة، وتحقق من الضغط تحت الحمل وأعد فحص التركيز |
| حرق الحافة العلوية | السرعة بطيئة جدًا، أو تفاعل الأكسجين قوي جدًا أو التركيز مرتفع جدًا | قم بزيادة السرعة أو تقليل تأثير الأكسجين أو ضبط التركيز للأسفل |
| التشققات العمودية الخشنة | طاقة غير كافية، تدفق غاز غير مستقر، فوهة سيئة أو تركيز خاطئ | افحص الفوهة والعدسة، وقم بتثبيت الغاز وضبط التركيز قبل تغيير الطاقة |
| ثقوب صغيرة غير مستديرة | سرعة محيطية سريعة جدًا، أو خطأ في إدخال الرصاص، أو تراكم الحرارة بشكل مفرط | استخدم معلمات الفتحة الصغيرة، وسرعة أقل، وقم بتغيير استراتيجية المقدمة |
| دفقة بيرس على العدسة | ارتفاع الثقب أو ضغط الثقب أو التأخير غير المتناسب مع سمكه | ارفع ارتفاع الثقب، وقم بتجهيز الثقب وفحص الزجاج الواقي |
| حافة صفراء أو زيتية مع قطع الهواء | الهواء المضغوط الرطب أو الزيت المرحل أو سوء الترشيح | خدمة المجفف والمرشحات، والتحقق من نقطة الندى واختبار مقارنة النيتروجين |
كيفية التحقق من صحة جدول المعلمات قبل الإنتاج
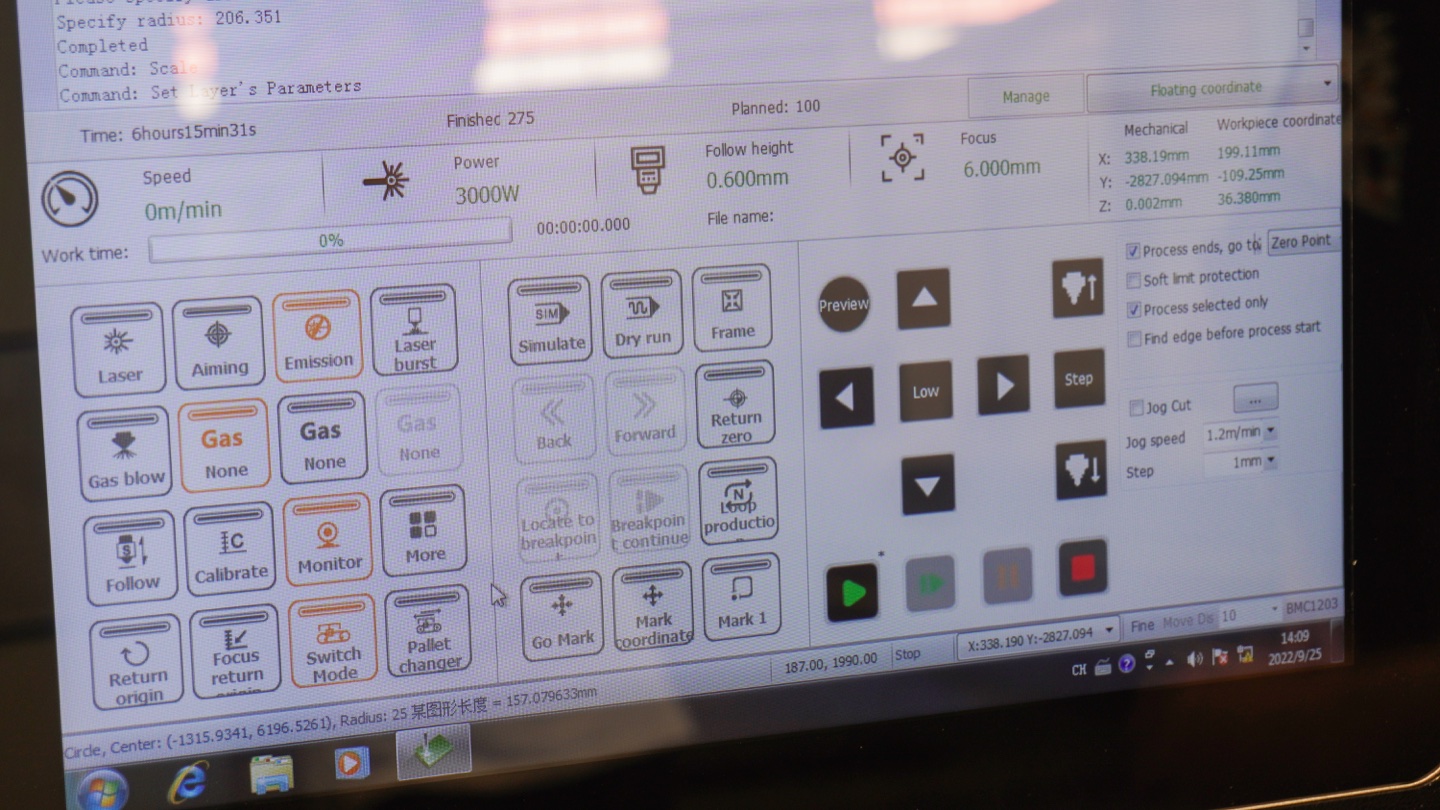
يجب التحقق من صحة مخطط المعلمات من خلال المواد الخاصة بك، وليس فقط من خلال قسائم العرض التوضيحي للموردين. استخدم درجة الورقة الفعلية والطلاء والفيلم ومستوى الصدأ السطحي وكثافة العش وهندسة الأجزاء. يمكن أن يفشل خط الاختبار المستقيم المثالي عندما يتضمن عش الإنتاج ثقوبًا صغيرة وخطوطًا قريبة وثقبًا متكررًا.
- قم بقص قسيمة اختبار بخطوط مستقيمة وزوايا ودوائر وفتحات وفتحات صغيرة.
- فحص الحافة العلوية، والخبث السفلي، والاستدقاق، وخشونة الحافة، واللون الحراري، واستدارة الثقب.
- قم بثني أو لحام أو طلاء جزء العينة بالمسحوق إذا كانت حافة القطع ستتجه نحو مجرى النهر.
- سجل السرعة المقبولة والطاقة والغاز والضغط والفوهة والتركيز والثقب وارتفاع القطع.
- قفل المعلمات المعتمدة في مكتبة CNC وتدريب المشغلين على عدم استبدالها دون مراجعة.
قائمة مراجعة المشتري: اطلب أكثر من مجرد مخطط للسرعة
عند مقارنة آلات القطع بليزر الألياف، اطلب من المورد إثبات نظام المعلمات، وليس فقط الحد الأقصى للسمك. يجب أن يوضح الاقتباس المفيد كيف ستقوم الآلة بقطع الأجزاء العادية كل يوم.
- اطلب معلمات القطع لأفضل خمس مواد وسمك.
- اسأل ما إذا كانت الآلة تشتمل على التركيز التلقائي والتحكم في الارتفاع والحماية من الاصطدام.
- تأكد من متطلبات إمداد الغاز بالنيتروجين والأكسجين والهواء المضغوط عند ذروة التدفق.
- تحقق من أحجام الفوهات الموصى بها وعمر العدسة الواقية وتكلفة المواد الاستهلاكية.
- اطلب عينة من الأجزاء ذات الثقوب الصغيرة والزوايا الضيقة وجودة الحافة المطلوبة.
- تأكد مما إذا كانت وحدة التحكم تدعم معلمات منفصلة للثقب والثقوب الصغيرة والخطوط الكنتورية.
- تحقق من سعة المبرد ونظام العادم وتصميم السرير من أجل القطع المستمر عالي الطاقة.
- احتفظ بتدريب المعلمات ودعم الخدمة عن بعد في عقد الشراء.
لتخطيط الشراء، استخدم دليل شراء ماكينة قطع الألياف بالليزر أولاً، ثم أرسل قائمة المواد الخاصة بك من خلال نموذج عرض أسعار ماكينة القطع بالليزر بحيث يمكن مطابقة الطاقة وإمدادات الغاز ودعم المعلمات معًا.
دعم المعلمة حسب نوع آلة ألياف الليزر
يغير تخطيط الجهاز مكتبة المعلمات التي تحتاجها. قد تحتاج آلة الصفائح المدمجة فقط إلى قيم مشتركة من الفولاذ الطري والفولاذ المقاوم للصدأ والألمنيوم، في حين يجب أن يتم اقتباس أنبوب اللوحة أو نظام الطاقة العالية المغلق مع دعم أوسع للغاز والتركيز والثقب والمواد.
| نوع الآلة | دعم المعلمة للتأكيد | أفضل الصفحة التالية |
|---|---|---|
| قاطع ألياف الليزر بطاولة واحدة | سُمك الصفائح الشائعة، وإعدادات الهواء النظيف أو النيتروجين، وقائمة الفوهات، وتدريب المشغلين على وظائف الورش المختلطة. | تحقق من طراز الطاولة الواحدة |
| قاطعة ألياف الليزر المغلقة بالكامل | ثقب عالي الطاقة، واستخلاص الأبخرة، وتدفق النيتروجين، والتحكم في الحرارة، وإعدادات السلامة لإنتاج الألواح بشكل مستمر. | تحقق من النموذج المرفق |
| قاطع ليزر متكامل للوحة والأنبوب | مكتبات معلمات الأوراق والأنبوب المنفصلة، وثقب الملف الشخصي، وجودة الزاوية، ودعم تبديل الوظائف. | تحقق من طراز لوحة الأنبوب |
| آلة القطع بالليزر للأنبوب | معلمات الأنابيب الدائرية والمربعة والمستطيلة، وسرعة الظرف، وسمك جدار الأنبوب، واستراتيجية الإدخال، وجودة حافة الملف الشخصي. | فحص أنبوب الليزر موديل |
عند طلب عرض أسعار، قم بإرفاق توقعات المعلمات بـ نموذج عرض أسعار آلة القطع بالليزر حتى تتمكن Rucheng من مطابقة الطاقة ورأس القطع وإمدادات الغاز ونطاق التدريب مع عبء العمل الفعلي.
الأخطاء الشائعة في معلمات ألياف الليزر
- نسخ جدول معلمات مصنع آخر دون التحقق من درجة المادة أو حالة الفوهة أو جودة الغاز.
- تغيير السرعة فقط، عندما يكون السبب الحقيقي هو الهواء الرطب أو تدفق النيتروجين غير المستقر أو عدسة الحماية المتسخة.
- تشغيل أقصى قدر من الطاقة على الألواح الرقيقة وإنشاء علامات حرارية وحرق أوسع للزوايا.
- تجاهل معلمات الثقب حتى تفشل العدسة الواقية بشكل متكرر.
- اختيار الليزر بأقصى سمك ولكن لا يتم التحقق من سرعة القطع اليومية وتكلفة الغاز.
- السماح لكل مشغل بحفظ معلمات مختلفة بدون مكتبة عمليات يتم التحكم فيها.
أدلة مفيدة ذات صلة
للحصول على خلفية عامة عن العملية، راجع نظرة عامة على القطع بالليزر وشرح TWI لـ ما هو القطع بالليزر. من أجل سلامة المتجر، قم بمراجعة قواعد سلامة الليزر المحلية المعمول بها قبل تشغيل معدات القطع عالية الطاقة.
للتعرف على موضوعات اختيار Rucheng، اقرأ موقعنا دليل شراء آلة القطع بليزر الألياف, دليل اختيار قوة الليزر, مساعدة دليل الغاز, دليل القطع بالليزر للفولاذ الكربوني, دليل القطع بالليزر الفولاذ المقاوم للصدأ, دليل تكلفة القطع بالليزر, قائمة مراجعة الصيانة, قطع ألياف الليزر المغلقة بالكامل و قاطعة ليزر متكاملة ذات أنبوب لوحي الصفحات.
الأسئلة الشائعة حول معلمات القطع بليزر الألياف
ما هي أهم معلمة قطع ألياف الليزر؟
لا توجد معلمة واحدة الأكثر أهمية. تعمل سرعة القطع وقوة الليزر ونوع الغاز وضغط الغاز وقطر الفوهة وموضع التركيز معًا. إذا كان أحد الإعدادات خاطئًا، فقد يظهر القطع خبثًا أو خشونة أو تناقصًا أو ثقبًا غير مستقر حتى عندما تبدو القيم الأخرى صحيحة.
كيف أختار سرعة القطع بالليزر؟
ابدأ من مخطط الشركة المصنعة لمعرفة المادة والسمك الدقيق، ثم قم بتشغيل عينات القطع. إذا لم يمر القطع أو كان به خبث سفلي ثقيل، فقم بتقليل السرعة أو التحقق من الغاز والتركيز. إذا احترقت الحافة أو كان الشق عريضًا جدًا، فقم بزيادة السرعة أو تقليل مدخلات الحرارة.
ما هو موضع التركيز الأفضل لقطع ألياف الليزر؟
غالبًا ما تستخدم الورقة الرقيقة التركيز بالقرب من السطح، بينما تستخدم المادة السميكة غالبًا التركيز السلبي أسفل السطح العلوي. تعتمد القيمة الدقيقة على الطاقة والمواد والفوهة والغاز. حفظ قيم التركيز المعتمدة في مكتبة معلمات CNC بعد التحقق من صحة العينة.
لماذا لا يزال مخطط المعلمة الجيد ينتج عنه تخفيضات سيئة؟
يمكن أن يفشل المخطط في حالة تغير درجة المادة، أو انخفاض ضغط الغاز، أو تبلل الهواء المضغوط، أو تلف الفوهة، أو اتساخ العدسة الواقية، أو عدم توسيط رأس القطع. تحقق من حالة الماكينة وجودة الغاز قبل إجراء تغييرات كبيرة على المعلمات.
هل يمكن للهواء المضغوط استخدام نفس معلمات النيتروجين؟
لا. يحتوي الهواء على الأكسجين ويعتمد بشكل كبير على جفاف الضاغط وترشيحه، لذلك يمكن أن يختلف لون الحافة والخبث والسرعة عن النيتروجين. اختبر قطع الهواء بشكل منفصل واحفظ مجموعة معلمات مخصصة بدلاً من نسخ قيم النيتروجين.
هل يجب أن أشتري طاقة ليزر أعلى لتجنب مشاكل المعلمات؟
الطاقة الأعلى لا تعمل على إصلاح المعلمات السيئة أو ضعف إمدادات الغاز أو البصريات القذرة. يمكنها تحسين قدرة السرعة والسماكة فقط عندما يكون رأس القطع ونظام الغاز والمبرد والعادم والتحكم في عملية المشغل قويًا أيضًا.
ما هي المعلومات التي يجب أن أرسلها لدعم معلمات القطع بالليزر؟
أرسل درجة المادة، ونطاق السُمك، وطاقة الليزر، ونوع الغاز، وضغط الغاز، وحجم الفوهة، وقيمة التركيز، وجودة الحافة الحالية، وسرعة القطع والرسومات أو عينات الصور. وهذا يساعد المهندسين على مطابقة المعلمات مع الماكينة الفعلية والمواد والجودة المستهدفة.
هل يجب التأكد من معلمات القطع قبل اختيار آلة ألياف الليزر؟
نعم. يجب التحقق من توقعات المعلمات قبل الشراء لأن الطاقة، ورأس القطع، والغاز المساعد، والمبرد، والعادم، وتنسيق الطاولة، كلها تؤثر على قدرة الماكينة على الحفاظ على السرعة المطلوبة وجودة الحافة. أرسل بيانات المواد والسمك باستخدام طلب عرض أسعار لآلة القطع بالليزر بحيث يتطابق تكوين الماكينة ودعم المعلمات مع المهمة الحقيقية.
ما الذي يجب أن يتضمنه مخطط معلمات القطع بالليزر لعرض أسعار الماكينة؟
يجب أن يتضمن مخطط المعلمات المفيد لعرض أسعار الماكينة درجة المادة، والسمك، وطاقة الليزر، وسرعة القطع، والغاز المساعد، وضغط الغاز، وقطر الفوهة، وموضع التركيز، وإعدادات الثقب، وهدف جودة الحافة، وساعات القطع اليومية.
ما هو نوع آلة ألياف الليزر الذي يحتاج إلى دعم المعلمات الأكثر تفصيلاً؟
عادةً ما تحتاج الآلات عالية الطاقة المغلقة بالكامل وقواطع الليزر المتكاملة ذات الأنابيب اللوحية إلى دعم المعلمات الأكثر تفصيلاً لأنها تعمل بنطاقات سمك أوسع، وتدفق غاز أعلى، وظروف ثقب أكثر، ووظائف صفائح أو أنابيب مختلطة. لا تزال الأجهزة ذات الطاولة الواحدة بحاجة إلى معلمات تم التحقق من صحتها، ولكن عبء العمل الخاص بها غالبًا ما يكون أضيق.
الخلاصة: أنشئ مكتبة معلمات، وليس مجرد مخطط سرعة
يكون مخطط معلمات القطع بليزر الألياف مفيدًا فقط عندما يصبح مكتبة إنتاج خاضعة للرقابة. تقوم أفضل المحلات التجارية بتسجيل المواد والسمك والطاقة والسرعة والغاز والضغط والفوهة والتركيز والثقب ونتائج الجودة لكل وظيفة معتمدة. وهذا يقلل من الخردة ويجعل الإنتاج قابلاً للتكرار عبر الورديات.
إذا كنت تختار ماكينة قطع بليزر الألياف، فأرسل إلى Rucheng قائمة المواد الخاصة بك ونطاق السُمك ومتطلبات جودة الحافة وساعات القطع اليومية. يمكن لمهندسينا المساعدة في مطابقة طاقة الليزر ونظام الغاز ورأس القطع ودعم المعلمات قبل الشراء.
لربط معلمات القطع بتكوين الماكينة، قارن نماذج ماكينات القطع بليزر الألياف Rucheng لأعمال الألواح والألواح والأنابيب.
طلب دعم معلمات ألياف الليزرموارد اختيار آلة القطع بالليزر
استخدم صفحة المقارنة لآلة القطع بليزر الألياف Rucheng للاختيار بين أنظمة الليزر المنفردة، وطاولة التبادل، والليزر المغلق، والأنبوب اللوحي، والأنبوبي.
- قاطع ألياف ليزر بطاولة واحدة لإنتاج الصفائح المعدنية المدمجة.
- قاطعة ألياف ليزر مزدوجة الطاولة للتحميل والقطع المستمر.
- قاطعة ألياف ليزر مغلقة بالكامل للتحكم في المعلمات عالية الطاقة واستخراج الدخان وحماية المشغل.
- قاطع ليزر مدمج بلوحة وأنبوب عندما يجب أن تغطي مكتبات المعلمات كلاً من قطع الورق والملف الشخصي.
- آلة القطع بالليزر للأنابيب للقطاعات الدائرية والمربعة والمستطيلة.
- دليل شراء آلة القطع بليزر الألياف يشرح كيفية مقارنة الطاقة وحجم السرير والعلبة وإمدادات الغاز والخدمة قبل طلب عرض أسعار.
- اطلب عرض أسعار لآلة القطع بالليزر مع متطلبات سمك المادة وخطة الغاز وجودة الحافة.
- القطع بالليزر للفولاذ الكربوني و القطع بالليزر للفولاذ المقاوم للصدأ يوضحان كيف تتغير المعلمات حسب المادة.
- بعد القطع، قم بتوصيل سير العمل بمكبس الثني CNC للحصول على ثني دقيق للصفائح المعدنية.