
بالنسبة لقطع ألياف الليزر، اختر النيتروجين عندما يحتاج الجزء إلى حافة نظيفة خالية من الأكسيد، والأكسجين عند قطع الفولاذ الكربوني اقتصاديًا، والهواء المضغوط عندما يكون التحكم في تكلفة الصفائح الرقيقة أكثر أهمية من لون الحافة المثالي. أفضل غاز مساعد ليس عالميًا؛ يعتمد ذلك على درجة المادة، والسمك، وقوة الليزر، واستقرار الضغط، واللحام أو الطلاء النهائي، والتكلفة الإجمالية لكل جزء مقبول.
| حاجة القرار | استخدم هذا المورد | اقتباس أو إدخال الإعداد |
|---|---|---|
| اختر النيتروجين أو الأكسجين أو الهواء | هذا دليل الغاز المساعد | المواد والسمك ولون الحافة واحتياجات اللحام/الطلاء وميزانية الغاز |
| ضبط الضغط والفوهة والتركيز | مخطط معلمات القطع بليزر الألياف | نطاق ضغط الغاز، وقطر الفوهة، وموضع التركيز، ونتائج قطع العينة |
| تطابق الغاز بقوة الليزر | دليل اختيار طاقة الليزر | 3kW، 6kW، 12kW أو طاقة أعلى، بالإضافة إلى ذروة الطلب على تدفق الغاز |
| اختر تخطيط الجهاز | مجموعة ماكينات القطع بليزر الألياف | طاولة واحدة، طاولة تبادل، سير عمل مغلق، أنبوب لوحي أو أنبوب |
| طلب دعم التكوين | نموذج عرض أسعار آلة القطع بالليزر | إرسال مصدر الغاز وسعة الضغط وقائمة المواد والرسومات وساعات القطع |
يقوم العديد من المشترين بمقارنة آلات ألياف الليزر بالطاقة فقط، لكن الغاز المساعد غالبًا ما يحدد تكلفة التشغيل الحقيقية. يمكن أن تفقد الآلة بقدرة 6 كيلو وات أو 12 كيلو وات ميزة السرعة إذا كان إمداد النيتروجين أقل من اللازم، أو كان الهواء رطبًا، أو انخفض ضغط الأنبوب أثناء الثقب، أو أن الغاز المحدد يخلق طحنًا ثانويًا قبل الثني أو اللحام أو الطلاء.
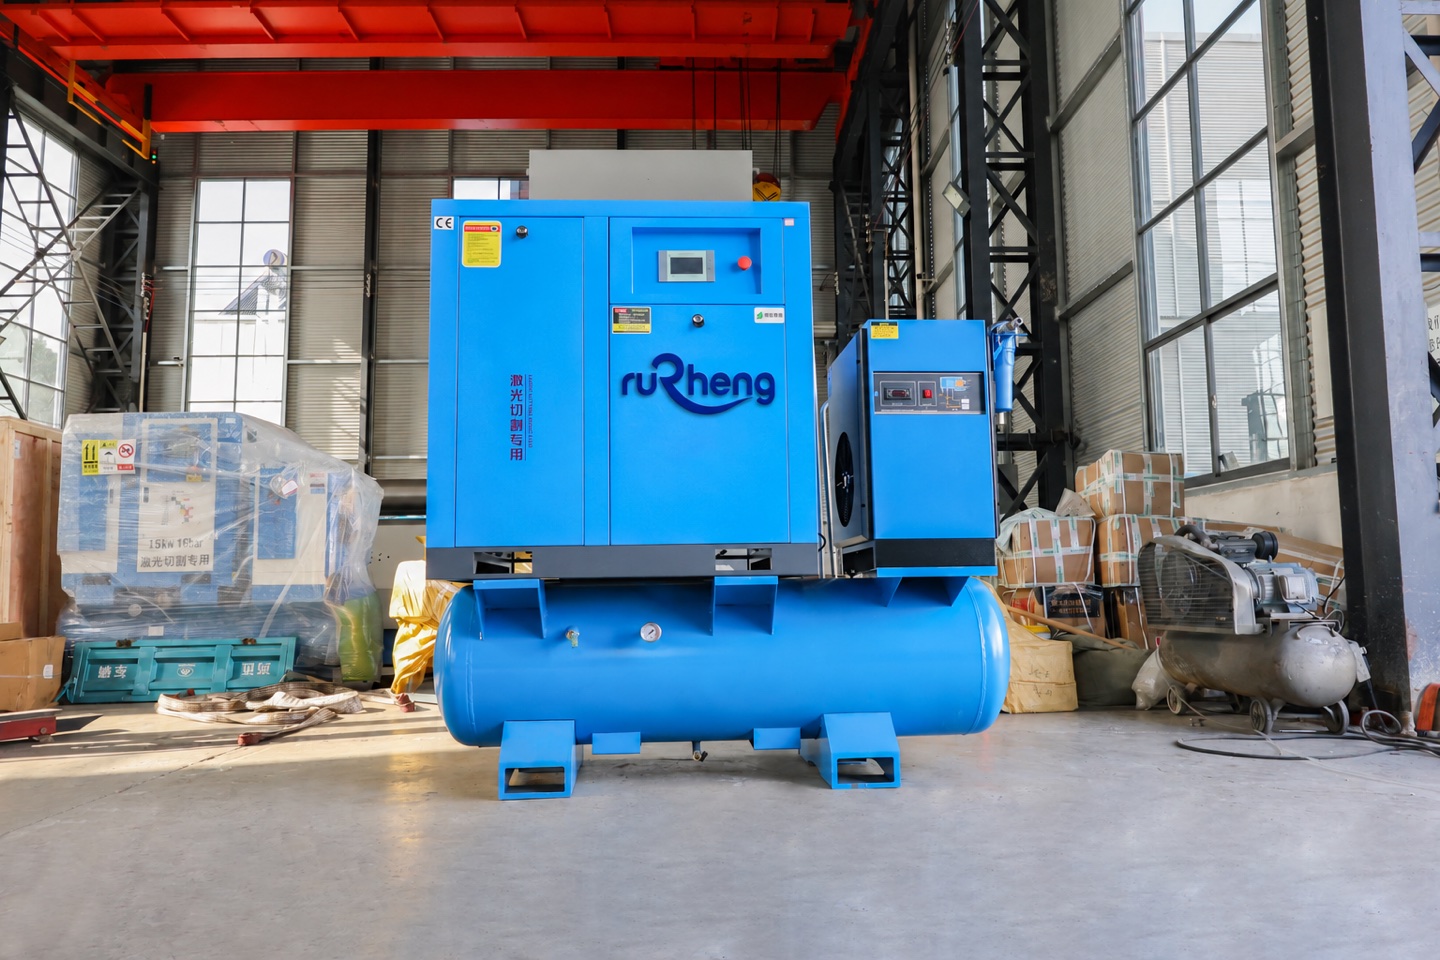
يؤثر اختيار الغاز المساعد على لون الحافة والخبث والسرعة وعمر المستهلك والتكلفة لكل جزء من الصفائح المعدنية النهائية.
ما هو الغاز المساعد في قطع الألياف بالليزر؟
الغاز المساعد هو تيار الغاز الذي يتم نفخه عبر فوهة القطع بالليزر في الشق. فهو يزيل المعدن المنصهر، ويحمي منطقة عدسة التركيز، ويتحكم في الأكسدة، ويدعم الاحتراق عند استخدام الأكسجين، ويساعد على استقرار جودة القطع. يؤثر نوع الغاز والنقاء والضغط وقطر الفوهة واستقرار التدفق على الحافة النهائية.
في عملية إنتاج الصفائح المعدنية، يعد الغاز المساعد قرارًا عمليًا وقرار شراء. قد يخلق النيتروجين ميزة أفضل ولكنه يحتاج إلى مزيد من التحكم في التدفق والتكلفة. يمكن للأكسجين أن يقلل من تكلفة الغاز ويقطع الفولاذ الكربوني السميك جيدًا، لكنه يترك الأكسيد. يمكن للهواء أن يقلل من تكلفة التشغيل، ولكن فقط إذا كان الضاغط والمجفف والمرشحات وخزان التخزين يوفر ضغطًا جافًا نظيفًا باستمرار.
النيتروجين مقابل الأكسجين مقابل الهواء: جدول الاختيار السريع
| عامل القرار | نتروجين | الأكسجين | الهواء المضغوط |
|---|---|---|---|
| أفضل ملاءمة للمواد | حواف من الفولاذ المقاوم للصدأ والألومنيوم والفولاذ الكربوني اللامع | الفولاذ الكربوني ولوحة الفولاذ الطري السميكة | فولاذ كربوني رقيق، صفائح مجلفنة، أعمال ألومنيوم مختارة |
| نتيجة الحافة النموذجية | مشرق، خالي من الأكسيد، نظيف للحام أو الطلاء | حافة أكسيد داكنة، غالبًا ما تكون مقبولة للأجزاء الهيكلية | أكسدة طفيفة. الجودة تعتمد بشكل كبير على جفاف الهواء |
| ملف تعريف التكلفة | ارتفاع استهلاك الغاز. غالبًا ما تكون هناك حاجة إلى مولد أو خزان سائل | انخفاض تدفق الغاز والاقتصاد القوي على الفولاذ الكربوني | أقل تكلفة لشراء الغاز؛ قوة الضاغط والترشيح لا تزال مهمة |
| نطاق الضغط النموذجي | حوالي 1.0-2.5 ميجاباسكال للعديد من أعمال الألواح | حوالي 0.4-1.5 ميجا باسكال حسب السمك والفوهة | حوالي 0.8-1.6 ميجا باسكال مع الهواء المضغوط الجاف النظيف |
| الخطر الرئيسي | يؤدي العرض المنخفض إلى ظهور الخبث وعلامات الحرارة والقطع غير المستقر | يمكن أن تؤذي طبقة الأكسيد الطلاء أو اللحام أو المظهر | قد يؤدي انخفاض الماء أو الزيت أو الضغط إلى الإضرار بالجودة والمواد الاستهلاكية |
متى يتم استخدام غاز النيتروجين المساعد؟
يعتبر النيتروجين هو الخيار الأول عندما يجب أن تظل الحافة المقطوعة مشرقة وخالية من الأكسيد. غالبًا ما يبرر الفولاذ المقاوم للصدأ والألمنيوم والآلات الغذائية وألواح الأجهزة المرئية وأبواب الخزانات الكهربائية والأجزاء التي تذهب مباشرة إلى اللحام أو طلاء المسحوق النيتروجين لأنه يقلل من التنظيف الثانوي ويحافظ على مقاومة التآكل.
والمقايضة هي الطلب على الغاز. قد يحتاج قطع النيتروجين عالي الطاقة إلى خزان نيتروجين سائل أو مولد نيتروجين بحجم مناسب، بالإضافة إلى الأنابيب والمنظمات التي لا تعيق التدفق أثناء الثقب. إذا كان العرض صغيرًا جدًا، فقد يبطئ المشغلون الماكينة أو يقبلون الخبث، مما يتعارض مع غرض شراء طاقة ليزر أعلى.
متى تستخدم غاز الأكسجين المساعد؟
يستخدم الأكسجين على نطاق واسع في صناعة الفولاذ الكربوني لأنه يتفاعل مع الحديد الساخن ويضيف حرارة إضافية إلى عملية القطع. يساعد هذا التفاعل في قطع الفولاذ الطري السميك بسرعات عملية مع تدفق غاز أقل من النيتروجين. بالنسبة للأقواس والإطارات والمعدات الزراعية وقواعد الآلات والأجزاء التي سيتم طحنها أو طلاءها بعد القطع، يمكن أن يكون الأكسجين هو الخيار الأكثر اقتصادا.
الضعف هو أكسدة الحافة. يمكن لطبقة الأكسيد الداكن أن تقلل من التصاق الطلاء، أو تلوث اللحامات، أو إنشاء أعمال تحضيرية إضافية على الأجزاء المرئية. يجب على المشترين ألا يختاروا الأكسجين فقط لأنه يقطع العينة. يجب عليهم التحقق من العملية بأكملها: القطع، وإزالة الأزيز، والثني، واللحام، والطلاء، والفحص النهائي.
متى يتم استخدام القطع بالهواء المضغوط
يعد القطع بالهواء المضغوط أمرًا جذابًا لأن المتجر يمكنه إنتاج الغاز في الموقع. غالبًا ما يتم استخدامه للفولاذ الكربوني الرقيق والصفائح المجلفنة ومرفقات الإضاءة وألواح الخزانات والأجزاء الحساسة للتكلفة حيث لا تحتاج الحافة إلى أن تكون مشرقة تمامًا. بفضل الضاغط المستقر والتجفيف الجيد، يمكن للهواء تقليل استهلاك الغاز بشكل كبير في العمل المناسب.
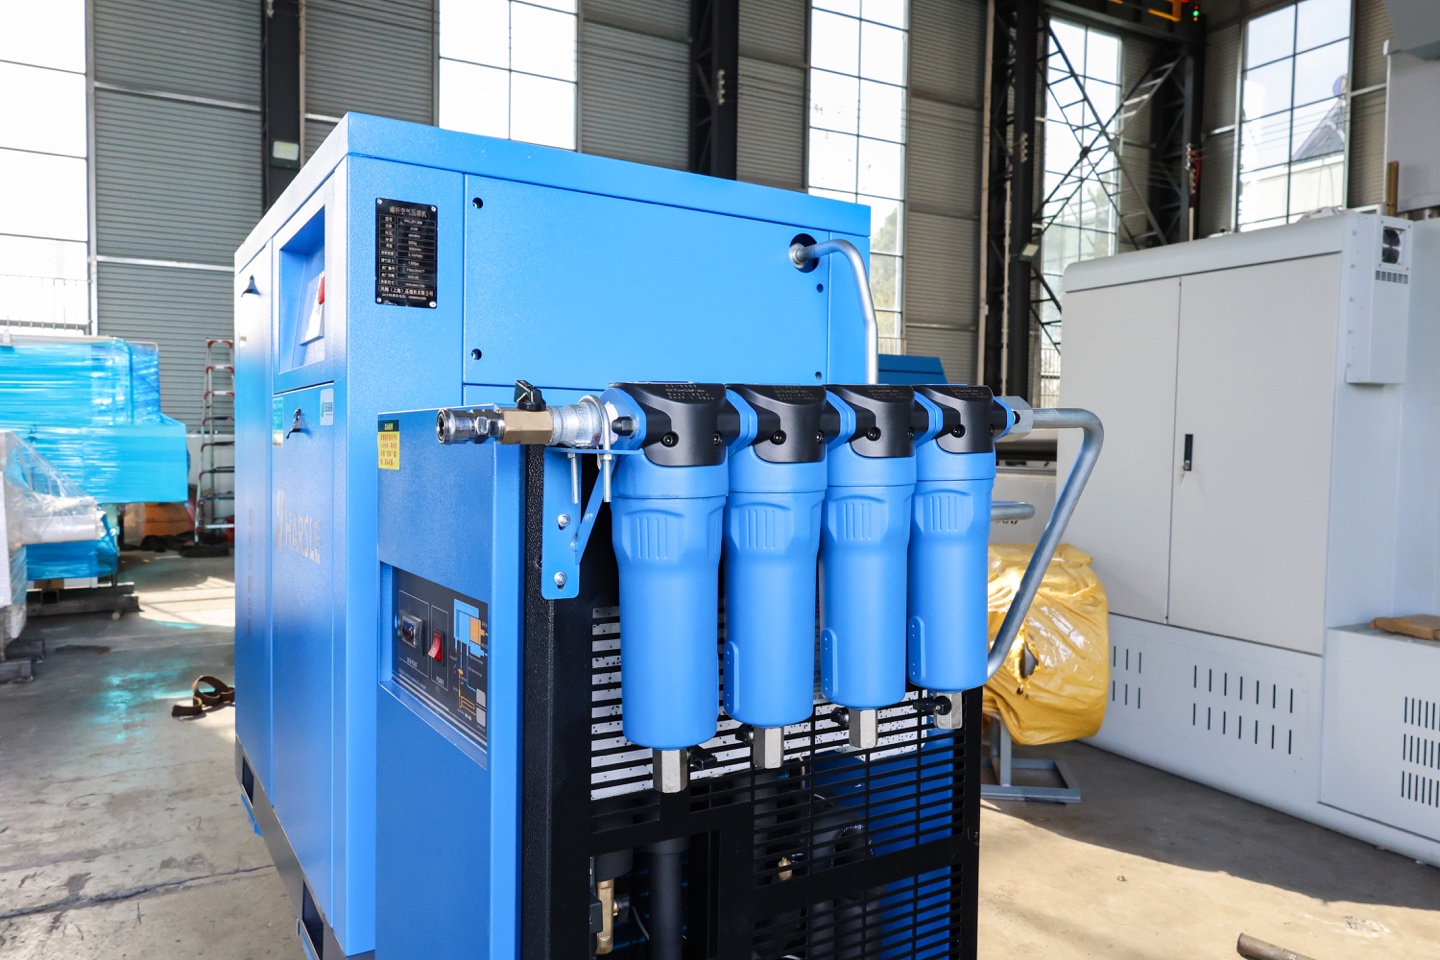
قطع الهواء ليس مجانيا. ولا يزال المصنع يدفع تكاليف كهرباء الضاغط، والصيانة، والمرشحات، وخدمة المجفف، وسعة الخزان، والأنابيب. يمكن أن تؤدي نوعية الهواء الرديئة إلى دخول الماء أو الزيت إلى تيار الفوهة، مما يتسبب في حدوث خبث واصفرار وثقب غير متناسق وقصر عمر العدسة الواقية. إذا كان الهواء هو الخطة، فحدد نظام الضاغط مع جهاز الليزر، وليس بعد التثبيت.
مساعدة الغاز حسب المادة والسمك
| المواد والسمك | الغاز المفضل | لماذا يناسب |
|---|---|---|
| 0.5-3 ملم من الفولاذ المقاوم للصدأ | نتروجين | يحافظ على حافة لامعة ويتجنب الأكسيد الذي يمكن أن يقلل من مقاومة التآكل. |
| 1-6 ملم من الصلب الكربوني | الأكسجين أو الهواء | الأكسجين مستقر واقتصادي. يمكن للهواء أن يخفض التكلفة عندما يكون لون الحافة مقبولاً. |
| 8-25 ملم من الصلب الكربوني | الأكسجين | تعمل حرارة الأكسدة على تحسين كفاءة قطع الألواح السميكة وتقليل الطلب على تدفق الغاز. |
| ورقة الألومنيوم | النيتروجين أو الهواء النظيف | يعطي النيتروجين الحافة النظيفة. قد يعمل الهواء مع الأجزاء الرقيقة الحساسة من حيث التكلفة بعد الاختبار. |
| ورقة مجلفنة | الهواء أو النيتروجين | يمكن أن يكون الهواء اقتصاديًا، ولكن يجب اختبار أبخرة الزنك وحالة الطلاء ومتطلبات المصب. |
كيف تساعد الغاز على تغيير تكلفة القطع
ينبغي حساب تكلفة الغاز لكل جزء مقبول، وليس لكل ساعة فقط. قد يكلف النيتروجين أكثر في الساعة ولكنه يوفر العمالة عن طريق القضاء على إزالة الأكسيد. قد يكون الأكسجين رخيصًا بالنسبة للفولاذ الكربوني، ولكنه يطحن قبل طلاء المسحوق. قد يبدو الهواء أرخص ولكنه قد يصبح باهظ الثمن إذا أدى الهواء الرطب إلى زيادة الخردة أو إتلاف العدسات الواقية.
للحصول على مقارنة واقعية، قم بتضمين تكلفة شراء الغاز أو توليده، وكهرباء الضاغط، وصيانة المجفف والفلتر، وعمر الفوهة والعدسة، وسرعة القطع، والأجزاء المرفوضة، ووقت إزالة الأزيز، وإعداد الطلاء. الغاز المناسب هو الذي يقدم أقل تكلفة إجمالية بعد فحص الجودة، وليس أقل فاتورة للأسطوانة.
قائمة مرجعية لإمدادات الغاز قبل شراء ليزر الألياف
- قم بتأكيد أفضل خمس مواد، وسمك، ومعايير حافة، وساعات القطع الشهرية.
- اطلب قطع العينات باستخدام خطة الغاز المحددة التي تنوي استخدامها في الإنتاج.
- حجم مولد النيتروجين، وخزان السائل، والضاغط، والمجفف، والمرشحات، وخزان الاستقبال، وقطر الأنبوب لذروة التدفق، وليس التدفق المتوسط.
- تحقق من انخفاض الضغط أثناء الثقب والثقوب الصغيرة والأعشاش الطويلة والقطع المستمر للألواح السميكة.
- قارن حافة القطع بعد الثني أو اللحام أو الطلاء أو الطلاء بالمسحوق، وليس فقط بعد القطع مباشرة.
- قم بتدريب المشغلين على ربط نوع الغاز والضغط وقطر الفوهة وموضع التركيز وسرعة القطع في ورقة عملية واحدة.
إذا كنت لا تزال تقارن تخطيطات الماكينة، فابدأ بـ دليل شراء ماكينة قطع الألياف بالليزر، ثم استخدم نموذج عرض أسعار ماكينة القطع بالليزر لإرسال متطلبات المواد والغاز وساعات القطع معًا.
تكوين الآلة لاستراتيجيات الغاز المختلفة
يجب أن تتطابق استراتيجية الغاز مع تكوين جهاز ألياف الليزر. قد تعمل الآلة ذات الطاولة الواحدة بقدرة 3 كيلو وات بشكل جيد مع الزجاجات أو الضاغط المدمج للأعمال الرقيقة. غالبًا ما تحتاج آلة طاولة التبادل بقدرة 6 كيلو وات إلى سعة نيتروجين أو هواء أقوى لأن الاستخدام أعلى. يجب تخطيط الماكينة المغلقة بقدرة 12 كيلو وات بإمدادات غاز عالية التدفق، واستخراج أقوى، وقدرة تبريد مستقرة ودعم خدمة موثوق.
آلة قطع ألياف الليزر ذات الطاولة الواحدة
عملي للصفائح الرقيقة وميزانيات بدء التشغيل والطلب المنخفض على الغاز.
آلة قطع ألياف الليزر ذات الطاولة المزدوجة
يكون ذلك مفيدًا عندما تكون ساعات القطع عالية بما يكفي لتبرير بنية تحتية أقوى للغاز.
آلة قطع الألياف بالليزر المغلقة بالكامل
يوصى به للحصول على طاقة أعلى وإنتاج أكثر أمانًا وتحكم أفضل في الدخان.
مساعدة إمدادات الغاز عن طريق نوع آلة الليزر الألياف
يجب أن يتم ذكر اختيار الغاز مع نوع الماكينة. يؤدي الاستخدام الأعلى والطاقة الأعلى ووظائف الألواح أو الأنابيب المختلطة إلى زيادة التدفق الأقصى وقدرة المجفف والطلب على توليد النيتروجين ومخاطر انخفاض الضغط.
| نوع الآلة | أولوية تخطيط الغاز | أفضل الصفحة التالية |
|---|---|---|
| قاطع ألياف الليزر بطاولة واحدة | تأكد من نظافة الهواء المضغوط للصفائح الرقيقة، واحتياجات النيتروجين للمواد المصنوعة من الفولاذ المقاوم للصدأ أو الألومنيوم، والضغط العملي على الماكينة. | تحقق من طراز الطاولة الواحدة |
| قاطعة ألياف الليزر المغلقة بالكامل | قم بتخطيط إمداد النيتروجين أو الأكسجين أو الهواء للقطع عالي الطاقة واستخراج الدخان المغلق والأعشاش المستمرة الأطول. | تحقق من النموذج المرفق |
| قاطع ليزر متكامل للوحة والأنبوب | تأكد من وصفات الغاز المنفصلة للألواح والأنابيب، وسلوك الثقب، وحدود قطر الأنبوب، ووقت التبديل بين المواد. | تحقق من طراز لوحة الأنبوب |
| آلة القطع بالليزر للأنبوب | التأكد من ثبات ضغط الغاز للقطاعات الدائرية والمربعة والمستطيلة، وخاصة الثقوب الصغيرة والأعشاش الطويلة. | فحص أنبوب الليزر موديل |
قبل الشراء، قم بتضمين تفاصيل مصدر الغاز أو الضغط أو المجفف أو مولد النيتروجين في طلب عرض أسعار آلة القطع بالليزر حتى يتم تحديد حجم الماكينة ونظام المرافق معًا.
الأخطاء الشائعة في اختيار الغاز المساعد
الخطأ الأول هو اختبار الآلة بغاز واحد والإنتاج بغاز آخر. لا تثبت عينة النيتروجين جودة الهواء المضغوط. الخطأ الثاني هو شراء ليزر عالي الطاقة بدون تدفق غاز كافٍ. قد تكون الآلة قادرة، لكن نظام الغاز يصبح عنق الزجاجة.
الخطأ الثالث هو تجاهل العمليات النهائية. إذا كانت الحافة المقطوعة بالأكسجين تتطلب طحنًا إضافيًا قبل طلاء المسحوق، فقد يختفي التوفير الظاهري في القطع. ربط اختيار الغاز مع اختيار قوة الليزر، ال مخطط معلمات القطع بليزر الألياف, تكلفة تشغيل القطع بالليزر والكامل سير عمل تصنيع الصفائح المعدنية.
الأسئلة الشائعة: غاز مساعدة القطع بليزر الألياف
ما هو الغاز المساعد الأفضل لقطع الألياف بالليزر؟
يعتبر النيتروجين هو الأفضل للحواف المصنوعة من الفولاذ المقاوم للصدأ والألمنيوم والحواف الخالية من الأكسيد. يعتبر الأكسجين هو الأفضل لقطع الفولاذ الكربوني الاقتصادي، وخاصة الألواح السميكة. يمكن أن يكون الهواء المضغوط هو الخيار الأقل تكلفة للصفائح الرقيقة عندما تكون الأكسدة الطفيفة مقبولة.
متى يجب علي استخدام النيتروجين في القطع بالليزر؟
استخدم النيتروجين عندما يحتاج الجزء إلى حافة لامعة أو مقاومة للتآكل أو لحام نظيف أو طلاء مسحوق دون إزالة الأكسيد. يعد الفولاذ المقاوم للصدأ والألمنيوم والأجزاء الزخرفية المكشوفة من تطبيقات النيتروجين الشائعة.
هل الأكسجين أو النيتروجين أفضل للفولاذ الكربوني؟
عادة ما يكون الأكسجين أفضل بالنسبة للفولاذ الكربوني السميك عندما تكون السرعة وتكلفة الغاز مهمة. يكون النيتروجين أفضل عندما يجب أن تظل حافة الفولاذ الكربوني مشرقة وخالية من الأكسيد للطلاء أو اللحام أو الأجزاء المرئية المتطورة.
هل يمكن للهواء المضغوط أن يحل محل النيتروجين في قطع ألياف الليزر؟
يمكن للهواء المضغوط أن يحل محل النيتروجين في العديد من أعمال الفولاذ الكربوني الرقيق والمجلفن وبعض أعمال الألومنيوم، ولكنه يحتاج إلى هواء جاف نظيف وضغط كافٍ والتحقق من صحة العينة. إنه ليس بديلاً عالميًا للحواف المقاومة للصدأ أو الخالية من الأكسيد.
ما هو الضغط الذي تحتاجه الغازات المساعدة للقطع بالليزر؟
نطاقات الإنتاج النموذجية هي حوالي 0.4-1.5 ميجا باسكال للأكسجين، 1.0-2.5 ميجا باسكال للنيتروجين و0.8-1.6 ميجا باسكال للهواء المضغوط، اعتمادًا على الطاقة والفوهة والسمك والمواد. قم دائمًا بتأكيد المعلمات النهائية من خلال قطع العينات.
ما هي معلومات الغاز المطلوبة لعرض أسعار جهاز الليزر؟
أرسل نوع المادة ونطاق السُمك وجودة الحافة المتوقعة ومصدر الغاز الحالي أو المخطط له وسعة الضغط وساعات القطع اليومية ورسومات العينات. ويساعد ذلك في مطابقة طاقة الليزر، وإعداد الفوهة، وإمدادات الضاغط أو النيتروجين، وتكلفة التشغيل.
هل يجب تحديد مصدر الغاز قبل شراء آلة القطع بليزر الألياف؟
نعم. يجب تحديد إمدادات الغاز قبل الشراء لأن النيتروجين والأكسجين والهواء المضغوط يتطلب سعة ضغط وترشيح ومنظمات مختلفة وافتراضات تكلفة التشغيل وتوقعات جودة الحافة. قم بتضمين خطة الغاز في طلب عرض أسعار آلة القطع بالليزر حتى تتمكن Rucheng من تحديد حجم طاقة الليزر ورأس القطع والمعدات المساعدة بشكل صحيح.
كيف يمكنني مقارنة النيتروجين والأكسجين والهواء قبل طلب عرض أسعار الليزر؟
قارن الغازات الثلاثة حسب سمك المادة، ولون الحافة المقبول، واللحام أو الطلاء النهائي، واستقرار الضغط، وتكلفة توليد الغاز، وقدرة الضاغط أو مولد النيتروجين، وإعداد الفوهة ونتائج قطع العينة.
ما هو نوع آلة ألياف الليزر الذي يحتاج إلى أقوى تخطيط لإمدادات الغاز؟
عادةً ما تحتاج الآلات المغلقة عالية الطاقة والآلات ذات الطاولة المزدوجة والأنظمة المتكاملة ذات الأنابيب اللوحية إلى أقوى تخطيط لإمدادات الغاز نظرًا لأن الاستخدام والطلب الثاقب وذروة تدفق النيتروجين أو الهواء تكون أعلى. يمكن للآلات ذات الطاولة الواحدة استخدام نظام غاز أبسط عندما يكون عبء العمل عبارة عن صفائح رقيقة وحجم أقل.
الخلاصة: اختر الغاز حسب جودة الجزء النهائي
اختر النيتروجين عندما تكون الحواف النظيفة والجودة النهائية هي الأكثر أهمية، والأكسجين عندما تكون إنتاجية الفولاذ الكربوني والاقتصاد هي الأولوية، والهواء المضغوط عندما يتم إثبات التحكم في تكلفة الصفائح الرقيقة من خلال قطع العينات. يجب أن يتضمن عرض الأسعار الجيد لآلة القطع بليزر الألياف خطة إمداد الغاز، لأن استقرار الغاز يؤثر بشكل مباشر على السرعة وجودة الحافة والربح. لاتخاذ القرارات المتعلقة بالمواد المحددة، قارن دليل القطع بالليزر للفولاذ الكربوني ودليل القطع بالليزر للفولاذ المقاوم للصدأ.
للحصول على سياق اختيار النموذج، قارن مجموعة ماكينات القطع بليزر الألياف Rucheng ودليل شراء ماكينات القطع بليزر الألياف جنبًا إلى جنب مع أهداف إمداد الغاز وسمك المادة وجودة الحواف.
هل تحتاج إلى مساعدة في مطابقة طاقة الليزر وإمدادات الغاز وسمك المادة مع خطة الإنتاج الخاصة بك؟
احصل على توصية بقطع الألياف بالليزرموارد اختيار آلة القطع بالليزر
استخدم صفحة المقارنة لآلة القطع بليزر الألياف Rucheng للاختيار بين أنظمة الليزر المنفردة، وطاولة التبادل، والليزر المغلق، والأنبوب اللوحي، والأنبوبي.
- قاطع ألياف ليزر بطاولة واحدة لإنتاج الصفائح المعدنية المدمجة.
- قاطعة ألياف ليزر مزدوجة الطاولة للتحميل والقطع المستمر.
- آلة القطع بالليزر للأنابيب للقطاعات الدائرية والمربعة والمستطيلة.
- دليل شراء آلة القطع بليزر الألياف يشرح كيف يتناسب اختيار الغاز مع الطاقة وحجم السرير والغلاف ودعم الخدمة.
- اطلب عرض أسعار لآلة القطع بالليزر مع متطلبات سمك المادة وجودة الحافة وإمدادات الغاز.
- مخطط معلمات القطع بليزر الألياف يربط ضغط الغاز وحجم الفوهة والتركيز وسرعة القطع.
- بعد القطع، قم بتوصيل سير العمل بمكبس الثني CNC للحصول على ثني دقيق للصفائح المعدنية.