
Для лазерной резки нержавеющей стали сначала нужно согласовать толщину материала, качество кромки и подачу азота, а затем выбирать мощность лазера. Тонкий лист часто режется на волоконных лазерах 3-6 кВт, а более толстая плита, высокая дневная производительность или скоростная резка азотом могут потребовать 12 кВт и выше. Конфигурация Rucheng зависит от марки нержавеющей стали, максимальной толщины, формата листа, загрузки стола, давления газа, требований к кромке и дальнейших операций: гибки, сварки или сборки видимых деталей.
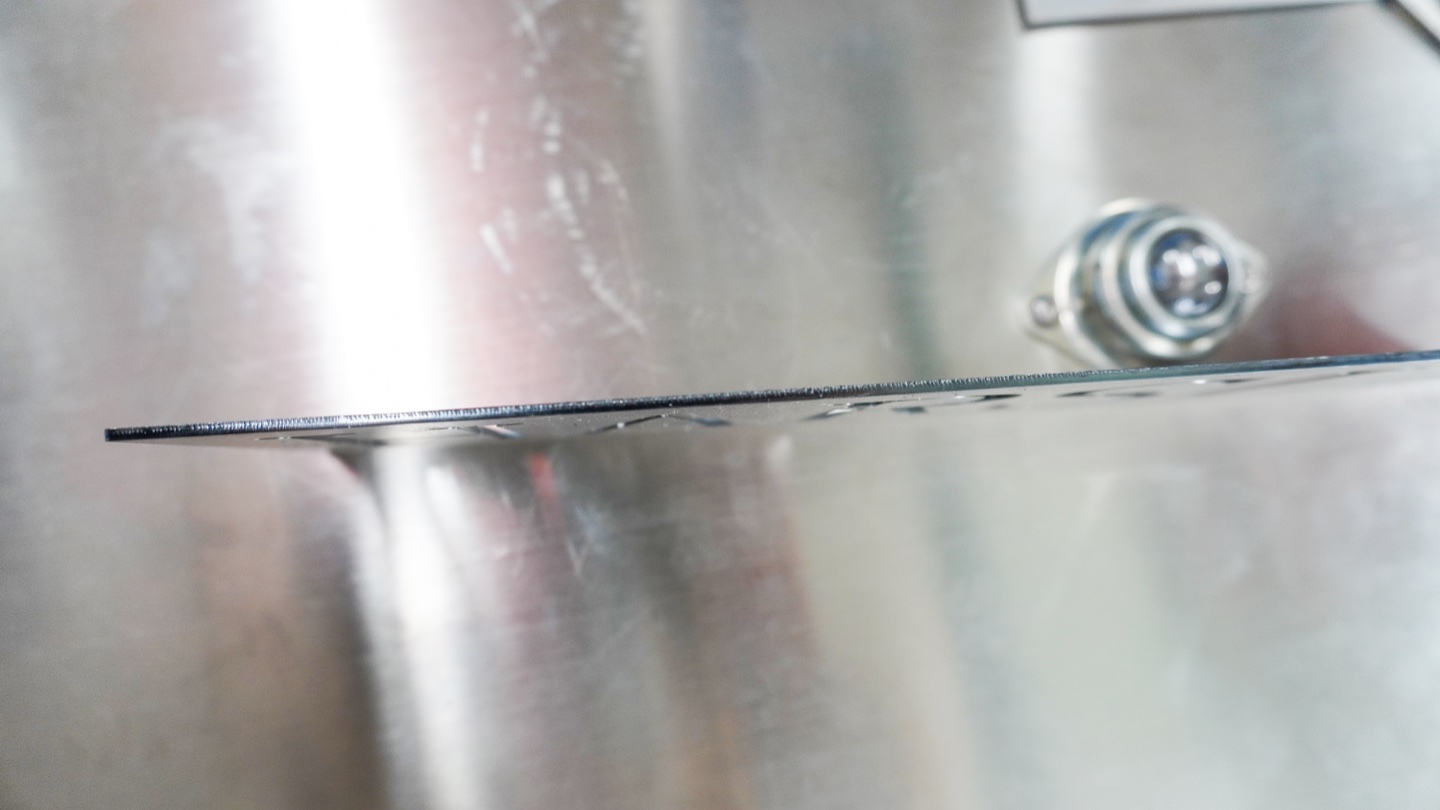
Крупный план обрезки кромки тонкого листа иллюстрирует осмотр кромки; Подтвердите марку нержавеющей стали и завершите обработку образцом резки для конкретного материала.
Краткий ответ: какой станок лучше режет нержавейку?
A волоконный лазер для резки является практичным выбором для листов и пластин из нержавеющей стали, поскольку при правильном использовании вспомогательного газа азота он обеспечивает высокую скорость, узкий пропил и чистые кромки. Выберите полностью закрытый станок для лазерной резки с оптоволоконным кабелем если важны контроль дыма, защита оператора и видимые детали из нержавеющей стали. Выберите волоконный лазерный резак с двойным столом при погрузке и разгрузке время ограничивает вывод. Для трубок из нержавеющей стали используйте станок для лазерной резки труб или пластинчато-трубный интегрированный лазер.
| Работа из нержавеющей стали | Начальный диапазон мощности | Лучший тип машины | Проверка ключей |
|---|---|---|---|
| Тонкие панели, крышки и шкафы из нержавеющей стали | От 3kW до 6kW | Одностоловый или закрытый волоконный лазерный резак | Давление азота, контроль заусенцев и защитная пленка для поверхности |
| Обычное производство нержавеющей стали, смешанная толщина | От 6kW до 12kW | Станок для лазерной резки со сменным столом | Цикл загрузки, расход газа и эффективность раскроя |
| Более толстая пластина из нержавеющей стали и высокая производительность. | 12kW или выше | Мощный закрытый или сменный настольный лазер | Чиллер, режущая головка, резерв подачи газа и дымоудаления |
| Нержавеющая труба, перила и детали рамы | Толщина стенки матчевой трубы | Трубчатый лазер или интегрированный лазер с пластинчатой трубкой | Диапазон патронов, длина трубы, система поддержки и программное обеспечение для раскроя |
Азот, кислород или воздух для нержавеющей стали?
Азот обычно предпочтителен для нержавеющей стали, когда покупателю нужна яркая, не содержащая оксидов кромка для видимых поверхностей, сварки или последующей гибки. В некоторых случаях кислород может разрезать нержавеющую сталь, но он оставляет оксид и обычно не является лучшим выбором для высококачественной обработки нержавеющей стали. Сжатый воздух может снизить эксплуатационные расходы на подходящий тонкий лист, но цвет кромки и контроль за заусенцами необходимо проверять на реальном материале.
| Вспомогательный газ | Вариант использования | Компромисс покупателя |
|---|---|---|
| Азот | Очистите кромки нержавеющей стали, видимые детали, сварку, гибку и сборку. | Лучшее качество кромки, но более высокие затраты на газ и более высокие требования к поставкам |
| Сжатый воздух | Экономически выгодные работы из тонкой нержавеющей стали после проверки образца | Снижение затрат на газ, но качество кромки зависит от сухого, чистого и стабильного воздуха. |
| Кислород | Ограниченное применение нержавеющей стали, где допустима оксидная кромка | Может уменьшить поток газа, но может привести к обесцвечиванию и необходимости очистки. |
Дальнейший процесс: резка, гибка и сварка
Многие детали из нержавеющей стали не обрабатываются после резки. Панели шкафов, ресторанное оборудование, электрические шкафы, детали лифтов и крышки машин часто требуют гибки на листогибочном прессе с ЧПУ, а затем сварки, полировки или сборки. Это означает, что план лазерной резки должен учитывать направление заусенцев, микростыки, защитную пленку, допуск отверстия и то, находится ли линия сгиба близко к кромке разреза.
Для гибки нержавеющей стали после резки ознакомьтесь с , гибкой листогибочным прессом из нержавеющей стали и с выбором радиуса изгиба , чтобы бригады по резке и гибке использовали совместимые толщину материала, внутренний радиус и допуски на чертеж.
Чек-лист для запроса станка резки нержавейки
- Марка нержавеющей стали, диапазон толщины и максимальный размер листа.
- Ежедневные часы резки, размер партии и способ загрузки.
- Требуемое качество кромки, допуск на заусенцы и требования к видимой поверхности.
- Источник азота, давление, чистота и ожидаемая целевая стоимость газа.
- Необходимость закрытой крышки, сменного стола, резки труб или интеграции пластины с трубкой.
- Требования к последующей гибке, сварке, полировке и нанесению покрытия.
- Напряжение в цехе, площадь помещения, пылеудаление и размещение охладителя.
Часто задаваемые вопросы
Может ли волоконный лазер резать нержавеющую сталь?
Да. Волоконная лазерная резка широко используется для листов, пластин и труб из нержавеющей стали. Мощность станка, вспомогательный газ и параметры резки должны соответствовать требованиям к толщине и качеству кромки.
Какой газ лучше для лазерной резки нержавейки?
Азот обычно является лучшим выбором, когда покупателю нужна чистая, не содержащая оксидов кромка из нержавеющей стали для видимых поверхностей, сварки или гибки. После испытания образца сжатый воздух может подойти для некоторых работ с тонкими листами.
Какая мощность лазера нужна для нержавейки?
Ответ зависит от толщины, заданной скорости, подачи газа и качества кромки. Тонкие листы нержавеющей стали часто имеют номера от 3kW до 6kW, тогда как для более толстой или объемной резки нержавеющей стали может потребоваться 12kW или выше.
Нужен ли закрытый станок для резки нержавейки?
Закрытый станок рекомендуется использовать, когда важны контроль дыма, защита оператора, чистота в мастерской и стабильное качество поверхности из нержавеющей стали.
Планируете резку нержавеющей стали?
Отправьте Rucheng марку нержавейки, толщину, размер листа, требуемую кромку и схему газа. Мы подберем мощность, тип станка и процесс.
Запросить рекомендацию по лазеруСвязанные руководства Rucheng по лазеру
- Волоконный концентратор лазерной резки для листов, пластин, закрытых моделей, сменных столов и трубчатых лазеров.
- Полностью закрытый станок для волоконной лазерной резки для листов нержавеющей стали, более чистого контроля дыма и защиты оператора.
- Станок для лазерной резки с двойным столом для более высокой производительности загрузки и выгрузки листов нержавеющей стали.
- Интегрированный лазерный станок для резки листов и труб для листов нержавеющей стали, а также труб, перил и деталей рамы.
- Станок для лазерной резки труб для обработки специального профиля, труб и прямоугольных труб из нержавеющей стали.
- Выбор мощности лазера в зависимости от толщины материала и ежедневной производительности.
- Вспомогательная газовая направляющая для решений по азоту, кислороду и сжатому воздуху.
- Таблица параметров резки волоконным лазером для давления азота, фокусировки, скорости и настройки прожига.
- Направляющая для лазерной резки углеродистой стали , если ваш цех также режет кислородную или воздушную мягкую сталь.
- Гибочный пресс из нержавеющей стали для последующей формовки после резки.