
Beim Laserschneiden von Edelstahl sollten Käufer zuerst Materialdicke, Kantenqualität und Stickstoffversorgung klären, bevor sie die Laserleistung wählen. Dünnes Edelstahlblech kann oft mit 3 kW bis 6 kW Faserlaseranlagen geschnitten werden, während dickere Edelstahlplatten, hohe Tagesleistung oder schnelles Stickstoffschneiden 12 kW oder mehr erfordern können. Die passende Rucheng-Konfiguration hängt von Edelstahlsorte, maximaler Dicke, Blechformat, Beladung, Gasdruck, Kantenanforderung und nachfolgenden Prozessen wie Abkanten, Schweißen oder Sichtteilmontage ab.
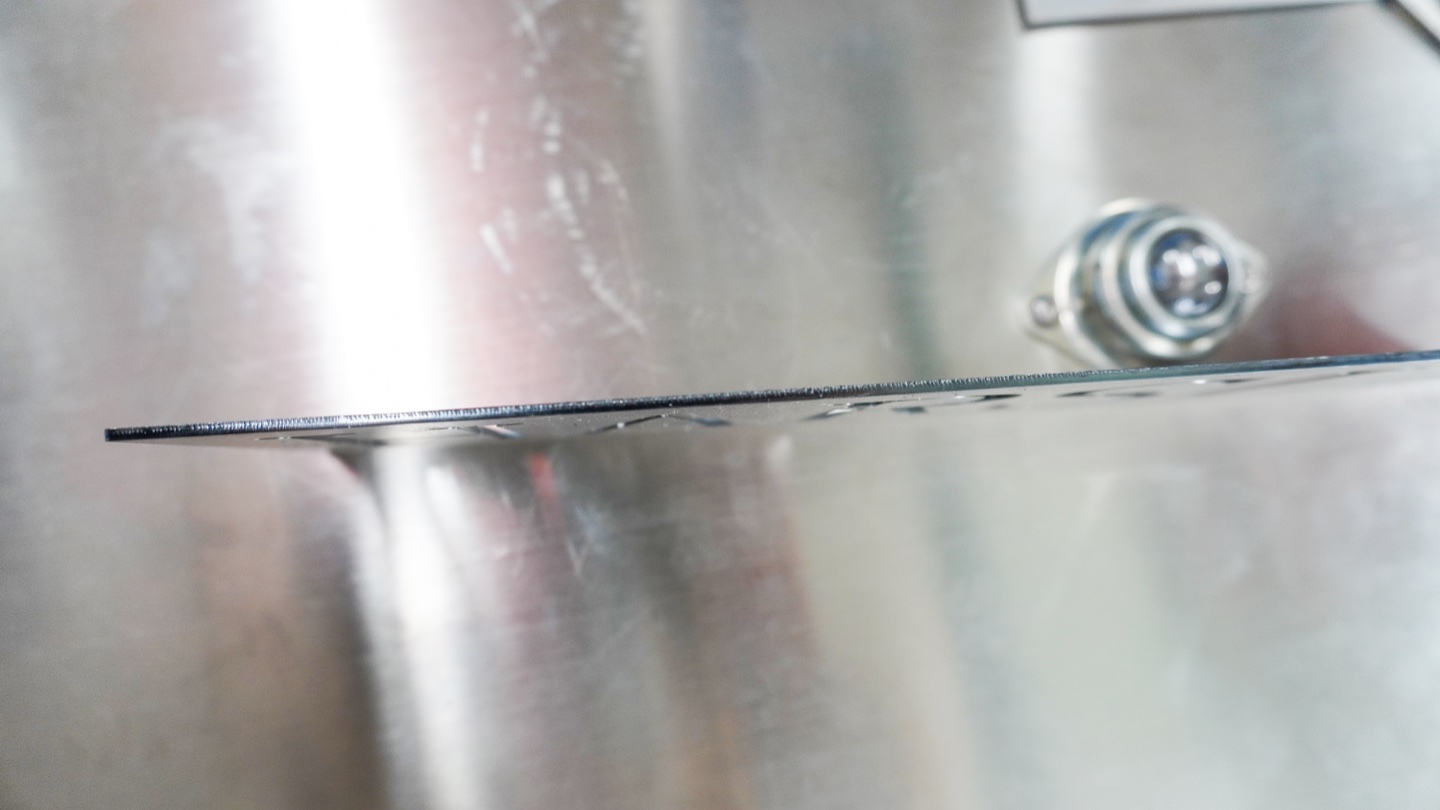
Die Nahansicht der Schnittkante eines dünnen Blechs veranschaulicht die Kanteninspektion. Bestätigen Sie den rostfreien Grad und die Endbearbeitung anhand eines materialspezifischen Schnittmusters.
Kurzantwort: Welche Maschine schneidet Edelstahl am besten?
A Faserlaserschneidemaschine ist die praktische Wahl für Bleche und Platten aus rostfreiem Stahl, da es bei korrekter Verwendung des Stickstoffunterstützungsgases eine hohe Geschwindigkeit, eine schmale Schnittfuge und saubere Kanten ermöglicht. Wählen Sie ein vollständig geschlossene Faserlaserschneidemaschine wenn es auf Rauchkontrolle, Bedienerschutz und sichtbare Edelstahlteile ankommt. Wählen Sie ein Doppeltisch-Faserlaserschneider Beim Be- und Entladen wird die Ausgabe begrenzt. Für rostfreie Rohre verwenden Sie a Rohrlaserschneidmaschine oder ein Integrierter Platten-Rohr-Laser.
| Edelstahlarbeiten | Startleistungsbereich | Bester Maschinentyp | Schlüsselüberprüfung |
|---|---|---|---|
| Dünne Edelstahlplatten, Abdeckungen und Schränke | 3kW bis 6kW | Einzeltisch- oder geschlossener Faserlaserschneider | Stickstoffdruck, Gratkontrolle und Oberflächenschutzfilm |
| Allgemeine rostfreie Fertigung, gemischte Dicke | 6kW bis 12kW | Austauschtisch-Faserlaserschneidemaschine | Ladezyklus, Gasverbrauch und Nesting-Effizienz |
| Dickere Edelstahlplatte und hohe Leistung | 12kW oder höher | Hochleistungsfähiger Tischlaser im Gehäuse oder im Wechseltisch | Kühler, Schneidkopf, Gasversorgung und Rauchabsaugreserve |
| Rohre, Geländer und Rahmenteile aus Edelstahl | Rohrwandstärke anpassen | Rohrlaser oder integrierter Plattenrohrlaser | Spannfutterbereich, Rohrlänge, Stützsystem und Verschachtelungssoftware |
Stickstoff, Sauerstoff oder Luft für Edelstahl?
Stickstoff wird normalerweise für Edelstahl bevorzugt, wenn der Käufer eine helle, oxidfreie Kante für sichtbare Oberflächen, zum Schweißen oder zum nachträglichen Biegen benötigt. Sauerstoff kann in manchen Fällen Edelstahl schneiden, hinterlässt jedoch Oxid und ist normalerweise nicht die erste Wahl für hochwertige Edelstahlarbeiten. Druckluft kann die Betriebskosten bei geeigneten dünnen Blechen senken, Kantenfarbe und Gratkontrolle müssen jedoch mit dem tatsächlichen Material getestet werden.
| Hilfsgas | Anwendungsfall | Käufer-Kompromiss |
|---|---|---|
| Stickstoff | Reinigen Sie rostfreie Kanten, sichtbare Teile, Schweißen, Biegen und Zusammenbauen | Beste Kantenqualität, aber höhere Gaskosten und stärkerer Versorgungsbedarf |
| Druckluft | Kostenempfindliche dünne Edelstahlaufträge nach Probenvalidierung | Geringere Gaskosten, aber die Kantenbearbeitung hängt von trockener, sauberer und stabiler Luft ab |
| Sauerstoff | Begrenzte rostfreie Anwendungen, bei denen Oxidkanten akzeptabel sind | Kann den Gasfluss verringern, kann jedoch zu Verfärbungen und Reinigungsarbeiten führen |
Folgeprozess: Schneiden, Biegen und Schweißen
Viele Edelstahlteile sind nach dem Schneiden noch nicht fertig. Schrankpaneele, Restaurantausrüstung, elektrische Gehäuse, Aufzugsteile und Maschinenabdeckungen müssen häufig auf einer CNC-Abkantpresse gebogen und anschließend geschweißt, poliert oder zusammengebaut werden. Das bedeutet, dass der Laserschneidplan die Gratrichtung, Mikroverbindungen, den Schutzfilm, die Lochtoleranz und die Nähe der Biegelinie zur Schnittkante berücksichtigen sollte.
Informationen zum Biegen von Edelstahl nach dem Schneiden finden Sie unter Biegen von Edelstahl-Abkantpressen und Auswahl des Biegeradius, damit die Schneid- und Biegeteams kompatible Materialstärken, Innenradien und Zeichnungstoleranzen verwenden.
Anfrage-Checkliste für Edelstahl-Laserschneidmaschinen
- Edelstahlsorte, Dickenbereich und maximale Blechgröße.
- Tägliche Schneidstunden, Chargengröße und Beladungsmethode.
- Erforderliche Kantenqualität, Grattoleranz und sichtbare Oberflächenanforderungen.
- Stickstoffquelle, Druck, Reinheit und erwartetes Gaskostenziel.
- Bedarf an geschlossener Abdeckung, Austauschtisch, Rohrschneiden oder Platte-Rohr-Integration.
- Nachgelagerte Biege-, Schweiß-, Polier- und Beschichtungsanforderungen.
- Werkstattspannung, Stellfläche, Staubabsaugung und Platzierung des Kühlers.
FAQ
Kann eine Faserlaserschneidmaschine Edelstahl schneiden?
Ja. Das Faserlaserschneiden wird häufig für Edelstahlbleche, -platten und -rohre eingesetzt. Maschinenleistung, Hilfsgas und Schneidparameter müssen auf die Anforderung an Dicke und Kantenqualität abgestimmt sein.
Welches Gas ist für Edelstahl-Laserschneiden am besten?
Stickstoff ist normalerweise die beste Wahl, wenn der Käufer eine saubere, oxidfreie Edelstahlkante für sichtbare Oberflächen, zum Schweißen oder Biegen benötigt. Nach der Probenprüfung kann Druckluft für einige Arbeiten mit dünnen Blechen geeignet sein.
Welche Laserleistung brauche ich für Edelstahl?
Die Antwort hängt von der Dicke, dem Geschwindigkeitsziel, der Gasversorgung und der Kantenqualität ab. Dünne Edelstahlbleche reichen oft von 3kW bis 6kW, während dickeres oder großvolumiges Edelstahlschneiden möglicherweise 12kW oder höher erfordert.
Sollte Edelstahl auf einer geschlossenen Lasermaschine geschnitten werden?
Eine geschlossene Maschine wird empfohlen, wenn Rauchkontrolle, Bedienerschutz, Werkstattsauberkeit und stabile rostfreie Oberflächenqualität wichtig sind.
Planen Sie Edelstahl-Laserschneiden?
Senden Sie Rucheng Edelstahlsorte, Dicke, Blechformat, gewünschte Kantenqualität und Gasversorgung. Wir empfehlen Laserleistung, Maschinentyp und Prozessablauf.
Laserempfehlung anfragenVerwandte Rucheng Laser-Guides
- Faserlaser-Schneidemaschinennabe für Blech-, Platten-, geschlossene, Wechseltisch- und Rohrlaseroptionen.
- Vollständig geschlossene Faserlaserschneidemaschine für Edelstahlbleche, sauberere Rauchkontrolle und Bedienerschutz.
- Doppeltisch-Faserlaserschneider für das Be- und Entladen von Edelstahlblechen mit höherer Leistung.
- Integrierter Laserschneider für Platten und Rohre für Edelstahlblech sowie Rohr-, Geländer- und Rahmenteile.
- Rohrlaserschneidemaschine für spezielle Arbeiten an rostfreien Profilen, Rohren und rechteckigen Rohren.
- Laserleistungsauswahl für Materialstärke und Tagesleistung.
- Assist-Gasführung für Stickstoff-, Sauerstoff- und Druckluftentscheidungen.
- Faserlaser-Schneidparametertabelle für Stickstoffdruck, Fokus, Geschwindigkeit und Lochstecheinrichtung.
- Laserschneidführung für Kohlenstoffstahl , wenn Ihre Werkstatt auch Sauerstoff oder luftunterstützten Weichstahl schneidet.
- Abkantpresse aus Edelstahl zum nachgeschalteten Formen nach dem Schneiden.