
Ein Versatz oder Joggle entsteht durch entgegengesetzte Biegungen, die zwei Blechbereiche gegeneinander versetzen. Je nach Abstand, Radius, Werkstoff und Zugänglichkeit kann die Abkantpresse einzelne Biegungen oder ein abgestimmtes Versatzwerkzeug verwenden. Legen Sie zuerst den fertigen Versatz und seine Bezugsflächen fest. Das Nennmaß Z eines Werkzeugs beschreibt nicht die gesamte Bauteilanforderung; eine Kraftschätzung für eine einzelne Biegung ist keine Lastfreigabe für ein Versatzwerkzeug.
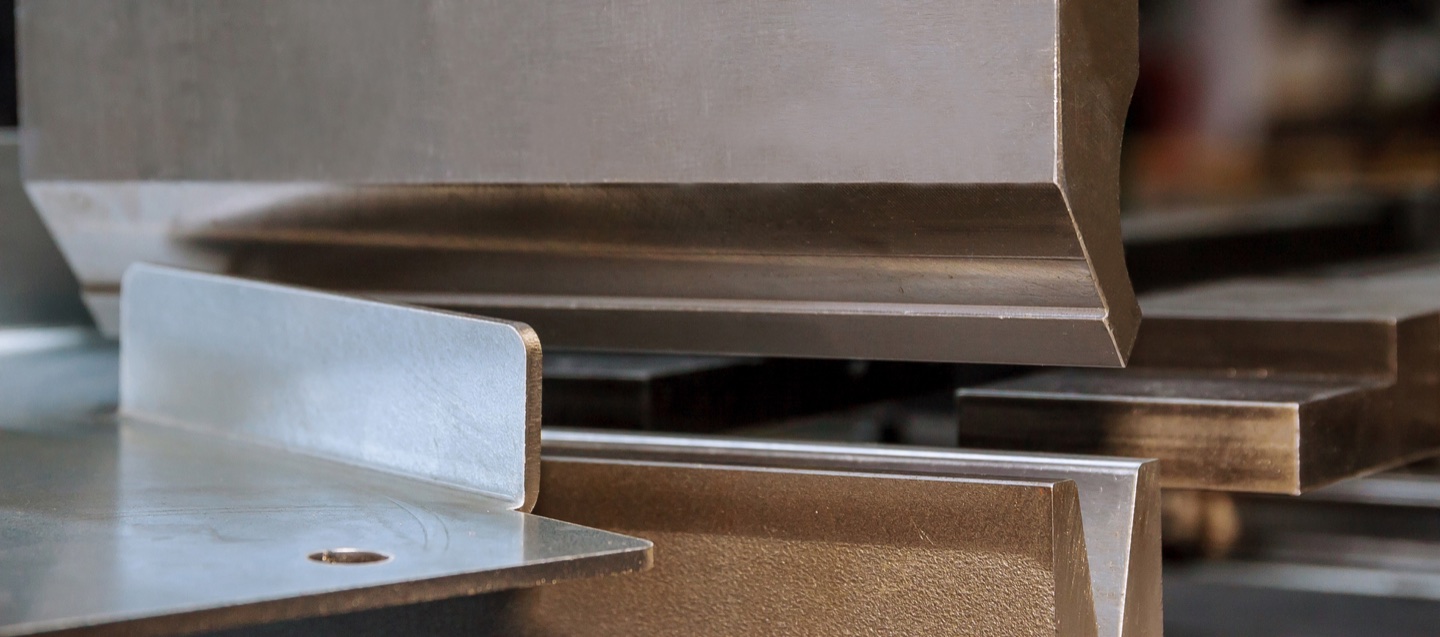
Den fertigen Versatz vor der Werkzeugwahl definieren
Kennzeichnen Sie im Schnitt beide Biegungen, Richtungen, Innenradien und Winkel, den Verbindungssteg sowie die beiden Messflächen. Geben Sie an, ob die Höhe zwischen gleichseitigen Flächen, gegenüberliegenden Flächen oder theoretischen Linien gemessen wird. Bei Berücksichtigung der Blechdicke sind diese Maße nicht austauschbar. Biegelinienabstand und fertige Versatzhöhe sind getrennt anzugeben.
Einzelbiegungen oder abgestimmte Versatzwerkzeuge?
WILA beschreibt spezielle Werkzeuge für zwei entgegengesetzte Biegungen in einem Hub. Mate führt ebenfalls gepaarte Z-Einsätze und Halter. Dies sind bestimmte Werkzeugsysteme; ein seitlich versetzter Stempelkörper erzeugt deshalb nicht automatisch einen Versatz. Die Tabelle unterstützt die Planung; der Lieferant muss das gewählte Verfahren weiterhin prüfen.
Herstellerreferenzen : WILA ; Mate .
| Geplantes Verfahren | Vor der Auswahl prüfen | Produktionsunterlagen |
|---|---|---|
| Zwei einzelne Biegungen | Bleibt der erste Flansch bei der zweiten Biegung frei von Matrize und Stempel? Sind die vorgesehene Auflage und der Anschlagbezug in jeder Stufe erreichbar? | Reihenfolge, Werkzeuggeometrie, Orientierung und Bezug je Arbeitsgang; Prüfung nach der zweiten Biegung. |
| Abgestimmter Versatzstempel und Matrize | Passt das freigegebene Paar zu Werkstoff, Versatz, Winkeln und Radien? Kontakt im gesamten Umformweg und zulässige Lasten der Baugruppe prüfen. | Zusammengehörige Teilenummern, Halter, freigegebenes Verfahren, Rüststand und Abnahmekriterien des fertigen Versatzes. |
| Sonderwerkzeug oder Zeichnungsänderung | Wenn beide Wege Geometrie, Auflage oder Freiraum nicht erfüllen, eine vom Lieferanten geprüfte Alternative wählen. Bauteiländerungen benötigen die Freigabe des Konstrukteurs. | Freigegebene Zeichnungsänderung oder Sonderwerkzeugvorschlag, Versuchsumfang und Abnahme; keine Serienfreigabe allein anhand einer Skizze. |
Flanschkontakt über den gesamten Umformweg prüfen
Ein Querschnitt, der am Hubende passt, kann zuvor unzureichend abgestützt sein. Eurostamps Hinweise zum Versatzbiegen erläutern die Bedeutung des Kontakts während der Umformung gegenüber einer reinen Endlagenprüfung. Lassen Sie tatsächliche Flanschlängen, Einführ- und Entnahmeweg, Halter und benachbarte Merkmale prüfen. Handhabung und Schutzmaßnahmen richten sich nach den Herstellervorgaben der Maschine; ein Zeichnungsvergleich ist keine Bedienanweisung.
Herstellerreferenzen : Eurostamp .
Kraftbedarf und Werkzeugbelastbarkeit trennen
Mate warnt, dass Versatzformen mehr als die doppelte Kraft einer einzelnen Biegung erfordern kann. Daraus darf kein universeller Faktor werden. Fordern Sie eine verfahrensbezogene Bewertung für Werkstoff, Dicke, Umformlänge und Werkzeuge an. Prüfen Sie Stempel, Matrize, Einsätze, Halter, Adapter und Maschinengrenzen einschließlich Querkräften gemeinsam. Eine größere Maschinenkraft erhöht nicht die zulässige Last eines einzelnen Werkzeugs.
Herstellerreferenzen : Mate .
Zeichnungs- und Rüstprotokoll für Versatzteile
| Protokollpunkt | Zu vereinbarende Angaben |
|---|---|
| Bauteil und Werkstoff | Zeichnungs- und Abwicklungsstand, Güte und Zustand, Dicke, gegebenenfalls Walzrichtung, Biegelänge und Oberflächenanforderungen. |
| Fertige Geometrie | Benannte Bezugsflächen der Versatzhöhe, beide Winkel und Radien, Stegmaße, benachbarte Bohrungen, Passung zum Gegenstück und Zeichnungstoleranzen. |
| Maschine und Werkzeuge | Maschinenkennung, genaue Werkzeug-Halter-Kombination, freigegebene Lastbedingungen, Öffnungs- und Hubfreiraum, Auflage- und Anschlagplan. |
| Prüfung und Freigabe | Messverfahren und Messstellen, repräsentativer Versuchswerkstoff, Ergebnisse, Freigabeverantwortung und Änderungen mit erneuter Erstteilprüfung. |
Beispiel: überlappender Gehäusedeckel
Angenommen, ein 1,5-mm-Deckel soll ein anderes Blech mit bündiger Außenfläche überlappen. Nur einen Versatz von 1,5 mm anzugeben lässt Messflächen, Beschichtung oder Dichtung, Winkel und Passung offen. Nehmen Sie nicht an, dass zwei 90-Grad-Biegungen bei diesem kleinen Versatz machbar sind. Konstrukteur und Werkzeuglieferant sollten die Übergangsgeometrie prüfen; anschließend ist eine repräsentative Baugruppe zu kontrollieren. Dies ist ein Zeichnungsbeispiel, kein geprüftes Rucheng-Teil und keine Werkzeugempfehlung.
Vor Wiederholfertigung das Ergebnis prüfen
- Freigegebene Zeichnung, Werkstoff und Werkzeugkombination bestätigen. Änderungen an Flansch, Radius, Freischnitt oder Verfahren einem Revisionsstand zuordnen.
- Jede Zwischenform, Anschlagkontakt, Werkzeugfreiraum und Entnahmeweg prüfen. Bei gepaarten Werkzeugen sowohl Umformweg als auch Endform betrachten.
- Das entlastete Teil nach vereinbarten Bezügen messen: Versatzhöhe, beide Winkel, vorgeschriebene Radien, Parallelität und benachbarte Merkmale. Messstellen und Toleranzen aus der Zeichnung verwenden; pauschale Zugaben ersetzen sie nicht.
- Passung der Baugruppe und Oberfläche prüfen. Ergebnisse und freigegebene Korrekturen dokumentieren. Geänderter Werkstoff, Werkzeugsatz oder Biegeablauf kann ein neues repräsentatives Erstteil vor Serienfreigabe erfordern.
Ein Angebot für das vollständige Bauteil anfordern
Senden Sie Rucheng Machinery Fertigteilzeichnung und Abwicklung, Werkstoff, Dicke, Biegelängen und Losanforderungen. Kennzeichnen Sie Versatz und kritische Passung. Fordern Sie ein aufgeschlüsseltes Maschinen- und Werkzeugangebot an; Machbarkeit, Versuche und Lieferumfang sind getrennt zu bestätigen.
Biegeanforderungen sendenFragen zum Versatzbiegen
Ist ein Versatzstempel dasselbe wie ein Schwanenhalsstempel?
Nein. Ein Schwanenhals schafft Freiraum für einen vorhandenen Flansch. Ein abgestimmter Versatzwerkzeugsatz formt zwei entgegengesetzte Biegungen. Prüfen Sie Werkzeugzeichnung und Verfahren statt nur die Bezeichnung.
Reicht die doppelte Kraft einer einzelnen Biegung?
Nicht als Freigaberegel. Geometrie und Umformverfahren bestimmen den Kraftbedarf. Fordern Sie die Lieferantenbewertung an und prüfen Sie Lastbedingungen aller Komponenten und Maschinengrenzen.
Garantiert ein Hub die fertige Versatzhöhe?
Nein. Werkzeug, Werkstoff und Verfahren müssen zur Zeichnung passen. Prüfen Sie entlastetes Teil und Passung in einem repräsentativen Versuch und bewahren Sie freigegebenen Rüststand und Prüfbericht auf.