
Aucune distance trou-pli ne convient à tous les matériaux, outils et détails. Précisez si la mesure part d'une ligne de pliage du développé, d'une face finie ou d'une tangente, et arrive au centre ou au bord du trou. Examinez ensuite ensemble géométrie, outillage réel et exigences de la pièce finie.
Un trou acceptant une vis avec jeu peut ne pas convenir à une goupille ajustée. Un filetage ou une fraisure peut perdre sa fonction malgré un bord plié apparemment correct. Définissez les critères dimensionnels et fonctionnels sur le plan avant de valider le procédé.
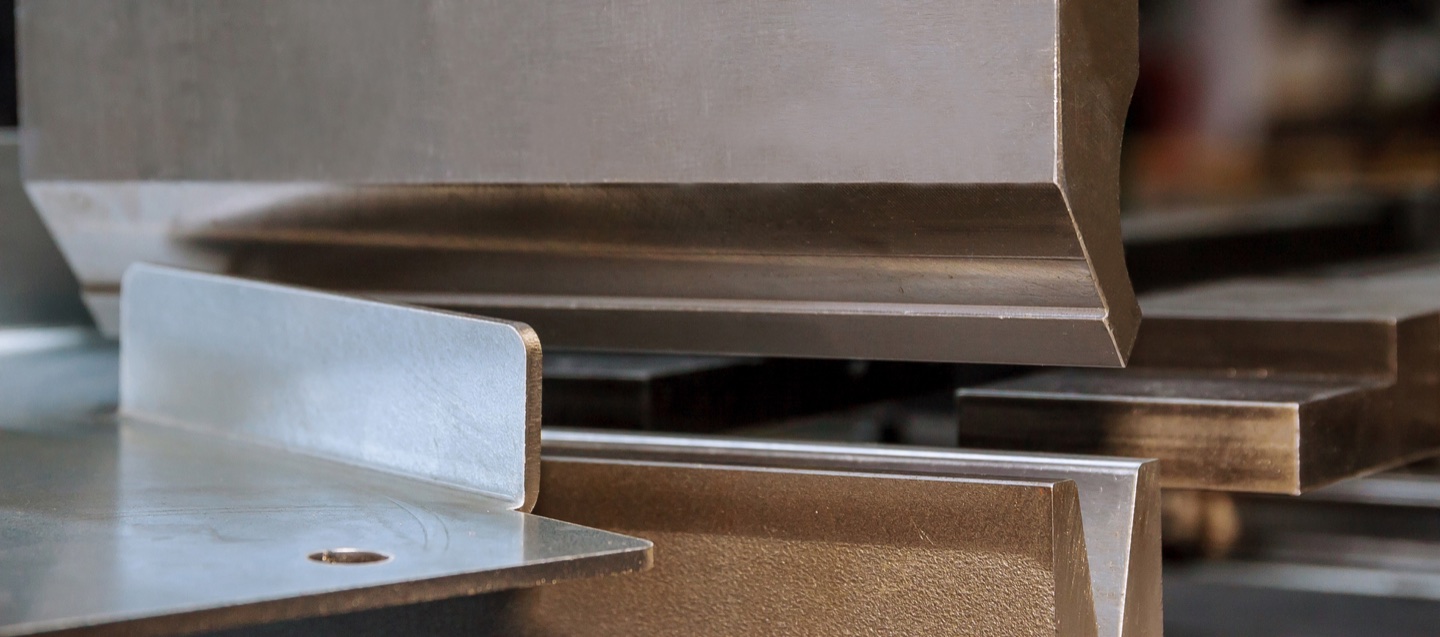
Pourquoi trous et lumières peuvent se déformer
La matière autour du pli change de forme ; une ouverture proche peut se déformer avec elle. WILA identifie les trous, lumières et découpes proches de la ligne comme des risques et décrit des outillages pour réduire la déformation. Cela justifie une étude d'application, pas une distance universelle ni une garantie de capacité Rucheng.
Références techniques : WILA / SendCutSend .
Définir la distance avant de contrôler le plan
Séparez le contrôle du développé de la réception de la pièce finie. Notez nuance, épaisseur mesurée, angle et rayon visés, procédé et références d'outils. Une règle fondée seulement sur l'épaisseur laisse plusieurs conditions indéfinies.
| Référence du plan | À confirmer |
|---|---|
| Centre du trou à la ligne de pliage du développé | Identifiez la ligne médiane du pli et le centre du trou sur la même révision du plan. |
| Bord du trou à la ligne de pliage du développé | Utilisez le bord le plus proche ; pour une lumière, vérifiez orientation et contour complet. |
| Centre du trou à une face finie du bord plié | Précisez la face finie et le système de références. Ne remplacez pas par une distance à plat. |
| Bord du trou à la tangente du pli | Définissez tangente intérieure ou extérieure, surface et méthode de mesure. |
| Fraisure, filetage ou insert | Examinez tout le détail, pas seulement l'avant-trou, et la séquence des opérations. |
Exemple : distance au centre et distance au bord diffèrent
Développé hypothétique : un trou circulaire de diamètre 6 mm a son centre à 12 mm perpendiculairement à une ligne médiane de pliage droite. Son bord le plus proche est à 9 mm. Comparer 12 mm à une exigence mesurée au bord surestime la distance disponible de 3 mm.
Distance au bord = distance au centre - diamètre / 2 = 12 - 6 / 2 = 9 mm.
Il s'agit de géométrie sur un même développé, pas d'une distance minimale recommandée. Ce calcul ne prédit pas la déformation et ne valide pas 9 mm en production. Pour une découpe non circulaire, recherchez le point le plus proche du contour réel. Une cote à une tangente ou face finie nécessite sa propre référence.
Les règles d'un fournisseur conservent leur domaine d'application. SendCutSend décrit un contrôle basé sur une demi-ouverture de matrice depuis la ligne à plat pour ses trous taraudés et fraisurés réalisés avant pliage. Ses inserts utilisent d'autres références. Ce sont les exigences de son procédé, pas des spécifications universelles de presse plieuse.
Comparer les options de conception et de fabrication
Examinez ces alternatives avec le concepteur et le fournisseur de machine/outillage. Modifier l'ouverture de matrice ou le procédé change aussi d'autres contraintes et ne vaut pas validation complète.
| Solution | Vérifications nécessaires |
|---|---|
| Déplacer le détail ou modifier le bord plié | Vérifiez interfaces d'assemblage, accès aux fixations et approbation du plan révisé. |
| Étudier un autre outillage ou procédé | Confirmez compatibilité, limites de charge, appui, dégagements et essais représentatifs. WILA décrit des outils spéciaux et le pliage en fond de matrice ; leur disponibilité dépend de la configuration. |
| Créer ou finir le détail après pliage | Vérifiez accès, bridage, références finales, tolérances réalisables et coût de reprise. |
| Modifier l'exigence du détail | Obtenez l'accord de conception et définissez un contrôle fonctionnel de toute déformation admise. |
Des axes supplémentaires de butée arrière aident au positionnement si la pièce le permet ; ils n'empêchent pas à eux seuls la déformation des trous. Positionnement, formage et capacité des outils sont à examiner séparément.
Fiche de contrôle de première pièce
Convenez des méthodes et limites d'acceptation avant l'essai. Le personnel qualifié doit suivre les procédures de la machine et des outils réels. Cette liste enregistre les résultats ; ce n'est pas une instruction de conduite.
- Plan et matière : révision, nuance, épaisseur réelle et orientation exigée ; identifiant, dimensions, tolérances, références et fonction du détail.
- Procédé : séquence approuvée, identifiants machine/outils, méthode, ouverture de matrice et angle/rayon visés.
- Avant et après formage : mesurer dimensions et position selon le bon référentiel ; inclure largeur de lumière ou circularité et dimensions du bord selon le plan.
- Acceptation : consigner le contrôle prescrit par goupille, calibre, fixation ou assemblage, le contrôleur et la décision. Conserver les résultats initiaux et identifier chaque changement ; ne pas transférer l'approbation à une autre matière ou configuration sans examen.
Questions sur les trous proches des plis
Deux fois l'épaisseur suffit-il toujours entre trou et pli ?
Aucune valeur universelle n'est établie ici. Confirmez référence, contour, matière, outillage et exigences finales. Une règle spécifique conserve le domaine de son procédé.
Une butée arrière à six axes empêche-t-elle la déformation des trous ?
Le nombre d'axes décrit les fonctions de positionnement commandées, pas la déformation. Positionnement, adéquation des outils et détail final nécessitent des contrôles séparés.
Puis-je percer ou finir le trou après pliage ?
C'est une option si l'accès, le bridage et les références finales le permettent. Examinez séquence, tolérance réalisable et coût avant de la choisir.
Préparer une demande de presse plieuse
Envoyez matière et épaisseurs, longueur de pliage, géométrie représentative, tolérances finales et diversité des lots. Indiquez références des plis/détails et opérations de taraudage, fraisurage, insertion ou reprise. Demandez une étude d'outillage et de configuration selon ces exigences, pas seulement selon le tonnage ou les axes.
Envoyer les besoins pour le devis