
Единого расстояния от отверстия до сгиба для всех материалов, инструментов и элементов нет. Определите, откуда измеряется размер: от линии на развертке, готовой поверхности или касательной к сгибу, и до чего: центра или кромки отверстия. Затем совместно оцените геометрию, реальный инструмент и требования к готовой детали.
Отверстие под крепеж с зазором может не подходить для точного установочного штифта. Резьба или зенковка может потерять функцию при внешне нормальной полке. До утверждения процесса укажите на чертеже размерные и функциональные критерии приемки.
Почему отверстия и пазы могут деформироваться
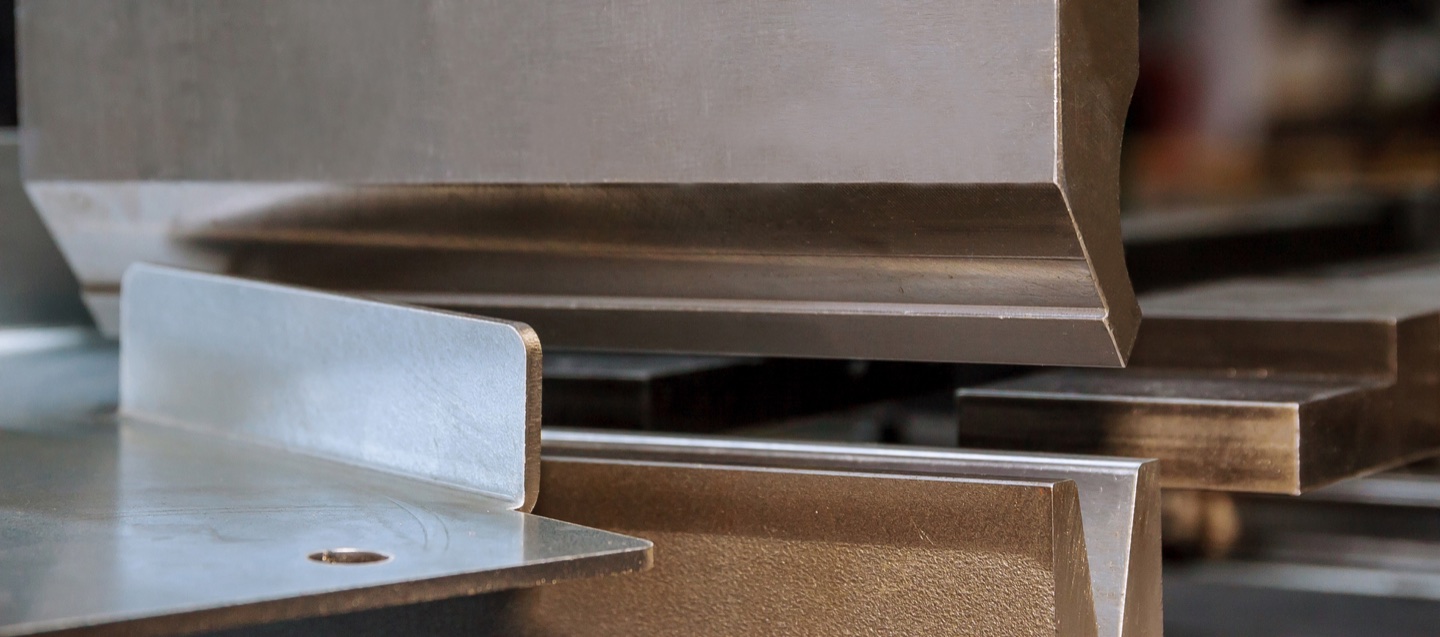
При гибке материал вокруг сгиба меняет форму; соседний вырез может изменяться вместе с ним. WILA отмечает риск деформации отверстий, пазов и вырезов рядом с линией гиба и описывает инструментальные решения. Это основание для оценки применения, а не универсальный отступ или гарантия возможностей Rucheng.
Технические ссылки : WILA / SendCutSend .
Определите базу расстояния до проверки чертежа
Разделяйте проверку развертки и приемку готовой детали. Запишите марку материала, измеренную толщину, угол и радиус, метод формовки и номера инструментов. Правило только по толщине оставляет несколько условий неопределенными.
| База на чертеже | Что подтвердить |
|---|---|
| Центр отверстия до линии гиба на развертке | Укажите осевую линию сгиба и центр отверстия на одной редакции чертежа. |
| Кромка отверстия до линии гиба на развертке | Берите ближайшую кромку; для паза оцените ориентацию и весь контур. |
| Центр отверстия до готовой поверхности полки | Укажите поверхность и систему баз готовой детали. Не заменяйте размер расстоянием на развертке. |
| Кромка отверстия до касательной к сгибу | Определите внутреннюю или внешнюю касательную, поверхность и способ измерения. |
| Зенковка, резьба или запрессованная деталь | Проверьте весь элемент, а не только предварительное отверстие, и последовательность операций. |
Пример: расстояние до центра не равно расстоянию до кромки
Условная развертка: круглое отверстие диаметром 6 mm, центр которого находится на перпендикулярном расстоянии 12 mm от прямой осевой линии сгиба. Ближайшая кромка находится в 9 mm от линии. Сравнение 12 mm с требованием к отступу кромки завышает доступное расстояние на 3 mm.
Расстояние до кромки = расстояние до центра - диаметр / 2 = 12 - 6 / 2 = 9 mm.
Это геометрия одной развертки, а не рекомендуемый минимальный отступ. Расчет не предсказывает деформацию и не разрешает производство при 9 mm. Для некруглого выреза найдите ближайшую точку реального контура. Размеры до касательной или готовой полки требуют собственной базы.
Правила поставщика сохраняют исходную область применения. SendCutSend описывает проверку по половине раскрытия матрицы от линии на развертке для своих резьбовых и зенкованных отверстий, обработанных до гибки. Для вставного крепежа используются другие базовые данные. Это требования его процесса, а не универсальные параметры листогиба.
Сравните варианты конструкции и технологии
Обсудите альтернативы с конструктором и поставщиком станка и инструмента. Другое раскрытие матрицы или метод формовки меняет и прочие ограничения; это не полное утверждение процесса.
| Вариант | Необходимая проверка |
|---|---|
| Перенести элемент или изменить полку | Проверить сборочные сопряжения, доступ к крепежу и утверждение изменений чертежа. |
| Рассмотреть другой инструмент или метод формовки | Подтвердить совместимость, нагрузочные пределы, опору, зазоры и представительные испытания. WILA описывает специальный инструмент и гибку с посадкой на дно матрицы; доступность зависит от комплектации. |
| Создать или окончательно обработать элемент после гибки | Проверить доступ, закрепление, базы готовой детали, достижимый допуск и стоимость дополнительной операции. |
| Изменить требования к элементу | Получить одобрение конструктора и определить функциональную приемку допустимой деформации. |
Дополнительные оси заднего упора помогают позиционированию, если форма детали это позволяет; сами по себе они не предотвращают деформацию отверстий. Позиционирование, формовку и нагрузочную способность инструмента проверяют отдельно.
Протокол контроля первой детали
Согласуйте методы измерения и пределы приемки до испытания. Квалифицированный персонал должен соблюдать инструкции конкретного станка и инструмента. Список предназначен для записи результатов, а не управления станком.
- Чертеж и материал: редакция, марка, фактическая толщина и требуемая ориентация; номер элемента, размеры, допуски, базы и функция.
- Процесс: утвержденная последовательность, номера станка/инструмента, метод, раскрытие матрицы и целевые угол/радиус.
- До и после формовки: измерить размер и положение по правильной базе; при необходимости включить ширину паза, круглость и размеры полки.
- Приемка: записать требуемую проверку штифтом, калибром, крепежом или сборкой, проверяющего и решение. Сохранить исходные результаты и изменения между пробами; не переносить одобрение на другой материал или наладку без проверки.
Вопросы об отверстиях рядом со сгибом
Всегда ли достаточно двух толщин листа между отверстием и сгибом?
Универсальное значение здесь не устанавливается. Подтвердите базу, границу элемента, материал, инструмент и конечные требования. Правило конкретного процесса сохраняет его область применения.
Предотвращает ли шестиосевой задний упор деформацию отверстий?
Число осей описывает управляемые функции позиционирования, а не деформацию. Позиционирование, пригодность инструмента и готовый элемент требуют отдельных проверок.
Можно ли сверлить или окончательно обрабатывать отверстие после гибки?
Это вариант, если позволяют доступ, закрепление и базы готовой детали. До выбора проверьте последовательность, достижимый допуск и стоимость.
Подготовьте запрос на листогибочный пресс
Пришлите материал и толщины, длину гиба, характерную геометрию, конечные допуски и состав партий. Отметьте базы сгибов/элементов и операции нарезания резьбы, зенкования, запрессовки или обработки после гибки. Запросите оценку инструмента и комплектации по этим требованиям, а не только по усилию или числу осей.
Отправить требования для предложения