
Es gibt keinen Bohrungsabstand zur Biegung, der für alle Werkstoffe, Werkzeuge und Merkmale gilt. Klären Sie, ob von einer Biegelinie in der Abwicklung, einer fertigen Fläche oder einer Biegetangente bis zur Lochmitte oder Lochkante gemessen wird. Bewerten Sie anschließend Geometrie, tatsächliche Werkzeuge und Fertigteilanforderungen gemeinsam.
Ein Loch für eine Schraube mit Spiel erfüllt nicht automatisch die Anforderungen eines Passstifts. Gewinde oder Senkung können ihre Funktion verlieren, obwohl der Schenkel gut aussieht. Maßliche und funktionale Abnahmekriterien gehören vor der Prozessfreigabe auf die Zeichnung.
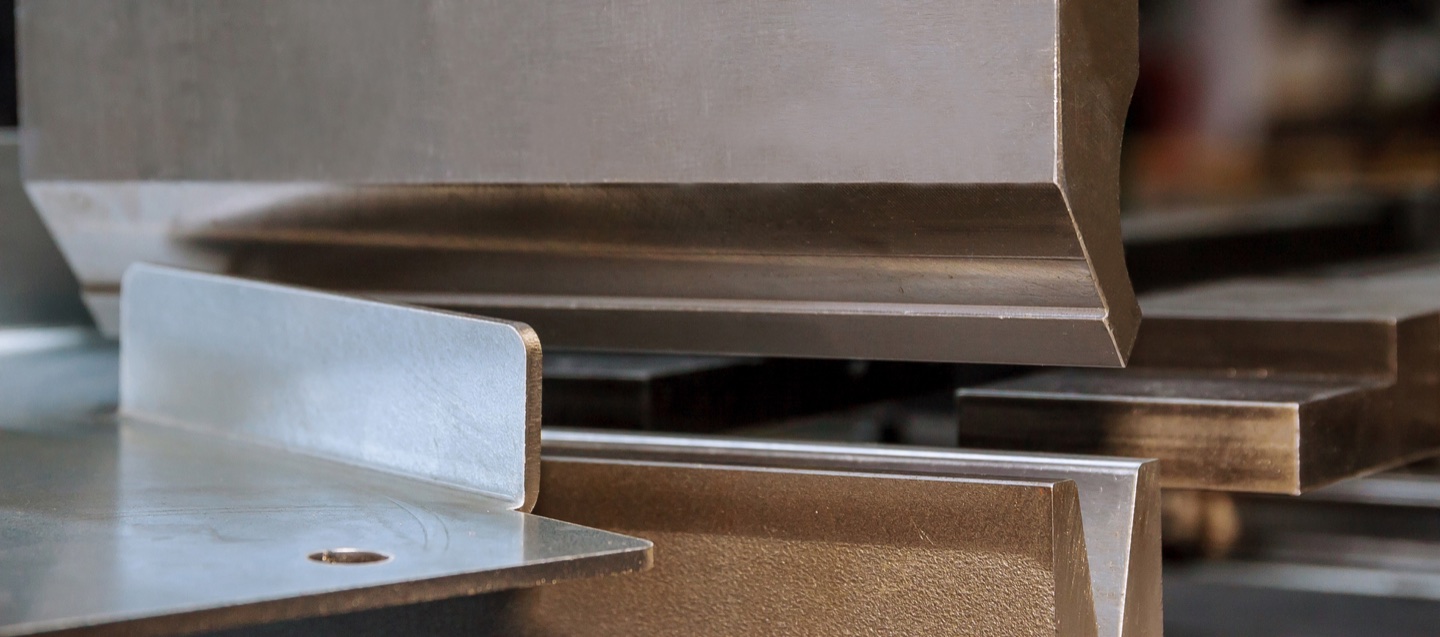
Warum Löcher und Langlöcher verformt werden können
Beim Biegen verändert sich das Material um die Biegung; benachbarte Öffnungen können sich mitverformen. WILA nennt Löcher, Langlöcher und Ausschnitte nahe der Biegelinie als Verformungsrisiken und beschreibt Werkzeuglösungen. Das begründet eine Anwendungsprüfung, keinen universellen Abstand oder eine Leistungszusage von Rucheng.
Technische Referenzen : WILA / SendCutSend .
Vor der Zeichnungsprüfung den Abstand definieren
Prüfungen der Abwicklung und Abnahme des Fertigteils getrennt halten. Werkstoffgüte, gemessene Dicke, Zielwinkel und Radius, Umformverfahren und Werkzeugkennungen erfassen. Eine reine Dickenregel lässt mehrere Bedingungen offen.
| Zeichnungsbezug | Zu bestätigen |
|---|---|
| Lochmitte zur Biegelinie der Abwicklung | Biegemittellinie und Lochmitte in derselben Zeichnungsrevision kennzeichnen. |
| Lochkante zur Biegelinie der Abwicklung | Die nächstgelegene Kante verwenden; bei Langlöchern Orientierung und gesamte Kontur prüfen. |
| Lochmitte zur fertigen Schenkelfläche | Fertigfläche und Bezugssystem festlegen. Nicht durch einen Abstand in der Abwicklung ersetzen. |
| Lochkante zur Biegetangente | Innen- oder Außentangente, Oberfläche und Messverfahren definieren. |
| Senkung, Gewinde oder Einpresskomponente | Das gesamte Merkmal und die Bearbeitungsfolge prüfen, nicht nur die Vorbohrung. |
Rechenbeispiel: Mittenabstand ist nicht Kantenabstand
Hypothetische Abwicklung: Ein rundes Loch hat 6 mm Durchmesser; seine Mitte liegt senkrecht 12 mm von einer geraden Biegemittellinie entfernt. Die nächste Lochkante liegt 9 mm von dieser Linie entfernt. Ein Vergleich von 12 mm mit einer Kantenabstandsvorgabe überschätzt den verfügbaren Abstand um 3 mm.
Kantenabstand = Mittenabstand - Lochdurchmesser / 2 = 12 - 6 / 2 = 9 mm.
Dies ist Geometrie einer Abwicklung, keine Mindestabstandsempfehlung. Sie sagt keine Verformung voraus und gibt 9 mm nicht für die Fertigung frei. Bei nicht runden Ausschnitten den nächsten Punkt der tatsächlichen Kontur bestimmen. Fertigteiltangenten oder Schenkelflächen benötigen einen eigenen Bezug.
Lieferantenregeln behalten ihren Geltungsbereich. SendCutSend beschreibt für vor dem Biegen bearbeitete Gewinde- und Senkbohrungen eine Prüfung anhand der halben Matrizenöffnung ab der Biegelinie in der Abwicklung. Für Einpresskomponenten gelten andere Bezugsangaben. Das sind Anforderungen dieses Anbieters, keine universellen Abkantpressenspezifikationen.
Konstruktions- und Prozessoptionen vergleichen
Diese Alternativen mit Konstruktion sowie Maschinen- und Werkzeuglieferanten prüfen. Eine andere Matrizenöffnung oder ein anderes Verfahren verändert weitere Randbedingungen und ist keine vollständige Prozessfreigabe.
| Alternative | Erforderliche Prüfung |
|---|---|
| Merkmal verschieben oder Schenkel ändern | Montageschnittstellen, Schraubenzugang und Freigabe der Zeichnungsänderung prüfen. |
| Andere Werkzeuge oder Umformverfahren prüfen | Kompatibilität, Belastungsgrenzen, Auflage, Freiräume und repräsentative Versuche bestätigen. WILA beschreibt Sonderwerkzeuge und Gesenkbiegen; die Verfügbarkeit hängt von der Konfiguration ab. |
| Merkmal nach dem Biegen herstellen oder fertigbearbeiten | Zugang, Aufspannung, Fertigteilbezüge, erreichbare Toleranz und Nachbearbeitungskosten prüfen. |
| Merkmalsanforderung ändern | Konstruktionsfreigabe einholen und eine funktionale Abnahme zulässiger Verformung festlegen. |
Zusätzliche Hinteranschlagachsen unterstützen die Positionierung, sofern das Teil dies erlaubt; allein verhindern sie keine Lochverformung. Positionierung, Umformen und Werkzeugbelastbarkeit getrennt bewerten.
Erstmuster-Prüfprotokoll
Messverfahren und Abnahmegrenzen vor einem Versuch vereinbaren. Qualifiziertes Personal muss die tatsächlichen Maschinen- und Werkzeugvorgaben beachten. Diese Liste dokumentiert Ergebnisse; sie ist keine Bedienungsanleitung.
- Zeichnung und Werkstoff: Revision, Güte, Ist-Dicke und geforderte Orientierung; Merkmalskennung, Maße, Toleranzen, Bezüge und Funktion.
- Prozess: freigegebene Reihenfolge, Maschinen-/Werkzeugkennungen, Verfahren, Matrizenöffnung und Zielwinkel/-radius.
- Vor und nach dem Umformen: Merkmalsgröße und Lage mit richtigem Bezug messen; Langlochbreite oder Rundheit sowie Schenkelmaße nach Vorgabe aufnehmen.
- Abnahme: vorgeschriebene Stift-, Lehren-, Schrauben- oder Montageprüfung, Prüfer und Entscheidung dokumentieren. Originalergebnisse behalten und Änderungen zwischen Versuchen kennzeichnen; keine ungeprüfte Übertragung auf andere Werkstoffe oder Aufbauten.
Fragen zu Löchern nahe Biegungen
Reicht immer die doppelte Blechdicke zwischen Loch und Biegung?
Hier wird kein allgemeingültiger Wert festgelegt. Bezug, Merkmalsgrenze, Werkstoff, Werkzeuge und Fertigteilanforderungen bestätigen. Prozessspezifische Regeln behalten ihren Geltungsbereich.
Verhindert ein sechsachsiger Hinteranschlag Lochverformung?
Die Achszahl beschreibt gesteuerte Positionierfunktionen, nicht die Lochverformung. Positionierung, Werkzeugeignung und fertiges Merkmal getrennt prüfen.
Kann ich das Loch nach dem Biegen bohren oder fertigbearbeiten?
Das ist eine Option, wenn Zugang, Aufspannung und Fertigteilbezüge es erlauben. Reihenfolge, erreichbare Toleranz und Kosten vorher prüfen.
Eine Abkantpressenanfrage vorbereiten
Werkstoff und Dickenbereich, Biegelänge, repräsentative Geometrie, Fertigteiltoleranzen und Losmix senden. Biege-/Merkmalsbezüge sowie Gewindeschneiden, Senken, Einpressen oder Nachbearbeitung kennzeichnen. Werkzeug und Konfiguration anhand dieser Anforderungen prüfen lassen, nicht nur nach Tonnage oder Achszahl auswählen.
Anforderungen für ein Angebot senden