
短いフランジを曲げられるのは、実際のワークと工具が予定した曲げ動作中に適切な支持と逃げを確保できる場合です。まずフランジ長さの測定方法を定義します。そのうえで、材料、板厚、角度、半径、ダイ形状と荷重制限を機械・工具供給者にまとめて確認してもらいます。板厚の倍率や公称 V 幅だけでは加工条件を承認できません。本稿は設計・購買レビューの資料であり、機械の操作手順ではありません。
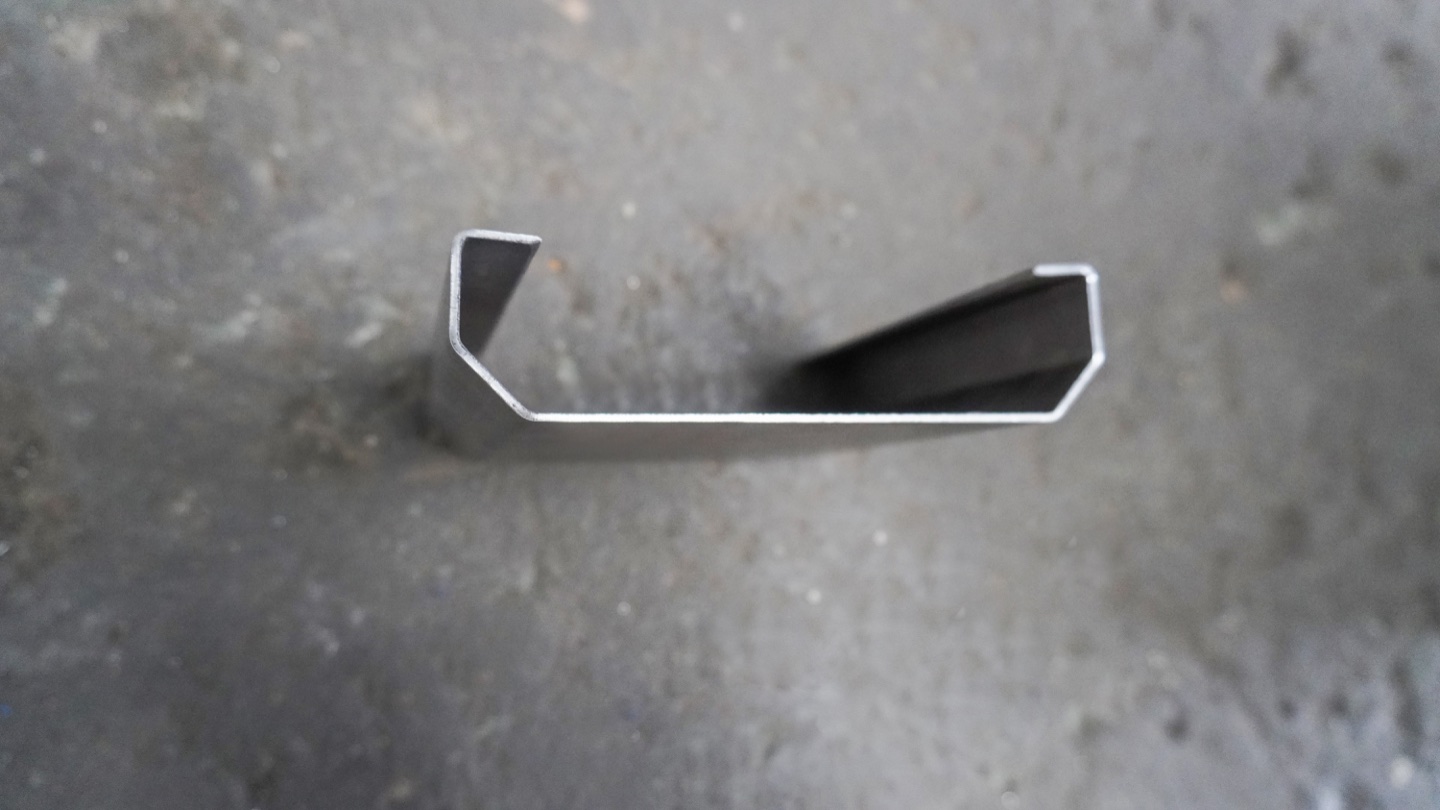
図面はどのフランジ寸法を示していますか?
工具供給者の最小フランジ仕様と比較する前に、寸法基準を記録します。次の三つの寸法は相互に置き換えられません。
| 図面の基準 | 比較前の確認 |
|---|---|
| 完成品の外側フランジ | 図面で使う外面、端部と理論上の交点を特定し、要求角度と半径も保持します。 |
| 完成品の内側基準 | 内面または曲げ接線を特定します。全体形状が不明なまま外側寸法に置き換えないでください。 |
| 展開材の端から曲げ線まで | 記入した線の意味と展開材の改訂番号を特定します。平板上の距離は完成フランジ寸法を直接決めるものではありません。 |
ワークを何で支持しますか?
WILA の短いフランジに関する説明では、板厚、V 幅、ダイ肩部形状が適用可否に関係し、開口を狭めると必要力、半径、展開条件も変わるとされています。その説明は同社の工具についてであり、如程の構成を保証しません。予定動作全体の接触・支持と、工具定格・機械制限を供給者に評価してもらいます。バックゲージの到達範囲は別の位置決め確認です。ストッパーに届くことは、ダイによる支持が成立する証明ではありません。
主な参照 : WILA — ショートフランジ · WILA — 耐荷重 。
どの選択肢を供給者に検討してもらいますか?
| 選択肢 | 選定前に必要な根拠 |
|---|---|
| フランジ形状を変更する | 設計承認を得て、組立適合、締結部へのアクセス、完成図面の改訂を再確認します。 |
| 互換性のある別の工具を評価する | 工具・ホルダーの正確な識別番号、支持形状、荷重制限と代表部品での試験計画を求めます。特殊工具が見積りに含まれるとは限りません。 |
| 別の承認済み工程順序を検討する | アクセス、固定、基準、後工程と費用を確認します。順序を変えても完成品の要求を満たす必要があります。 |
例:狭いダイは逃げ以外も変える
仮の検討例です。図面の短い返しが、選択工具の最小フランジ条件を満たしていません。提案された狭いダイは新たに評価する構成であり、承認済みの修正ではありません。支持、必要力、各部品の制限、内半径、展開と隣接形状を再確認します。初品結果を比較する前に、新しい工具と図面の番号を記録します。実測結果や共通の最小距離は示していません。
供給者向けの加工可否記録
- 図面:改訂、各曲げの識別、フランジ基準、角度、内半径、完成公差。近くの穴と返しも示します。
- 材料と設備:材種または調質、実測板厚、曲げ長さ、機械型式、パンチ・ダイ・ホルダー番号、ダイ寸法。
- 評価根拠:適用される最小フランジデータ、支持・接触評価、逃げ、位置決め、構成全体の荷重制限。未解決事項を明記します。
- 受入:初品のフランジ寸法、角度、半径、形状機能の確認方法を合意します。結果と評価済み構成を保存し、変更時は適用性を再確認します。
短いフランジについての質問
V 幅の半分あれば必ず十分ですか?
いいえ。一つの幾何比較だけでは、曲げ全体の支持、材料適性、設備能力は確認できません。実際の工具の推奨条件と供給者の用途評価を用いてください。
バックゲージ軸を増やせば解決しますか?
適切な部品では位置決めに役立つ場合があります。しかしダイの支持を証明したり、工具能力を増やしたり、干渉を自動的に解消したりはしません。
本稿は共通の最小フランジを指定していますか?
いいえ。レビュー用記録を示しています。実際の材料、工具、形状、工程に適用される制限値を入手し、メーカーの条件も併記してください。
部品別の評価を依頼する
如程に図面改訂、材料、板厚、曲げ長さ、フランジ基準、公差、予定するロット構成を提供してください。既存工具を明示し、標準供給範囲とオプションを確認します。一般的な機械見積りを難しい部品の加工承認と解釈する前に、書面の適用条件を求めてください。
見積り条件を送る