
只有实际工件与模具在计划折弯过程中具备合适的支撑和避让空间,短翻边才具有可行性。先明确翻边长度的测量方法,再请机床与模具供应商共同评估材料、厚度、角度、半径、下模几何形状及载荷限制。仅凭板厚倍数或名义 V 槽开口不能批准工艺。本指南用于设计和采购评审,不是机床操作规程。
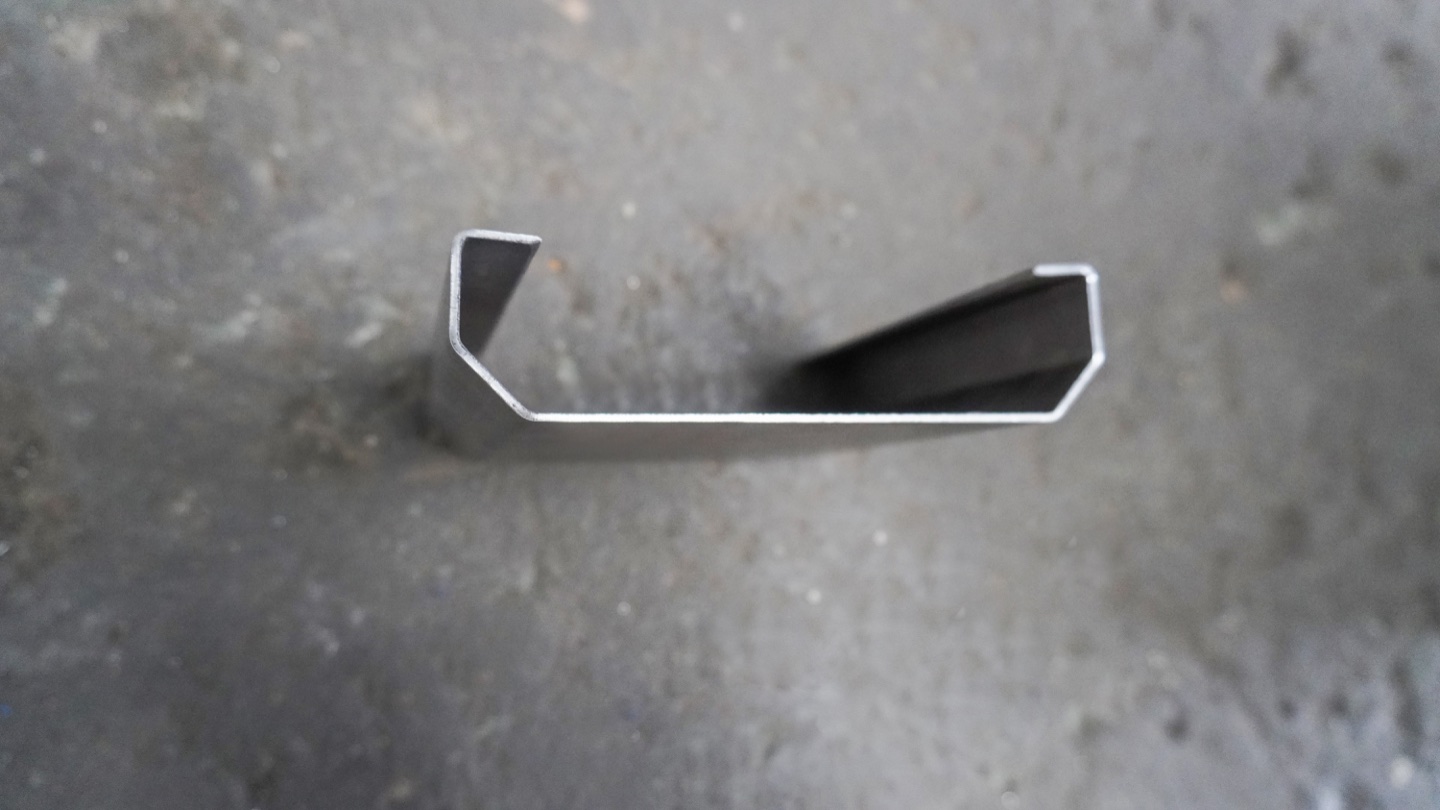
图纸采用哪一种翻边尺寸?
将图纸与模具供应商的最小翻边要求比较前,先记录尺寸基准。以下三种测量不能互相替代。
| 图纸基准 | 比较前需要澄清 |
|---|---|
| 成品外侧翻边 | 明确图纸采用的外表面、边缘和理论交点,并保留角度和半径要求。 |
| 成品内侧基准 | 明确内表面或折弯切线。缺少完整几何信息时,不得用外侧尺寸代替。 |
| 展开料边缘至折弯线 | 明确标线含义和展开料版本。展开距离不能直接确定成品翻边尺寸。 |
工件由什么提供支撑?
WILA 的短翻边指南将可行性与板厚、V 槽开口和下模肩部几何形状联系起来,并提醒较小开口会改变所需力、半径和展开要求。这些说明针对其模具,不能证明如程配置的适用性。请供应商评估整个计划运动中的接触和支撑,以及模具额定载荷和机床限制。后挡料行程属于另一项定位检查:能够接触挡指不代表下模可以支撑该折弯。
主要参考 : WILA — 短法兰 · WILA — 负载能力 。
哪些方案值得向供应商核实?
| 方案 | 选择前需要的依据 |
|---|---|
| 修改翻边几何形状 | 取得设计批准,复核装配配合、紧固件操作空间和成品图纸版本。 |
| 评估兼容的替代模具 | 索取准确的模具及夹持器编号、支撑几何、载荷限制和代表性工件试验计划。不能假定报价已包含特殊模具。 |
| 评审其他经批准的工序顺序 | 核对可达性、装夹、基准、后续工序和成本。改变顺序后仍须满足成品要求。 |
示例:缩小下模开口不仅改变空间
假设评审发现,图纸中的短回折边不满足所选模具规定的最小翻边要求。更窄的下模是需要评估的新配置,并非已经批准的修正。应重新检查支撑、所需力及各部件限制、内半径、展开尺寸和相邻特征。比较首件结果前,记录更新后的模具和图纸编号。本例不代表实测结果,也不规定通用最小距离。
可交给供应商的可行性记录
- 图纸:版本、每条折弯编号、翻边基准、角度、内半径和成品公差,并标注附近孔位与回折边。
- 材料与设备:牌号或状态、实测板厚、折弯长度、机床型号、上模/下模/夹持器编号及下模尺寸。
- 评审依据:供应商适用的最小翻边数据、支撑与接触评估、避让、定位和整套配置载荷限制。明确列出未解决事项。
- 验收:约定翻边尺寸、角度、半径和特征功能的首件检查,保留结果与评审配置;变更后重新检查依据是否适用。
短翻边常见问题
翻边达到 V 槽开口的一半就一定够吗?
不一定。单一几何比较无法证明整个折弯过程中的支撑、材料适用性或设备承载能力。应采用具体模具的建议和供应商应用评审。
增加后挡料轴数能解决问题吗?
对合适工件,它可能有助于定位,但不能证明下模支撑有效、提高模具承载能力或自动消除干涉。
本指南规定通用最小翻边长度吗?
不规定。这里提供的是评审记录。应取得适用于实际材料、模具、几何和工艺的限制值,并保留厂家规定的使用条件。
申请针对工件的评审
向如程提供图纸版本、材料、厚度、折弯长度、翻边基准、公差和预期批次组合。标明现有模具,并询问哪些项目属于供货范围或选配。将一般机床报价视为复杂工件加工许可之前,应取得书面可行性条件。
发送折弯机报价需求