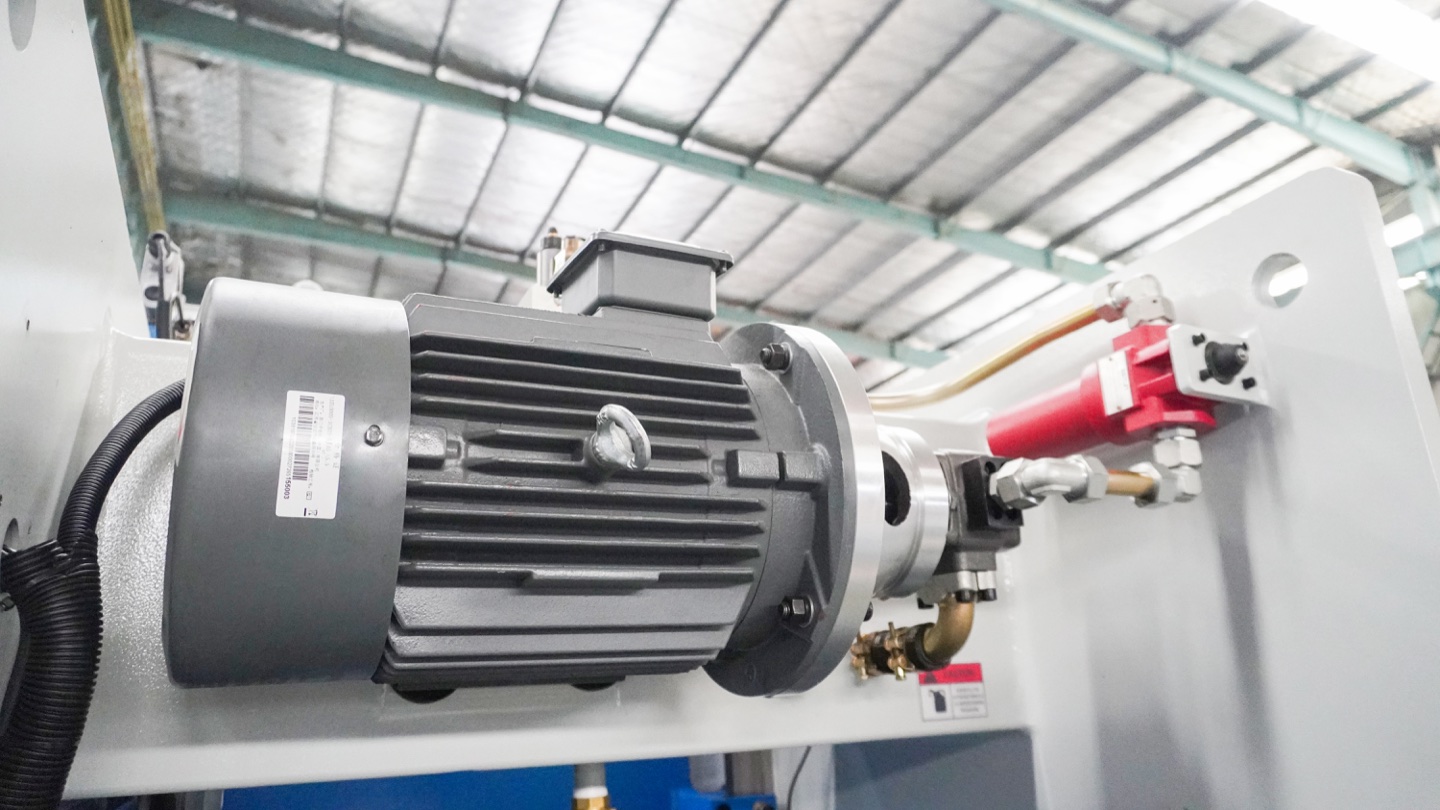
Die regelmäßige Wartung der Abkantpresse ist der effektivste Weg, die Biegegenauigkeit zu erhalten, die Lebensdauer der Maschine zu verlängern und kostspielige Produktionsausfälle zu vermeiden. Eine gut gewartete CNC-Abkantpresse kann 15–20 Jahre lang eine Positionierungsgenauigkeit von ±0,01 mm liefern; Eine vernachlässigte Maschine verschlechtert sich innerhalb weniger Jahre auf ±0,1 mm oder schlechter. Dieser Leitfaden bietet vollständige tägliche, wöchentliche, monatliche und jährliche Checklisten, die Sie sofort umsetzen können – unabhängig von der Marke oder dem Modell Ihrer Abkantpresse.
Kurze Zusammenfassung: Die Wartung der Abkantpresse folgt einem abgestuften Zeitplan: täglich, Sichtprüfungen und Reinigung, wöchentlich, Öl-/Flüssigkeitsüberprüfung und Filterinspektion, monatlich Verschleißteilprüfungen und Schmierung sowie jährliche umfassende hydraulische und strukturelle Inspektionen. Die meisten Bediener können tägliche und wöchentliche Aufgaben in weniger als 15 Minuten pro Tag erledigen. Jährliche Inspektionen sollten von qualifizierten Technikern durchgeführt werden. Wenn Sie diese Checkliste konsequent befolgen, können Sie 30–50 % weniger ungeplante Ausfälle und deutlich geringere Reparaturkosten erwarten.
Warum ein Wartungsplan für Abkantpressen wichtig ist
Eine CNC-Abkantpresse ist eine der mechanisch am stärksten beanspruchten Maschinen in jeder Fertigungswerkstatt. Bei jedem Biegezyklus wird der C-Rahmen auf der einen Seite auf Zug und auf der anderen Seite auf Druck belastet. Hydraulikzylinder arbeiten unter einem Druck von 150–350 bar. Kolbendichtungen verschleißen, Öl verschlechtert sich und Hinteranschlagachsen verschieben sich – alles allmählich und unsichtbar, bis es plötzlich zu Ausschussteilen oder Maschinenausfällen kommt.
Vorbeugende Wartung kostet schätzungsweise 2–5 % des Kaufpreises einer Maschine pro Jahr . Notfallreparaturen nach einem vernachlässigten Fehler können das 3–10-fache dieses Betrags kosten, zuzüglich verlorener Produktionszeit. Der ROI ist klar, weshalb jeder große Abkantpressenhersteller – einschließlich Rucheng – empfohlene Wartungsintervalle in seinen Bedienungsanleitungen veröffentlicht.
Branchen-Faustregel:Wenn Ihre Abkantpresse mehr als 50 Biegungen pro Schicht produziert, sollten Sie tägliche Kontrollen in Betracht ziehen. Wenn es zwei oder mehr Schichten pro Tag läuft, verdoppeln Sie die Inspektionshäufigkeit für Hydraulikfilter und Ölzustand. Eine Unze Vorbeugung ist mehr wert als ein Pfund Heilung – vor allem, wenn der Austausch von Hydrauliköl in einem kompletten System 30–60 US-Dollar pro Liter kostet.
Checkliste für die tägliche Wartung der Abkantpresse
Die täglichen Kontrollen dauern zu Beginn jeder Schicht etwa 10–15 Minuten. Weisen Sie die Verantwortung klar zu – idealerweise den Bediener, der die Maschine an diesem Tag bedienen wird. Verwenden Sie eine gedruckte oder digitale Checkliste, die die Mitarbeiter jeden Tag abzeichnen können. Dies schafft Nachvollziehbarkeit und eine Wartungshistorie.
🟡 Vor dem Starten der Maschine – Visuelle Sicherheitsprüfung &
Auf Öllecks prüfen – Überprüfen Sie den Boden um den Maschinensockel, die Hydraulikzylinder, das Pumpengehäuse und alle Schlauchverbindungen. Selbst kleine Tropfen weisen auf Dichtungsverschleiß hin, der die Sicherheit verschlechtert
Überprüfen Sie den Hydraulikölstand. – Sehen Sie sich das Schauglas oder den Ölmessstab an. Der Ölstand sollte zwischen den Markierungen MIN und MAX liegen. Ein niedriger Ölstand kann auf ein unsichtbares Leck oder Ölverbrauch aufgrund einer defekten Zylinderdichtung hindeuten. Wichtig
Not-Aus-Funktion überprüfen – Drücken Sie die Not-Aus-Taste und bestätigen Sie, dass die Maschine abschaltet. Lassen Sie die normale Reset-Sequenz los und überprüfen Sie sie. Testen Sie ausnahmslos zu Beginn jeder Schicht Sicherheit
Überprüfen Sie die Schutzvorrichtungsverriegelungen. – Stellen Sie sicher, dass alle Sicherheitslichtvorhänge, Lasersicherheitsschalter und Schutzsensoren betriebsbereit sind. Umgehen Sie diese Systeme niemals, auch nicht vorübergehend. Sicherheit
Überprüfen Sie das Maschinenbett und den Matrizenbereich. – Entfernen Sie alle Späne, Späne, Abfallstücke und Rückstände vom unteren Matrizenbett und der Arbeitstischoberfläche. Fremdkörper verursachen Werkzeugschäden und ungenaue Biegungen Visual
Oberwerkzeugklemmung prüfen — Stellen Sie sicher, dass der Stempelhalter und alle einzelnen Stempelsegmente fest verriegelt sind. Lose Werkzeuge stellen ein großes Sicherheitsrisiko dar und führen zu ungleichmäßigen Biegewinkeln
Position des Hinteranschlags überprüfen – Führen Sie ein Schnellreferenzprogramm aus, um zu bestätigen, dass der Hinteranschlag der X-Achse und der R-Achse genau in ihre Nullpositionen zurückkehrt. Eine Abweichung von mehr als 0.05 mm erfordert eine Untersuchung vor Produktionsbeginn
🟡 Während der ersten Betriebsstunde – Funktionsprüfung
Achten Sie auf das Geräusch der Hydraulikpumpe. – Eine ordnungsgemäß laufende Pumpe erzeugt ein gleichmäßiges, niederfrequentes Brummen. Jammern, Klopfen oder unregelmäßige Geräusche deuten auf Luft im System, verschlissene Lager oder Pumpenkavitation hin. Untersuchen Sie es umgehend. Wichtig
Überprüfen Sie die Öltemperatur. – Stellen Sie nach 15–20 Betriebsminuten sicher, dass die Öltemperatur im normalen Bereich liegt (normalerweise 40–60 °C / 104–140 °F). Übermäßige Hitze beschleunigt den Ölabbau und den Verschleiß der Dichtungen
Testen Sie eine Testbiegung. – Erstellen Sie eine Testbiegung an Abfallmaterial und überprüfen Sie, ob der Winkel innerhalb der Toleranz mit dem Ziel übereinstimmt. Dies bestätigt, dass die Maschine ordnungsgemäß funktioniert, bevor ein vollständiger Produktionslauf gestartet wird
Tipp: Führen Sie ein Wartungsprotokoll (digital oder in Papierform) an der Maschine. Notieren Sie das Datum, den Namen des Bedieners, alle beobachteten Anomalien und die ausgetauschten Teile. Dieses Protokoll ist von unschätzbarem Wert, wenn Sie vorübergehende Probleme diagnostizieren oder größere Reparaturen planen.
Checkliste für die wöchentliche Wartung der Abkantpresse
Die wöchentliche Wartung dauert ungefähr 30–45 Minuten und sollte jede Woche zur gleichen Zeit durchgeführt werden – typischerweise während einer geplanten Schichtpause oder am Wochenende. Dies ist das wichtigste Intervall, um Probleme im Hydrauliksystem zu erkennen, bevor sie zu Ausfallzeiten führen.
🟠 Hydrauliksystem
Überprüfen Sie den Zustand des Hydrauliköls. – Nehmen Sie eine kleine Probe aus dem Ablassanschluss. Sauberes Öl ist bernsteinfarben und transparent. Dunkelbraunes oder schwarzes Öl oder Öl mit verbranntem Geruch muss sofort gewechselt werden. Milchiges Öl weist auf eine Wasserverunreinigung durch einen defekten Wärmetauscher oder auf Kondensation hin. Öl
Hydraulikölfilteranzeige prüfen – Die meisten CNC-Abkantpressen verfügen über einen Inline-Filter mit einer visuellen oder elektronischen Verstopfungsanzeige. Ersetzen Sie das Filterelement, wenn die Anzeige rot anzeigt oder wenn seit dem letzten Filterwechsel mehr als 200 Stunden vergangen sind Öl
Überprüfen Sie den Ölkühler- und Lüfterbetrieb. – Stellen Sie sicher, dass der Kühllüfter oder Wärmetauscher läuft und der Luftstrom ungehindert ist. Entfernen Sie Staub- und Kühlmittelansammlungen von den Kühlrippen. Eine Maschine, die 10 bei °C über der Normaltemperatur laufen lässt, verdoppelt die Dichtungsverschleißrate
Überprüfen Sie alle Hydraulikschläuche und Armaturen. – Suchen Sie nach Rissen, Abrieb oder Ausbuchtungen in den Schläuchen. Überprüfen Sie alle Armaturen auf Durchsickern. Ersetzen Sie jeden Schlauch, der Anzeichen von Verschleiß aufweist – ein gerissener Schlauch an der 250-Stange ist äußerst gefährlich und führt dazu, dass innerhalb von Sekunden der gesamte Ölbehälter leer wird
🟠 Mechanische & Strukturkomponenten
Stößelleisten und Gleitführungen prüfen – Überprüfen Sie bei Maschinen mit mechanischen Führungsleisten (nicht hydrostatisch) die Abstände mit Fühlerlehren. Zu großes Spiel führt zu einer Neigung des Stößels und ungleichmäßigen Biegewinkeln. Passen Sie die Leisten gemäß den Herstellerangaben an oder ersetzen Sie sie
Überprüfen Sie alle Werkzeuge auf Verschleiß und Risse. – Untersuchen Sie Stempelspitzen und V-Matrizen auf Absplitterungen, Rundungen oder Risse. Abgenutzte Werkzeuge führen zu unregelmäßiger Rückfederung und schlechter Teilequalität. Ersetzen oder erneuern Sie die Oberfläche nach Bedarf
Manuell geschmierte Stellen schmieren – Fetten Sie alle Schmiernippel (Schmiernippel) am Maschinenrahmen, an den Kolbenstangenverbindungen und an den Ausgleichszylindern (falls vorhanden) ein. Verwenden Sie den vom Hersteller angegebenen Fetttyp – typischerweise EP-2-Lithiumkomplexfett
Überprüfen Sie die Schrauben und Verbindungen des Hinteranschlags. – Stellen Sie sicher, dass alle Befestigungsschrauben an der Hinteranschlagbaugruppe fest angezogen sind. Durch Vibration werden diese mit der Zeit gelockert. Stellen Sie sicher, dass die Finger des Hinteranschlags nicht verbogen oder deformiert sind
Reinigen Sie den Bildschirm und die Tastatur der CNC-Steuerung. – Verwenden Sie ein weiches, leicht feuchtes Tuch. Keine Lösungsmittel verwenden. Überprüfen Sie, ob alle Tasten richtig reagieren. Staub und Kühlmittel in der Tastatur sind eine häufige Ursache für Controller-Fehler
🟠 Elektrische &-Sicherheitssysteme
Überprüfen Sie die Verkabelung und Kabelverbindungen. – Überprüfen Sie alle sichtbaren Kabelkanäle und Leitungen auf Scheuerstellen, Beschädigungen oder lose Verbindungen an den Anschlusskästen. Seien Sie besonders vorsichtig in der Nähe von beweglichen Teilen (Stößel, Hinteranschlag), wo sich die Kabel wiederholt biegen
Achsenreferenz und Referenzfahrt überprüfen – Nach einem vollständigen Not-Aus oder Stromausfall alle Achsen erneut referenzieren und überprüfen, ob die tatsächlichen Positionen mit den angezeigten Positionen der Steuerung übereinstimmen. Jede Abweichung weist auf ein Problem mit dem Feedbacksystem hin
Checkliste für die monatliche Wartung der Abkantpresse
Die monatliche Wartung sollte von einem qualifizierten Wartungstechniker oder erfahrenen Bediener durchgeführt werden. Weisen Sie 1.5–2 Stunden pro Maschine zu. Dokumentieren Sie alle durchgeführten Messungen – diese dienen als Grundlage für die Trendanalyse über Monate und Jahre hinweg.
🔵 Tiefeninspektion des Hydrauliksystems
Ersetzen Sie den Hydraulikölfilter – Auch wenn die Anzeige nicht rot angezeigt wird, wechseln Sie das Element alle 200–250 Stunden oder monatlich, je nachdem, was früher eintritt. Alte Filter können Medienpartikel abgeben, die die nachgeschalteten Servoventile Öl beschädigen
Messen Sie den Systemdruck und die Pumpenleistung. – Verwenden Sie ein kalibriertes Manometer am Pumpenauslass. Vergleichen Sie mit den Herstellerangaben. Niedriger Druck weist auf abgenutzte Pumpen, verstopfte Filter oder interne Ventillecks hin. Dies ist ein führender Indikator für den Zustand des Hydrauliksystems
Überprüfen Sie den Betrieb des Servoventils. – Überwachen Sie den Ölzustand mit einem Partikelzähler oder durch Untersuchung der Ölfarbe. Planen Sie eine Reinigung oder Kalibrierung des Servoventils ein, wenn der Verdacht auf Kontamination besteht oder die Maschine eine verminderte Reaktion zeigt
Überprüfen Sie die Oberflächen der Hydraulikzylinderstangen. – Untersuchen Sie die Kolbenstangen auf Riefen, Lochfraß oder Chromabplatzungen. Kleinere Riefen können ausgebessert werden; Schwere Schäden erfordern eine Überholung des Zylinders. Überprüfen Sie den Zustand der Stangendichtung, indem Sie Ölrückstände um die Dichtungsstopfbuchse untersuchen
Funktion des Ausgleichsventils testen – Stellen Sie bei Abkantpressen mit Gegengewichtszylindern sicher, dass sich der Stößel unter der Schwerkraft reibungslos und ohne Stottern absenkt. Ein ungleichmäßiger Abstieg führt beim ersten Treffer zu inkonsistenten Biegewinkeln
🔵 Mechanische Genauigkeit & Ausrichtung
Überprüfen Sie die Parallelität des Stößels zum Tisch. – Überprüfen Sie mit einer Präzisionswasserwaage und einer Messuhr, ob der Stößel parallel zum Matrizenbett ist. Gemäß Herstellerverfahren unterlegen oder anpassen. Die Neigung des Stößels führt direkt zu asymmetrischen Biegewinkeln über die Teilebreite
Überprüfen Sie die Wiederholbarkeit des Hinteranschlags. – Führen Sie ein Testprogramm mit 10 durch, bei dem sich das Messgerät nacheinander der gleichen Position nähert. Messen Sie die Streuung der tatsächlichen Positionen mit einem Mikrometer. Die Gesamtabweichung sollte für eine CNC-Maschine innerhalb von ± 0.02 mm liegen. Größere Abweichungen deuten auf abgenutzte Leitspindeln, lockere Kupplungen oder Encoderprobleme hin
Überprüfen Sie die Rahmenschrauben und die Struktur. – Überprüfen Sie alle wichtigen strukturellen Verschraubungspunkte – C-Rahmenseiten, Zylinderhalterungen, Verbindungen zwischen Arbeitstisch und Rahmen. Falls lose, auf die angegebenen Werte nachziehen. Rahmenbelastungen durch lose Schrauben führen zu einer Verschlechterung der Genauigkeit
Leitspindeln und Linearführungen schmieren – Tragen Sie geeignetes Schmiermittel auf die Leitspindeln und Führungsschienen der X- und R-Achse auf. Entfernen Sie eventuelle Rückstände oder alte Schmiermittelansammlungen. Durch Reinigen und erneutes Schmieren wird eine reibungslose und präzise Achsenbewegung gewährleistet
Kalibrieren Sie das Bombiersystem, falls vorhanden. – Stellen Sie bei Maschinen mit mechanischer oder hydraulischer Bombierung sicher, dass sich der Bombiertisch richtig bewegt und die erwartete Kompensationskurve erzeugt. Überprüfen Sie den mechanischen Keilmechanismus auf Verschleiß
🔵 Elektrische &-Steuerungskalibrierung
Überprüfen Sie die Encoder- und Resolversignale. – Stellen Sie sicher, dass alle Achsenrückführungsgeräte sicher montiert und die Kabel unbeschädigt sind. Ein intermittierendes Encodersignal verursacht zufällige Achsenpositionsfehler, die ohne eine ordnungsgemäße Signalprüfung nur sehr schwer zu diagnostizieren sind
Überprüfen Sie die Hubgenauigkeit der Y-Achse (Stößel). – Vergleichen Sie mit einer am Arbeitstisch montierten Messuhr die Y-Positionsanzeige des Controllers mit der tatsächlichen Stößelposition am oberen, mittleren und unteren Ende des Hubs. Kalibrierungsversätze sollten angewendet werden, wenn die Abweichung ± 0.02 mm überschreitet
CNC-Programme und Parameter sichern – Exportieren Sie alle Biegeprogramme, Maschinenparameter und Systemkonfigurationen auf einen USB- oder Netzwerkspeicher. Stellen Sie sicher, dass die Sicherung gültig ist und wiederhergestellt werden kann. Dies dauert 5 Minuten und erspart im schlimmsten Fall tagelange Neuprogrammierung
Jährliche Inspektionen sollten von qualifizierten Hydraulik- und CNC-Technikern durchgeführt werden – idealerweise vom ursprünglichen Maschinenhersteller oder einem autorisierten Servicepartner. Budget 2–3 Tage pro Maschine für eine gründliche jährliche Wartung. Dies ist auch der ideale Zeitpunkt für die Durchführung größerer hydraulischer Reparaturen, da hierfür in der Regel eine Entleerung des Systems erforderlich ist.
🔴 Hydrauliksystem – Große Wartung
Vollständiger Hydraulikölwechsel – Lassen Sie das gesamte Hydrauliköl ab und ersetzen Sie es. Spülen Sie das System, wenn die Ölanalyse eine starke Verunreinigung ergibt. Entsorgen Sie Altöl gemäß den örtlichen Umweltvorschriften. Füllen Sie das vom Hersteller angegebene Öl Öl nach
Ersetzen Sie alle Hydraulikfilter. – Wechseln Sie das Saugsieb, den Rücklauffilter und alle Druckfilter. Installieren Sie neue Filterelemente mit der richtigen Mikronzahl gemäß den Herstellerangaben
Überprüfung und Austausch der PTFE-Dichtung – Überprüfen Sie die Führungsringe und Dichtungen aus PTFE (Polytetrafluorethylen) in allen Hydraulikzylindern. Abblättern, Risse oder Verhärtung weisen darauf hin, dass ein Austausch erforderlich ist. Abgenutztes PTFE führt zu Ölumgehungen (Druckverlust), Dichtungsschäden und Ölverunreinigungen – eine häufige Ursache für inkonsistente Biegekräfte Wichtig
Überprüfen und testen Sie die Überdruckventile. – Entfernen, überprüfen und testen Sie alle Überdruckventile. Stellen Sie sicher, dass sie bei der richtigen Druckeinstellung reißen. Defekte Überdruckventile können zu Überdruckereignissen führen, die Zylinder oder Pumpe beschädigen
Ersetzen Sie die Hydraulikschläuche – Ersetzen Sie alle flexiblen Hydraulikschläuche alle 4–6 Jahre, auch wenn kein sichtbarer Verschleiß erkennbar ist. Gummi verschlechtert sich im Laufe der Zeit im Inneren, unabhängig vom äußeren Erscheinungsbild. Ein geplatzter Schlauch stellt sowohl ein Sicherheits- als auch ein Produktionsrisiko dar
Überprüfen Sie den Verschleiß und die Effizienz der Pumpe. – Messen Sie den volumetrischen Wirkungsgrad, indem Sie die Stößelgeschwindigkeit bei bekannter Last messen. Eine Pumpe mit einem Wirkungsgrad von weniger als 85 % sollte überholt oder ersetzt werden. Abgenutzte Pumpen weisen erhöhte Geräusche, erhöhte Temperaturen und langsame Zykluszeiten auf
🔴 Strukturelle mechanische Überholung &
Vollständige Nivellierung der Maschine und Überprüfung des Fundaments – Nivellieren Sie die Maschine erneut auf ihrem Fundament. Ankerbolzen prüfen. Eine unebene Maschine führt zu systematischen Biegefehlern, die in der Software nicht kompensiert werden können
Vollständige Achsenkalibrierung – Führen Sie eine vollständige geometrische Kalibrierung aller Achsen durch: Y (Stößeltiefe), X (Hinteranschlag), R (Halstiefe), Z1/Z2 (Breitspur). Verwenden Sie zur quantitativen Genauigkeitsüberprüfung eine Renishaw-Kugelstange oder ein gleichwertiges Gerät
Ersetzen Sie die Leitspindel- und Mutterbaugruppen. – Wenn das Achsspiel die Herstellertoleranzen überschreitet, ersetzen Sie die Leitspindel- und Mutterbaugruppe. Dies ist ein Verschleißteil an jeder Maschine – insbesondere in Umgebungen mit hoher Auslastung
Überprüfen Sie die Durchbiegung des C-Rahmens unter Last. – Verwenden Sie Dehnungsmessstreifen oder eine Durchbiegungstestvorrichtung, um die Rahmenbiegung unter voller Belastung zu messen. Vergleichen Sie es mit der Basislinie im Auslieferungszustand. Eine übermäßige Durchbiegung des Rahmens führt zu inkonsistenten Biegewinkeln über die gesamte Bettbreite, insbesondere in der Nähe der maximalen Tonnage
Budget-Tipp für : Wenn Ihre jährliche Inspektion mehrere Probleme aufdeckt, sollten Sie darüber nachdenken, eine einzelne größere Überholung zu planen, bei der alle Reparaturen zusammen während einer geplanten Abschaltung durchgeführt werden. Dies ist weitaus kostengünstiger, als Reparaturen auf mehrere Notrufe zu verteilen. Rucheng bietet jährliche Wartungsverträge an, die alle diese Leistungen bündeln – kontaktieren Sie uns für ein Angebot.
Vergleich der Wartungshäufigkeit der Abkantpresse
Die folgende Tabelle fasst alle Wartungsaufgaben nach Häufigkeit zusammen. Nutzen Sie dies als Kurzreferenz für die Planung Ihres Wartungskalenders. Maschinen mit hoher Auslastung (2 + Schichten) sollten die Intervalle um ca. 25–50 % verkürzen.
Wartungsaufgabe
Täglich
Wöchentlich
Monatlich
Jährlich
Sichtprüfung auf Öllecks
✅
✅
✅
✅
Kontrolle des Hydraulikölstands
✅
✅
✅
✅
Reinigung des Bett- und Matrizenbereichs
✅
✅
✅
✅
Not-Aus- und Sicherheitsverriegelungstest
✅
✅
✅
✅
Zustandsprüfung des Hydrauliköls
—
✅
✅
✅
Austausch des Hydraulikölfilters
—
Überprüfen
✅
✅
Analyse von Ölproben
—
—
✅
✅
Inspektion der Kolbenstange und Dichtung
—
—
✅
✅
Prüfung der Ram-Parallelität
—
—
✅
✅
Wiederholbarkeitstest des Hinteranschlags
—
—
✅
✅
Systemdruckmessung
—
—
✅
✅
CNC-Programm & Parametersicherung
—
—
✅
✅
Vollständiger Hydraulikölwechsel
—
—
—
✅
Austausch der PTFE-Dichtung
—
—
—
✅
Prüfung des Überdruckventils
—
—
—
✅
Geometrische Kalibrierung der gesamten Achse
—
—
—
✅
Austausch der Hydraulikschläuche
—
—
—
✅
Rahmendurchbiegungstest
—
—
—
✅
Häufige Probleme mit Abkantpressen &-Lösungen
Selbst bei einem strengen Wartungsplan können Probleme auftreten. Die folgende Tabelle behandelt die häufigsten Probleme mit der Abkantpresse, ihre wahrscheinlichen Ursachen und was dagegen zu tun ist. Wenn Sie diese kennen, können Sie Probleme schneller diagnostizieren und effektiver mit Servicetechnikern kommunizieren.
Problem: Inkonsistente Biegewinkel über die Teilebreite
Symptom: Teile weisen auf der linken und rechten Seite unterschiedliche Winkel auf, oder die Winkel ändern sich schrittweise von einem Ende zum anderen.
Wahrscheinlichste Ursachen: (1) Der Stößel ist nicht parallel zum Matrizenbett – prüfen und neu nivellieren. (2) Abgenutzte Leisten oder Gleitführungen führen dazu, dass der Stößel unter Last kippt. ( 3 ) Bombierungssystem funktioniert nicht oder ist falsch eingestellt. (4) Das Gesenkbett verbiegt sich bei voller Tonnage – Balligkeitsausgleich erforderlich. Planen Sie eine monatliche Parallelitätsprüfung ein, um dies frühzeitig zu erkennen.
Symptom: Der Stößel braucht länger als gewöhnlich, um die programmierte Tiefe zu erreichen. Die Zykluszeiten steigen.
Wahrscheinlichste Ursachen: (1) Verstopfter Hydraulikfilter behindert den Durchfluss – Filter austauschen. (2) Verschlissene Hydraulikpumpe mit verringertem volumetrischem Wirkungsgrad. ( 3 ) Luft im Hydrauliksystem – System entlüften. (4) Niedriger Hydraulikölstand – nachfüllen und auf Undichtigkeiten prüfen. ( 5 ) Verunreinigung des Servoventils – Ventilwartung einplanen. Ignorieren Sie nicht die langsame Reaktion – sie geht oft einem Pumpenausfall voraus.
Problem: Öl tritt aus dem Zylinderstangenbereich aus
Symptom: Sichtbare Ölansammlung um die Eintrittspunkte der Zylinderstange. Ölrückstände auf der Staboberfläche.
Wahrscheinlichste Ursachen: (1) Abgenutzte oder beschädigte Kolbenstangendichtung – häufigste Ursache. (2) Riefen oder Löcher auf der Kolbenstangenoberfläche – führt dazu, dass die Dichtung auch nach dem Austausch schnell verschleißt. (3) Abgenutzter PTFE-Stützring, der die Extrusion der Dichtung ermöglicht. Überprüfen Sie die Stangenoberfläche, bevor Sie die Dichtungen austauschen. Wenn die Stange Riefen aufweist, ersetzen Sie die Stange und die Dichtungen zusammen. Das Weiterlaufen mit einer undichten Dichtung verunreinigt das Hydrauliköl und beschädigt die Pumpe.
Problem: Abweichung des Hinteranschlags oder Positionsfehler
Symptom: Teile weisen Maßfehler in der Biegewinkeltiefe oder der Hinteranschlagsabmessung auf. Das gleiche Programm produziert Teile mit leicht unterschiedlichen Größen.
Wahrscheinlichste Ursachen: (1) Lockere Kupplung zwischen Motor und Leitspindel – Kupplung festziehen oder ersetzen. ( 2 ) Spindel- oder Mutternverschleiß – Spiel mit einer Messuhr prüfen. ( 3 ) Encodersignalstörung oder Kabelschaden. (4) Befestigungsschrauben des Hinteranschlags locker – wöchentlich prüfen. ( 5 ) Teileverschiebung bei Mehrfachbiegevorgängen – verwenden Sie eine angemessene Klemmung. Monatliche Spielkontrollen erkennen dies, bevor es sich auf Produktionsteile auswirkt.
Problem: Ungewöhnliche Pumpengeräusche (Jammern oder Klopfen)
Wahrscheinlichste Ursachen: (1) Luft dringt auf der Saugseite ein – überprüfen Sie die Unversehrtheit des Saugschlauchs und den Ölstand. (2) Pumpenkavitation durch verstopftes Saugsieb. ( 3 ) Verschlissene Pumpenlager – drohender Pumpenausfall. ( 4 ) Falsche Ölviskosität (zu dick) bei kalten Bedingungen – Öl vor dem Betrieb erwärmen lassen. Ungewöhnliche Pumpengeräusche sind niemals normal. Untersuchen Sie sofort; Der Austausch einer Pumpe ist weitaus teurer als eine frühzeitige Intervention.
Problem: Überhitztes Hydrauliköl
Symptom: Öltemperaturwarnung am Steuergerät oder Öl fühlt sich in der Rücklaufleitung heiß an.
Wahrscheinlichste Ursachen: (1) Ölkühlerlüfter läuft nicht oder Lamellen sind mit Staub verstopft – reinigen Sie den Kühler. ( 2 ) Das Thermostatventil bleibt geschlossen – verhindert den Durchfluss zum Kühler. (3) Ölstand niedrig – verursacht übermäßige Reibung in der Pumpe. ( 4 ) Überdruckventil entlüftet kontinuierlich (umgeht) – weist auf einen Systemüberdruckzustand hin. ( 5 ) Öl verschlechtert sich über seinen Betriebstemperaturbereich hinaus – wechseln Sie das Öl. Übermäßige Hitze beschleunigt die Alterung von Dichtungen und Schläuchen erheblich – ein 10-°C-Anstieg über den Normalwert verdoppelt die Geschwindigkeit der Verschlechterung der Gummidichtung.
Häufig gestellte Fragen
F: Wie oft sollte eine Abkantpresse gewartet werden?
Die Wartung der Abkantpresse sollte einem abgestuften Zeitplan folgen: tägliche Sichtkontrollen und Reinigung, wöchentliche Ölstands- und Filterinspektion, monatliche Kontrollen und Schmierung der Verschleißteile sowie jährliche umfassende Inspektionen, einschließlich Hydraulikölwechsel und PTFE-Dichtungsprüfungen. Betriebe mit hoher Auslastung, die 2 + Schichten betreiben, sollten alle Intervalle proportional um 25–50 % verkürzen.
F: Was ist die wichtigste tägliche Wartung einer Abkantpresse?
Die kritischsten täglichen Kontrollen sind: Reinigen des Maschinenbetts und der Werkzeuge von Spänen und Ablagerungen, Überprüfen, ob der Hydraulikölstand innerhalb des zulässigen Bereichs liegt, Überprüfen auf Öllecks an Zylindern und Schläuchen sowie Überprüfen der korrekten Funktion von Not-Aus und Sicherheitsverriegelungen vor jeder Schicht. Überspringen Sie niemals die Sicherheitskontrollen – sie schützen die Bediener und verhindern katastrophale Maschinenschäden.
F: Wie oft sollte das Hydrauliköl in einer Abkantpresse gewechselt werden?
Das Hydrauliköl in einer Abkantpresse sollte alle 2,000–4,000 Betriebsstunden oder mindestens einmal jährlich gewechselt werden, je nachdem, was zuerst eintritt. Wechseln Sie in staubigen Umgebungen, in Umgebungen mit hoher Luftfeuchtigkeit oder hohen Temperaturen das Öl alle 1,500–2,000 Stunden. Tauschen Sie den Ölfilter immer gleichzeitig mit dem Ölwechsel aus. Nutzen Sie die Ölanalyse (Partikelanzahl und spektrochemische Analyse), um das Intervall basierend auf dem tatsächlichen Ölzustand zu verlängern oder zu verkürzen.
F: Was sind die Anzeichen dafür, dass eine Abkantpresse gewartet werden muss?
Zu den Warnzeichen gehören: erhöhte Geräuschentwicklung der Hydraulikpumpe, langsamere Stößelreaktion und längere Zykluszeiten, sichtbare Öllecks oder Pfützen unter der Maschine, unregelmäßige Biegewinkel am Werkstück, ungewöhnliche Vibrationen während des Betriebs und auf der CNC-Steuerung angezeigte Fehlercodes. Eine frühzeitige Behebung dieser Probleme verhindert, dass sich kleinere Probleme zu größeren Ausfällen entwickeln, die mehrwöchige Reparaturen erfordern.
F: Was ist eine PTFE-Beschichtung auf Abkantpressensäulen und warum ist sie wichtig?
Auf die Innenflächen von Hydraulikzylindern und Kolbenstangen wird eine PTFE-Beschichtung (Polytetrafluorethylen) aufgebracht, um die Reibung zu verringern und den Kontakt von Metall zu Metall zu verhindern. Überprüfen Sie bei der jährlichen Wartung, ob sich die PTFE-Schicht ablöst, Risse aufweist oder verhärtet. Abgenutztes PTFE führt zu Riefen an der Kolbenstange, Schäden an der Dichtung und Ölverunreinigungen – was zu kostspieligen Ausfällen des Hydrauliksystems führt. PTFE wird in einigen Maschinenführungen auch als Festschmierstoff verwendet.
F: Kann ich die Wartung der Abkantpresse selbst durchführen oder benötige ich einen Techniker?
Tägliche und wöchentliche Wartungsaufgaben – Reinigung, Ölkontrolle, Filterinspektion und Schmierung – können von geschulten Maschinenbedienern durchgeführt werden. Monatliche und jährliche Aufgaben wie die Demontage des Hydrauliksystems, die Ventileinstellung, die Drehmomentkalibrierung und elektrische Prüfungen sollten von qualifizierten Hydraulik- und CNC-Servicetechnikern durchgeführt werden. Der Versuch, größere hydraulische Arbeiten ohne entsprechende Schulung und Werkzeuge durchzuführen, birgt das Risiko von Personenschäden, Maschinenschäden und dem Erlöschen der Garantie.
Sorgen Sie dafür, dass Ihre Abkantpresse mit Höchstleistung läuft
Vorbeugende Wartung schützt Ihre Investition. Rucheng Technology bietet auch ein komplettes Sortiment an CNC-Abkantpressen an, die für langfristige Zuverlässigkeit und einfachen Wartungszugang entwickelt wurden.
Benötigen Sie Hilfe bei der Planung eines Wartungsplans für Ihre Abkantpressenflotte? Unser technisches Team kann einen individuellen Wartungsplan entwickeln, der auf Ihr Produktionsvolumen und Ihre Maschinenkonfiguration zugeschnitten ist.
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.