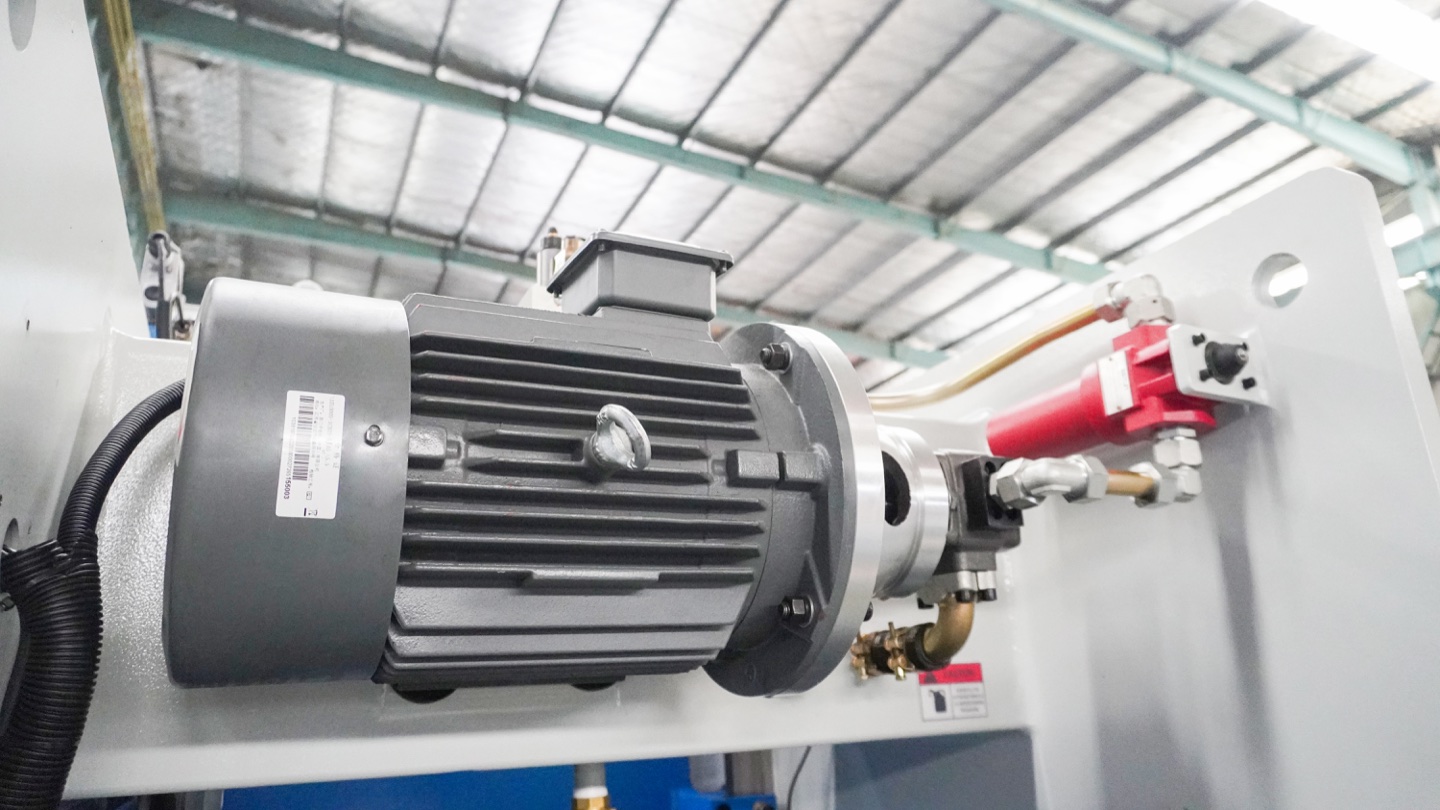
Чек-лист Обслуживания Листогиба: Ежедневное, Еженедельное и Ежемесячное Руководство (2026)
Админ
16 апреля 2026 г.
Обслуживание Листогиба
Регулярное техническое обслуживание листогибочного пресса — это единственный наиболее эффективный способ сохранить точность гибки, продлить срок службы машины и избежать дорогостоящих простоев производства. Ухоженный листогибочный пресс с ЧПУ может обеспечить точность позиционирования ± 0.01 мм в течение 15–20 лет; Запущенная машина деградирует до ± 0.1 мм или хуже в течение нескольких лет. В этом руководстве представлены полные ежедневные, еженедельные, ежемесячные и годовые контрольные списки, которые вы можете выполнить немедленно — независимо от того, какую марку или модель листогибочного пресса вы используете.
Краткое описание: Техническое обслуживание листогибочного пресса осуществляется по многоуровневому графику: ежедневно, визуальные проверки и очистка, еженедельно проверка масла/жидкости и проверка фильтров, ежемесячно проверки и смазка изнашиваемых деталей, а также ежегодные комплексные гидравлические и структурные проверки . Большинство операторов могут выполнять ежедневные и еженедельные задачи менее чем за 15 минут в день. Ежегодные проверки должны выполняться квалифицированными техническими специалистами. Постоянно следуйте этому контрольному списку, и вы можете ожидать, что 30–50 будет меньше незапланированных остановок и значительно снизятся затраты на ремонт.
Почему график технического обслуживания листогибочного пресса имеет значение
Листогибочный пресс с ЧПУ — один из самых механически нагруженных станков в любом производственном цехе. Каждый цикл изгиба нагружает С-образную раму растяжением с одной стороны и сжатием с другой. Гидравлические цилиндры работают под давлением 150–350, бар. Изнашиваются уплотнения поршней, портится масло и смещаются оси заднего упора — все постепенно, незаметно, пока внезапно не приводит к браку деталей или выходу машины из строя.
Стоимость профилактического обслуживания составляет примерно 2–5 % от покупной цены машины в год . Аварийный ремонт после запущенного отказа может стоить 3–10 × эту сумму плюс потерянное производственное время. Окупаемость инвестиций очевидна, поэтому каждый крупный производитель листогибочных прессов, включая , Rucheng, , публикует рекомендуемые интервалы технического обслуживания в своих руководствах для оператора.
Эмпирическое правило отрасли: Если ваш листогибочный пресс производит изгибы 50 + за смену, рассмотрите возможность проведения ежедневных проверок . Если он работает две или более смен в день, увеличьте вдвое частоту проверок гидравлических фильтров и состояния масла. Унция профилактики стоит фунта лечения, особенно когда замена гидравлического масла в полной системе стоит $ 30–60 за литр.
Контрольный список ежедневного технического обслуживания листогибочного пресса
Ежедневные проверки занимают примерно 10–15 минут в начале каждой смены. Четко распределите ответственность — в идеале это оператор, который будет управлять машиной в этот день. Используйте распечатанный или цифровой контрольный список, который работники могут подписывать каждый день. Это создает подотчетность и историю обслуживания.
🟡 Перед запуском машины — визуальная проверка безопасности &.
Проверьте наличие утечек масла. — Проверьте пол вокруг основания машины, гидроцилиндры, корпус насоса и все шланговые соединения. Даже небольшие капли указывают на износ уплотнений, который ухудшает Безопасность
Проверьте уровень гидравлического масла. — Посмотрите в смотровое стекло или щуп. Масло должно находиться между отметками MIN и MAX. Низкий уровень масла может указывать на невидимую утечку или расход масла из-за неисправного уплотнения цилиндра Важно
Проверьте функцию аварийного останова. — нажмите кнопку аварийного останова и подтвердите выключение машины. Отпустите и проверьте нормальную последовательность сброса. Тестирование в начале каждой смены без исключения Безопасность
Проверьте блокировки защитных устройств. — убедитесь, что все световые завесы безопасности, лазерные защитные выключатели и датчики защитных устройств находятся в рабочем состоянии. Никогда не обходите эти системы даже временно Безопасность
Осмотрите станину станка и область матрицы. — Удалите всю стружку, стружку, обрезки и мусор с нижней станины матрицы и поверхности рабочего стола. Посторонние предметы вызывают повреждение матрицы и неточные изгибы Visual
Проверьте зажим верхнего инструмента. — Убедитесь, что держатель пуансона и все отдельные сегменты пуансона надежно зафиксированы. Ослабленный инструмент представляет собой серьезную угрозу безопасности и приводит к нестабильным углам изгиба.
Проверьте положение заднего упора. — запустите краткую справочную программу, чтобы убедиться, что задний упор по осям X и R точно возвращается в свои нулевые положения. Смещение более 0.05 мм требует расследования до начала производства.
🟡 В течение первого часа работы — функциональная проверка
Прислушайтесь к шуму гидравлического насоса. — Правильно работающий насос издает устойчивый низкочастотный гул. Свист, стук или нерегулярные звуки указывают на наличие воздуха в системе, износ подшипников или кавитацию в насосе. Немедленно проведите расследование. Важно .
Проверьте температуру масла. — после нескольких минут работы 15–20 убедитесь, что температура масла находится в пределах нормального диапазона (обычно 40–60 °C / 104–140 °F). Чрезмерное тепло ускоряет деградацию масла и износ уплотнений.
Проверьте пробный изгиб — выполните один тестовый изгиб на металлоломе и убедитесь, что угол соответствует заданному в пределах допуска. Это подтверждает, что машина работает правильно, прежде чем приступить к полному производственному циклу.
Совет: Храните журнал технического обслуживания (цифровой или бумажный) на машине. Запишите дату, имя оператора, любые обнаруженные отклонения и замененные детали. Этот журнал имеет неоценимое значение при диагностике периодически возникающих проблем или планировании капитального ремонта.
Еженедельный контрольный список технического обслуживания листогибочного пресса
Еженедельное обслуживание занимает примерно 30–45 минут и должно выполняться в одно и то же время каждую неделю — обычно во время запланированного перерыва в смене или в конце недели. Это наиболее важный интервал для выявления проблем с гидравлической системой до того, как они приведут к простою.
🟠 Гидравлическая система
Проверьте состояние гидравлического масла. — Возьмите небольшой образец из сливного отверстия. Чистое масло имеет янтарный цвет и прозрачное. Темно-коричневое или черное масло, а также масло с запахом горелого необходимо немедленно заменить. Масло молочного цвета указывает на загрязнение водой из-за неисправного теплообменника или конденсата Масло
Проверьте индикатор фильтра гидравлического масла. — Большинство листогибочных прессов с ЧПУ оснащены встроенным фильтром с визуальным или электронным индикатором загрязнения. Замените фильтрующий элемент, если индикатор горит красным или если с момента последней замены прошло более 200 часов Масло
Проверьте работу масляного радиатора и вентилятора. — Убедитесь, что охлаждающий вентилятор или теплообменник работает и поток воздуха свободен. Очистите ребра от пыли и скоплений охлаждающей жидкости. Машина, работающая при температуре 10 °C выше нормальной, увеличивает вдвое интенсивность износа уплотнений.
Осмотрите все гидравлические шланги и фитинги. — Осмотрите шланги на наличие трещин, потертостей или вздутий. Проверьте все фитинги на предмет утечки. Замените любой шланг с признаками износа — разрыв шланга на штанге 250 чрезвычайно опасен и за считанные секунды выльет весь масляный резервуар.
🟠 Механические структурные компоненты &
Осмотрите направляющие толкателя и направляющие. — На машинах с механическими стабилизаторами (не гидростатическими) проверьте зазоры с помощью щупов. Чрезмерный зазор приводит к наклону штока и неравномерным углам изгиба. Отрегулируйте или замените направляющие в соответствии со спецификациями производителя.
Проверьте все инструменты на наличие износа и трещин. — проверьте кончики пуансонов и V-образные матрицы на наличие сколов, закруглений или трещин. Изношенный инструмент приводит к неравномерному упругому возврату и низкому качеству деталей. Замените или обновите поверхность по мере необходимости
Смажьте точки, смазанные вручную. — Нанесите смазку на все зерки (масленки) на раме машины, соединения штока поршня и цилиндры противовеса, если таковые имеются. Используйте тип смазки, указанный производителем — обычно литиевая комплексная смазка EP-2.
Проверьте болты и соединения заднего упора. — Убедитесь, что все крепежные болты на узле заднего упора затянуты. Вибрация со временем ослабляет их. Убедитесь, что пальцы заднего упора не согнуты и не деформированы.
Очистите экран контроллера ЧПУ и клавиатуру. — Используйте мягкую, слегка влажную ткань. Не используйте растворители. Убедитесь, что все клавиши реагируют правильно. Пыль и охлаждающая жидкость в клавиатуре — частая причина неисправностей контроллера
🟠 Электрические системы безопасности &
Проверьте проводку и кабельные соединения. — Осмотрите все видимые кабельные лотки и кабелепроводы на предмет истирания, повреждения или ослабления соединений в распределительных коробках. Обратите особое внимание рядом с движущимися частями (цилиндр, задний упор), где тросы постоянно изгибаются.
Проверьте привязку оси и возврат в исходное положение. — после полного аварийного останова или потери питания выполните повторное исходное положение всех осей и убедитесь, что фактические положения соответствуют отображаемым положениям контроллера. Любое несоответствие указывает на проблему в системе обратной связи.
Контрольный список ежемесячного технического обслуживания листогибочного пресса
Ежемесячное техническое обслуживание должен выполнять квалифицированный специалист по техническому обслуживанию или опытный оператор. Выделите часы 1.5–2 на каждую машину. Документируйте все проведенные измерения — они станут вашей основой для анализа тенденций на протяжении месяцев и лет.
🔵 Глубокая проверка гидравлической системы
Замените фильтр гидравлического масла — Даже если индикатор не горит красным, заменяйте элемент каждые 200–250 часы или ежемесячно, в зависимости от того, что наступит раньше. Старые фильтры могут выделять частицы среды, которые повреждают сервоклапаны на выходе Масло
Измерьте давление в системе и производительность насоса. — Используйте калиброванный манометр на нагнетании насоса. Сравните со спецификациями производителя. Низкое давление указывает на изношенные насосы, засоренные фильтры или внутренние утечки клапана. Это главный индикатор состояния гидравлической системы.
Проверьте работу сервоклапана. — Контролируйте состояние масла с помощью счетчика частиц или путем проверки цвета масла. Запланируйте очистку или калибровку сервоклапана, если есть подозрение на загрязнение или если машина демонстрирует ухудшенную реакцию.
Осмотрите поверхности штока гидроцилиндра. — Осмотрите штоки поршня на предмет задиров, точечной коррозии или отслаивания хрома. Незначительные оценки можно скорректировать; серьезные повреждения требуют капитального ремонта цилиндра. Проверьте состояние уплотнения штока, проверив остатки масла вокруг сальника.
Проверьте работу уравновешивающего клапана. — На листогибочных прессах с уравновешивающими цилиндрами убедитесь, что плунжер опускается плавно под действием силы тяжести, без заиканий. Неравномерный спуск приводит к неравномерным углам изгиба при первом ударе.
🔵 Механическая точность выравнивания &
Проверьте параллельность плунжера столу. — Используйте прецизионный спиртовой уровень и циферблатный индикатор, чтобы убедиться, что плунжер параллелен станине матрицы. Установите прокладки или отрегулируйте в соответствии с процедурой производителя. Наклон плунжера напрямую вызывает асимметричные углы изгиба по ширине детали.
Проверьте повторяемость заднего упора. — запустите программу испытаний с последовательным приближением манометра 10 к одному и тому же положению. Измерьте разброс фактических положений микрометром. Общее отклонение должно быть в пределах ± 0.02 мм для станка с ЧПУ. Большие отклонения указывают на изношенные ходовые винты, ослабление соединений или проблемы с энкодером.
Осмотрите болты и конструкцию рамы. — Проверьте все основные точки крепления болтов конструкции — стороны С-образной рамы, крепления цилиндра, соединения рабочего стола с рамой. В случае ослабления затяните до указанных значений. Напряжение рамы из-за ослабленных болтов приводит к снижению точности
Смажьте ходовые винты и линейные направляющие. — Нанесите соответствующую смазку на ходовые винты и направляющие осей X и R. Удалите мусор и остатки старой смазки. Очистка и повторная смазка обеспечивают плавное и точное движение оси.
Откалибруйте систему выравнивания, если она имеется. — Для машин с механическим или гидравлическим выравниванием убедитесь, что стол выравнивания движется правильно и создает ожидаемую компенсационную кривую. Проверьте механический клиновой механизм на предмет износа.
🔵 Калибровка электрического управления &
Проверьте сигналы энкодера и резольвера. — Убедитесь, что все устройства обратной связи по осям надежно закреплены и кабели не повреждены. Прерывистый сигнал энкодера вызывает случайные ошибки положения оси, которые очень трудно диагностировать без надлежащей проверки сигнала.
Проверка точности хода оси Y (плунжера). — Используя циферблатный индикатор, установленный на рабочем столе, сравните показания контроллера по позиции Y с фактическим положением плунжера в верхней, средней и нижней части хода. Калибровочные смещения следует применять, если отклонение превышает ± 0.02 мм.
Резервное копирование программ и параметров ЧПУ. — экспорт всех программ гибки, параметров станка и конфигураций системы на USB-накопитель или в сетевое хранилище. Убедитесь, что резервная копия действительна и ее можно восстановить. Это занимает 5 минут и экономит дни перепрограммирования в худшем случае.
Ежегодная & 2,000 – часовая комплексная проверка
Ежегодные проверки должны выполняться квалифицированными специалистами по гидравлике и ЧПУ — в идеале у оригинального производителя машины или у авторизованного сервисного партнера. Бюджет 2–3 дней на машину для тщательного ежегодного обслуживания. Это также идеальное время для выполнения капитального ремонта гидравлической системы, поскольку обычно для этого требуется опорожнить систему.
🔴 Гидравлическая система — капитальный сервис
Полная замена гидравлического масла — Слейте и замените все гидравлическое масло. Промойте систему, если анализ масла покажет сильное загрязнение. Утилизируйте старое масло в соответствии с местными экологическими нормами. Залейте масло марки , указанное производителем. Масло .
Замените все гидравлические фильтры. — Замените сетчатый фильтр всасывания, фильтр возвратной линии и все напорные фильтры. Установите новые фильтрующие элементы с правильным номиналом в микронах в соответствии со спецификациями производителя.
Проверка и замена уплотнений из ПТФЭ — Осмотрите направляющие кольца и уплотнения из ПТФЭ (политетрафторэтилена) во всех гидравлических цилиндрах. Отслаивание, растрескивание или затвердевание указывают на необходимость замены. Изношенный ПТФЭ приводит к перепуску масла (потере давления), повреждению уплотнений и загрязнению масла — распространенная основная причина нестабильного изгибающего усилия Важно
Осмотрите и проверьте предохранительные клапаны. — Снимите, осмотрите и проверьте все предохранительные клапаны. Убедитесь, что они трескаются при правильной настройке давления. Неисправные предохранительные клапаны могут вызвать возникновение избыточного давления, повреждающего цилиндры или насос.
Замените гидравлические шланги — Даже если нет видимого износа, заменяйте все гибкие гидравлические шланги каждые 4–6 лет. Резина со временем разрушается внутри, независимо от внешнего вида. Разрыв шланга представляет собой как угрозу безопасности, так и производственный риск.
Проверьте износ и эффективность насоса. — Измерьте объемный КПД путем синхронизации скорости поршня при известной нагрузке. Насос с КПД ниже 85 % следует отремонтировать или заменить. Изношенные насосы демонстрируют повышенный шум, повышенную температуру и медленное время цикла.
🔴 Капитальный механический ремонт конструкции &
Полное выравнивание машины и проверка фундамента. — Повторно выровняйте машину на фундаменте. Проверьте анкерные болты. Невыровненный станок приводит к систематическим ошибкам изгиба, которые невозможно компенсировать программным обеспечением.
Полная калибровка оси — выполните полную геометрическую калибровку всех осей: Y (глубина толкателя), X (задний упор), R (глубина горловины), Z1/Z2 (широкая колея). Для количественной проверки точности используйте Renishaw Ballbar или его аналог.
Замените узлы ходового винта и гайки. — Если люфт оси превышает допуски производителя, замените узел ходового винта и гайки. Это изнашиваемый элемент любой машины, особенно в условиях интенсивной нагрузки.
Проверьте прогиб С-образной рамы под нагрузкой. — Используйте тензорезисторы или приспособление для испытания на прогиб, чтобы измерить изгиб рамы под нагрузкой полного тоннажа. Сравните с исходным состоянием при поставке. Чрезмерный прогиб рамы приводит к неравномерным углам изгиба по ширине станины, особенно вблизи максимального тоннажа.
Совет по бюджету: Если в ходе ежегодной проверки выявляется несколько проблем, рассмотрите возможность запланировать один капитальный ремонт , при котором все ремонты выполняются одновременно во время одного планового отключения. Это гораздо более рентабельно, чем распределять ремонт по нескольким вызовам службы экстренной помощи. Rucheng предлагает годовые контракты на техническое обслуживание, которые объединяют все эти услуги. свяжитесь с нами, , чтобы узнать цену.
Сравнение частоты технического обслуживания листогибочного пресса
В таблице ниже приведены все задачи по техническому обслуживанию по частоте. Используйте это как краткий справочник для планирования календаря технического обслуживания. Машины с высокой нагрузкой (2 + смены) должны сокращать интервалы примерно на 25–50 %.
Задача обслуживания
Ежедневно
Еженедельно
Ежемесячно
Ежегодно
Визуальный осмотр на предмет утечек масла
✅
✅
✅
✅
Проверка уровня гидравлического масла
✅
✅
✅
✅
Очистка станины и штампа
✅
✅
✅
✅
Проверка аварийного останова и защитной блокировки
✅
✅
✅
✅
Проверка состояния гидравлического масла
—
✅
✅
✅
Замена фильтра гидравлического масла
—
Проверить
✅
✅
Анализ проб масла
—
—
✅
✅
Проверка поршневого штока и уплотнения
—
—
✅
✅
Проверка параллельности оперативной памяти
—
—
✅
✅
Тест на повторяемость заднего упора
—
—
✅
✅
Измерение давления в системе
—
—
✅
✅
Резервное копирование параметров программы ЧПУ &
—
—
✅
✅
Полная замена гидравлического масла
—
—
—
✅
Замена уплотнения из ПТФЭ
—
—
—
✅
Проверка предохранительного клапана
—
—
—
✅
Полноосевая геометрическая калибровка
—
—
—
✅
Замена гидравлического шланга
—
—
—
✅
Испытание на прогиб рамы
—
—
—
✅
Распространенные проблемы листогибочного пресса & Решения
Даже при строгом графике технического обслуживания могут возникнуть проблемы. В таблице ниже описаны наиболее распространенные проблемы листогибочного пресса, их вероятные причины и способы их устранения. Их знание поможет вам быстрее диагностировать проблемы и более эффективно общаться с техническими специалистами по обслуживанию.
Проблема: Неодинаковые углы сгиба по ширине детали
Признак: Детали имеют разные углы с левой и правой стороны или углы постепенно меняются от одного конца к другому.
Наиболее вероятные причины: ( 1 ) Шток не параллелен станине матрицы — проверьте и выровняйте. ( 2 ) Изношенные направляющие или направляющие, вызывающие наклон толкателя под нагрузкой. ( 3 ) Система выравнивания не работает или настроена неправильно. ( 4 ) Станина матрицы отклоняется при полном тоннаже — требуется компенсация выпуклости. Запланируйте ежемесячную проверку параллелизма, чтобы заметить это раньше.
Проблема: медленная реакция Ram / задержка реакции
Признак: Для достижения запрограммированной глубины поршню требуется больше времени, чем обычно. Время цикла ползет вверх.
Наиболее вероятные причины: ( 1 ) Засорен гидравлический фильтр, ограничивающий поток — замените фильтр. ( 2 ) Изношен гидравлический насос с пониженным объемным КПД. ( 3 ) Воздух в гидравлической системе — прокачайте систему. ( 4 ) Низкий уровень гидравлического масла — долейте и проверьте на наличие утечек. ( 5 ) Загрязнение сервоклапана — запланируйте обслуживание клапана. Не игнорируйте медленную реакцию — она часто предшествует выходу насоса из строя.
Проблема: Утечка масла из области штока цилиндра.
Признак: Видимые масляные лужи вокруг точек входа штока цилиндра. Остатки масла на поверхности штока.
Наиболее вероятные причины: ( 1 ) Износ или повреждение уплотнения штока поршня — наиболее распространенная причина. (2) Поверхность штока поршня с выбоинами или выбоинами — приводит к быстрому износу уплотнения даже после замены. ( 3 ) Изношенное опорное кольцо из ПТФЭ, позволяющее выдавить уплотнение. Перед заменой уплотнений осмотрите поверхность штока — если на штоке есть царапины, замените шток и уплотнения вместе. Продолжение работы с негерметичным уплотнением приводит к загрязнению гидравлического масла и повреждению насоса.
Проблема: смещение заднего упора или ошибка положения.
Признак: Детали имеют погрешности в размерах по глубине угла изгиба или размеру заднего упора. Одна и та же программа производит детали немного разных размеров.
Наиболее вероятные причины: ( 1 ) Ослабление соединения между двигателем и ходовым винтом — затяните или замените соединение. ( 2 ) Износ ходового винта или гайки — проверьте люфт с помощью циферблатного индикатора. ( 3 ) Помехи в сигнале энкодера или повреждение кабеля. ( 4 ) Болты крепления заднего упора ослаблены — проверяйте еженедельно. ( 5 ) Смещение детали во время операций с несколькими изгибами — используйте соответствующий зажим. Ежемесячные проверки люфтов позволяют выявить это прежде, чем оно повлияет на производство деталей.
Наиболее вероятные причины: ( 1 ) Воздух попадает на сторону всасывания — проверьте целостность всасывающего шланга и уровень масла. ( 2 ) Кавитация в насосе из-за засорения сетчатого фильтра на всасывании. ( 3 ) Изношенные подшипники насоса — неизбежный выход насоса из строя. ( 4 ) Неправильная вязкость масла (слишком густое) в холодных условиях — дайте маслу нагреться перед работой. Необычный шум насоса никогда не является нормальным. Немедленно расследуйте; Замена помпы обходится гораздо дороже, чем раннее вмешательство.
Проблема: перегрев гидравлического масла.
Признак: Предупреждение о температуре масла на контроллере, или масло кажется горячим на ощупь в возвратной линии.
Наиболее вероятные причины: ( 1 ) Вентилятор масляного радиатора не работает или ребра забиты пылью — очистите охладитель. ( 2 ) Клапан термостата застрял в закрытом положении, препятствуя потоку в охладитель. ( 3 ) Низкий уровень масла — вызывает чрезмерное трение в насосе. ( 4 ) Предохранительный клапан постоянно выпускает воздух (перепускает) — указывает на состояние избыточного давления в системе. ( 5 ) Масло вышло за пределы диапазона рабочих температур — замените масло. Чрезмерное тепло значительно ускоряет старение уплотнений и шлангов — повышение температуры 10 выше нормы удваивает скорость разрушения резинового уплотнения.
Часто задаваемые вопросы
Вопрос: Как часто следует обслуживать листогибочный пресс?
Техническое обслуживание гибочного пресса должно осуществляться по многоуровневому графику: ежедневные визуальные проверки и очистка, еженедельные проверки уровня масла и фильтров, ежемесячные проверки изнашиваемых деталей и смазки, а также ежегодные комплексные проверки, включая замену гидравлического масла и проверку уплотнений из ПТФЭ. Цеха с высокой нагрузкой, работающие в смены 2 +, должны пропорционально сократить все интервалы на 25–50 %.
Вопрос: Что является наиболее важным ежедневным обслуживанием листогибочного пресса?
Наиболее важными ежедневными проверками являются: очистка станины машины и инструментов от стружки и мусора, проверка уровня гидравлического масла в допустимых пределах, проверка отсутствия утечек масла вокруг цилиндров и шлангов, а также проверка правильности работы аварийной остановки и защитных блокировок перед каждой сменой. Никогда не пропускайте проверки безопасности — они защищают операторов и предотвращают катастрофические повреждения машины.
Вопрос: Как часто следует менять гидравлическое масло в листогибочном прессе?
Гидравлическое масло в листогибочном прессе следует заменять каждые часы работы 2,000–4,000 или как минимум ежегодно, в зависимости от того, что наступит раньше. В пыльных условиях, в условиях высокой влажности или высоких температур меняйте масло каждые 1,500–2,000 часы. Всегда заменяйте масляный фильтр одновременно с заменой масла. Используйте анализ масла (подсчет частиц и спектрохимический анализ), чтобы увеличить или сократить интервал в зависимости от фактического состояния масла.
Вопрос: Каковы признаки того, что листогибочный пресс нуждается в обслуживании?
Предупреждающие знаки включают в себя: повышенный шум гидравлического насоса, замедление реакции поршня и увеличение времени цикла, видимые утечки масла или лужи под станком, неодинаковые углы изгиба заготовки, необычные вибрации во время работы и коды ошибок, появляющиеся на контроллере ЧПУ. Своевременное решение этих проблем предотвращает превращение мелких проблем в серьезные неисправности, требующие многонедельного ремонта.
Вопрос: Что такое ПТФЭ-покрытие колонн листогибочного пресса и почему оно имеет значение?
Покрытие из ПТФЭ (политетрафторэтилена) наносится на внутренние поверхности гидроцилиндров и поршневых штоков для уменьшения трения и предотвращения контакта металлов с металлами. Во время ежегодного технического обслуживания проверяйте на предмет отслаивания, растрескивания или затвердевания слоя ПТФЭ. Изношенный ПТФЭ вызывает задиры на штоке поршня, повреждение уплотнений и загрязнение масла, что приводит к дорогостоящим отказам гидравлической системы. ПТФЭ также используется в качестве твердой смазки в направляющих некоторых станков.
Вопрос: Могу ли я выполнить техническое обслуживание листогибочного пресса самостоятельно или мне нужен техник?
Ежедневные и еженедельные задачи по техническому обслуживанию — очистка, проверка масла, проверка фильтров и смазка — могут выполняться обученными операторами машин. Ежемесячные и ежегодные задачи, включающие разборку гидравлической системы, регулировку клапанов, калибровку крутящего момента и электрические проверки, должны выполняться квалифицированными специалистами по обслуживанию гидравлики и ЧПУ. Попытка выполнения крупных гидравлических работ без надлежащего обучения и инструментов может привести к травмам, повреждению машины и аннулированию гарантии.
Профилактическое обслуживание защищает ваши инвестиции. Rucheng Technology также предлагает полный спектр листогибочных прессов с ЧПУ, разработанных для обеспечения долгосрочной надежности и простоты доступа для обслуживания.
Нужна помощь в планировании графика технического обслуживания вашего парка листогибочных прессов? Наша техническая команда может разработать индивидуальный план технического обслуживания с учетом вашего объема производства и конфигурации машины.
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.