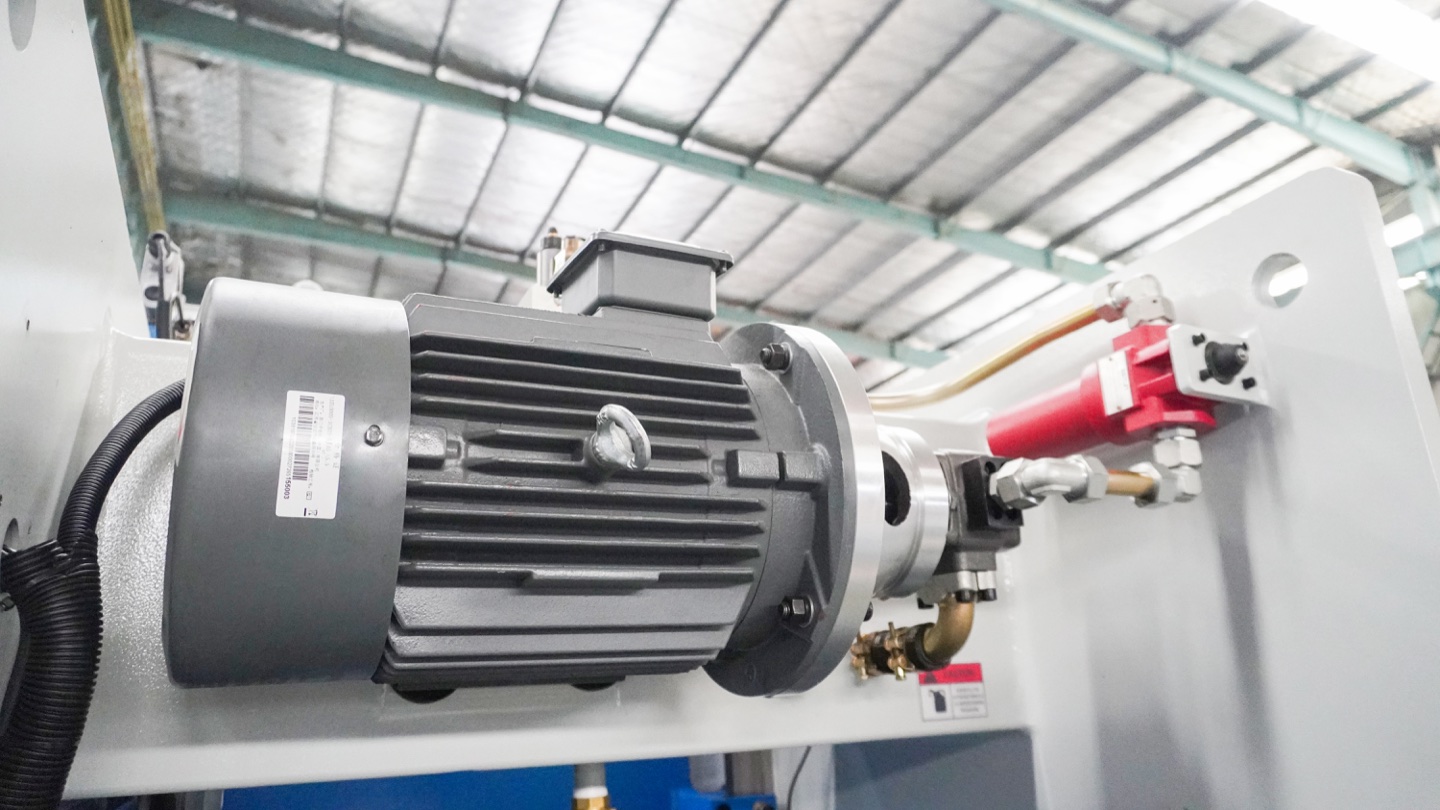
プレスブレーキの定期的なメンテナンスは、曲げ精度を維持し、機械の寿命を延ばし、コストのかかる生産ダウンタイムを回避する唯一の最も効果的な方法です。適切にメンテナンスされた CNC プレスブレーキは、15–20 年間、± 0.01 mm の位置決め精度を提供できます。放置された機械は数年以内に± 0.1 mm 以上に劣化します。このガイドには、プレスブレーキのどのブランドやモデルを運用しているかに関係なく、すぐに実装できる完全な日次、週次、月次、年次チェックリストが記載されています。
の概要: プレスブレーキメンテナンスは段階的なスケジュールに従います: 毎日 目視チェックとクリーニング、 毎週 オイル/液体の検証とフィルター検査、 毎月の 摩耗部品の検査と潤滑、および 年次の 総合的な油圧および構造検査。ほとんどのオペレーターは、毎日および毎週のタスクを 1 日あたり 15 分未満で完了できます。年次検査は資格のある技術者が実行する必要があります。このチェックリストに一貫して従うことで、計画外の停止が 30–50 % 減少し、修理コストが大幅に削減されることが期待できます。
プレスブレーキメンテナンススケジュールが重要な理由
CNC プレスブレーキは、どの製造工場でも最も機械的負荷がかかる機械の 1 つです。曲げサイクルごとに、C フレームの片側には張力がかかり、もう一方には圧縮がかかります。油圧シリンダーは 150–350 bar の圧力下で動作します。ピストンシールの摩耗、オイルの劣化、バックゲージの軸のずれは、目に見えないうちに徐々に進行し、最終的には突然部品のスクラップや機械の故障を引き起こします。
予防メンテナンスには年間マシン購入価格の 2 ~ 5% の費用がかかると推定されています。無視された故障後の緊急修理には、その金額の 3 ~ 10 倍の費用がかかり、さらに生産時間の損失が発生する可能性があります。 ROI が明確であるため、Rucheng を含むすべての主要なプレス ブレーキ メーカーは、オペレータ マニュアルで推奨メンテナンス間隔を公開しています。
業界の経験則: プレスブレーキがシフトごとに 50 + 曲がりを生成する場合は、 チェックを毎日実行することを検討してください。 1 日に 2 シフト以上稼働する場合は、油圧フィルターとオイルの状態の点検頻度を 2 倍にします。 1 オンスの予防は 1 ポンドの治療に匹敵します。特に、システム全体を交換するには油圧オイルが 1 リットルあたり 30–60 ドルかかる場合にはなおさらです。
プレスブレーキ毎日のメンテナンスチェックリスト
毎日のチェックには、各シフトの開始時に約 10–15 分かかります。責任を明確に割り当てます。理想的には、その日に機械を実行するオペレーターです。従業員が毎日承認できる印刷またはデジタルのチェックリストを使用します。これにより、説明責任とメンテナンス履歴が作成されます。
🟡 機械を始動する前に - Visual & 安全検査
オイル漏れの検査 — 機械ベース、油圧シリンダー、ポンプハウジング、およびすべてのホース接続部の周囲の床を検査します。たとえ小さな滴でもシールの摩耗を示しており、悪化する可能性があります。 安全性
油圧オイルレベルを確認する — サイトグラスまたはレベルゲージを確認します。オイルは MIN マークと MAX マークの間にある必要があります。オイルの低下は、目に見えない漏れやシリンダー シールの故障によるオイルの消費を示している可能性があります重要
緊急停止機能を確認する — 非常停止ボタンを押して、機械がシャットダウンすることを確認します。通常のリセットシーケンスを解除して確認します。例外なく毎シフトの開始時にテストを実施 安全性
ガードインターロックの確認 — すべてのセーフティライトカーテン、レーザー安全スイッチ、およびガードセンサーが動作していることを確認します。一時的であってもこれらのシステムをバイパスしないでください 安全性
マシンのベッドとダイ領域を検査します — 下型ダイのベッドと作業テーブルの表面からすべての切り粉、切りくず、スクラップ片、破片を取り除きます。異物によりダイの損傷や不正確な曲げが発生する Visual
上部ツールのクランプを確認してください — パンチホルダーとすべての個々のパンチセグメントがしっかりとロックされていることを確認します。工具の緩みは重大な安全上の問題であり、曲げ角度が不安定になる原因となります。
バックゲージの位置を確認する — クイックリファレンスプログラムを実行して、X 軸と R 軸のバックゲージが正確にゼロ位置に戻っていることを確認します。 0.05 mm を超えるドリフトがある場合は、生産開始前に調査する必要があります
🟡 運用開始から最初の 1 時間 – 機能チェック
油圧ポンプの騒音を聞く — ポンプが正常に動作していると、安定した低周波のハム音が発生します。キーンという音、ノック音、または不規則な音は、システム内の空気、ベアリングの摩耗、またはポンプのキャビテーションを示しています。直ちに調査してください 重要
オイル温度の確認 — 15–20 分間の動作後、オイル温度が正常範囲内 (通常は 40–60 °C / 104–140 °F) であることを確認します。過度の熱はオイルの劣化とシールの摩耗を促進します
試行曲げをテストする — スクラップ材料に 1 つのテスト曲げを作成し、角度が許容範囲内でターゲットと一致することを確認します。これにより、完全な実稼働を開始する前に、マシンが正しく動作していることが確認されます。
ヒント: メンテナンスログブック (デジタルまたは紙) をマシンに保管してください。日付、オペレータ名、観察された異常、交換した部品を記録します。このログは、断続的な問題を診断したり、大規模な修理を計画したりするときに非常に役立ちます。
プレスブレーキ毎週のメンテナンスチェックリスト
毎週のメンテナンスには約 30–45 分かかり、毎週同じ時間 (通常は計画されたシフト休憩中または週末) に実行する必要があります。これは、油圧システムの問題をダウンタイムが発生する前に発見するための最も重要な間隔です。
🟠 油圧システム
作動油の状態を確認します。 — ドレンポートから少量のサンプルを採取します。きれいなオイルは琥珀色で透明です。焦げ茶色や黒色のオイル、焦げた臭いがするオイルは直ちに交換してください。乳白色のオイルは、熱交換器の故障または結露による水の汚染を示します オイル
油圧オイルフィルターインジケーターの検査 — ほとんどの CNC プレスブレーキには、視覚的または電子的な目詰まりインジケーターを備えたインラインフィルターが付いています。インジケーターが赤になった場合、または最後の交換から 200 時間以上経過した場合は、フィルターエレメントを交換してください。 オイル
オイルクーラーとファンの動作を確認します。 — 冷却ファンまたは熱交換器が動作しており、空気の流れが妨げられていないことを確認します。フィンに溜まったほこりやクーラントを取り除きます。通常の温度より高い 10 °C で機械を稼働させると、シールの摩耗率が 2 倍になります
すべての油圧ホースと継手を検査します — ホースに亀裂、摩耗、または膨らみがないか調べます。すべてのフィッティングに漏れがないか確認してください。摩耗の兆候があるホースはすべて交換してください。250 バーでホースが破裂すると、非常に危険であり、数秒でオイルリザーバー全体が排出されます。
🟠 機械 & 構造コンポーネント
ラムギブとスライドガイドを検査する — 機械式ギブ (静水圧ではない) を備えた機械では、隙間ゲージを使用してクリアランスを確認します。クリアランスが大きすぎると、ラムの傾きや曲げ角度の不均一が発生します。メーカーの仕様に従ってギブを調整または交換します
すべての工具に摩耗や亀裂がないか確認します。 — パンチの先端と V ダイに欠け、丸み、または亀裂がないか調べます。工具が摩耗すると、スプリングバックの不整合が発生し、部品の品質が低下します。必要に応じて交換または再表面化します
手動でグリースを塗布したポイントに注油します — 機械フレーム、ピストンロッド接続部、およびカウンターバランスシリンダー (装備されている場合) のすべてのザーク (グリースフィッティング) にグリースを塗布します。メーカーが指定した種類のグリースを使用してください。通常は EP-2 リチウム複合グリースです。
バックゲージのボルトと接続を確認します。 — バックゲージアセンブリのすべての取り付けボルトがしっかりと締められていることを確認します。振動により時間の経過とともにこれらが緩みます。 バックゲージフィンガーが曲がったり変形していないことを確認します。
CNC コントローラーの画面とキーパッドを清掃します — 柔らかく、少し湿らせた布を使用してください。溶剤は使用しないでください。すべてのキーが正しく反応することを確認します。キーボード内のほこりや冷却剤はコントローラーの故障の一般的な原因です
🟠 電気 & 安全システム
配線とケーブルの接続を確認します — 目に見えるケーブルトレイと導管をすべて検査し、擦れ、損傷、接続ボックスの接続の緩みがないか確認します。ケーブルが繰り返し屈曲する可動部品 (ラム、バックゲージ) の近くでは特に注意してください。
軸リファレンスとホーミングを確認します — 完全な非常停止または電源喪失後、ホームすべての軸を再実行し、実際の位置がコントローラーの表示位置と一致することを確認します。不一致がある場合は、フィードバックシステムに問題があることを示します
プレスブレーキ月次メンテナンスチェックリスト
毎月のメンテナンスは、資格のあるメンテナンス技術者または経験豊富なオペレーターが実行してください。マシンごとに 1.5–2 時間を割り当てます。取得したすべての測定値を文書化します。これらは、数か月、数年にわたる傾向分析のベースラインとなります。
🔵 油圧システムの詳細検査
油圧オイルフィルターを交換してください — インジケーターが赤色に点灯していない場合でも、200–250 時間ごとまたは毎月のいずれか早い方でエレメントを交換してください。古いフィルターは媒体粒子を放出し、下流のサーボバルブを損傷する可能性があります。 オイル
システム圧力とポンプ出力の測定 — ポンプ吐出口で校正済みの圧力計を使用します。メーカーの仕様と比較してください。圧力が低い場合は、ポンプの磨耗、フィルタの詰まり、または内部バルブの漏れを示します。これは油圧システムの健全性を示す主要な指標です
サーボバルブの動作を確認します。 — パーティクルカウンターまたはオイルの色を検査して、オイルの状態を監視します。汚染が疑われる場合、または機械の応答低下が見られる場合は、サーボバルブのクリーニングまたは校正をスケジュールします。
油圧シリンダーロッド表面の検査 — ピストンロッドに傷、孔食、またはクロム剥離がないか検査します。小さな傷は磨き上げることができます。重大な損傷がある場合はシリンダーのオーバーホールが必要です。シールグランド周囲のオイル残留物を調べてロッドシールの状態を確認します。
カウンタバランスバルブの動作をテストする — カウンタバランスシリンダを備えたプレスブレーキで、ラムが重力の下で途切れることなくスムーズに降下することを確認します。不均一な降下により、最初のヒット時の曲げ角度が不均一になる
🔵 機械的精度 & アライメント
ラムとテーブルの平行度を確認する — 精密水準器とダイヤルインジケータを使用して、ラムがダイベッドと平行であることを確認します。メーカーの手順に従ってシムを調整するか調整してください。ラムの傾斜により、部品の幅全体にわたって非対称な曲げ角度が直接発生します。
バックゲージの再現性を検証する — 同じ位置への 10 の連続ゲージアプローチを使用してテストプログラムを実行します。実際の位置の広がりをマイクロメータで測定します。 CNC 機械の場合、総変動は ± 0.02 mm 以内である必要があります。変動が大きい場合は、親ネジの摩耗、カップリングの緩み、またはエンコーダの問題を示します
フレームのボルトと構造を検査する — C フレームの側面、シリンダーマウント、ワークテーブルとフレームの接続など、主要な構造上のボルト締めポイントをすべて検査します。緩んでいる場合は規定値まで締め直してください。ボルトの緩みによるフレームの応力が精度低下の原因となる
親ネジとリニアガイドに潤滑剤を塗布します — X 軸および R 軸の親ネジとガイドレールに適切な潤滑剤を塗布します。ゴミや古い潤滑剤の蓄積を取り除きます。洗浄して再潤滑することで、スムーズで正確な軸の動作が保証されます
たわみ補正システムが装備されている場合は校正します。 — 機械式または油圧式のたわみ補正を備えたマシンの場合、たわみ補正テーブルが正しく動作し、予想される補償曲線を生成することを確認します。メカニカルウェッジ機構の摩耗をチェックする
🔵 & 電気制御校正
エンコーダ信号とレゾルバ信号をチェックします。 — すべての軸フィードバックデバイスがしっかりと取り付けられており、ケーブルが損傷していないことを確認します。断続的なエンコーダ信号により、ランダムな軸位置エラーが発生します。このエラーは、適切な信号チェックなしでは診断が非常に困難です。
Y 軸 (ラム) ストローク精度の検証 — ワークテーブルに取り付けられたダイヤルインジケータを使用して、コントローラの Y 位置の読み取り値とストロークの上部、中間、下部の実際のラム位置を比較します。偏差が± 0.02 mm を超える場合は、キャリブレーションオフセットを適用する必要があります。
CNC プログラムとパラメータのバックアップ — すべての曲げプログラム、機械パラメータ、およびシステム構成を USB またはネットワークストレージにエクスポートします。バックアップが有効であり、復元できることを確認します。これには 5 分かかり、最悪の場合の再プログラミングにかかる日数を節約できます。
年次 & 2,000 - 1 時間の包括的検査
年次検査は、資格のある油圧および CNC 技術者 (理想的には元の機械メーカーまたは認定サービスパートナー) によって実行される必要があります。徹底的な年間サービスのために、マシンあたり 2–3 日を予算に入れます。通常、システムの排水が必要となるため、大規模な油圧修理を行うのにも最適な時期です。
🔴 油圧システム — 主要サービス
油圧オイルの全交換 — 油圧オイルをすべて排出し、交換します。オイル分析で重度の汚染が判明した場合は、システムをフラッシュします。古いオイルは地域の環境規制に従って廃棄してください。メーカー指定のオイルグレード オイル を補充してください。
すべての油圧フィルターを交換します — サクションストレーナ、戻りラインフィルター、および圧力フィルターを交換します。メーカーの仕様に従って正しいミクロン定格の新しいフィルターエレメントを取り付けます
PTFE シールの検査と交換 - すべての油圧シリンダの PTFE (ポリテトラフルオロエチレン) ガイド リングとシールを検査します。剥がれ、ひび割れ、または硬化がある場合は、交換が必要であることを示します。 PTFE が摩耗すると、オイル バイパス (圧力損失)、シールの損傷、オイルの汚染が発生します。これは、曲げ力が一定しない原因となる一般的な根本原因です。重要
リリーフバルブの検査とテスト — すべての圧力リリーフバルブを取り外し、検査し、テストします。正しい圧力設定で亀裂が入ることを確認します。リリーフバルブに欠陥があると過圧が発生し、シリンダーやポンプに損傷を与える可能性があります。
油圧ホースを交換する — 目に見える磨耗がない場合でも、4–6 年ごとにすべてのフレキシブル油圧ホースを交換してください。ゴムは、外観に関係なく、時間の経過とともに内部が劣化します。ホースの破裂は安全性と生産上のリスクの両方を伴います
ポンプの摩耗と効率をチェック — 既知の負荷の下でラム速度のタイミングを計ることにより、体積効率を測定します。 85 % 効率を下回るポンプは、オーバーホールまたは交換する必要があります。ポンプが摩耗すると、騒音が増加し、温度が上昇し、サイクル時間が遅くなります。
🔴 構造 & 機械的オーバーホール
機械の完全な水平調整と基礎のチェック — 機械の基礎を再度水平にします。アンカーボルトを確認してください。機械のレベルが低いと、ソフトウェアで補正することが不可能な系統的な曲げ誤差が生じます。
完全な軸キャリブレーション — すべての軸の完全な幾何学的キャリブレーションを実行します: Y (ラム深さ)、X ( バックゲージ )、R ( ギャップ深さ )、Z1/Z2 (ワイドゲージ)。定量的な精度の検証には、レニショーボールバーまたは同等品を使用してください。
親ネジとナットアセンブリを交換する — 軸のバックラッシュがメーカーの公差を超える場合は、親ネジとナットアセンブリを交換します。これは、どの機械でも摩耗するアイテムであり、特に高デューティサイクル環境では磨耗します。
荷重下での C フレームのたわみを確認する — ひずみゲージまたはたわみ試験治具を使用して、全トン数でのフレームのたわみを測定します。納品時のベースラインと比較します。フレームの過度のたわみにより、特に最大トン数近くで、ベッド幅全体にわたって曲げ角度が不均一になります。
予算のヒント: 年次検査で複数の問題が見つかった場合は、1 回の計画停止中にすべての修理がまとめて行われる、 1 回の大規模なオーバーホール のスケジュールを検討してください。これは、複数の緊急サービスコールにまたがって修理を分散するよりもはるかに費用対効果が高くなります。 Rucheng は、これらすべてのサービスをバンドルした年間保守契約を提供しています。 見積もりについては、 までお問い合わせください。
プレスブレーキメンテナンス頻度の比較
以下の表は、すべてのメンテナンスタスクを頻度別にまとめたものです。これをメンテナンスカレンダーを計画するためのクイックリファレンスとして使用してください。使用率の高いマシン (2 + シフト) では、間隔を約 25–50 % 短縮する必要があります。
| メンテナンスタスク |
毎日 |
毎週 |
毎月 |
毎年 |
| 油漏れの目視検査 |
✅ |
✅ |
✅ |
✅ |
| 作動油レベルチェック |
✅ |
✅ |
✅ |
✅ |
| ベッド&ダイエリアの清掃 |
✅ |
✅ |
✅ |
✅ |
| 非常停止と安全インターロックのテスト |
✅ |
✅ |
✅ |
✅ |
| 作動油の状態チェック |
— |
✅ |
✅ |
✅ |
| 油圧オイルフィルターの交換 |
— |
チェックする |
✅ |
✅ |
| 油サンプル分析 |
— |
— |
✅ |
✅ |
| ピストンロッドとシールの検査 |
— |
— |
✅ |
✅ |
| Ramの並列性チェック |
— |
— |
✅ |
✅ |
| バックゲージ再現性試験 |
— |
— |
✅ |
✅ |
| システム圧力測定 |
— |
— |
✅ |
✅ |
| CNCプログラム&パラメータのバックアップ |
— |
— |
✅ |
✅ |
| 油圧オイルの全交換 |
— |
— |
— |
✅ |
| PTFEシールの交換 |
— |
— |
— |
✅ |
| リリーフバルブの試験 |
— |
— |
— |
✅ |
| 全軸幾何学校正 |
— |
— |
— |
✅ |
| 油圧ホースの交換 |
— |
— |
— |
✅ |
| フレームたわみ試験 |
— |
— |
— |
✅ |
プレスブレーキの一般的な問題 & の解決策
厳密なメンテナンススケジュールを行っていても、問題が発生する可能性があります。以下の表は、最も一般的なプレスブレーキの問題、考えられる原因、およびその対処方法を示しています。これらを理解すると、問題をより迅速に診断し、サービス技術者とより効果的にコミュニケーションをとることができます。
問題: 部品の幅全体にわたって曲げ角度が一貫していない
症状: 部品の左側と右側で角度が異なる、または角度が一方の端からもう一方の端まで徐々に変化します。
最も可能性の高い原因: ( 1 ) ラムがダイベッドと平行ではありません - 確認してレベルを再調整してください。 ( 2 ) ギブまたはスライドガイドが摩耗し、負荷がかかったときにラムが傾く原因となっています。 ( 3 ) たわみ補正システムが動作していないか、正しく設定されていません。 ( 4 ) 最大トン数でダイベッドがたわむ - たわみ補正補正が必要です。これを早期に発見するには、毎月の並列性チェックをスケジュールしてください。
問題: Ram の応答が遅い / 反応が遅い
症状: ラムがプログラムされた深さに達するまでに通常より時間がかかります。サイクルタイムは徐々に増加しています。
最も考えられる原因: ( 1 ) 油圧フィルターの詰まりにより流量が制限されています - フィルターを交換してください。 ( 2 ) 油圧ポンプが摩耗し、容積効率が低下しました。 ( 3 ) 油圧システム内の空気 — システムのエア抜きを行います。 ( 4 ) 作動油レベルが低い — 補充して漏れがないか確認します。 ( 5 ) サーボバルブの汚れ — バルブの点検をスケジュールしてください。応答の遅れを無視しないでください。多くの場合、ポンプの故障に先立って応答が遅くなります。
問題: シリンダーロッド部分からのオイル漏れ
症状: シリンダーロッド入口点の周囲にオイルが溜まっているのが目に見えます。ロッド表面に油汚れが付着している。
最も考えられる原因: ( 1 ) ピストンロッドシールの摩耗または損傷 — 最も一般的な原因。 ( 2 ) ピストンロッドの表面に傷や穴がある - 交換後でもシールが急速に摩耗します。 ( 3 ) PTFE バックアップリングが摩耗し、シールがはみ出す可能性があります。シールを交換する前にロッドの表面を検査してください。ロッドに傷がある場合は、ロッドとシールを一緒に交換してください。シールが漏れたまま運転を続けると、作動油が汚染され、ポンプが損傷します。
問題: バックゲージドリフトまたは位置エラー
症状: 部品の曲げ角度深さまたはバックゲージ寸法に寸法誤差が表示されます。同じプログラムで、サイズがわずかに異なる部品が生成されます。
最も考えられる原因: ( 1 ) モーターとリードスクリューの間のカップリングが緩んでいます - カップリングを締めるか交換します。 ( 2 ) 親ねじまたはナットの摩耗 - ダイヤルインジケータでバックラッシュを確認します。 ( 3 ) エンコーダ信号の干渉またはケーブルの損傷。 ( 4 ) バックゲージ取り付けボルトが緩んでいる - 毎週確認してください。 ( 5 ) 複数の曲げ操作中に部品が移動する - 適切なクランプを使用してください。毎月のバックラッシュチェックにより、生産部品に影響が出る前にこれを検出します。
問題: ポンプの異音 (ヒューヒューまたはノッキング)
症状: 油圧ポンプから、ヒューヒューという音、ノック音、または不規則なリズムなどの異常な音が発生します。
最も考えられる原因: ( 1 ) 吸気側に空気が入っています - 吸気ホースの完全性とオイルレベルを確認してください。 ( 2 ) サクションストレーナの詰まりによるポンプのキャビテーション。 ( 3 ) ポンプベアリングの摩耗 - ポンプの故障が差し迫っています。 ( 4 ) 低温状態でのオイルの粘度が不適切 (粘度が高すぎる) - 作動前にオイルを温めてください。異常なポンプノイズは決して正常なものではありません。直ちに調査してください。ポンプの交換は、早期介入よりもはるかに高価です。
問題: 作動油の過熱
症状: コントローラーの油温警告、または戻りラインに触れると油が熱く感じられます。
最も考えられる原因: ( 1 ) オイルクーラーファンが動作していない、またはフィンが埃で詰まっている - クーラーを清掃します。 ( 2 ) サーモスタットバルブが閉じたままになっており、クーラーへの流れが妨げられています。 ( 3 ) オイルレベルが低い - ポンプ内で過剰な摩擦が発生しています。 ( 4 ) リリーフバルブが継続的に通気 (バイパス) - システムの過圧状態を示します。 ( 5 ) オイルが動作温度範囲を超えて劣化しました - オイルを交換してください。過度の熱はシールとホースの劣化を劇的に加速させます。通常より 10 °C が上昇すると、ゴムシールの劣化速度が 2 倍になります。
よくある質問
Q: プレスブレーキはどのくらいの頻度でメンテナンスする必要がありますか?
プレスブレーキのメンテナンスは段階的なスケジュールに従う必要があります。つまり、毎日の目視検査と清掃、毎週のオイルレベルとフィルターの検査、毎月の摩耗部品の検査と注油、そして油圧オイルの交換と PTFE シールの検査を含む年に一度の包括的な検査です。 2 + シフトを実行している使用率の高いショップでは、すべての間隔を比例して 25–50 % 短縮する必要があります。
Q: プレスブレーキの最も重要な日常メンテナンスは何ですか?
最も重要な日常点検は、機械のベッドと工具の切り粉や破片の清掃、油圧オイルのレベルが範囲内であることの確認、シリンダーやホースの周りのオイル漏れの確認、各シフトの前に緊急停止と安全インターロックが正しく機能することの確認です。安全チェックは決して省略しないでください。安全チェックはオペレータを保護し、機械の致命的な損傷を防ぎます。
Q: プレスブレーキの油圧オイルはどのくらいの頻度で交換する必要がありますか?
プレスブレーキの油圧オイルは、2,000–4,000 の稼働時間ごと、または少なくとも年に 1 回のいずれか早い方で交換する必要があります。粉塵、高湿度、または高温の環境では、1,500–2,000 時間ごとにオイルを交換してください。オイルフィルターはオイル交換と同時に必ず交換してください。オイル分析 (粒子数および分光化学分析) を使用して、実際のオイルの状態に基づいて間隔を延長または短縮します。
Q: プレスブレーキにメンテナンスが必要な兆候は何ですか?
警告サインとしては、油圧ポンプからの騒音の増大、ラムの応答の低下とサイクルタイムの延長、機械の下に目に見える油漏れや水たまり、ワークピース全体の曲げ角度の一貫性のなさ、動作中の異常な振動、CNC コントローラに表示されるエラーコードなどが含まれます。これらに早期に対処することで、軽微な問題が数週間の修理を必要とする重大な障害に発展することを防ぎます。
Q: プレスブレーキカラムの PTFE コーティングとは何ですか? なぜ重要ですか?
油圧シリンダーとピストンロッドの内面に PTFE (ポリテトラフルオロエチレン) コーティングを施し、摩擦を軽減し、金属間の接触を防ぎます。年に一度のメンテナンス時に、PTFE 層の剥離、亀裂、硬化がないか検査してください。 PTFE が摩耗すると、ピストンロッドの傷、シールの損傷、オイル汚染が発生し、高価な油圧システムの故障につながります。 PTFE は、一部の機械ガイド方式で固体潤滑剤としても使用されます。
Q: プレスブレーキのメンテナンスは自分で行うことができますか? それとも技術者が必要ですか?
毎日および毎週のメンテナンス作業 (洗浄、オイルチェック、フィルター検査、潤滑) は、訓練を受けた機械オペレーターによって実行できます。油圧システムの分解、バルブ調整、トルク校正、電気的検査を含む月次および年次作業は、資格のある油圧および CNC サービス技術者が実行する必要があります。適切なトレーニングや工具を使用せずに大規模な油圧作業を試みると、人身傷害、機械の損傷、保証の無効などの危険があります。
プレスブレーキを最高のパフォーマンスで実行し続ける
予防メンテナンスにより投資が保護されます。 Rucheng Technology は、長期的な信頼性と簡単なメンテナンスアクセスを目指して設計された、 CNC プレスブレーキ の全製品も提供します。
プレスブレーキフリートのメンテナンススケジュールを計画するのにサポートが必要ですか?当社の技術チームは、お客様の生産量と機械構成に合わせたカスタムメンテナンスプランを作成できます。
無料のメンテナンス相談を受ける
機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。