
Когда одиночный листогибочный пресс не может справиться с длиной вашей заготовки, тандемный листогибочный пресс является оптимальным решением. Объединяя два или более CNC-листогибочных пресса в одну синхронизированную систему, производители могут гнуть листы длиной до 14 метров и более с неизменно высокой точностью по всей длине.
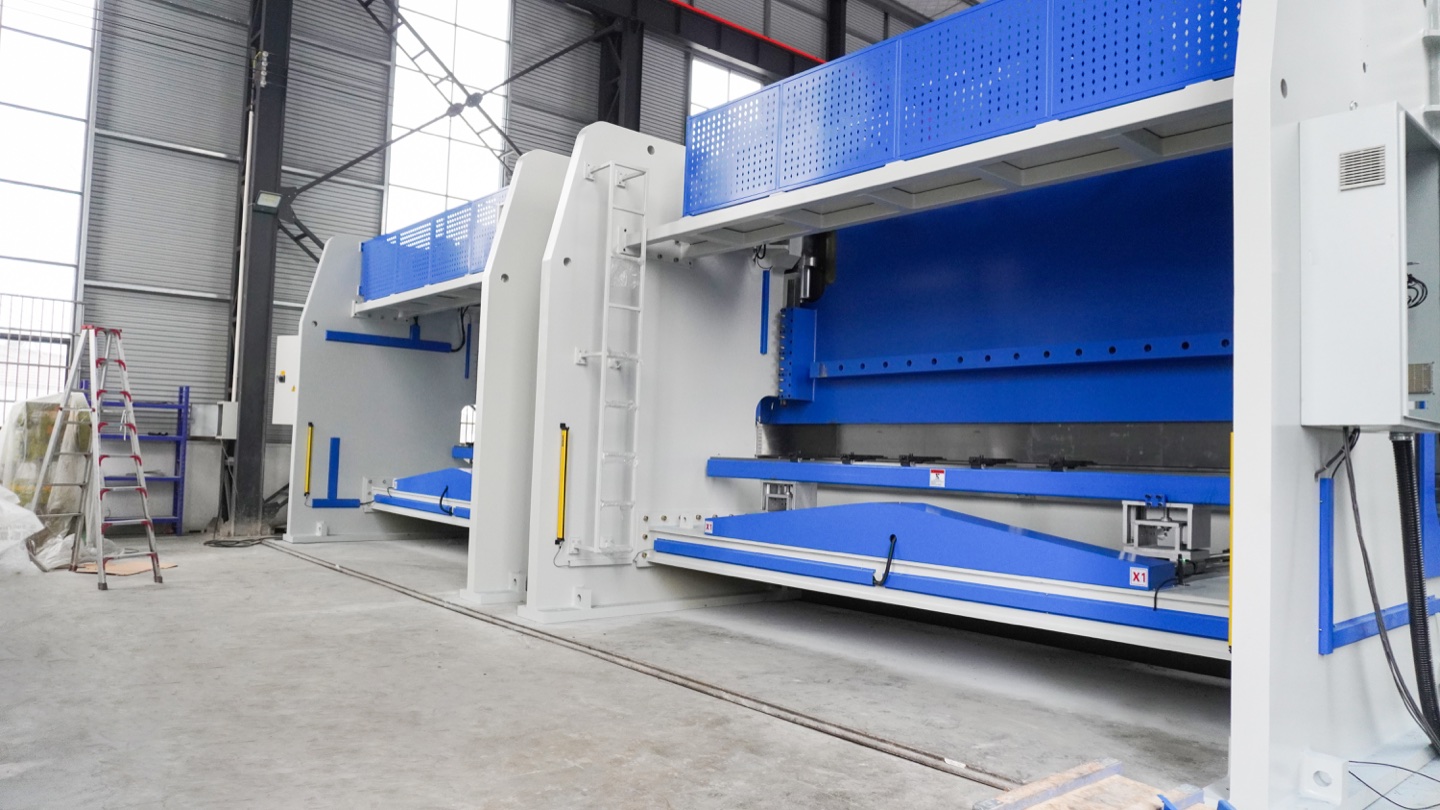
Данное руководство охватывает всё, что необходимо знать о тандемных листогибочных прессах: принцип работы, правильная настройка, ключевые преимущества перед однорежимными альтернативами и отрасли, где они приносят наибольшую пользу. Независимо от того, оцениваете ли вы тандемную систему впервые или оптимизируете существующую конфигурацию, эта статья обеспечивает необходимую техническую глубину и практические советы.
Что такое тандемный листогибочный пресс?
Тандемный листогибочный пресс — это конфигурация, при которой два или более автономных CNC-листогибочных пресса механически выровнены и электронно соединены для работы как единая система гибки. Машины скреплены болтами с точным выравниванием и используют общий CNC-контроллер, одновременно посылающий синхронизированные команды каждому ползуну.
Определяющей особенностью тандемной системы является её способность работать в двух режимах:
- Тандемный режим: все машины работают совместно как один удлинённый листогибочный пресс, выполняя гибку сверхдлинных заготовок, с которыми не справится ни одна отдельная машина.
- Независимый режим: каждая машина работает отдельно со своим контроллером, выполняя различные задания одновременно — фактически удваивая производительность для деталей стандартной длины.
Распространённые тандемные конфигурации включают две машины (наиболее популярная), три машины (для экстремальных длин свыше 12 метров) и даже четырёхмашинные установки для специализированных применений, таких как производство башен ветрогенераторов.
Ключевые характеристики
- Длина гибки: 6–14+ метров (тандем из двух машин)
- Тоннаж на машину: 100 – 1,200 тонн (общий тоннаж охватывает всю станину)
- Точность синхронизации: ±0,01 мм между ползунами
- CNC-системы: Delem DA-66T/DA-69T, ESA S660/S670, Cybelec ModEva
- Переключение режимов: программное, как правило менее 10 минут
Принцип работы тандемных листогибочных прессов
Технология синхронизации тандемного листогибочного пресса — вот что отличает его от простой установки двух машин рядом. Рассмотрим, как система координирует несколько машин в единую точную операцию гибки:

Архитектура «ведущий–ведомый»
Одна машина назначается ведущей (master), другая — ведомой (slave). Ведущий CNC-контроллер генерирует все команды движения — скорость ползуна, целевые позиции, время выдержки и ограничения давления. Ведомая машина получает эти команды в режиме реального времени через высокоскоростную шину связи (как правило EtherCAT или волоконно-оптическую), обеспечивая выполнение обоими ползунами идентичных движений с координацией на уровне микросекунд.
Многоэнкодерная обратная связь
Каждая машина в тандемной системе использует четыре линейных энкодера (вместо стандартных двух) для контроля положения ползуна. Эта дополнительная обратная связь позволяет CNC обнаруживать и корректировать даже мельчайшие отклонения между левой и правой сторонами каждого ползуна, а также между двумя машинами. Результат — точность параллельности ±0,01 мм по всей длине гибки.
Гидравлическая синхронизация
Каждый листогибочный пресс поддерживает собственную независимую гидравлическую систему с пропорциональными сервоклапанами. CNC-контроллер регулирует открытие клапанов в режиме реального времени на основе данных энкодеров, обеспечивая точное соответствие давления и расхода гидравлической жидкости на всех машинах. Это предотвращает опережение одной стороны — критическое требование для равномерных углов гибки на длинных заготовках.

Компенсация в режиме реального времени
Во время рабочего хода системы бомбировки (гидравлического или клинового типа с управлением от CNC) в каждой машине независимо компенсируют прогиб стола. Датчики прогиба, установленные по длине стола, передают данные контроллеру, который в режиме реального времени корректирует профиль бомбировки. Это обеспечивает постоянные углы гибки даже при изменении толщины материала или предела текучести по длине заготовки.
💡 Совет эксперта: калибровка энкодеров
Планируйте калибровку энкодеров каждый квартал. Даже незначительный дрейф энкодеров между ведущей и ведомой машинами может накапливаться со временем, приводя к угловому несоответствию в точке стыка двух столов. Большинство контроллеров Delem и ESA имеют встроенный мастер калибровки, выполнение которого занимает менее 30 минут.
Тандемный листогибочный пресс против одиночного большого листогибочного пресса
Когда необходимо гнуть длинные листы, есть два варианта: купить один большой тяжёлый листогибочный пресс или создать тандемную систему. Вот как они сравниваются по наиболее важным параметрам:
| Особенность | Тандемный листогибочный пресс | Одиночный большой листогибочный пресс |
|---|---|---|
| Длина гибки | 6–14+ м (расширяется добавлением машин) | Как правило до 8 м (нестандартный до 12 м) |
| Гибкость | Можно разделить на 2+ независимые машины | Только одна функция |
| Риск простоя | Низкий — одна машина продолжает работу, если другая в ремонте | Высокий — всё производство останавливается |
| Начальные инвестиции | Зачастую ниже, чем эквивалентная одиночная машина | Выше для моделей с удлинённым столом на заказ |
| Транспортировка | Стандартная перевозка — каждый агрегат отправляется отдельно | Может потребоваться спецтранспорт для негабаритной рамы |
| Требования к фундаменту | Стандартная железобетонная плита | Может потребоваться специальный фундамент для чрезмерного веса |
| Эксплуатационная сложность | Выше — требует настройки синхронизации и калибровки | Ниже — единая унифицированная система |
| Стоимость обслуживания | Два гидравлических контура для обслуживания | Одна система, но запчасти могут быть дороже |
| Точность по всей длине | ±0,01 мм при правильной калибровке | ±0,01 мм (присущая жёсткость единой рамы) |
Вывод: если более 20% вашего годового производства включает детали длиннее 4 метров, тандемный листогибочный пресс предлагает лучшую гибкость, меньший риск и зачастую более низкую совокупную стоимость владения. Если почти вся ваша работа — это производство длинных деталей на максимальной загрузке, одиночный большой листогибочный пресс может быть проще в эксплуатации.
Ключевые преимущества тандемных листогибочных прессов
1. Расширенная производительность гибки
Наиболее очевидное преимущество: тандемные системы могут гнуть листы, которые просто слишком длинны для любой одиночной машины. Отрасли, такие как строительство, энергетика и судостроение, регулярно требуют гибки заготовок 8–14 метров. Тандемная установка устраняет необходимость сварки коротких секций — экономит труд, улучшает структурную целостность и обеспечивает более аккуратный внешний вид.
2. Двухрежимная гибкость
Когда заказы на длинные детали снижаются, отсоедините машины и запустите их независимо. Эта двухрежимная возможность означает, что ваши инвестиции никогда не простаивают. Механический цех, работающий в тандемном режиме 30% времени и в независимом режиме 70% времени, может достичь значительно более высокого общего использования оборудования, чем одиночная большая машина, частично простаивающая.
3. Встроенное резервирование
Если одна машина в тандемной установке требует обслуживания или ремонта, другая может продолжать производство деталей стандартной длины. Это встроенное резервирование критически важно для цехов с жёсткими графиками поставок — выход из строя одиночного большого листогибочного пресса означает нулевую производительность гибки до завершения ремонта.
4. Более низкие логистические затраты
Два листогибочных пресса стандартного размера гораздо проще транспортировать и устанавливать, чем одну нестандартную крупногабаритную машину. Стандартные машины помещаются на обычные платформенные грузовики, проходят через стандартные проёмы и не требуют специальных кранов или такелажных работ. Это может сэкономить десятки тысяч долларов на транспортных и монтажных расходах.
5. Масштабируемость
Начните с двух машин и добавьте третью позже, если спрос вырастет. Тандемные системы по сути модульны — та же архитектура CNC, которая синхронизирует две машины, может управлять тремя или четырьмя. Это позволяет поэтапно наращивать мощность, а не делать одни масштабные капитальные затраты заранее.
6. Сокращение отходов материала
Точная синхронизация обеспечивает постоянные углы гибки по всей длине заготовки, сокращая переделки и брак. В сочетании с компенсацией гибки CNC и автоматической бомбировкой современные тандемные системы достигают точности первой детали выше 98%.
Как настроить тандемную систему листогибочных прессов
Правильная настройка критически важна для производительности тандема. Следуйте этим шагам, чтобы обеспечить точную синхронизацию и надёжную работу:
Шаг 1: Подготовка площадки
- Проверить плоскостность пола: максимальное отклонение 0,5 мм на метр по всей площади установки
- Обеспечить железобетонную плиту толщиной не менее 300 мм, рассчитанную на суммарный вес машин
- Зарезервировать достаточную длину: общая длина стола плюс 2 метра отступа с каждой стороны для обработки материала
- Предусмотреть доступ мостового крана для смены инструмента и обслуживания
Шаг 2: Выравнивание машин
- Установить обе машины на фундамент с помощью точных регулировочных подкладок
- Использовать лазерные инструменты для проверки соосности столов — максимально допустимое смещение 0,05 мм в точке стыка
- Скрепить машины болтами с помощью комплекта соединения, поставляемого производителем
- Повторно проверить выравнивание после затяжки болтов — затяжка может вызвать микросмещения
Шаг 3: Настройка электрики и связи
- Подключить кабель связи ведущий–ведомый (EtherCAT, оптоволоконный или фирменная шина)
- Настроить CNC-контроллер: назначить ведущую и ведомую машины, установить параметры протокола связи
- Проверить цепь аварийного останова: обе машины должны останавливаться одновременно при срабатывании любого аварийного останова
- Проверить защитные световые завесы и блокировки по всей длине тандема
Шаг 4: Гидравлическая калибровка
- Выровнять гидравлическое давление обеих машин в пределах ±2 бар
- Откалибровать пропорциональные сервоклапаны для одинакового времени отклика
- Выполнить тесты синхронизации в холостом режиме (без материала) и проверить отслеживание положения ползуна на дисплее CNC
- Отрегулировать скорость ползуна для соответствия в пределах ±0,5 мм/с во всех точках хода
Шаг 5: Установка инструмента
- Установить идентичный инструмент на обеих машинах — одинаковые профили пуансона и матрицы, один тип крепления
- Уделить особое внимание точке стыка: убедиться, что сегменты инструмента стыкуются без зазоров и нахлёстов
- Для длинных V-матриц использовать составной инструмент с точно шлифованными сопрягаемыми поверхностями
- Проверить выравнивание инструмента с помощью линейки по всей длине
Шаг 6: Пробная гибка и тонкая настройка
- Выполнить пробные гибки на образцовом материале, соответствующем производственным спецификациям
- Измерить углы гибки в нескольких точках: оба конца, центр и точка стыка
- Скорректировать профили бомбировки при угловом отклонении более ±0,3°
- Задокументировать окончательные значения калибровки для последующего использования
⚠️ Критически важно: качество в точке стыка
Точка стыка — место соединения двух столов — является наиболее распространённым источником проблем с качеством при тандемной гибке. Убедитесь, что инструмент идеально выровнен в этой точке, и тщательно проверьте первые несколько деталей на наличие видимых следов или угловых отклонений в месте стыка. При сохранении проблем проверьте выравнивание столов и выполните повторную калибровку.
Как выбрать подходящий тандемный листогибочный пресс
Выбор правильной тандемной системы листогибочных прессов требует тщательной оценки производственных требований. Вот ключевые факторы для рассмотрения:
Требования к усилию
Рассчитайте необходимое усилие гибки исходя из наиболее толстого материала, наибольшей длины гибки и наименьшего радиуса. Помните, что каждая машина в тандеме обеспечивает своё номинальное усилие — комбинированная система распределяет это усилие по всей длине стола. Распространённая конфигурация: две машины 250 т × 4 м, суммарно 250 т на 8 метрах.
Длина гибки
Выбирайте длины отдельных машин так, чтобы в комбинации они с запасом превышали максимальную длину заготовки. Оставьте не менее 200 мм дополнительной длины стола за краем детали с каждой стороны для правильного позиционирования материала.
CNC-контроллер
Не все CNC-системы одинаково хорошо поддерживают тандемную работу. Ищите контроллеры с выделенными программными модулями для тандема:
- Delem DA-69T: специально разработан для тандемной/тридемной работы с синхронизацией в реальном времени и многомашинным программированием
- ESA S670: поддерживает до 4 машин в тандеме с графическим моделированием гибки
- Cybelec ModEva: предлагает тандемный режим с автоматическим распределением бомбировки
Обработка материала
Длинные листы тяжелы и сложны для ручного позиционирования. Рассмотрите инвестиции в опоры для листов (передние поддержки), удлинители пальцев заднего упора и опциональные роботизированные системы загрузки. Для листов длиннее 6 метров и тяжелее 500 кг автоматизированная обработка настоятельно рекомендуется как с точки зрения безопасности, так и производительности.
Расширение в будущем
Если есть хоть какая-то вероятность, что в будущем понадобится третья машина, с самого начала убедитесь, что CNC-контроллер и архитектура связи поддерживают тридемную работу. Модернизация контроллеров для тандемной работы обходится дорого и может не обеспечить ту же производительность, что и нативная многомашинная установка.
Советы по обслуживанию тандемных листогибочных прессов
Тандемная система требует всех стандартных процедур обслуживания листогибочных прессов — плюс дополнительного внимания к компонентам синхронизации, обеспечивающим тандемную работу.
Ежедневные проверки
- Осматривать точку стыка на предмет загрязнений, износа инструмента или разъюстировки
- Проверять уровень гидравлического масла на обеих машинах
- Проверять функциональность аварийного останова по всей длине тандема
- Проверять статус синхронизации CNC — большинство контроллеров отображают индикатор качества синхронизации в реальном времени
Ежемесячные проверки
- Проверять и очищать все линейные энкодеры
- Проверять соединения кабелей связи между ведущей и ведомой машинами
- Проверять баланс гидравлического давления обеих систем
- Тестировать световые завесы безопасности и блокировки
Квартальные проверки
- Выполнять полную калибровку энкодеров с помощью мастера калибровки CNC
- Проверять выравнивание стола лазерными измерительными инструментами
- Осматривать и подтягивать болтовые соединения между машинами
- Заменять гидравлические фильтры и проверять качество масла
Отраслевое применение
Тандемные листогибочные прессы — незаменимое оборудование в отраслях, где точная гибка сверхдлинных или сверхтяжёлых заготовок является повседневным требованием:
- Строительство & Конструкционная сталь: Гибка длинных балок, колонн, фасадных панелей и кровельных профилей. Тандемные системы исключают сварные соединения в элементах конструкции, повышая несущую способность.
- Energy & Power: Изготовление секций башен ветряных турбин, опор электропередач, фонарных столбов и конструкций для крепления солнечных панелей. Для этих компонентов обычно требуются изгибы метровых листов 8–12 с жесткими угловыми допусками.
- Судостроение: формовка обшивки корпуса, переборок и секций палубы. Судостроительные листы одновременно длинные и толстые, что требует высокого усилия, распределённого по протяжённой длине гибки.
- Транспортное машиностроение: производство кузовных панелей вагонов, бортов полуприцепов и автобусных рам. Постоянство по всей длине панели критически важно для точности сборки.
- Аэрокосмическая промышленность: формовка крупных обшивочных панелей, секций крыльевой обшивки и компонентов мотогондол. При меньших объёмах требования к точности в авиации предельно высоки.
- Тяжёлое машиностроение: гибка стрел экскаваторов, стрел кранов и рам сельскохозяйственной техники. Эти компоненты сочетают значительную длину с большой толщиной материала.
Часто задаваемые вопросы
Что такое тандемный листогибочный пресс?
Тандемный листогибочный пресс — это конфигурация, при которой два или более отдельных листогибочных пресса механически выровнены и электронно синхронизированы для работы как единый агрегат. Данная установка позволяет выполнять гибку сверхдлинных металлических листов — как правило, от 6 до 14 метров — с которыми одна машина не справится.
Могут ли тандемные листогибочные прессы работать независимо?
Да. Большинство современных тандемных систем позволяют разъединять машины программным способом, предоставляя каждому листогибочному прессу работать независимо со своим CNC-контроллером. Это максимизирует загрузку оборудования при отсутствии необходимости в производстве длинных деталей.
Удваивает ли тандемный листогибочный пресс усилие?
Не совсем. Каждый листогибочный пресс в тандемной установке обеспечивает своё номинальное усилие. Суммарное усилие доступно по всей длине гибки, но если заготовка не охватывает весь стол, усилия не суммируются. Например, две машины по 250 тонн обеспечивают 250 тонн на метр стола, а не 500 тонн в одной точке.
Когда следует выбирать тандемный листогибочный пресс вместо одиночного большого?
Рассмотрите тандемную установку, когда: более 20% производства включает детали длиннее 4 метров; необходима гибкость для работы двух независимых машин на коротких заготовках; помещение не может вместить одну очень крупную машину; или требуется встроенное резервирование для минимизации простоев.
Насколько точна синхронизация между тандемными листогибочными прессами?
Современные тандемные листогибочные прессы обеспечивают точность синхронизации ±0,01 мм между ползунами. Это достигается благодаря управлению CNC в реальном времени, нескольким линейным энкодерам на машину и электрогидравлическим сервоклапанам, непрерывно регулирующим положение и скорость ползуна.
В каких отраслях тандемные листогибочные прессы применяются чаще всего?
Тандемные листогибочные прессы широко применяются в строительстве (конструкционная сталь, фасадные панели), энергетике (башни ветрогенераторов, опоры освещения), судостроении (секции корпуса), транспортном машиностроении (железнодорожные вагоны, полуприцепы) и тяжёлом машиностроении, где сверхдлинная точная гибка является обязательным требованием.
Заключение
Система тандемный листогибочный пресс — наиболее практичное решение для производителей, которым необходимо сгибать очень длинные металлические листы, не жертвуя при этом точностью и гибкостью. Объединив два или более синхронизированных листогибочные прессы с ЧПУ, вы получаете расширенную производительность гибки, двухрежимную универсальность, встроенную систему резервирования и масштабируемую платформу, которая растет вместе с вашими производственными потребностями.
Ключом к успеху является правильная настройка: точное выравнивание машины, строгая калибровка энкодера и пристальное внимание к точке соединения. При правильной конфигурации и регулярном график технического обслуживанияТандемный листогибочный пресс обеспечивает равномерный, высококачественный изгиб заготовок, который был бы невозможен ни на одном станке. Правильный выбор инструмента и расчет тоннажа особенно важны для тандемных установок, поскольку они обеспечивают слаженную работу обеих машин.
Нужно решение с тандемным листогибочным прессом?
Rucheng Technology предлагает настраиваемые системы тандемных листогибочных прессов с CNC-контроллерами Delem, ESA и Cybelec. Наша инженерная команда поможет вам подобрать нужное усилие, длину и конфигурацию под конкретные производственные требования.
Получить бесплатное коммерческое предложение →