
単台のプレスブレーキでワークの長さに対応できない場合、タンデムプレスブレーキが最適な解決策です。2台以上のCNCプレスブレーキを1つの同期システムに連結することで、最長14メートル以上の板材を全長にわたって均一な精度で曲げ加工できます。
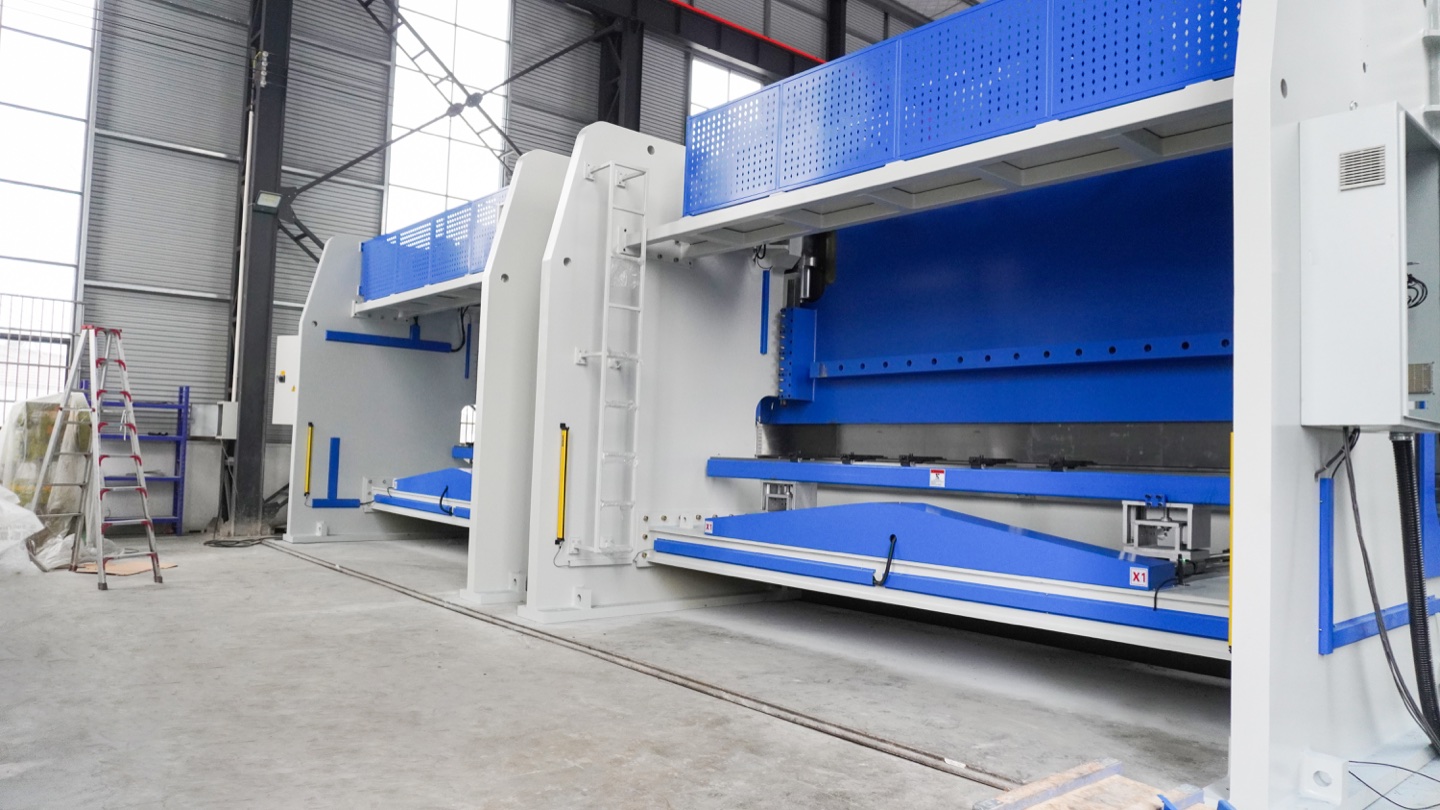
本ガイドでは、タンデムプレスブレーキに関して必要なすべての知識を網羅しています。動作原理、正しい設置方法、単機に対する主なメリット、そして最大の価値を発揮する産業分野について解説します。タンデムシステムを初めて評価する方にも、既存設備を最適化したい方にも、必要な技術的深度と実践的アドバイスを提供します。
タンデムプレスブレーキとは?
タンデムプレスブレーキとは、2台以上の独立したCNCプレスブレーキを機械的に整列させ、電子的に連結して1つの曲げ加工システムとして動作させる構成です。各機械は精密に整列した状態でボルト締結され、共通のCNCコントローラーが全ラムに同時に同期コマンドを送信します。
タンデムシステムの最大の特徴は、2つのモードで動作できることです:
- タンデムモード:すべての機械が1台の拡張プレスブレーキとして協調動作し、単機では対応不可能な超長尺ワークを曲げ加工します。
- 独立モード:各機械が独自のコントローラーで個別に動作し、同時に異なる作業を処理します。これにより、標準長さの部品に対する生産能力を実質的に2倍にします。
一般的なタンデム構成には、2台構成(最も普及)、3台構成(12メートルを超える極端な長さ向け)、さらに風力発電タワー製造などの特殊用途向けの4台構成があります。
主要仕様一覧
- 曲げ長さ:6〜14メートル以上(2台タンデム)
- 1台あたりトン数:100〜1,200トン(合計トン数がベッド全体をカバー)
- 同期精度:ラム間±0.01mm
- CNCシステム:Delem DA-66T/DA-69T、ESA S660/S670、Cybelec ModEva
- モード切替:ソフトウェアベース、通常10分以内
タンデムプレスブレーキの動作原理
タンデムプレスブレーキの背後にある同期技術こそが、単に2台の機械を並べて置くのとの違いです。システムが複数の機械を1つの精密な曲げ加工に調整する方法を説明します:

マスター・スレーブアーキテクチャ
一方の機械がマスター、もう一方がスレーブとして指定されます。マスターCNCコントローラーがすべての動作コマンド(ラム速度、位置目標、停止時間、圧力制限)を生成します。スレーブ機械は高速通信バス(通常EtherCATまたは光ファイバー)を通じてリアルタイムでこれらのコマンドを受信し、両ラムがマイクロ秒レベルの協調で同一の動作を実行することを保証します。
マルチエンコーダーフィードバック
タンデムシステムの各機械は、標準の2つの代わりに4つのリニアエンコーダーを使用してラム位置を監視します。この追加フィードバックにより、CNCは各ラムの左右両側および2台の機械間での最小の偏差も検出・修正できます。結果として、曲げ長さ全体にわたって±0.01mmの平行度精度が実現します。
油圧同期
各プレスブレーキは比例サーボバルブを備えた独立した油圧システムを維持します。CNCコントローラーはエンコーダーフィードバックに基づいてリアルタイムでバルブ開度を調整し、すべての機械での油圧と流量が精密に一致することを保証します。これにより一方が他方より速く進むことを防ぎ、長尺ワークでの均一な曲げ角度の確保に不可欠です。

リアルタイム補正
曲げストローク中、各機械のクラウニングシステム(油圧式またはCNC制御ウェッジ型)がベッドのたわみを独立して補正します。ベッド長に沿って取り付けられたたわみセンサーがコントローラーにデータをフィードバックし、コントローラーはリアルタイムでクラウニングプロファイルを調整します。これにより、材料の厚さや降伏強度がワーク長に沿って変化しても均一な曲げ角度が保証されます。
💡 プロのヒント:エンコーダーキャリブレーション
四半期ごとにエンコーダーキャリブレーションを計画してください。マスターとスレーブ機械間のわずかなエンコーダードリフトも時間の経過とともに蓄積し、2台のベッド間のジャンクションポイントでの角度不整合につながります。ほとんどのDelem製およびESA製コントローラーには30分未満で完了する組み込みキャリブレーションウィザードが含まれています。
タンデムプレスブレーキ 対 大型単機プレスブレーキ
長い板材を曲げる必要がある場合、2つの選択肢があります:単台の大型重荷重プレスブレーキを購入するか、タンデムシステムを構築するかです。最も重要な要素での比較を示します:
| 特徴 | タンデムプレスブレーキ | 大型単機プレスブレーキ |
|---|---|---|
| 曲げ長さ | 6〜14m以上(機械を追加することで拡張可能) | 通常最大8m(カスタムで最大12m) |
| 柔軟性 | 2台以上の独立した機械に分割可能 | 単一機能のみ |
| ダウンタイムリスク | 低い——一方が停止しても他方が稼働継続可能 | 高い——生産ライン全体が停止 |
| 初期投資 | 同等の単機より低いことが多い | カスタム長ベッドモデルはより高額 |
| 輸送 | 標準輸送——各ユニットを個別に輸送 | 大型フレームは特殊輸送が必要な場合あり |
| 基礎要件 | 標準的な鉄筋コンクリートスラブ | 極端に重い場合はカスタム基礎が必要な場合あり |
| 操作の複雑さ | 高い——同期設定とキャリブレーションが必要 | 低い——単一統合システム |
| メンテナンスコスト | 2つの油圧システムのメンテナンスが必要 | 1つのシステム、ただし部品が高額な場合あり |
| 全長の精度 | 適切なキャリブレーションで±0.01mm | ±0.01mm(単フレームの固有剛性) |
まとめ:年間生産の20%以上が4メートルを超える部品の場合、タンデムプレスブレーキはより高い柔軟性、低リスク、そして多くの場合低い総所有コストを提供します。ほぼすべての作業が最大能力での長尺部品生産の場合、単台の大型プレスブレーキの方が操作が簡単かもしれません。
タンデムプレスブレーキの主なメリット
1. 拡張された曲げ加工能力
最も明白なメリット:タンデムシステムはどんな単機でも対応できないほど長い板材を曲げることができます。建設、エネルギー、造船などの産業では8〜14メートルのワークへの曲げ加工が常に必要とされます。タンデム構成により短いセクションを溶接で繋ぐ必要がなくなり、工数の削減、構造的完全性の向上、美観の向上が実現します。
2. デュアルモードの柔軟性
長尺部品の受注が減った際は機械を切り離して独立運転できます。このデュアルモード機能により投資が無駄になることはありません。タンデムモード30%、独立モード70%で運転する工場は、部分的に遊休状態の単台大型機械より設備総合効率が大幅に高くなります。
3. 内蔵冗長性
タンデム構成の一方の機械がメンテナンスや修理を必要とする場合、もう一方が標準長さの部品の生産を継続できます。この内蔵冗長性は納期の厳しい工場にとって重要です——単台大型プレスブレーキの故障は修理完了まで曲げ加工能力がゼロになることを意味します。
4. 低い物流コスト
標準サイズのプレスブレーキ2台は、大型カスタム機械1台に比べてはるかに輸送と設置が容易です。標準機械は通常の平台トラックに積載でき、標準的なドアを通過でき、特別なクレーンやリギング手配も不要です。これにより輸送・設置コストで数万ドルを節約できます。
5. スケーラビリティ
2台から始め、需要が増えたら後で3台目を追加できます。タンデムシステムは本質的にモジュール式で、2台を同期するのと同じCNCアーキテクチャで3台または4台を制御できます。これにより、最初に大規模な設備投資をするのではなく段階的に能力を拡大できます。
6. 材料廃棄の削減
精密同期により、ワーク全長にわたって均一な曲げ角度が確保され、やり直しと廃材が削減されます。CNC曲げ補正と自動クラウニングと組み合わせることで、現代のタンデムシステムは初品精度率98%以上を達成します。
タンデムプレスブレーキシステムの設置方法
適切な設置はタンデム性能に不可欠です。正確な同期と安定した運転を確保するために以下の手順に従ってください:
ステップ1:設置場所の準備
- 床面の平坦性を確認:設置エリア全体で1メートルあたり最大偏差0.5mm
- 機械の合計重量に対応した厚さ最低300mmの鉄筋コンクリートスラブを確保
- 十分な長さを確保:ベッド全長プラス両側各2メートルのマテリアルハンドリングスペース
- 工具交換とメンテナンス用の天井クレーンアクセスを計画
ステップ2:機械のアライメント
- 精密レベリングパッドを使用して両機械を基礎上に配置
- レーザーアライメントツールを使用してベッドの直線性を確認——ジャンクションポイントでの最大許容オフセットは0.05mm
- メーカー提供の接続キットを使用して機械をボルト締結
- ボルト締結後にアライメントを再確認——締め付けにより微小なシフトが生じる可能性あり
ステップ3:電気・通信の設定
- マスター・スレーブ通信ケーブルを接続(EtherCAT、光ファイバー、または独自バス)
- CNCコントローラーを設定:マスターおよびスレーブ機械を指定し、通信プロトコルパラメータを設定
- 非常停止チェーンを確認:いずれかの非常停止が作動した際に両機械が同時に停止することを確認
- タンデム全長にわたって安全ライトカーテンとインターロックをテスト
ステップ4:油圧キャリブレーション
- 両機械の油圧を±2バール以内に調整
- 同一応答時間になるよう比例サーボバルブをキャリブレーション
- 空サイクル同期テスト(材料なし)を実施し、CNCディスプレイでラム位置追跡を確認
- 全ストロークポイントでラム速度を±0.5mm/s以内に一致させるよう調整
ステップ5:工具の取り付け
- 両機械に同一の工具を取り付け——同じパンチとダイのプロファイル、同じクランプタイプ
- ジャンクションポイントに特別な注意を払う:工具セグメントが隙間や重なりなく接合することを確認
- 長いVダイには精密研削された合わせ面を持つセグメント工具を使用
- 直線定規を使用して全長にわたる工具アライメントを確認
ステップ6:テスト曲げと微調整
- 生産仕様に合致するサンプル材料でテスト曲げを実施
- 複数ポイントで曲げ角度を測定:両端、中央、ジャンクションポイント
- 角度偏差が±0.3°を超える場合はクラウニングプロファイルを調整
- 今後の参照のために最終キャリブレーション値を記録
⚠️ 重要:ジャンクションポイントの品質
ジャンクションポイント——2台の機械ベッドが接合する場所——はタンデム曲げにおける品質問題の最も一般的な原因です。このポイントで工具が完全にアライメントされていることを確認し、最初のいくつかの部品でジャンクション部の可視マークや角度偏差を慎重に検査してください。問題が続く場合は、ベッド間のアライメントを確認して再キャリブレーションしてください。
適切なタンデムプレスブレーキの選び方
適切なタンデムプレスブレーキシステムの選択には、生産要件の慎重な評価が必要です。考慮すべき主なポイントは以下のとおりです:
トン数要件
最も厚い材料、最長の曲げ、最小半径に基づいて必要な曲げトン数を計算してください。タンデムの各機械が独自の定格トン数を提供することを忘れずに——組み合わせシステムはこの力をベッド全長に分散します。一般的な構成は250トン×4メートル機2台で、8メートルにわたって250トンを提供します。
曲げ長さ
単体の機械長さを選択する際は、組み合わせた時に最長ワーク要件を余裕をもって超えるようにしてください。適切な材料位置決めのため、部品端の両側に少なくとも200mmの追加ベッド長を確保してください。
CNCコントローラー
すべてのCNCシステムがタンデム動作を同等にサポートしているわけではありません。専用タンデムソフトウェアモジュールを持つコントローラーを探してください:
- Delem DA-69T:リアルタイム同期とマルチマシンプログラミングを備えたタンデム/トリデム動作専用設計
- ESA S670:グラフィカル曲げシミュレーション付きで最大4台のタンデムをサポート
- Cybelec ModEva:自動クラウニング分配付きのタンデムモードを提供
材料ハンドリング
長い板材は重く、手動での位置決めが困難です。シートフォロワー(フロントサポート)、バックゲージフィンガー延長、オプションのロボット搬入システムへの投資を検討してください。6メートルを超え500kgを超える板材には、安全性と生産性の両面から自動化ハンドリングを強く推奨します。
将来の拡張
将来第3台目の機械が必要になる可能性がある場合は、最初からCNCコントローラーと通信アーキテクチャがトリデム動作をサポートすることを確認してください。タンデム対応コントローラーへの後付け改造は高額で、ネイティブのマルチマシン構成と同等の性能が得られない場合があります。
タンデムプレスブレーキのメンテナンスのヒント
タンデムシステムにはすべての標準プレスブレーキメンテナンス手順に加え、タンデム動作を可能にする同期コンポーネントへの追加の注意が必要です。
日常点検
- ジャンクションポイントで異物、工具摩耗、またはアライメント不良を点検
- 両機械の油圧オイルレベルを確認
- タンデム全長にわたる非常停止機能を確認
- CNC同期状態を確認——ほとんどのコントローラーはリアルタイム同期品質インジケーターを表示
月次点検
- すべてのリニアエンコーダーを点検・清掃
- マスターとスレーブ機械間の通信ケーブル接続を確認
- 両システムの油圧バランスを確認
- 安全ライトカーテンとインターロックをテスト
四半期点検
- CNCキャリブレーションウィザードを使用してフルエンコーダーキャリブレーションを実施
- レーザー測定ツールでベッドアライメントを確認
- 機械間ボルト接続を点検・再トルク締め
- 油圧フィルターを交換しオイル品質を確認
産業別用途
タンデムプレスブレーキは、超長尺または超重量ワークの精密曲げ加工が日常的に必要とされる産業において不可欠な設備です:
- 建設 & 構造用鋼材: 長い梁、柱、ファサードパネル、および屋根のプロファイルを曲げます。タンデムシステムは構造要素の溶接接合部を排除し、耐荷重能力を向上させます。
- エネルギー & 電力: 風力タービンのタワーセクション、送電柱、街灯柱、ソーラーパネル取り付け構造の製造。これらのコンポーネントは通常、8–12 メーターシートを厳しい角度公差で曲げる必要があります。
- 造船:船体板、隔壁、甲板セクションの成形。船舶グレードの鋼板は長くて厚く、広い曲げ長さにわたって高いトン数を分散させる必要があります。
- 交通・輸送:鉄道車両ボディパネル、トラックトレーラー側板、バスフレームの製造。パネル全長にわたる一貫性は組み立て精度に不可欠です。
- 航空宇宙:大型カバーパネル、翼外皮セクション、エンジンナセルコンポーネントの成形。航空宇宙の生産量は少ないですが、精度要件は極めて厳格です。
- 重機・建設機械:ショベルブーム、クレームアーム、農業機械フレームの曲げ加工。これらのコンポーネントは極端な長さと高い材料厚みを兼ね備えています。
よくある質問
タンデムプレスブレーキとは何ですか?
タンデムプレスブレーキとは、2台以上の個別のプレスブレーキを機械的に整列させ、電子的に同期させて単一のユニットとして動作させる構成です。この設定により、単機では対応できない超長尺の金属板材(通常6〜14メートル)の曲げ加工が可能になります。
タンデムプレスブレーキは独立して動作できますか?
はい。ほとんどの現代的なタンデムシステムでは、ソフトウェアで機械を切り離すことができ、各プレスブレーキが独自のCNCコントローラーで独立して動作できます。長尺部品の生産が必要でない場合に設備稼働率を最大化します。
タンデムプレスブレーキはトン数を2倍にしますか?
正確にはそうではありません。タンデム構成の各プレスブレーキは各自の定格トン数を提供します。合計トン数は曲げ全長にわたって利用可能ですが、ワークがベッド全体にわたらない場合、トン数は加算されません。例えば、250トン機2台はベッド1メートルあたり250トンを提供しますが、一点で500トンではありません。
いつ単台大型プレスブレーキよりもタンデムプレスブレーキを選ぶべきですか?
次の場合にタンデム構成を検討してください:生産の20%以上が4メートルを超える部品を含む場合、短い作業向けに2台の独立した機械を運転する柔軟性が必要な場合、設備が単台の非常に大型な機械を収容できない場合、またはダウンタイムを最小化するための内蔵冗長性が必要な場合。
タンデムプレスブレーキ間の同期精度はどれくらいですか?
現代のタンデムプレスブレーキはラム間で±0.01mmの同期精度を達成します。これはリアルタイムCNC制御、機械ごとの複数のリニアエンコーダー、ラム位置と速度を継続的に調整する電気油圧サーボバルブによって実現されます。
どの産業がタンデムプレスブレーキを最もよく使用しますか?
タンデムプレスブレーキは建設(構造用鋼、ファサードパネル)、エネルギー(風力発電タワー、街灯柱)、造船(船体セクション)、交通(鉄道車両、トラックトレーラー)、超長尺精密曲げが不可欠な重機製造に広く使用されています。
結論
タンデムプレスブレーキ システムは、精度や柔軟性を犠牲にすることなく非常に長い金属シートを曲げる必要があるメーカーにとって最も実用的なソリューションです。 2 つ以上の同期した CNC プレスブレーキ を組み合わせることで、拡張された曲げ能力、デュアルモードの多用途性、内蔵の冗長性、および生産ニーズに合わせて拡張できるスケーラブルなプラットフォームが得られます。
成功の鍵は、適切なセットアップ、つまり正確な機械の位置合わせ、厳密なエンコーダの校正、接合点への細心の注意です。適切な設定と定期的な使用により、 メンテナンススケジュール、タンデムプレスブレーキは、単一の機械では不可能な、ワークピース全体にわたって一貫した高品質の曲げを実現します。適切な 工具の選択 そして トン数計算 タンデムセットアップでは、両方のマシンが調和して動作するようにすることが特に重要です。
タンデムプレスブレーキのソリューションが必要ですか?
Rucheng TechnologyはDelem、ESA、Cybelec CNCコントローラーを搭載したカスタマイズ可能なタンデムプレスブレーキシステムを提供しています。エンジニアリングチームが特定の生産要件に適したトン数、長さ、構成の選択をお手伝いします。
無料見積もりを取得 →