
当单台折弯机无法满足工件长度需求时,串联折弯机便是最佳解决方案。通过将两台或多台CNC折弯机连接为一个同步系统,制造商可弯折长达14米甚至更长的板材,并在整个长度范围内保持一致的精度。
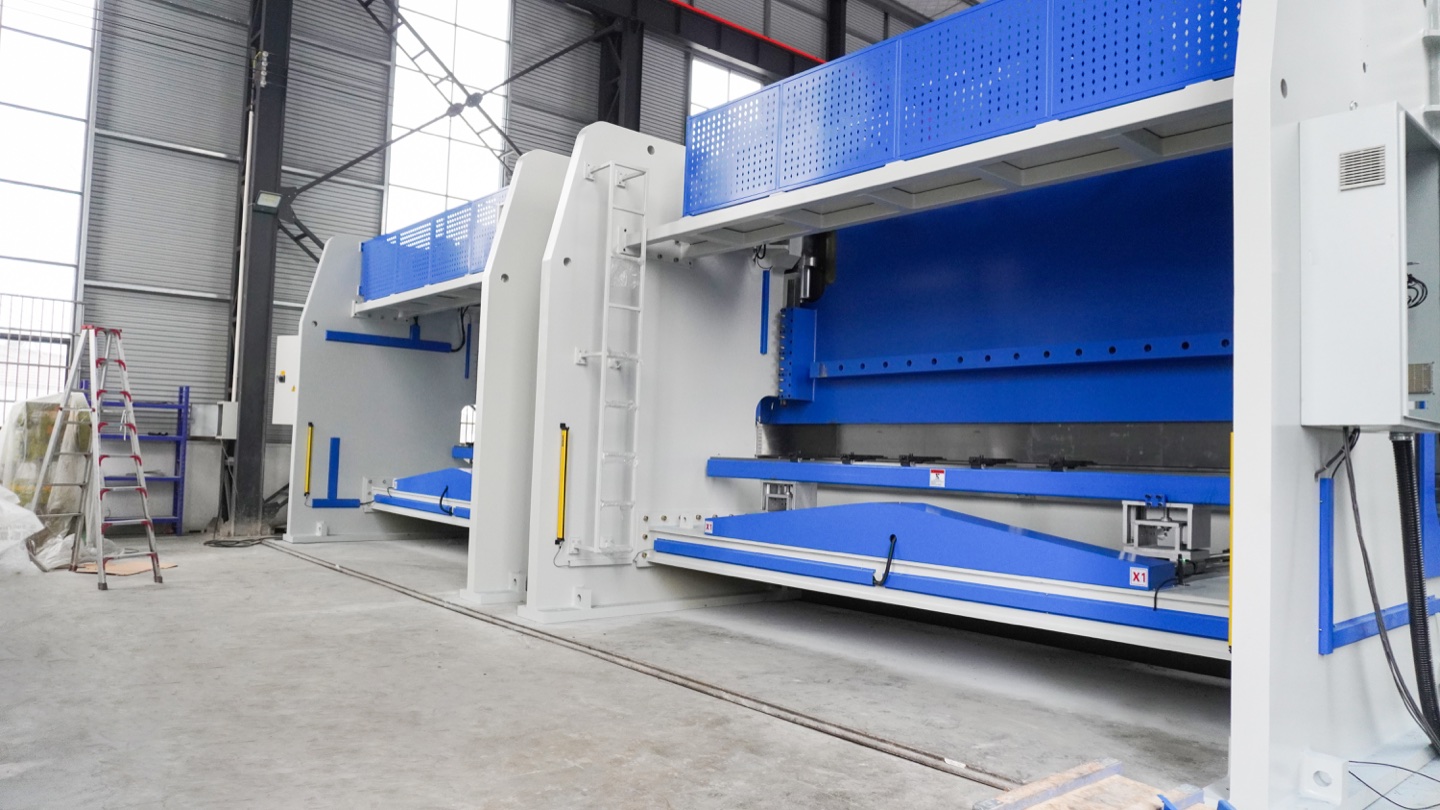
本指南涵盖您需要了解的串联折弯机全部知识:工作原理、正确设置方法、相较于单机方案的核心优势,以及发挥最大价值的行业领域。无论您是首次评估串联系统,还是优化现有配置,本文均提供所需的技术深度与实用建议。
什么是串联折弯机?
串联折弯机是一种将两台或多台独立CNC折弯机进行机械对齐、电子互联,使其作为单一折弯系统运行的配置方式。各机器精确对齐后通过螺栓连接,共用一个CNC控制器,向每台滑块同步发送指令。
串联系统的核心特征在于其双模式运行能力:
- 串联模式:所有机器协同工作,形成一台超长折弯机,可折弯任何单机无法处理的超长工件。
- 独立模式:每台机器使用各自的控制器独立运行,同时处理不同任务——有效使标准长度零件的产能翻倍。
常见的串联配置包括两台机器(最为常见)、三台机器(适用于超过12米的极端长度),以及针对风电塔筒生产等特殊应用的四机配置。
主要技术规格一览
- 折弯长度:6–14米以上(两机串联)
- 单机吨位:100–1,200吨(合计吨位覆盖整个工作台)
- 同步精度:滑块间±0.01毫米
- CNC系统:Delem DA-66T/DA-69T、ESA S660/S670、Cybelec ModEva
- 模式切换:基于软件,通常不超过10分钟
串联折弯机的工作原理
串联折弯机背后的同步技术,是其区别于简单并排摆放两台机器的关键所在。以下是系统如何将多台机器协调为一个精密折弯作业的方式:

主从架构
其中一台机器被指定为主机,另一台为从机。主机CNC控制器生成所有运动指令——滑块速度、位置目标、停留时间和压力限制。从机通过高速通信总线(通常为EtherCAT或光纤)实时接收这些指令,确保两台滑块以微秒级协调执行相同动作。
多编码器反馈
串联系统中每台机器使用四个线性编码器(而非标准的两个)来监测滑块位置。这种额外的反馈使CNC能够检测并纠正每个滑块左右两侧以及两台机器之间最微小的偏差,最终实现整个折弯长度上±0.01毫米的平行度精度。
液压同步
每台折弯机维护其独立的液压系统,配备比例伺服阀。CNC控制器根据编码器反馈实时调整阀门开度,确保所有机器的液压压力和流量精确匹配。这防止了一侧比另一侧运动更快——这是长工件均匀折弯角度的关键要求。

实时补偿
在折弯行程中,每台机器的拱形补偿系统(液压式或CNC控制楔形式)独立补偿工作台挠度。沿工作台长度安装的挠度传感器将数据反馈给控制器,控制器实时调整补偿曲线,即使材料厚度或屈服强度沿工件长度变化,也能确保一致的折弯角度。
💡 专业提示:编码器校准
每季度安排一次编码器校准。主从机器之间即使轻微的编码器漂移也会随时间累积,导致两台工作台连接点处的角度不一致。大多数Delem和ESA控制器内置了不超过30分钟即可完成的校准向导。
串联折弯机与单台大型折弯机的对比
当您需要折弯长板材时,有两种选择:购买单台大型重型折弯机或搭建串联系统。以下是两者在最重要因素上的对比:
| 特点 | 双机联动折弯机 | 单台大型折弯机 |
|---|---|---|
| 折弯长度 | 6–14米以上(可通过增加机器扩展) | 通常最长8米(定制可达12米) |
| 灵活性 | 可拆分为2台以上独立机器 | 仅单一功能 |
| 停机风险 | 低——一台故障时另一台仍可运行 | 高——整条生产线停止 |
| 初始投资 | 通常低于同等单台机器 | 定制长台面机型成本更高 |
| 运输 | 标准运输——每台单独装运 | 超大机架可能需要特殊运输 |
| 地基要求 | 标准钢筋混凝土地基 | 极重设备可能需要定制地基 |
| 操作复杂度 | 较高——需要同步设置和校准 | 较低——单一统一系统 |
| 维护成本 | 需维护两套液压系统 | 单套系统,但零部件可能更贵 |
| 全长精度 | 正确校准后±0.01毫米 | ±0.01毫米(单框架固有刚性) |
结论:如果您年产量中超过20%涉及长度超过4米的零件,串联折弯机提供更好的灵活性、更低的风险,且总拥有成本通常更低。如果几乎所有工作都是满负荷的长零件生产,单台大型折弯机操作可能更简便。
串联折弯机的核心优势
1. 扩展的折弯能力
最显著的优势:串联系统能折弯任何单机无法处理的超长板材。建筑、能源和造船等行业经常需要对8–14米工件进行折弯。串联配置消除了焊接短段的需求——节省人工、提升结构完整性,并产生更美观的外观。
2. 双模式灵活性
当长零件订单减少时,解耦机器并独立运行。这种双模式能力意味着您的投资永不闲置。一家30%时间运行串联模式、70%时间运行独立模式的加工厂,可实现比单台大型机器部分闲置时显著更高的总体设备利用率。
3. 内置冗余
如果串联配置中的一台机器需要维护或修理,另一台可以继续生产标准长度零件。这种内置冗余对于交货期紧张的车间至关重要——单台大型折弯机故障意味着在维修完成之前折弯产能为零。
4. 更低的物流成本
两台标准尺寸折弯机的运输和安装远比一台超大定制机器容易。标准机器可装在普通平板卡车上,通过标准门洞,无需特殊起重或索具安排,可节省数万美元的运输和安装成本。
5. 可扩展性
从两台机器起步,随需求增长后续增加第三台。串联系统本质上是模块化的——同步两台机器的相同CNC架构可以控制三台或四台,允许您逐步扩大产能,而非前期进行一次性大额资本支出。
6. 减少材料浪费
精密同步意味着工件全长范围内折弯角度一致,减少返工和废料。结合CNC折弯补偿和自动拱形补偿,现代串联系统的首件精度率超过98%。
如何设置串联折弯机系统
正确的设置对串联性能至关重要。请按以下步骤确保精确同步和可靠运行:
步骤 1:场地准备
- 验证地面平整度:安装区域每米最大偏差0.5毫米
- 确保至少300毫米厚的钢筋混凝土地基,能承受机器总重量
- 预留足够长度:工作台总长度加上每侧2米的材料搬运空间
- 规划顶部行车通道,用于换模和维护
步骤 2:机器对准
- 使用精密调平垫将两台机器放置在地基上
- 使用激光对齐工具验证工作台共线性——连接点处最大允许偏移为0.05毫米
- 使用制造商提供的连接套件将机器螺栓连接在一起
- 螺栓紧固后重新验证对齐——拧紧可能引入微小偏移
步骤 3:电气和通信设置
- 连接主从通信电缆(EtherCAT、光纤或专有总线)
- 配置CNC控制器:指定主从机器,设置通信协议参数
- 验证急停链路:触发任意急停时两台机器必须同时停止
- 测试整个串联长度上的安全光幕和联锁装置
步骤 4:液压校准
- 将两台机器的液压压力平衡至±2巴以内
- 校准比例伺服阀以获得相同的响应时间
- 运行空载同步测试(无材料),并在CNC显示器上验证滑块位置跟踪
- 在所有行程点将滑块速度调整至±0.5毫米/秒以内
步骤 5:工具安装
- 在两台机器上安装相同的模具——相同的上下模型面和夹紧类型
- 特别注意连接点:确保模具段无间隙或重叠地对接
- 对于长V形下模,使用带精密磨削配合面的分段模具
- 用直尺验证全长范围内的模具对齐
步骤 6:测试弯曲和微调
- 在符合生产规格的样品材料上进行试弯
- 在多个点测量折弯角度:两端、中心和连接点
- 如角度偏差超过±0.3°,调整拱形补偿曲线
- 记录最终校准值以备将来参考
⚠️ 关键:连接点质量
连接点——两台机器工作台交汇处——是串联折弯中最常见的质量问题来源。确保此处模具完美对齐,仔细检查最初几个零件在连接处是否有可见痕迹或角度偏差。如问题持续,检查工作台间对齐并重新校准。
如何选择合适的串联折弯机
选择合适的串联折弯机系统需要仔细评估您的生产需求。以下是需要考虑的关键因素:
吨位要求
根据最厚材料、最长折弯和最小半径计算所需折弯吨位。请记住,串联中每台机器提供各自的额定吨位——组合系统将此力分布在总工作台长度上。常见配置是两台250吨×4米的机器,总计8米上的250吨。
折弯长度
选择单台机器长度,使其组合后能舒适地超过您的最长工件要求。在零件边缘每侧至少预留200毫米额外工作台长度,以便正确定位材料。
CNC控制器
并非所有CNC系统对串联操作的支持都同样好。寻找具有专用串联软件模块的控制器:
- Delem DA-69T:专为串联/三联操作设计,具有实时同步和多机器编程功能
- ESA S670:支持最多4台机器串联,带图形折弯模拟
- Cybelec ModEva:提供串联模式,具有自动拱形补偿分配功能
材料处理
长板材重量大,手动定位困难。考虑投资板材托架(前支撑)、后挡料手指延伸件和可选的机器人上料系统。对于长度超过6米、重量超过500千克的板材,出于安全和生产效率考虑,强烈建议使用自动化处理。
未来扩展
如果将来有可能需要第三台机器,请从一开始就确保CNC控制器和通信架构支持三联操作。改装支持串联的控制器成本高昂,且性能可能不如原生多机器配置。
串联折弯机维护要点
串联系统需要所有标准 折弯机维护 程序 - 还要额外注意使串联操作成为可能的同步组件。
日常检查
- 检查连接点是否有碎屑、模具磨损或错位
- 验证两台机器的液压油液位
- 检查整个串联长度上的急停功能
- 检查CNC同步状态——大多数控制器显示实时同步质量指示器
月度检查
- 检查并清洁所有线性编码器
- 检查主从机器之间的通信电缆连接
- 验证两套系统的液压压力平衡
- 测试安全光幕和联锁装置
季度检查
- 使用CNC校准向导进行完整编码器校准
- 使用激光测量工具验证工作台对齐
- 检查并重新拧紧机器间螺栓连接
- 更换液压过滤器并检查油液质量
行业应用
串联折弯机是那些每天需要对超长或超重工件进行精密折弯的行业中的必备设备:
- 建筑 & 结构钢: 弯曲长梁、柱、外墙板和屋顶型材。串联系统消除了结构元件中的焊接接头,提高了承载能力。
- 能源 & 电力: 制造风力涡轮机塔架、输电杆、灯柱和太阳能电池板安装结构。这些组件通常需要在 8–12 仪表板上进行弯曲,并具有严格的角度公差。
- 造船:成形船体板、舱壁和甲板节段。船用级钢板既长又厚,需要高吨位分布在较长的折弯长度上。
- 交通运输:制造铁路车厢体板、卡车挂车侧板和公共汽车车架。整个面板长度上的一致性对装配配合至关重要。
- 航空航天:成形大型封闭板、机翼蒙皮节段和发动机短舱部件。虽然航空航天产量较低,但精度要求极高。
- 重型设备:折弯挖掘机臂、起重机臂和农业机械框架。这些部件结合了极长的尺寸和高材料厚度。
常见问题解答
什么是串联折弯机?
串联折弯机是一种将两台或多台独立折弯机进行机械对齐、电子同步,使其作为单一单元运行的配置方式。这种设置使折弯单机无法独立处理的超长金属板材(通常6至14米)成为可能。
串联折弯机可以独立运行吗?
可以。大多数现代串联系统允许在软件中解耦机器,让每台折弯机使用各自的CNC控制器独立运行,在不需要长零件生产时最大化设备利用率。
串联折弯机会使吨位翻倍吗?
不完全是。串联配置中每台折弯机提供各自的额定吨位。合计吨位在整个折弯长度上可用,但如果工件未跨越整个工作台,吨位不是叠加的。例如,两台250吨机器提供每米工作台250吨,而非某一点500吨。
什么时候应该选择串联折弯机而非单台大型折弯机?
在以下情况考虑串联配置:超过20%的产量涉及长度超过4米的零件;需要灵活运行两台独立机器处理较短工件;工厂无法容纳单台超大型机器;或需要内置冗余以减少停机时间。
串联折弯机之间的同步精度如何?
现代串联折弯机实现滑块间±0.01毫米的同步精度,通过实时CNC控制、每台机器多个线性编码器以及持续调整滑块位置和速度的电液伺服阀来实现。
哪些行业最多使用串联折弯机?
串联折弯机广泛用于建筑(结构钢、幕墙板)、能源(风电塔筒、灯杆)、造船(船体节段)、交通运输(铁路车厢、卡车挂车)以及超长精密折弯不可或缺的重型设备制造。
结论
对于需要在不牺牲精度或灵活性的情况下弯曲超长金属板的制造商来说, 双机联动折弯机 系统是最实用的解决方案。通过组合两个或多个同步 CNC 折弯机 ,您可以获得扩展的弯曲能力、双模式多功能性、内置冗余以及可随您的生产需求而增长的可扩展平台。
成功的关键是正确的设置——精确的机器对准、严格的编码器校准以及对连接点的仔细关注。通过正确的配置和常规 维护计划,双机联动折弯机可在工件上提供一致、高质量的弯曲,这在任何一台机器上都是不可能的。适当的 模具选型 和 吨位计算 对于串联设置尤其重要,以确保两台机器协调工作。