
Una prensa plegadora hidráulica suele ser mejor que una prensa de estampado para doblar láminas de metal porque el doblado necesita fuerza controlada, posición controlada del ariete y retroalimentación continua, no solo una gran carga de impacto. Una prensa de estampado es excelente para cortes rápidos, punzonados y trabajos de troquelado de gran volumen, pero una prensa plegadora hidráulica CNC puede reducir la velocidad, detener, compensar, sincronizar los cilindros Y1/Y2 y corregir la deflexión mientras se realiza la curvatura.
Respuesta rápida: ¿Por qué una plegadora hidráulica es más inteligente para doblar?
Una prensa de estampado aplica fuerza a través de una manivela, un volante o una carrera mecánica de alta velocidad. Está diseñado para completar un movimiento fijo de forma rápida y repetida. Eso lo hace productivo para punzonar, estampar y formar en matrices dedicadas, pero menos flexible cuando el trabajo necesita control de ángulo, diferentes materiales, diferentes longitudes de plegado o pequeños cambios de lote.
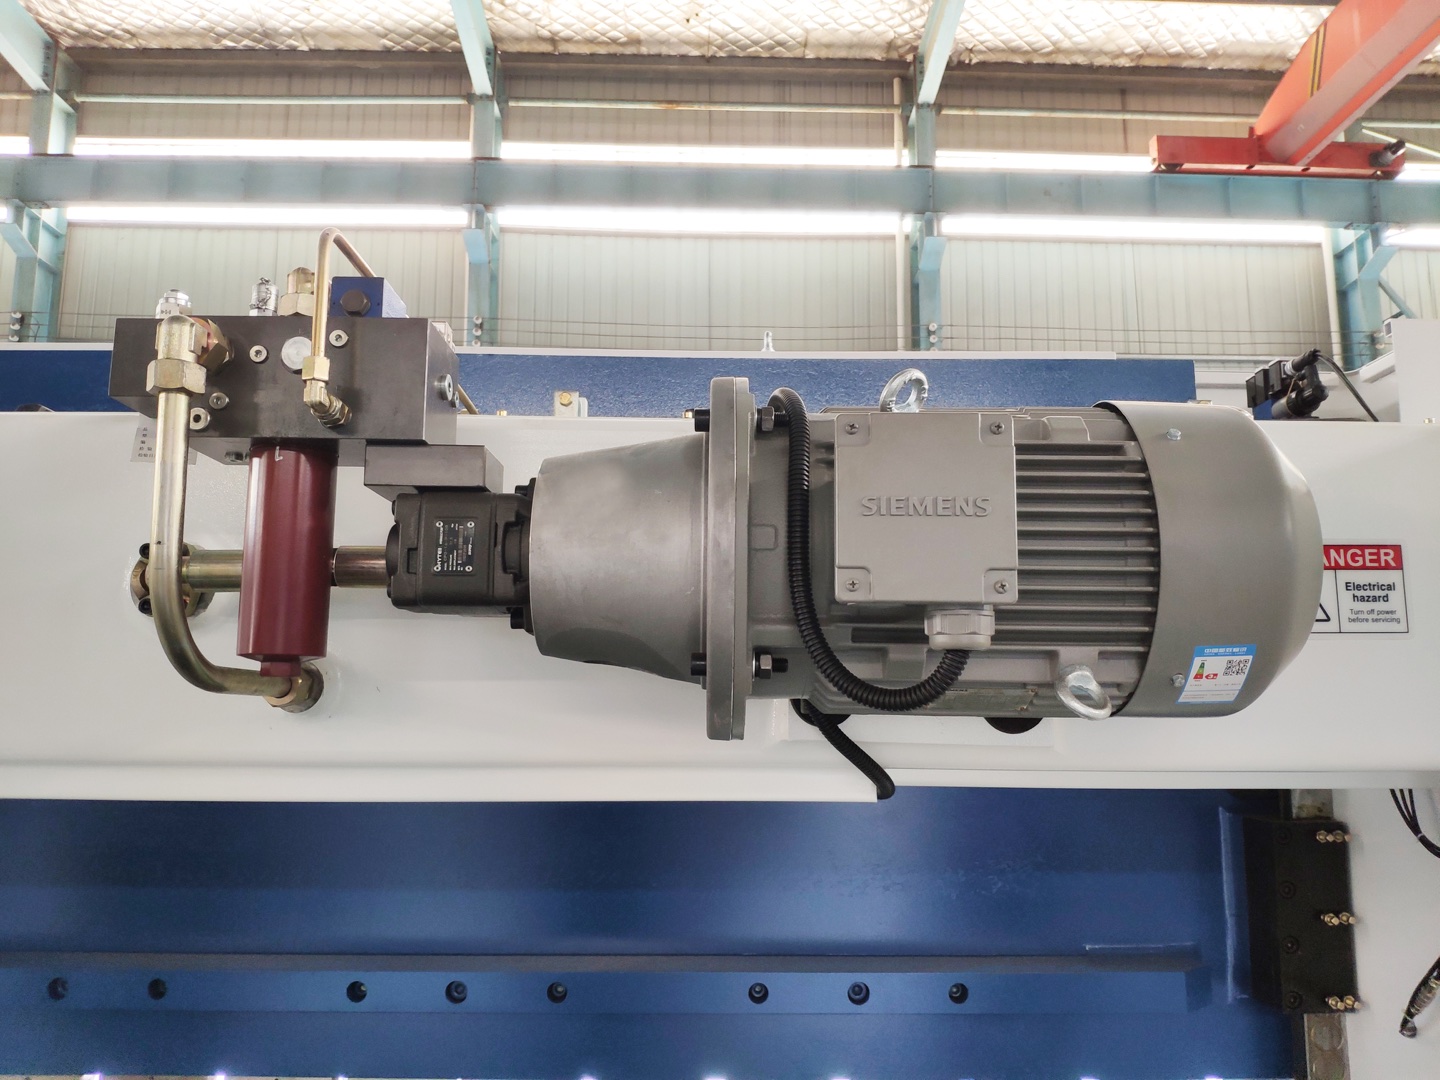
Una plegadora hidráulica aplica fuerza a través de cilindros hidráulicos y controla el ariete mediante presión, posición, velocidad y retroalimentación. El sistema CNC puede controlar una aproximación lenta, una velocidad de flexión, una profundidad objetivo, una posición de retorno, compensación de compensación de deflexión y movimiento del tope trasero. Es por eso que una plegadora puede fabricar un soporte de 90 grados hoy, un gabinete de acero inoxidable mañana y un panel largo después sin construir un troquel de estampado dedicado para cada pieza.
¿Cuál es la diferencia entre una prensa plegadora y una prensa estampada?
Una prensa plegadora hidráulica es una máquina dobladora de chapa. Forma una pieza de trabajo entre un punzón y una matriz en V, generalmente mediante doblado, fondo o acuñado con aire. El operador o el programa CNC controla la profundidad del ariete, la posición del tope posterior, la secuencia de plegado, las herramientas y la compensación.
Una prensa de estampado es una máquina de prensa diseñada para impulsar una herramienta o morir mediante un golpe repetido. Puede cortar, perforar, dibujar, estampar o formar piezas a alta velocidad. En el estampado, el troquel suele definir la mayor parte de la forma. En el doblado de prensa plegadora, la posición de la máquina, la geometría de la herramienta y el retorno elástico del material definen juntos el ángulo final.
Comparación de prensa plegadora hidráulica y prensa de estampado
| factores | Prensa plegadora hidráulica | Prensa de estampado | La mejor elección |
|---|---|---|---|
| trabajo principal | Doblado flexible de láminas y placas con diferentes ángulos y longitudes | Punzonado, corte, conformado o embutición a alta velocidad con matrices dedicadas | Prensa plegadora para doblado flexible; prensa de estampado para repetición de producción |
| Comportamiento de la fuerza | La presión y la posición pueden cambiar durante el movimiento. | La carrera es más fija y está impulsada por impacto, especialmente en prensas mecánicas. | Prensa plegadora cuando la fuerza controlada importa |
| Costo de instalación | Menor costo de herramientas para muchas familias de piezas | Mayor coste del troquel pero muy rápido una vez construido el troquel. | Depende del tamaño del lote y de la estabilidad de la pieza. |
| Método de precisión | Profundidad CNC, retroalimentación Y1/Y2, compensación de deflexión, tope posterior y corrección del operador | Precisión del troquel, condición de la prensa, precisión del avance y consistencia del trazo | Prensa plegadora para ángulos variables y lotes pequeños |
| Comprador típico | Taller de fabricación, fábrica de gabinetes, fabricante de gabinetes, taller de trabajo. | Fábrica de piezas automotrices, de electrodomésticos, ferretería o de piezas estampadas de gran volumen | Haga coincidir la máquina con el volumen de producción |
Fuerza no es lo mismo que control
El error común es preguntar qué máquina tiene más fuerza. Una prensa de estampado puede entregar cientos de toneladas a través de una carrera rápida, pero la calidad del doblado se decide por dónde se detiene el ariete, qué tan uniformemente se mueven ambos lados y cómo reacciona la máquina cuando cambia la resistencia del material.
Durante la flexión al aire, el metal no se comporta como un simple interruptor de encendido y apagado. La resistencia aumenta a medida que el punzón se adentra más en el troquel. El acero inoxidable, el acero de alta resistencia, el aluminio, la chapa galvanizada y los diferentes lotes de materiales se recuperan de forma diferente. Una plegadora hidráulica puede acercarse lentamente, doblarse a velocidad controlada, mantener la presión, regresar y repetir la misma posición programada.
Éste es el significado técnico de fuerza controlada: la máquina no simplemente empuja con más fuerza. Mide, compara y ajusta. Para un comprador, esto es más valioso que un número de tonelaje mayor cuando el requisito real es la coherencia del ángulo en muchos trabajos.
Control hidráulico: la ley de Pascal se convierte en un sistema de producción
Los sistemas hidráulicos utilizan el principio de que la presión en un fluido confinado se transmite a través del fluido. En una prensa plegadora, la bomba, las válvulas, los cilindros y el controlador convierten ese principio en un sistema de energía controlado. La máquina puede generar presión, liberar presión, mantener la presión y variar el flujo de aceite mientras el ariete se mueve.
Por ejemplo, una pieza de acero dulce de 3 mm puede necesitar una fuerza moderada al comienzo de la curvatura y luego una fuerza mayor a medida que se cierra el ángulo. Una plegadora hidráulica CNC no necesita utilizar una fuerza fija de principio a fin. Puede seguir una curva de presión y posición que se ajuste a la respuesta del material.
Esta es la razón por la que la flexión hidráulica se siente más lenta que la estampación, pero a menudo produce un mejor control. El objetivo es no golpear el metal. El objetivo es colocar el puñetazo a la profundidad adecuada, con la velocidad adecuada y el equilibrio adecuado en toda la longitud de la curvatura.
La sincronización Y1/Y2 mantiene rectas las curvas largas
En una plegadora CNC electrohidráulica, los cilindros izquierdo y derecho normalmente se controlan como ejes Y1 e Y2. Las escalas lineales miden ambos lados del ariete y las válvulas proporcionales ajustan el flujo de aceite para que los dos lados permanezcan sincronizados. Esto es importante porque una pequeña diferencia entre la izquierda y la derecha puede crear un error de ángulo visible en una pieza de trabajo larga.
Un panel de dos o tres metros no perdona una mala sincronización. Si un lado alcanza la profundidad antes, la pieza puede torcerse, estrecharse o mostrar diferentes ángulos a lo largo. El control de bucle cerrado Y1/Y2 corrige esto comparando la posición real del ariete con el objetivo del CNC muchas veces por segundo.
Esta es una de las mayores diferencias entre una prensa plegadora CNC moderna y una prensa de impacto simple. La plegadora no sólo aplica fuerza; controla dos ejes móviles para que la fuerza llegue uniformemente a lo largo de la línea de la herramienta.
La compensación de compensación de deflexión corrige la deflexión de la máquina
Cada marco de plegadora se desvía bajo carga. Cuando se hace una curva larga con un gran tonelaje, la viga superior y la mesa inferior pueden abrirse ligeramente en el centro. Incluso una fracción de milímetro puede crear una sección central doblada hacia abajo en una pieza de tres metros.
La compensación de compensación de deflexión resuelve esto agregando una contradeflexión controlada en la mesa inferior o soporte de herramientas. La compensación de deflexión manual puede funcionar para trabajos repetidos estables. El coronado CNC es mejor cuando el taller cambia con frecuencia el espesor, el material y la longitud de curvatura.

Una prensa de estampado también puede tener deflexión del marco, pero su resultado de formación generalmente está vinculado a un juego de troqueles dedicado. Una plegadora debe seguir siendo precisa en muchas herramientas y muchas longitudes de plegado, por lo que la compensación de deflexión es una parte central de su sistema de control.
La geometría de la herramienta puede importar más que el tonelaje
Las herramientas para prensa plegadora convierten la fuerza hidráulica en una curva. El radio del punzón, el ángulo del troquel, la apertura en V, la altura de la herramienta y la precisión de sujeción afectan el resultado. Para doblar acero dulce con aire, muchos talleres comienzan con una abertura de matriz en V aproximadamente ocho veces el espesor del material, luego ajustan las bridas cortas, el radio interior, el riesgo de marcas y la resistencia del material.
Una matriz en V estrecha aumenta la demanda de tonelaje y puede marcar el material. Una matriz en V ancha reduce el tonelaje pero aumenta el radio interior y puede reducir el control del ángulo. Esto significa que la misma máquina puede comportarse de manera muy diferente después de un cambio de herramienta.
Para los compradores, las herramientas deben cotizarse con la máquina. Los punzones estándar, los troqueles en V múltiples, los troqueles en V única, los punzones de cuello de cisne, las herramientas para dobladillos, las abrazaderas rápidas y los brazos de soporte pueden tener un mayor impacto en la productividad diaria que una pequeña diferencia en el tonelaje de la máquina.
El control CNC convierte la presión del aceite en un movimiento repetible
Una plegadora CNC moderna no se limita a indicarle al sistema hidráulico que proporcione un valor de tonelaje. Calcula la profundidad del ariete, la velocidad de flexión, la posición del tope trasero, la distancia de retracción, el valor de compensación de deflexión y la secuencia de flexión. Luego, el controlador verifica la retroalimentación de las básculas y sensores mientras el ariete se mueve.
Este ciclo de cálculo, retroalimentación y ajuste es la razón por la cual las plegadoras CNC son útiles en la fabricación de alta mezcla. Un operador puede almacenar programas para gabinetes, soportes, marcos de puertas, piezas de conductos HVAC y cubiertas de máquinas. Cuando la misma pieza regresa más tarde, la configuración comienza desde un proceso probado en lugar de una pantalla en blanco.
Los operadores experimentados siguen siendo importantes. La temperatura del aceite, la dureza del material, el desgaste de las herramientas, el recubrimiento de la lámina y la dirección de la fibra pueden cambiar el ángulo. El mejor resultado proviene de la repetibilidad del CNC más el criterio del operador, no solo del software.
Hidráulico, servoeléctrico o estampado: ¿qué lógica se adapta a su fábrica?
Las plegadoras servoeléctricas son rápidas, eficientes y limpias porque utilizan sistemas de accionamiento eléctrico en lugar de aceite hidráulico. Son opciones sólidas para láminas delgadas, piezas pequeñas, alta repetibilidad y fábricas que desean un menor uso de energía en espera.
Las plegadoras hidráulicas siguen siendo fuertes para materiales más gruesos, piezas más largas y trabajos amplios en el taller porque la amplificación de la presión hidráulica maneja bien los cambios de carga. Las prensas de estampado siguen siendo líderes en productividad cuando el diseño de la pieza es estable y el volumen de producción justifica una matriz dedicada.
La mejor elección de equipo no es el nombre más avanzado de un folleto. Es la máquina cuya lógica de control se ajusta a la combinación de piezas, el tamaño del lote, la tolerancia, la habilidad laboral y el presupuesto de herramientas.
Lista de verificación del comprador: ¿Cuándo debería elegir una plegadora hidráulica?
Utilice esta lista de verificación antes de comparar cotizaciones. Convierte la discusión sobre control en decisiones prácticas de compra.
- Elija una plegadora hidráulica si dobla muchos números de piezas, lotes pequeños o cambia dibujos.
- Elija el control electrohidráulico Y1/Y2 si las curvas largas, las curvas descentradas o la consistencia de los ángulos son importantes.
- Especifique el coronado CNC para piezas largas, acero inoxidable, acero de alta resistencia o producción de espesores mixtos.
- Calcule el tonelaje utilizando la resistencia del material, el espesor, la longitud de curvatura y la apertura de la matriz en V, luego agregue un margen de seguridad realista.
- Solicite recomendaciones de herramientas, no solo el precio de la máquina.
- Verifique los ejes de profundidad de garganta, luz diurna, carrera y tope posterior con dibujos reales.
- Confirme los dispositivos de seguridad, los requisitos de instalación, la capacitación, los repuestos y el soporte remoto antes del depósito.
Errores comunes al comparar prensas plegadoras y prensas de estampado
- Suponiendo que la máquina con más fuerza de impacto se doblará automáticamente con mayor precisión.
- Ignorando el costo del troquel y el tiempo de preparación al comparar el estampado con el doblado flexible de la plegadora.
- Compra de tonelaje sin comprobar herramientas, apertura en V, longitud de curvatura y resistencia a la tracción del material.
- Elegir un sistema de sincronización básico para paneles largos que realmente necesitan control de circuito cerrado Y1/Y2.
- Tratar al CNC como un reemplazo de la habilidad del operador en lugar de un sistema que captura y repite el buen conocimiento del proceso.
Guías útiles relacionadas
Para obtener información básica sobre física, consulte la explicación general de ley de Pascal. Para la planificación de la seguridad de las máquinas, OSHA proporciona orientación sobre protección de plegadora eléctrica y requisitos generales de protección de máquinas.
Para temas de selección de Rucheng, lea nuestra guía de máquina plegadora hidráulica, guía de compensación de deflexión de plegadora, guía de cálculo de fuerza de plegadora, guía de herramientas de plegadora y prensa CNC electrohidráulica freno página.
Cuando la pieza necesita un troquel dedicado, embutición profunda, compresión o ajuste a presión en lugar de plegado flexible, compare la configuración del producto prensa hidráulica de cuatro columnas.
Preguntas frecuentes sobre prensa plegadora hidráulica versus prensa de estampado
¿Puede una prensa de estampado doblar chapa?
Sí, una prensa de estampado puede doblar láminas de metal cuando utiliza un troquel de conformado adecuado. Es mejor para piezas estables y de gran volumen donde el coste del troquel está justificado. Para un plegado flexible en muchos ángulos, longitudes y lotes, una plegadora suele ser más práctica.
¿Por qué una prensa plegadora hidráulica es más precisa para doblar lotes pequeños?
Una plegadora hidráulica controla la profundidad del ariete, la velocidad, la sincronización Y1/Y2, la posición del tope trasero y la compensación de deflexión. Estos controles permiten que la máquina se ajuste a diferentes piezas sin necesidad de construir un troquel dedicado para cada diseño.
¿Un mayor tonelaje significa una mejor precisión de plegado?
No. El tonelaje es sólo la fuerza disponible. La precisión depende de la posición del ariete, las herramientas, la recuperación elástica del material, la compensación de deflexión, la sincronización, la repetibilidad del tope trasero y la configuración del operador. Demasiada fuerza con herramientas incorrectas puede dañar piezas o herramientas.
¿Cuándo debo comprar una prensa estampadora en lugar de una plegadora?
Compre una prensa de estampado cuando el diseño de la pieza sea estable, el volumen sea alto, el tiempo del ciclo sea crítico y el presupuesto admita una matriz dedicada. Puede ser mucho más rápido que doblar la plegadora una vez que se prueba el utillaje.
¿Es el servoeléctrico mejor que el hidráulico para las plegadoras?
Las plegadoras servoeléctricas son eficientes y rápidas para muchos trabajos de láminas delgadas. Las plegadoras hidráulicas siguen siendo fuertes para placas gruesas, curvas largas y trabajos de fabricación amplios. La mejor elección depende de la gama de materiales, la longitud de curvatura, la tolerancia y la combinación de producción.
¿Qué configuración de plegadora debería considerar un taller?
Muchos talleres deberían comenzar evaluando una prensa plegadora CNC electrohidráulica con Y1/Y2, ejes de tope trasero X/R, compensación de deflexión CNC, herramientas de calidad y protección de seguridad. El tonelaje y la eslora deben dimensionarse a partir de dibujos reales, no sólo de un promedio de catálogo.
Conclusión: La máquina inteligente es la que controla la fuerza
La razón por la que una prensa plegadora hidráulica a menudo supera a una prensa de estampado en cuanto a doblado no es que sea más fuerte. Es más inteligente porque puede controlar la fuerza, la posición, la sincronización, la compensación y la interacción de las herramientas durante el plegado.
Si su fábrica necesita doblar láminas de metal flexibles, envíe a Rucheng sus dibujos, lista de materiales, rango de espesor, longitud de curvatura y tolerancia. Nuestro equipo de ingeniería puede ayudarlo a comparar las opciones de plegadora hidráulica, plegadora servoeléctrica y estampado con su flujo de trabajo de producción real.
Solicitar soporte para la selección de prensa plegadoraRecursos de selección y producción
Compare la gama completa de prensas plegadoras Rucheng antes de elegir el tonelaje, la longitud de trabajo, el controlador, las herramientas y las opciones de automatización.
- Prensa plegadora CNC electrohidráulica para doblado de precisión de alta mezcla.
- Prensa plegadora en tándem para piezas largas, postes, paneles y trabajos estructurales.
- Cálculo de tonelaje de plegadora, selección de herramientas y selección de controlador ayudar a confirmar la especificación final.
- Para preparar la pieza en bruto antes de doblarla, compare las máquinas de corte por láser de fibra y planifiquen juntos el flujo de trabajo de corte a doblado.