
Гидравлический гибочный пресс обычно лучше штамповочного пресса для гибки листового металла, поскольку для гибки требуется контролируемое усилие, контролируемое положение плунжера и постоянная обратная связь, а не только большая ударная нагрузка. Штамповочный пресс отлично подходит для быстрой вырубки, штамповки и работы с большими объемами штампов, но гидравлический листогибочный пресс с ЧПУ может замедлять, останавливать, компенсировать, синхронизировать цилиндры Y1/Y2 и корректировать отклонение во время изгиба.
Быстрый ответ: почему гидравлический листогибочный пресс лучше подходит для гибки?
Штамповочный пресс применяет силу посредством кривошипа, маховика или высокоскоростного механического хода. Он создан для быстрого и многократного выполнения фиксированного движения. Это делает его продуктивным для штамповки, штамповки и формовки в специальных штампах, но менее гибким, когда работа требует контроля угла, различных материалов, различной длины изгиба или небольших изменений партии.
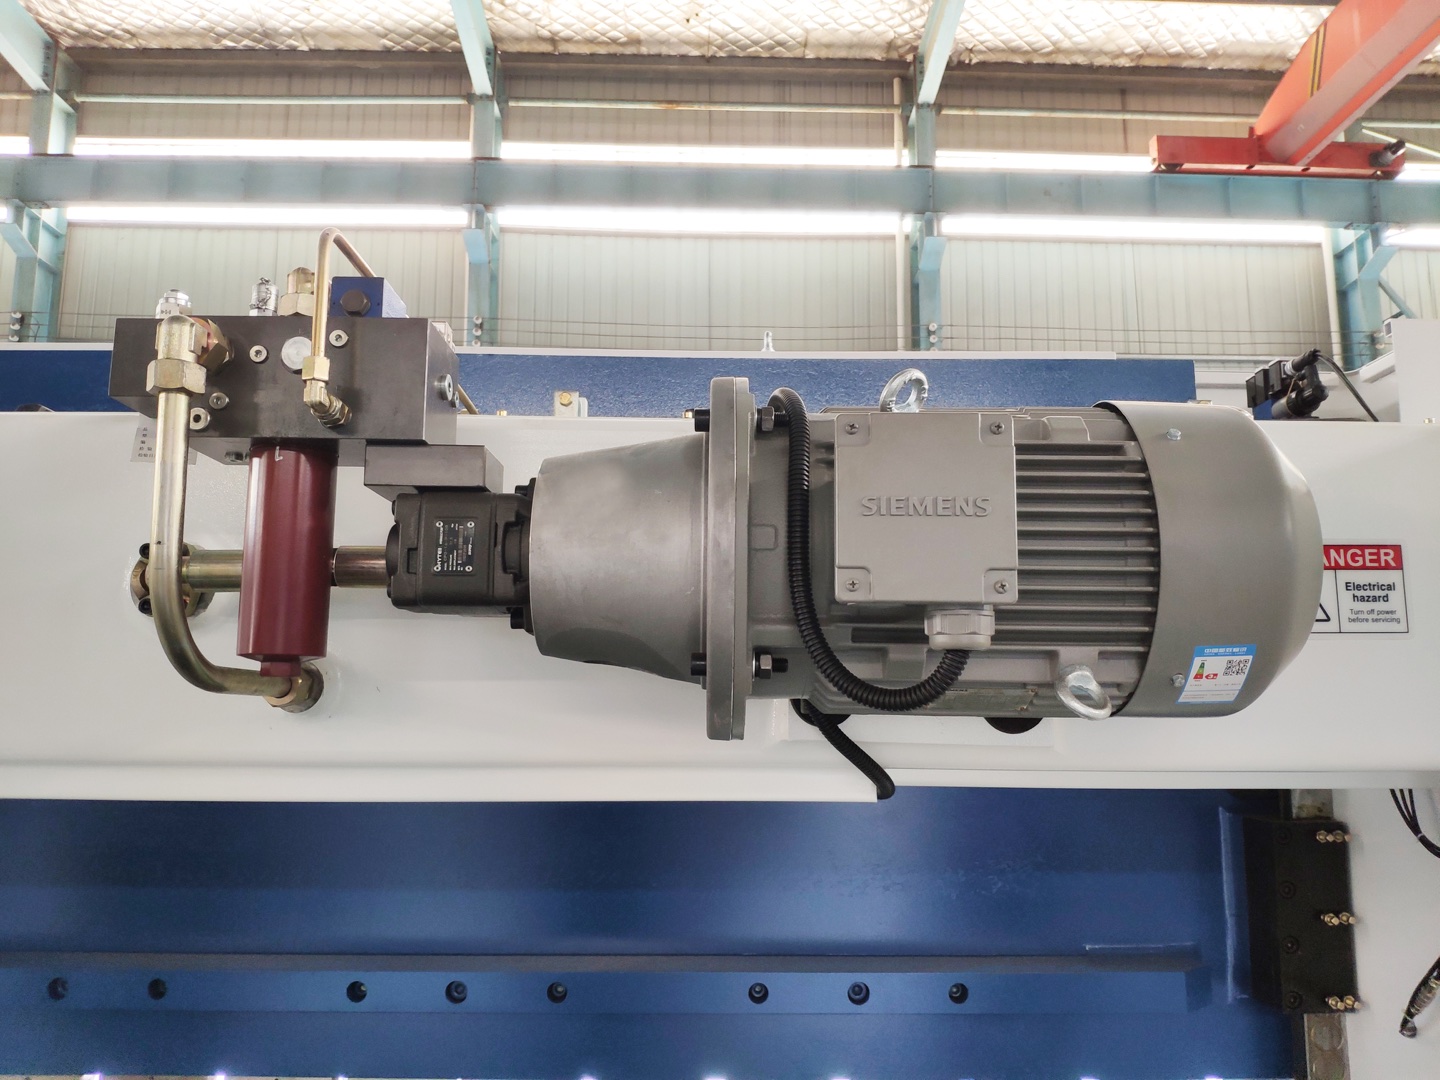
Гидравлический листогибочный пресс передает усилие через гидравлические цилиндры и управляет плунжером посредством давления, положения, скорости и обратной связи. Система ЧПУ может управлять медленным подводом, скоростью гибки, заданной глубиной, положением возврата, компенсацией прогиба и перемещением заднего упора. Вот почему листогибочный пресс сегодня может изготовить кронштейн под углом 90 градусов, завтра корпус из нержавеющей стали, а потом длинную панель, не создавая для каждой детали специальный штамп.
В чем разница между листогибочным прессом и штамповочным прессом?
Гидравлический листогибочный пресс — это машина для гибки листового металла. Он образует заготовку между пуансоном и V-образной матрицей, обычно путем гибки на воздухе, продавливания или чеканки. Оператор или программа ЧПУ управляет глубиной плунжера, положением заднего упора, последовательностью гибки, оснасткой и компенсацией.
Штамповочный пресс — это пресс-машина, предназначенная для приведения в движение инструмента или штампа посредством повторяющегося хода. Он может производить заготовку, прокалывание, вытягивание, тиснение или формование деталей на высокой скорости. При штамповке штамп обычно определяет большую часть формы. При гибке листогибочным прессом окончательный угол определяют положение станка, геометрия инструмента и упругость материала.
Сравнение гидравлического листогибочного пресса и штамповочного пресса
| Фактор | Гидравлический листогибочный пресс | Штамповочный пресс | Лучший выбор |
|---|---|---|---|
| Основная работа | Гибкая гибка листов и пластин под разными углами и длинами. | Высокоскоростная штамповка, вырубка, формовка или волочение с помощью специальных штампов. | Листогибочный пресс для гибкой гибки; штамповочный пресс для серийного производства |
| Силовое поведение | Давление и положение могут меняться во время хода. | Ход более фиксированный и управляемый ударами, особенно на механических прессах. | Гибочный пресс, когда контролируемая сила имеет значение |
| Стоимость установки | Снижение стоимости оснастки для многих семейств деталей | Более высокая стоимость матрицы, но очень быстро после изготовления матрицы. | Зависит от размера партии и стабильности детали |
| Метод точности | Глубина ЧПУ, обратная связь Y1/Y2, выпуклость, задний упор и коррекция оператора | Точность штампа, состояние пресса, точность подачи и постоянство хода | Листогибочный пресс для переменных углов и небольших партий |
| Типичный покупатель | Производственный цех, корпусная фабрика, изготовление корпусов, мастерская | Завод по производству автомобилей, бытовой техники, оборудования или крупносерийных штампованных деталей | Сопоставьте машину с объемом производства |
Сила — это не то же самое, что контроль
Распространенная ошибка — спросить, какая машина обладает большей силой. Штамповочный пресс может выдавать сотни тонн за один быстрый ход, но качество гибки определяется тем, где останавливается плунжер, насколько равномерно движутся обе стороны и как машина реагирует на изменение сопротивления материала.
При изгибе в воздухе металл не ведет себя как простой выключатель. Сопротивление возрастает по мере того, как пуансон продвигается глубже в матрицу. Нержавеющая сталь, высокопрочная сталь, алюминий, оцинкованный лист и различные партии материалов пружинят по-разному. Гидравлический листогибочный пресс может медленно приближаться, изгибаться с контролируемой скоростью, удерживать давление, возвращаться и повторять одно и то же запрограммированное положение.
В этом инженерный смысл контролируемой силы: машина не просто толкает сильнее. Он измеряет, сравнивает и корректирует. Для покупателя это более ценно, чем увеличение тоннажа, когда реальным требованием является постоянство угла при выполнении многих работ.
Гидравлическое управление: закон Паскаля становится производственной системой
В гидравлических системах используется принцип, согласно которому давление в замкнутой жидкости передается через жидкость. В листогибочном прессе насос, клапаны, цилиндры и контроллер превращают этот принцип в управляемую энергетическую систему. Машина может создавать давление, сбрасывать давление, удерживать давление и изменять поток масла во время движения поршня.
Например, для детали из мягкой стали толщиной 3 мм может потребоваться умеренное усилие в начале изгиба, а затем более высокое усилие при смыкании угла. Гидравлический листогибочный пресс с ЧПУ не требует использования одной фиксированной силы от начала до конца. Он может следовать кривой давления и положения, соответствующей реакции материала.
Вот почему гидравлический изгиб ощущается медленнее, чем штамповка, но часто обеспечивает лучший контроль. Цель – не попасть в металл. Цель состоит в том, чтобы нанести удар на нужную глубину, с правильной скоростью и правильным балансом по всей длине изгиба.
Синхронизация Y1/Y2 позволяет сохранять прямые длинные повороты
На электрогидравлическом листогибочном прессе с ЧПУ левый и правый цилиндры обычно управляются как оси Y1 и Y2. Линейные шкалы измеряют обе стороны плунжера, а пропорциональные клапаны регулируют поток масла так, чтобы обе стороны оставались синхронизированными. Это важно, потому что небольшая разница между левым и правым может создать видимую ошибку угла на длинной заготовке.
Двухметровая или трехметровая панель не прощает плохой синхронизации. Если одна сторона достигает глубины раньше, деталь может скручиваться, сужаться или иметь разные углы по длине. Управление с обратной связью Y1/Y2 корректирует это, сравнивая фактическое положение плунжера с целевым значением ЧПУ много раз в секунду.
Это одно из самых больших отличий между современным листогибочным прессом с ЧПУ и простым ударным прессом. Листогибочный пресс не только применяет силу; он управляет двумя движущимися осями, поэтому сила распределяется равномерно вдоль линии инструмента.
Компенсация прогиба корректирует отклонение машины
Каждая рама листогибочного пресса прогибается под нагрузкой. При выполнении длинного изгиба при большом тоннаже верхняя балка и нижний стол могут слегка открываться в центре. Даже доли миллиметра могут создать на трехметровой детали недогнутый средний участок.
Компенсация прогиба решает эту проблему, добавляя контролируемое противоотклонение нижнего стола или опоры инструмента. Ручное бомбирование может использоваться для стабильных повторяющихся работ. Выпуклость на станке с ЧПУ предпочтительнее, когда мастерская часто меняет толщину, материал и длину изгиба.

Штамповочный пресс также может иметь прогиб рамы, но результат его формовки обычно зависит от специального набора штампов. Листогибочный пресс должен сохранять точность при работе со многими инструментами и при любой длине изгиба, поэтому выпуклость является центральной частью его системы управления.
Геометрия инструмента может иметь большее значение, чем тоннаж
Инструмент для листогибочного пресса преобразует гидравлическую силу в изгиб. Радиус пуансона, угол штампа, V-образное отверстие, высота инструмента и точность зажима — все это влияет на результат. При гибке мягкой стали на воздухе многие цеха начинают с V-образного отверстия матрицы, толщина которого примерно в восемь раз превышает толщину материала, затем корректируются с учетом коротких фланцев, внутреннего радиуса, риска образования следов и прочности материала.
Узкая V-образная матрица увеличивает потребность в тоннаже и может маркировать материал. Широкий V-образный штамп снижает тоннаж, но увеличивает внутренний радиус и может снизить контроль угла. Это означает, что одна и та же машина может вести себя по-разному после смены инструмента.
Для покупателей инструменты должны быть указаны вместе со станком. Стандартные пуансоны, штампы с несколькими V-образными вырезами, штампы с одним V-образным вырезом, пуансоны с гибкой шейкой, инструменты для подрубки, быстродействующие зажимы и опорные рычаги могут оказать большее влияние на ежедневную производительность, чем небольшая разница в тоннаже машины.
Система ЧПУ превращает давление масла в повторяемое движение
Современный листогибочный пресс с ЧПУ не просто приказывает гидравлической системе обеспечить значение тоннажа. Он рассчитывает глубину подъема, скорость гибки, положение заднего упора, расстояние втягивания, величину выпуклости и последовательность изгиба. Затем контроллер проверяет обратную связь от весов и датчиков во время движения поршня.
Именно этот цикл расчета-обратной связи-регулировки является причиной того, почему листогибочные прессы с ЧПУ полезны при производстве с большим количеством продукции. Оператор может хранить программы для шкафов, кронштейнов, дверных коробок, деталей воздуховодов HVAC и крышек машин. Когда та же деталь возвращается позже, настройка начинается с проверенного процесса, а не с пустого экрана.
Опытные операторы по-прежнему имеют значение. Температура масла, твердость материала, износ инструментов, покрытие листа и направление волокон могут изменить угол. Наилучший результат достигается за счет повторяемости ЧПУ и оценки оператора, а не только за счет программного обеспечения.
Гидравлический, сервоэлектрический или штамповочный: какая логика подойдет вашему заводу?
Сервоэлектрические листогибочные прессы работают быстро, эффективно и экологически чисто, поскольку в них используются системы электропривода вместо гидравлического масла. Они являются хорошим выбором для тонкого листа, мелких деталей, высокой повторяемости и предприятий, которым требуется более низкое энергопотребление в режиме ожидания.
Гидравлические листогибочные прессы остаются надежными при работе с более толстыми материалами, длинными деталями и широкими цеховыми работами, поскольку усиление гидравлического давления хорошо справляется с изменяющимися нагрузками. Штамповочные прессы остаются лидерами по производительности, когда конструкция детали стабильна, а объем производства оправдывает использование специального штампа.
Лучший выбор оборудования – это не самое продвинутое название в брошюре. Это машина, логика управления которой соответствует набору деталей, размеру партии, допускам, квалификации рабочей силы и бюджету на инструмент.
Контрольный список для покупателя: когда следует выбирать гидравлический листогибочный пресс?
Используйте этот контрольный список, прежде чем сравнивать котировки. Это превращает контрольное обсуждение в практические решения о покупке.
- Выбирайте гидравлический листогибочный пресс, если вам нужно сгибать большое количество деталей, небольшие партии или менять чертежи.
- Выбирайте электрогидравлическое управление Y1/Y2, если важны длинные изгибы, изгибы со смещением от центра или постоянство угла.
- Укажите компенсацию прогиба с ЧПУ для производства длинных деталей из нержавеющей стали, высокопрочной стали или изделий смешанной толщины.
- Рассчитайте тоннаж, используя прочность материала, толщину, длину изгиба и отверстие V-образной матрицы, а затем добавьте реалистичный запас прочности.
- Спросите рекомендации по инструментам, а не только цену машины.
- Проверьте глубину горловины, высота раскрытия, ход и оси заднего упора по реальным чертежам.
- Перед сдачей на хранение подтвердите устройства безопасности, требования к установке, обучение, наличие запасных частей и удаленную поддержку.
Распространенные ошибки при сравнении листогибочных прессов и штамповочных прессов
- Предполагая, что машина с большей силой удара будет автоматически сгибаться более точно.
- Игнорирование стоимости штампа и времени наладки при сравнении штамповки с гибкой гибочным прессом.
- Покупка тоннажа без проверки оснастки, V-образного отверстия, длины изгиба и прочности материала на разрыв.
- Выбор базовой системы синхронизации для длинных панелей, которым действительно требуется управление с обратной связью Y1/Y2.
- Рассматривать ЧПУ как замену навыков оператора, а не как систему, которая собирает и повторяет хорошие знания о процессах.
Полезные руководства по теме
Основы физики см. в общем объяснении закона Паскаля. Для планирования безопасности оборудования OSHA предоставляет рекомендации по защитным листогибочным прессам с электроприводом и общие требования к ограждениям машин.
Чтобы узнать о темах выбора Rucheng, прочтите наше руководство по гидравлическому листогибочному станку, руководство по выпуклости листогибочного пресса, руководство по расчету усилия листогибочного пресса, руководство по инструментам листогибочного пресса и электрогидравлический пресс с ЧПУ тормозная страница.
Если вместо гибкого изгиба для детали требуется специальная штамповка, глубокая вытяжка, сжатие или запрессовка, сравните конфигурацию четырехколонного гидравлического пресса.
Часто задаваемые вопросы о гидравлическом листогибочном прессе и штамповочном прессе
Может ли штамповочный пресс гнуть листовой металл?
Да, штамповочный пресс может сгибать листовой металл, если использовать подходящую формовочную матрицу. Лучше всего подходит для стабильных, крупносерийных деталей, где стоимость штампа оправдана. Для гибкой гибки под разными углами, длинами и партиями обычно более практичным является листогибочный пресс.
Почему гидравлический листогибочный пресс более точен при гибке небольших партий?
Гидравлический листогибочный пресс контролирует глубину подъема, скорость, синхронизацию Y1/Y2, положение заднего упора и выпуклость. Эти элементы управления позволяют машине адаптироваться к различным деталям без необходимости создания отдельной матрицы для каждой модели.
Означает ли больший тоннаж лучшую точность гибки?
Нет. Тоннаж доступен только силе. Точность зависит от положения плунжера, инструмента, упругости материала, выпуклости, синхронизации, повторяемости заднего упора и настройки оператора. Слишком большая сила при использовании неподходящего инструмента может привести к повреждению деталей или инструментов.
Когда следует покупать штамповочный пресс вместо листогибочного пресса?
Купите штамповочный пресс, если конструкция детали стабильна, объем большой, время цикла имеет решающее значение, а бюджет позволяет использовать специальную матрицу. Если инструмент проверен, это может быть намного быстрее, чем гибка листогибочным прессом.
Является ли сервопривод электрическим лучше гидравлического для листогибочных прессов?
Сервоэлектрические листогибочные прессы эффективны и быстры при выполнении многих работ с тонкими листами. Гидравлические листогибочные прессы остаются надежными при работе с толстыми листами, длинными изгибами и широкими производственными работами. Лучший выбор зависит от диапазона материалов, длины изгиба, допусков и структуры производства.
Какую конфигурацию листогибочного пресса следует учитывать цеху?
Многим мастерским следует начать с оценки электрогидравлического гибочного пресса с ЧПУ с осями заднего упора Y1/Y2, X/R, компенсацией прогиба с ЧПУ, качественными инструментами и защитными устройствами. Тоннаж и длина должны быть рассчитаны по реальным чертежам, а не только по средним значениям по каталогу.
Вывод: умная машина — это та, которая контролирует силу
Причина, по которой гидравлический листогибочный пресс часто превосходит штамповочный пресс при изгибе, заключается не в том, что он сильнее. Он умнее, поскольку может контролировать силу, положение, синхронизацию, компенсацию и взаимодействие инструментов во время изгиба.
Если вашему заводу требуется гибкая гибка листового металла, отправьте Rucheng свои чертежи, список материалов, диапазон толщины, длину изгиба и допуск. Наша команда инженеров может помочь сравнить гидравлический листогибочный пресс, сервоэлектрический листогибочный пресс и варианты штамповки с вашим реальным производственным процессом.
Запросить поддержку по выбору листогибочного прессаМатериалы по выбору станка и производству
Сравните полный модельный ряд листогибочных станков Rucheng , прежде чем выбирать тоннаж, рабочую длину, контроллер, инструменты и варианты автоматизации.
- Электрогидравлический листогибочный пресс с ЧПУ для высокоточной гибки с высокой степенью смешивания.
- Тандемный листогибочный пресс для длинных деталей, опор, панелей и строительных работ.
- Расчёт усилия листогиба, выбор инструмента и выбор контроллера Помогите подтвердить окончательную спецификацию.
- Чтобы подготовить заготовку перед гибкой, сравните станки для волоконной лазерной резки и вместе спланируйте рабочий процесс от резки до гибки.