
Une presse plieuse hydraulique est généralement meilleure qu'une presse à emboutir pour le pliage de tôles, car le pliage nécessite une force contrôlée, une position contrôlée du vérin et un retour continu, et pas seulement une charge d'impact importante. Une presse à estamper est excellente pour le découpage rapide, le poinçonnage et les travaux de découpe à grand volume, mais une presse plieuse hydraulique CNC peut ralentir, arrêter, compenser, synchroniser les cylindres Y1/Y2 et corriger la déviation pendant le pliage.
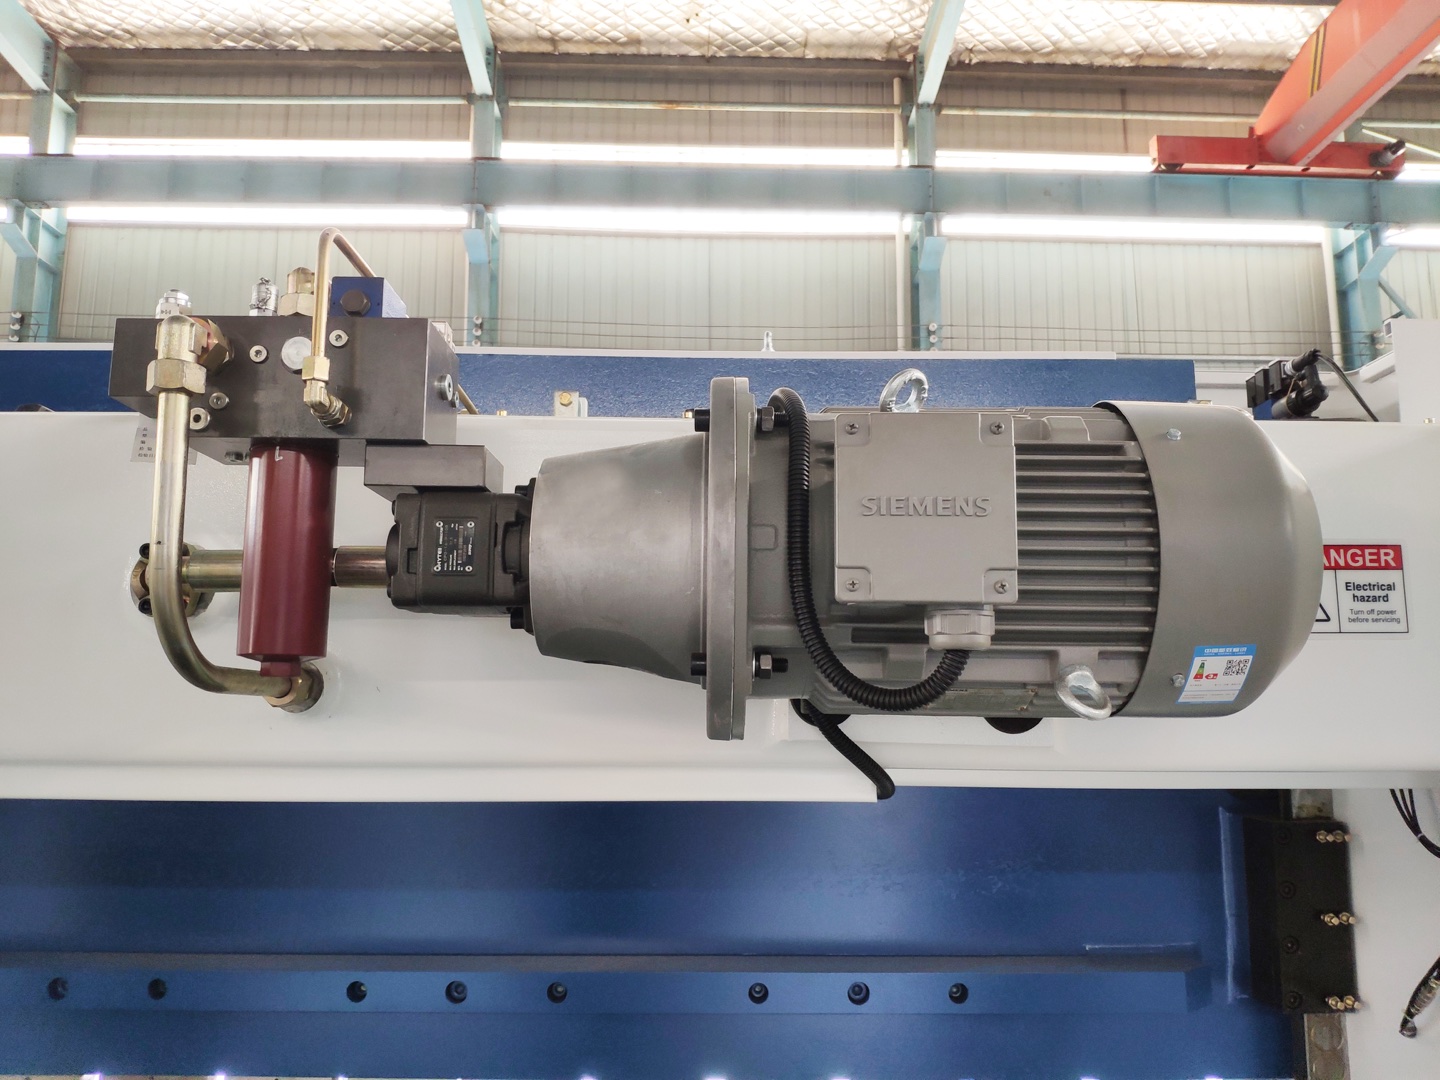
Réponse rapide : Pourquoi une presse plieuse hydraulique est-elle plus intelligente pour le pliage ?
Une presse à estamper applique une force via une manivelle, un volant ou une course mécanique à grande vitesse. Il est conçu pour effectuer un mouvement fixe rapidement et de manière répétée. Cela le rend productif pour le poinçonnage, l'estampage et le formage dans des matrices dédiées, mais moins flexible lorsque le travail nécessite un contrôle de l'angle, des matériaux différents, des longueurs de pliage différentes ou de petits changements de lots.
Une presse plieuse hydraulique applique une force via des vérins hydrauliques et contrôle le vérin par pression, position, vitesse et rétroaction. Le système CNC peut commander une approche lente, une vitesse de pliage, une profondeur cible, une position de retour, une compensation de bombage et un mouvement de butée arrière. C'est pourquoi une presse plieuse peut fabriquer un support à 90 degrés aujourd'hui, un boîtier en acier inoxydable demain et un long panneau par la suite sans construire une matrice d'estampage dédiée pour chaque pièce.
Quelle est la différence entre une presse plieuse et une presse à estamper ?
Une presse plieuse hydraulique est une cintreuse de tôle. Il forme une pièce entre un poinçon et une matrice en V, généralement par pliage à l'air, enfoncement ou estampage. L'opérateur ou le programme CNC contrôle la profondeur du vérin, la position de la butée arrière, la séquence de pliage, l'outillage et la compensation.
Une presse à estamper est une presse conçue pour entraîner un outil ou une matrice par une course répétée. Il peut découper, percer, étirer, gaufrer ou former des pièces à grande vitesse. En estampage, la matrice définit généralement la majeure partie de la forme. Dans le pliage avec presse plieuse, la position de la machine, la géométrie de l'outil et le retour élastique du matériau définissent ensemble l'angle final.
Comparaison entre la presse plieuse hydraulique et la presse à emboutir
| Facteur | Presse plieuse hydraulique | Presse à estamper | Meilleur choix |
|---|---|---|---|
| Emploi principal | Pliage flexible de tôles et de plaques avec différents angles et longueurs | Poinçonnage, découpage, formage ou emboutissage à grande vitesse avec des matrices dédiées | Presse plieuse pour un pliage flexible ; presse à emboutir pour production répétée |
| Comportement de force | La pression et la position peuvent changer pendant la course | La course est plus fixe et pilotée par impact, notamment sur les presses mécaniques | Presse plieuse lorsque la force contrôlée est importante |
| Coût d'installation | Coût d’outillage réduit pour de nombreuses familles de pièces | Coût de matrice plus élevé mais très rapide une fois la matrice construite | Dépend de la taille du lot et de la stabilité de la pièce |
| Méthode de précision | Profondeur CNC, retour Y1/Y2, bombage, butée arrière et correction de l'opérateur | Précision de la matrice, état de la presse, précision de l'avance et régularité de la course | Presse plieuse pour angles variables et petits lots |
| Acheteur type | Atelier de fabrication, usine d'ébénisterie, fabricant d'enceintes, atelier de travail | Usine d'automobiles, d'électroménagers, de quincaillerie ou de pièces estampées à grand volume | Adaptez la machine au volume de production |
La force n’est pas la même chose que le contrôle
L’erreur courante est de se demander quelle machine a le plus de force. Une presse à estamper peut produire des centaines de tonnes avec une course rapide, mais la qualité du pliage dépend de l'endroit où le vérin s'arrête, de la régularité du mouvement des deux côtés et de la façon dont la machine réagit lorsque la résistance du matériau change.
Lors du pliage à l’air, le métal ne se comporte pas comme un simple interrupteur marche-arrêt. La résistance augmente à mesure que le poinçon s’enfonce plus profondément dans le dé. L'acier inoxydable, l'acier à haute résistance, l'aluminium, la tôle galvanisée et différents lots de matériaux rebondissent tous différemment. Une presse plieuse hydraulique peut s'approcher lentement, se plier à vitesse contrôlée, maintenir la pression, revenir et répéter la même position programmée.
C’est la signification technique de la force contrôlée : la machine ne se contente pas de pousser plus fort. Il mesure, compare et ajuste. Pour un acheteur, cela est plus précieux qu'un tonnage plus important lorsque la véritable exigence est la cohérence de l'angle sur de nombreux travaux.
Contrôle hydraulique : la loi Pascal devient un système de production
Les systèmes hydrauliques utilisent le principe selon lequel la pression dans un fluide confiné est transmise à travers le fluide. Dans une presse plieuse, la pompe, les vannes, les cylindres et le contrôleur transforment ce principe en un système énergétique contrôlé. La machine peut créer de la pression, relâcher la pression, maintenir la pression et faire varier le débit d'huile pendant que le vérin se déplace.
Par exemple, une pièce en acier doux de 3 mm peut nécessiter une force modérée au début du pliage, puis une force plus élevée à mesure que l'angle se ferme. Une presse plieuse hydraulique CNC n'a pas besoin d'utiliser une force fixe du début à la fin. Il peut suivre une courbe de pression et de position adaptée à la réponse du matériau.
C'est pourquoi le pliage hydraulique semble plus lent que l'emboutissage, mais produit souvent un meilleur contrôle. Le but n’est pas de heurter le métal. L’objectif est de placer le poinçon à la bonne profondeur, avec la bonne vitesse et le bon équilibre sur toute la longueur du pli.
La synchronisation Y1/Y2 maintient les longs virages droits
Sur une presse plieuse électro-hydraulique CNC, les cylindres gauche et droit sont normalement contrôlés comme axes Y1 et Y2. Des échelles linéaires mesurent les deux côtés du vérin et des vannes proportionnelles ajustent le débit d'huile afin que les deux côtés restent synchronisés. Ceci est important car une petite différence entre la gauche et la droite peut créer une erreur d’angle visible sur une pièce longue.
Un panneau de deux ou trois mètres ne pardonne pas une mauvaise synchronisation. Si un côté atteint la profondeur plus tôt, la pièce peut se tordre, se rétrécir ou présenter différents angles sur toute la longueur. Le contrôle en boucle fermée Y1/Y2 corrige ce problème en comparant la position réelle du vérin avec la cible CNC plusieurs fois par seconde.
C’est l’une des plus grandes différences entre une presse plieuse CNC moderne et une simple presse à impact. La presse plieuse n'applique pas seulement une force ; il contrôle deux axes mobiles afin que la force atterrisse uniformément le long de la ligne d'outil.
La compensation de bombage corrige la déflexion de la machine
Chaque cadre de presse plieuse fléchit sous la charge. Lorsqu'un long virage est réalisé avec un tonnage élevé, la poutre supérieure et la table inférieure peuvent s'ouvrir légèrement au centre. Même une fraction de millimètre peut créer une section médiane sous-courbée sur une pièce de trois mètres.
La compensation de bombage résout ce problème en ajoutant une contre-déflexion contrôlée dans la table inférieure ou le support d'outillage. Le bombage manuel peut fonctionner pour des travaux répétés et stables. Le bombage CNC est meilleur lorsque l'atelier change fréquemment d'épaisseur, de matériau et de longueur de pliage.

Une presse à emboutir peut également avoir une déviation de cadre, mais son résultat de formage est généralement lié à un jeu de matrices dédié. Une presse plieuse doit rester précise sur de nombreux outils et de nombreuses longueurs de pliage, le bombage est donc un élément central de son système de contrôle.
La géométrie des outils peut avoir plus d'importance que le tonnage
L'outillage de presse plieuse convertit la force hydraulique en un virage. Le rayon du poinçon, l'angle de la matrice, l'ouverture en V, la hauteur de l'outil et la précision de serrage affectent tous le résultat. Pour le cintrage de l'acier doux à l'air, de nombreux ateliers commencent avec une ouverture en V environ huit fois supérieure à l'épaisseur du matériau, puis ajustent les brides courtes, le rayon intérieur, le risque de marquage et la résistance du matériau.
Une filière en V étroite augmente la demande en tonnage et peut marquer le matériau. Une large matrice en V réduit le tonnage mais augmente le rayon intérieur et peut réduire le contrôle de l'angle. Cela signifie qu’une même machine peut se comporter de manière très différente après un changement d’outillage.
Pour les acheteurs, l'outillage doit être indiqué avec la machine. Les poinçons standards, les matrices multi-V, les matrices à V unique, les poinçons à col de cygne, les outils d'ourlet, les pinces rapides et les bras de support peuvent avoir plus d'impact sur la productivité quotidienne qu'une petite différence dans le tonnage de la machine.
La commande CNC transforme la pression d'huile en un mouvement reproductible
Une presse plieuse CNC moderne ne demande pas simplement au système hydraulique de fournir une valeur de tonnage. Il calcule la profondeur du vérin, la vitesse de pliage, la position de la butée arrière, la distance de rétraction, la valeur de bombage et la séquence de pliage. Le contrôleur vérifie ensuite les retours des balances et des capteurs pendant que le vérin se déplace.
Cette boucle de calcul-rétroaction-ajustement est la raison pour laquelle les presses plieuses CNC sont utiles dans la fabrication à forte mixité. Un opérateur peut stocker des programmes pour les armoires, les supports, les cadres de portes, les pièces de conduits CVC et les couvercles de machines. Lorsque la même pièce revient plus tard, la configuration démarre à partir d'un processus éprouvé au lieu d'un écran vide.
Les opérateurs expérimentés comptent toujours. La température de l'huile, la dureté du matériau, l'usure des outils, le revêtement des feuilles et la direction du grain peuvent modifier l'angle. Le meilleur résultat vient de la répétabilité CNC et du jugement de l'opérateur, et non du logiciel seul.
Hydraulique, servoélectrique ou estampage : quelle logique convient à votre usine ?
Les presses plieuses servoélectriques sont rapides, efficaces et propres car elles utilisent des systèmes d'entraînement électriques au lieu de l'huile hydraulique. Ce sont des choix judicieux pour les tôles fines, les petites pièces, la répétabilité élevée et les usines qui souhaitent réduire leur consommation d'énergie en mode veille.
Les presses plieuses hydrauliques restent solides pour les matériaux plus épais, les pièces plus longues et les travaux en atelier de grande envergure, car l'amplification de pression hydraulique gère bien les charges changeantes. Les presses à emboutir restent leader en termes de productivité lorsque la conception de la pièce est stable et que le volume de production justifie une matrice dédiée.
Le meilleur choix d’équipement n’est pas le nom le plus avancé sur une brochure. C'est la machine dont la logique de contrôle s'adapte à la composition des pièces, à la taille du lot, à la tolérance, aux compétences de la main-d'œuvre et au budget d'outillage.
Liste de contrôle de l'acheteur : Quand devriez-vous choisir une presse plieuse hydraulique ?
Utilisez cette liste de contrôle avant de comparer les devis. Cela transforme la discussion sur le contrôle en décisions d’achat pratiques.
- Choisissez une presse plieuse hydraulique si vous pliez de nombreux numéros de pièces, de petits lots ou si vous modifiez des dessins.
- Choisissez la commande électrohydraulique Y1/Y2 si les longs virages, les virages décentrés ou la cohérence des angles sont importants.
- Spécifiez le bombage CNC pour les pièces longues, l'acier inoxydable, l'acier à haute résistance ou la production d'épaisseurs mixtes.
- Calculez le tonnage en utilisant la résistance du matériau, l'épaisseur, la longueur de pliage et l'ouverture de la matrice en V, puis ajoutez une marge de sécurité réaliste.
- Demandez des recommandations d’outillage, pas seulement le prix de la machine.
- Vérifiez la profondeur de la gorge, la hauteur d'ouverture, la course et les axes de butée arrière par rapport aux dessins réels.
- Confirmez les dispositifs de sécurité, les exigences d'installation, la formation, les pièces de rechange et l'assistance à distance avant le dépôt.
Erreurs courantes lors de la comparaison des presses plieuses et des presses à estamper
- En supposant que la machine avec plus de force d'impact se pliera automatiquement avec plus de précision.
- Ignorer le coût de la matrice et le temps de configuration lorsque l'on compare l'emboutissage avec le pliage flexible par presse plieuse.
- Acheter du tonnage sans vérifier l'outillage, l'ouverture en V, la longueur de pliage et la résistance à la traction du matériau.
- Choisir un système de synchronisation de base pour les panneaux longs qui nécessitent réellement un contrôle en boucle fermée Y1/Y2.
- Traiter la CNC comme un remplacement des compétences de l'opérateur au lieu d'un système qui capture et répète une bonne connaissance des processus.
Guides connexes utiles
Pour la physique de fond, voir l'explication générale de la loi de Pascal. Pour la planification de la sécurité des machines, l'OSHA fournit des conseils sur la protection des presses plieuses motorisées et les exigences générales en matière de protection des machines.
Pour les sujets de sélection de Rucheng, lisez notre guide de la presse plieuse hydraulique, guide de bombage de la presse plieuse, guide de calcul de la force de la presse plieuse, guide de l'outillage de la presse plieuse et presse plieuse CNC électro-hydraulique page.
Lorsque la pièce nécessite une matrice dédiée, un emboutissage profond, une compression ou un ajustement à la presse au lieu d'un pliage flexible, comparez la configuration du produit de la presse hydraulique à quatre colonnes.
FAQ sur la presse plieuse hydraulique et la presse à emboutir
Une presse à emboutir peut-elle plier la tôle ?
Oui, une presse à emboutir peut plier la tôle lorsqu'elle utilise une matrice de formage appropriée. Il est préférable pour les pièces stables et volumineuses où le coût de la matrice est justifié. Pour un pliage flexible sur de nombreux angles, longueurs et lots, une presse plieuse est généralement plus pratique.
Pourquoi une presse plieuse hydraulique est-elle plus précise pour le pliage de petits lots ?
Une presse plieuse hydraulique contrôle la profondeur du vérin, la vitesse, la synchronisation Y1/Y2, la position de la butée arrière et le bombage. Ces commandes permettent à la machine de s'adapter à différentes pièces sans construire une matrice dédiée pour chaque conception.
Un tonnage plus élevé signifie-t-il une meilleure précision de pliage ?
Non. Le tonnage correspond uniquement à la force disponible. La précision dépend de la position du vérin, de l'outillage, du retour élastique du matériau, du bombage, de la synchronisation, de la répétabilité de la butée arrière et de la configuration de l'opérateur. Trop de force avec un mauvais outil peut endommager des pièces ou des outils.
Quand dois-je acheter une presse à emboutir au lieu d’une presse plieuse ?
Achetez une presse à estamper lorsque la conception de la pièce est stable, le volume est élevé, le temps de cycle est critique et le budget prend en charge une matrice dédiée. Cela peut être beaucoup plus rapide que le pliage avec une presse plieuse une fois que l'outillage est éprouvé.
Le servoélectrique est-il meilleur que l’hydraulique pour les presses plieuses ?
Les presses plieuses servoélectriques sont efficaces et rapides pour de nombreux travaux de tôles fines. Les presses plieuses hydrauliques restent solides pour les tôles épaisses, les longs pliages et les travaux de fabrication de grande envergure. Le meilleur choix dépend de la gamme de matériaux, de la longueur de pliage, de la tolérance et du mix de production.
Quelle configuration de presse plieuse un atelier de travail devrait-il envisager ?
De nombreux ateliers devraient commencer par évaluer une presse plieuse électro-hydraulique CNC avec des axes de butée arrière Y1/Y2, X/R, un bombage CNC, un outillage de qualité et des protections de sécurité. Le tonnage et la longueur doivent être dimensionnés à partir de dessins réels, et pas seulement d'une moyenne de catalogue.
Conclusion : la machine intelligente est celle qui contrôle la force
La raison pour laquelle une presse plieuse hydraulique bat souvent une presse à emboutir en termes de pliage n’est pas qu’elle est plus solide. Il est plus intelligent car il peut contrôler la force, la position, la synchronisation, la compensation et l'interaction des outils pendant le pliage.
Si votre usine a besoin d'un pliage de tôle flexible, envoyez à Rucheng vos dessins, votre liste de matériaux, votre plage d'épaisseur, votre longueur de pliage et votre tolérance. Notre équipe d’ingénieurs peut vous aider à comparer les options de presse plieuse hydraulique, de presse plieuse servoélectrique et d’estampage par rapport à votre flux de production réel.
Demander une assistance pour la sélection de la presse plieuseRessources de sélection et de production
Comparez la gamme complète de presses plieuses Rucheng avant de choisir les options de tonnage, de longueur utile, de contrôleur, d'outillage et d'automatisation.
- Presse plieuse électrohydraulique CNC pour un pliage de précision à haut mélange.
- Presse plieuse tandem pour pièces longues, poteaux, panneaux et gros oeuvre.
- Calcul du tonnage de presse plieuse, sélection d'outillage et sélection du contrôleur aider à confirmer la spécification finale.
- Pour la préparation du flan avant le pliage, comparez les machines de découpe laser fibre et planifiez ensemble le flux de travail de la découpe au pliage.