
板金の曲げには、大きな衝撃荷重だけでなく、制御された力、制御されたラム位置、および継続的なフィードバックが必要なため、通常、油圧プレス ブレーキの方がスタンピング プレスよりも優れています。スタンピング プレスは、素早いブランキング、パンチング、大量の金型加工に優れていますが、CNC 油圧プレス ブレーキは、Y1/Y2 シリンダーの減速、停止、補正、同期を行い、曲げが発生している間のたわみを修正することができます。
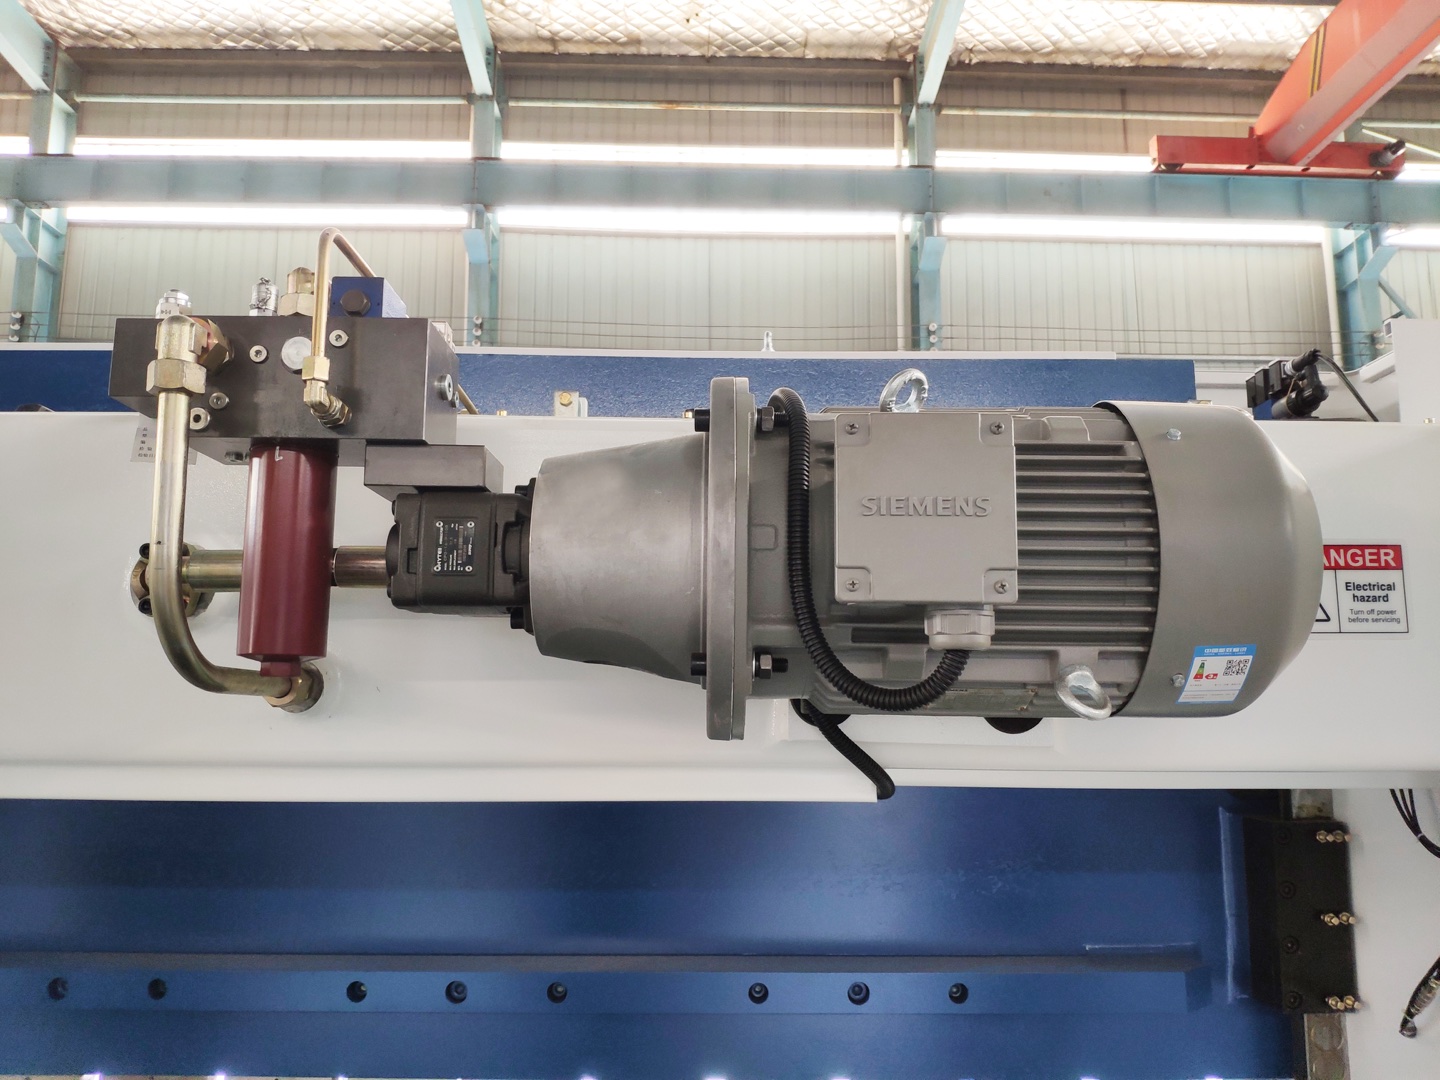
簡単な答え: 油圧プレス ブレーキが曲げ加工に適しているのはなぜですか?
スタンピング プレスは、クランク、フライホイール、または高速機械ストロークを通じて力を加えます。決まった動作を素早く繰り返し完了できるように作られています。そのため、専用の金型でのパンチング、スタンピング、成形の生産性は高くなりますが、角度制御、異なる材料、異なる曲げ長さ、または少量のバッチ変更が必要な場合には柔軟性が低くなります。
油圧プレス ブレーキは、油圧シリンダを通じて力を加え、圧力、位置、速度、フィードバックによってラムを制御します。 CNC システムは、ゆっくりとしたアプローチ、曲げ速度、ターゲットの深さ、戻り位置、クラウニング補正、およびバック ゲージの移動を命令できます。これが、プレスブレーキが部品ごとに専用のプレス金型を構築することなく、今日は 90 度のブラケットを、明日はステンレス製のエンクロージャを、その後は長いパネルを製造できる理由です。
プレスブレーキとスタンピングプレスの違いは何ですか?
油圧プレスブレーキは板金曲げ機械です。通常、エアベンディング、ボトミング、またはコイニングによって、パンチと V ダイの間でワークピースを形成します。オペレータまたは CNC プログラムは、ラムの深さ、バック ゲージの位置、曲げシーケンス、工具および補正を制御します。
スタンピング プレスは、繰り返しストロークによって工具や金型を駆動するように設計されたプレス機械です。高速で部品をブランクしたり、穴を開けたり、描画したり、エンボス加工したり、成形したりすることができます。スタンピングでは、通常、金型によって形状の大部分が決まります。プレスブレーキ曲げでは、機械の位置、工具の形状、材料のスプリングバックが最終的な角度を決定します。
油圧プレスブレーキとスタンピングプレスの比較
| 因子 | 油圧プレスブレーキ | スタンピングプレス | ベストチョイス |
|---|---|---|---|
| 主な仕事 | 角度や長さの異なるシートやプレートを柔軟に曲げることができます。 | 専用金型による高速パンチング、ブランキング、成形または絞り加工 | プレスブレーキで柔軟に曲げられます。リピート生産用スタンピングプレス |
| 強制動作 | ストローク中に圧力と位置が変化する可能性がある | 特に機械プレスでは、ストロークがより固定され、衝撃によって駆動されます。 | 力の制御が重要な場合はブレーキを押してください |
| セットアップ費用 | 多くの部品ファミリーの工具コストを削減 | 金型のコストは高くなりますが、金型が構築されると非常に高速になります | バッチサイズと部品の安定性に依存します |
| 精度方法 | CNC深さ、Y1/Y2フィードバック、クラウニング、バックゲージ、オペレーター補正 | 金型精度、プレス状態、送り精度、ストロークの一貫性 | 可変角度および小ロット向けのプレスブレーキ |
| 典型的な購入者 | 製造工場、キャビネット工場、エンクロージャーメーカー、ジョブショップ | 自動車、家電、ハードウェア、または大量のプレス部品工場 | 生産量に合わせて機械を調整する |
力はコントロールと同じではない
よくある間違いは、どちらのマシンがより大きな力を持っているかを尋ねることです。スタンピングプレスは高速ストロークで何百トンものプレスを行うことができますが、曲げの品質はラムがどこで停止するか、両側がどれだけ均等に動くか、材料の抵抗が変化したときに機械がどのように反応するかによって決まります。
エアベンディング中、金属は単純なオン/オフスイッチのようには動作しません。パンチがダイの奥深くに移動すると、抵抗が増加します。ステンレス鋼、高張力鋼、アルミニウム、亜鉛メッキ板、およびさまざまな材料のバッチはすべて、異なるスプリングバックを示します。油圧プレス ブレーキは、ゆっくりと接近し、制御された速度で曲げ、圧力を保持し、戻り、同じプログラムされた位置を繰り返すことができます。
これが制御された力の工学的な意味です。つまり、機械は単により強く押すだけではありません。測定、比較、調整を行います。バイヤーにとって、実際の要件が多くの作業にわたる角度の一貫性である場合、これは大きなトン数よりも価値があります。
油圧制御: パスカルの法則が生産システムになる
油圧システムは、閉じ込められた流体内の圧力が流体を介して伝達されるという原理を使用します。プレス ブレーキでは、ポンプ、バルブ、シリンダー、コントローラーがその原理を制御されたエネルギー システムに変えます。機械は、ラムが動いている間、圧力を高め、圧力を解放し、圧力を保持し、オイルの流れを変化させることができます。
たとえば、3 mm の軟鋼部品の場合、曲げの開始時に適度な力が必要となり、角度が近づくにつれてより大きな力が必要になる場合があります。 CNC 油圧プレス ブレーキは、最初から最後まで 1 つの固定力を使用する必要はありません。材料の反応に適合する圧力と位置の曲線に従うことができます。
これが、油圧曲げがスタンピングよりも遅く感じられる理由ですが、多くの場合、より優れたコントロールを実現します。目標は金属を叩くことではありません。目標は、ベンド全長にわたって適切な速度と適切なバランスで、適切な深さにパンチを配置することです。
Y1/Y2 の同期により長い曲がりもまっすぐに維持
電動油圧式 CNC プレスブレーキでは、通常、左右のシリンダが Y1 軸、Y2 軸として制御されます。リニアスケールがラムの両側を測定し、比例バルブが両側の同期を保つようにオイルの流れを調整します。長いワークでは左右のわずかな違いが目に見える角度誤差を引き起こす可能性があるため、これは重要です。
2 メートルまたは 3 メートルのパネルでは、同期不良は許容されません。片側がより早く深さに到達すると、パーツがねじれたり、先細になったり、長さ全体にわたって異なる角度を示したりする可能性があります。 Y1/Y2 閉ループ制御は、実際のラム位置と CNC ターゲットを 1 秒間に何度も比較することでこれを修正します。
これは、最新の CNC プレス ブレーキと単純なインパクト プレスの最大の違いの 1 つです。プレスブレーキは力を加えるだけではありません。 2 つの移動軸を制御することで、力が工具ラインに沿って均等に作用します。
クラウニング補正により機械のたわみを補正
すべてのプレス ブレーキ フレームは負荷がかかるとたわみます。高トン数で長い曲げを行うと、上部ビームと下部テーブルが中央でわずかに開くことがあります。たとえ 1 ミリメートルのほんの一部であっても、3 メートルの部品の中央部分の曲がりが不十分になる可能性があります。
クラウニング補正は、下部テーブルまたはツールサポートに制御された逆たわみを追加することでこの問題を解決します。手動クラウニングは、安定した繰り返し作業に使用できます。工場で厚さ、材質、曲げの長さを頻繁に変更する場合は、CNC クラウニングの方が優れています。

スタンピングプレスでもフレームのたわみが発生する可能性がありますが、その成形結果は通常、専用のダイセットに関連付けられます。プレス ブレーキは、多くの工具や多くの曲げ長さにわたって精度を維持する必要があるため、クラウニングはその制御システムの中心部分です。
トン数よりも工具の形状が重要になる場合がある
プレスブレーキツールは油圧力を曲げに変換します。パンチ半径、ダイ角度、V 開口部、ツール高さ、クランプ精度はすべて結果に影響します。軟鋼の空気曲げの場合、多くのショップでは、材料の厚さの約 8 倍の V ダイ開口部から開始し、次に短いフランジ、内側の半径、マーキングのリスク、および材料の強度を調整します。
V ダイが狭いと要求トン数が増加し、材料に跡が付く可能性があります。幅の広い V ダイはトン数を減らしますが、内側の半径が増加し、角度制御が低下する可能性があります。これは、同じマシンでもツールを変更すると動作が大きく異なる可能性があることを意味します。
購入者の場合、工具は機械と一緒に見積もられる必要があります。標準パンチ、マルチ V ダイ、シングル V ダイ、グースネック パンチ、ヘミング ツール、クイック クランプ、サポート アームは、機械トン数のわずかな違いよりも日々の生産性に大きな影響を与える可能性があります。
CNC 制御により油圧を反復可能な動作に変換
最新の CNC プレス ブレーキは、単に油圧システムにトン数の値を提供するよう指示するだけではありません。ラムの深さ、曲げ速度、バックゲージの位置、リトラクト距離、クラウニング値、曲げシーケンスを計算します。次に、コントローラーはラムの移動中にスケールとセンサーからのフィードバックをチェックします。
この計算、フィードバック、調整のループが、CNC プレス ブレーキが多品種製造に役立つ理由です。オペレータは、キャビネット、ブラケット、ドアフレーム、HVAC ダクト部品、機械カバーのプログラムを保存できます。後で同じパーツが戻ってくると、セットアップは空白の画面ではなく実績のあるプロセスから始まります。
経験豊富なオペレーターは依然として重要です。油の温度、材料の硬度、工具の摩耗、シートのコーティング、結晶粒の方向によって角度が変化する可能性があります。最良の結果は、ソフトウェアだけではなく、CNC の再現性とオペレーターの判断によってもたらされます。
油圧 対 サーボ 電気 対 スタンピング: どのロジックがあなたの工場に適合しますか?
サーボ電動プレス ブレーキは、油圧オイルの代わりに電気駆動システムを使用するため、高速、効率的、クリーンです。これらは、薄いシート、小さな部品、高い再現性、および待機エネルギー使用量を削減したい工場にとって強力な選択肢です。
油圧プレスブレーキは、油圧増幅機能が負荷の変化に適切に対応するため、厚い材料、長い部品、広範囲にわたる作業現場での作業に対して強力な性能を維持します。部品設計が安定しており、専用の金型が必要な生産量であれば、スタンピング プレスは生産性のリーダーであり続けます。
最適な機器の選択は、パンフレットに載っている最先端の名前ではありません。これは、制御ロジックが部品の組み合わせ、バッチサイズ、公差、労働者のスキル、工具の予算に適合する機械です。
バイヤーチェックリスト: 油圧プレスブレーキを選択する必要があるのはどのような場合ですか?
見積もりを比較する前に、このチェックリストを使用してください。これにより、管理に関する議論が実際の購入決定に変わります。
- 多くの部品番号、少量のバッチ、または図面の変更を曲げる場合は、油圧プレス ブレーキを選択してください。
- 長い曲げ、中心からずれた曲げ、または角度の一貫性が重要な場合は、電気油圧 Y1/Y2 制御を選択してください。
- 長い部品、ステンレス鋼、高張力鋼、または混合厚さの生産には CNC クラウニングを指定してください。
- 材料の強度、厚さ、曲げ長さ、V ダイ開口部を使用してトン数を計算し、現実的な安全マージンを追加します。
- 機械の価格だけでなく、工具の推奨事項も尋ねてください。
- 実際の図面と照らし合わせて、スロートの深さ、開口高さ、ストローク、バックゲージの軸を確認してください。
- 預ける前に、安全装置、設置要件、トレーニング、スペアパーツ、リモートサポートを確認してください。
プレスブレーキとスタンピングプレスを比較する際によくある間違い
- 衝撃力が大きい機械は自動的により正確に曲がると仮定します。
- スタンピングとフレキシブルプレスブレーキ曲げを比較する場合、金型のコストとセットアップ時間は無視されます。
- 工具、V 開口部、曲げの長さ、材料の引張強度を確認せずにトン数を購入します。
- 実際に Y1/Y2 閉ループ制御が必要な長いパネル用の基本的な同期システムを選択します。
- CNC を、優れたプロセス知識を取得して反復するシステムではなく、オペレーターのスキルの代替として扱います。
役立つ関連ガイド
背景の物理学については、パスカルの法則 の一般的な説明を参照してください。機械の安全計画について、OSHA は動力付きプレス ブレーキの保護 および一般的な機械の保護要件に関するガイダンスを提供しています。
Rucheng の選択トピックについては、油圧プレス ブレーキ機械ガイド、プレス ブレーキ クラウニング ガイド、プレス ブレーキ力計算ガイド、プレス ブレーキ ツーリング ガイド、電気油圧 CNC プレス ブレーキ ページを参照してください。
部品に柔軟な曲げではなく、専用の金型、深絞り、圧縮または圧入が必要な場合は、 4 列油圧プレス の製品構成を比較してください。
油圧プレスブレーキとスタンピングプレスのよくある質問
プレス機で板金を曲げることはできますか?
はい、スタンピング プレスでは、適切な成形金型を使用すると、板金を曲げることができます。これは、金型コストが正当化される、安定した大量生産部品に最適です。多くの角度、長さ、バッチにわたって柔軟に曲げるには、通常、プレス ブレーキの方が実用的です。
少量バッチの曲げ加工では、油圧プレス ブレーキの方が精度が高いのはなぜですか?
油圧プレス ブレーキは、ラムの深さ、速度、Y1/Y2 の同期、バック ゲージの位置、クラウニングを制御します。これらの制御により、設計ごとに専用の金型を構築することなく、機械をさまざまな部品に合わせて調整できます。
トン数が大きいほど曲げ精度が向上するのでしょうか?
いいえ、トン数は利用可能な部隊のみです。精度は、ラムの位置、工具、材料のスプリングバック、クラウニング、同期、バックゲージの再現性、およびオペレーターの設定によって異なります。間違った工具を使用して力を入れすぎると、部品や工具が損傷する可能性があります。
プレスブレーキではなくスタンピングプレスを購入する必要があるのはどのような場合ですか?
部品設計が安定しており、生産量が多く、サイクルタイムが重要であり、予算が専用の金型をサポートしている場合に、スタンピングプレスを購入します。工具の使用が実証されれば、プレス ブレーキ曲げよりもはるかに高速に行うことができます。
プレスブレーキには油圧式よりも電動サーボの方が優れていますか?
サーボ電動プレス ブレーキは、多くの薄板ジョブで効率的かつ高速です。油圧プレス ブレーキは、厚板、長い曲げ、広範囲の製造作業でも強力です。より良い選択は、材料の範囲、曲げの長さ、公差、および生産の組み合わせによって異なります。
作業現場ではどのようなプレス ブレーキ構成を考慮する必要がありますか?
多くのジョブ ショップは、Y1/Y2、X/R バック ゲージ軸、CNC クラウニング、高品質の工具、安全保護を備えた電気油圧式 CNC プレス ブレーキを評価することから始める必要があります。トン数と長さは、カタログの平均だけでなく、実際の図面からサイズを決定する必要があります。
結論: 力を制御するのはスマートマシンです
曲げ加工において油圧プレスブレーキがスタンピングプレスよりも優れている理由は、油圧プレスブレーキの方が強いからではありません。曲げ中の力、位置、同期、補正、工具の相互作用を制御できるため、よりスマートです。
工場で板金の柔軟な曲げが必要な場合は、図面、材料リスト、厚さの範囲、曲げの長さ、許容差を Rucheng に送信してください。当社のエンジニアリング チームは、油圧プレス ブレーキ、サーボ電動プレス ブレーキ、スタンピング オプションを実際の生産ワークフローと比較するお手伝いをします。
プレスブレーキ選定サポートを依頼する機種選定と生産の参考資料
トン数、作動長、コントローラ、ツーリング、および自動化オプションを選択する前に、 Rucheng プレスブレーキ機械シリーズ を比較してください。
- 多品種高精度曲げ用電動油圧 CNC プレスブレーキ 。
- タンデムプレスブレーキ 長い部品、ポール、パネル、構造作業用。
- プレスブレーキの加圧力計算, 工具の選択 そして コントローラーの選択 最終仕様の確認に役立ちます。
- 曲げ前のブランクの準備については、 ファイバーレーザー切断マシン を比較し、切断から曲げまでのワークフローを一緒に計画します。