
Eine hydraulische Abkantpresse ist zum Biegen von Blechen in der Regel besser als eine Stanzpresse, da beim Biegen eine kontrollierte Kraft, eine kontrollierte Stößelposition und eine kontinuierliche Rückmeldung erforderlich sind und nicht nur eine große Stoßbelastung. Eine Stanzpresse eignet sich hervorragend für schnelles Schneiden, Stanzen und Stanzarbeiten in großen Stückzahlen, aber eine hydraulische CNC-Abkantpresse kann die Y1/Y2-Zylinder verlangsamen, anhalten, kompensieren, synchronisieren und die Durchbiegung korrigieren, während die Biegung erfolgt.
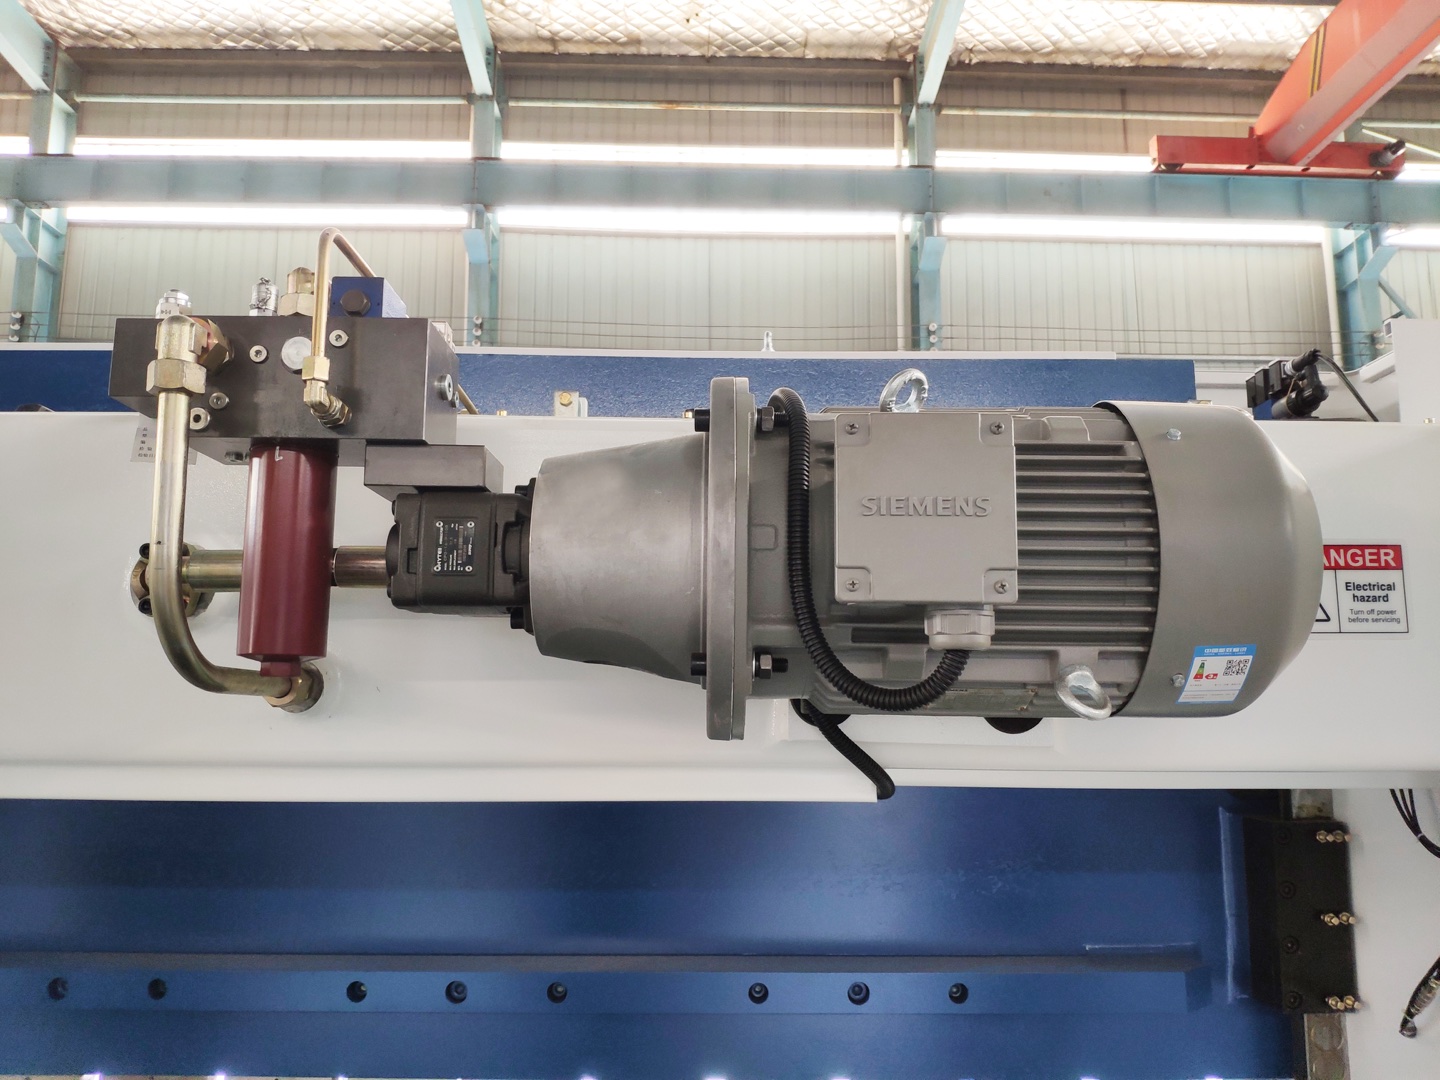
Kurze Antwort: Warum ist eine hydraulische Abkantpresse beim Biegen intelligenter?
Eine Stanzpresse übt Kraft über eine Kurbel, ein Schwungrad oder einen mechanischen Hochgeschwindigkeitshub aus. Es ist darauf ausgelegt, eine feste Bewegung schnell und wiederholt auszuführen. Das macht es produktiv beim Stanzen, Stanzen und Formen in speziellen Werkzeugen, aber weniger flexibel, wenn der Auftrag Winkelkontrolle, unterschiedliche Materialien, unterschiedliche Biegelängen oder kleine Chargenänderungen erfordert.
Eine hydraulische Abkantpresse übt Kraft über Hydraulikzylinder aus und steuert den Stößel durch Druck, Position, Geschwindigkeit und Rückmeldung. Das CNC-System kann eine langsame Annäherung, eine Biegegeschwindigkeit, eine Zieltiefe, eine Rückkehrposition, einen Balligkeitsausgleich und eine Bewegung des Hinteranschlags steuern. Aus diesem Grund kann eine Abkantpresse heute eine 90-Grad-Halterung, morgen ein Edelstahlgehäuse und danach eine lange Platte herstellen, ohne für jedes Teil eine eigene Stanzform zu bauen.
Was ist der Unterschied zwischen einer Abkantpresse und einer Stanzpresse?
Eine hydraulische Abkantpresse ist eine Blechbiegemaschine. Es formt ein Werkstück zwischen einem Stempel und einer V-Matrize, normalerweise durch Luftbiegen, Tiefziehen oder Prägen. Der Bediener oder das CNC-Programm steuert die Stößeltiefe, die Position des Hinteranschlags, die Biegefolge, die Werkzeuge und die Kompensation.
Eine Stanzpresse ist eine Pressmaschine, die dazu dient, ein Werkzeug oder eine Matrize durch einen wiederholten Hub anzutreiben. Es kann Teile mit hoher Geschwindigkeit stanzen, stanzen, zeichnen, prägen oder formen. Beim Stanzen bestimmt die Matrize normalerweise den größten Teil der Form. Beim Abkantbiegen definieren die Maschinenposition, die Werkzeuggeometrie und die Materialrückfederung zusammen den endgültigen Winkel.
Vergleich zwischen hydraulischer Abkantpresse und Stanzpresse
| Faktor | Hydraulische Abkantpresse | Stanzpresse | Beste Wahl |
|---|---|---|---|
| Hauptberuf | Flexibles Biegen von Blechen und Platten mit unterschiedlichen Winkeln und Längen | Hochgeschwindigkeitsstanzen, Stanzen, Formen oder Ziehen mit speziellen Werkzeugen | Abkantpresse für flexibles Biegen; Stanzpresse für die Wiederholungsproduktion |
| Verhalten erzwingen | Druck und Position können sich während des Hubs ändern | Der Hub ist fester und stoßgesteuerter, insbesondere bei mechanischen Pressen | Drücken Sie die Bremse, wenn es auf kontrollierte Kraft ankommt |
| Einrichtungskosten | Niedrigere Werkzeugkosten für viele Teilefamilien | Höhere Matrizenkosten, aber sehr schnell, sobald die Matrize gebaut ist | Hängt von der Losgröße und der Teilestabilität ab |
| Genauigkeitsmethode | CNC-Tiefe, Y1/Y2-Feedback, Bombierung, Hinteranschlag und Bedienerkorrektur | Matrizenpräzision, Presszustand, Vorschubgenauigkeit und Hubkonsistenz | Abkantpresse für variable Winkel und Kleinserien |
| Typischer Käufer | Fertigungswerkstatt, Schrankfabrik, Gehäusehersteller, Lohnfertiger | Automobil-, Haushaltsgeräte-, Hardware- oder Massenstanzteilefabrik | Passen Sie die Maschine an das Produktionsvolumen an |
Gewalt ist nicht dasselbe wie Kontrolle
Der häufigste Fehler besteht darin, zu fragen, welche Maschine mehr Kraft hat. Eine Stanzpresse kann mit einem schnellen Hub Hunderte von Tonnen liefern, aber die Biegequalität hängt davon ab, wo der Stößel stoppt, wie gleichmäßig sich beide Seiten bewegen und wie die Maschine reagiert, wenn sich der Materialwiderstand ändert.
Beim Luftbiegen verhält sich Metall nicht wie ein einfacher Ein-Aus-Schalter. Der Widerstand steigt, je tiefer der Stempel in die Matrize vordringt. Edelstahl, hochfester Stahl, Aluminium, verzinktes Blech und unterschiedliche Materialchargen federn unterschiedlich zurück. Eine hydraulische Abkantpresse kann sich langsam nähern, sich mit kontrollierter Geschwindigkeit biegen, den Druck halten, zurückkehren und dieselbe programmierte Position wiederholen.
Dies ist die technische Bedeutung kontrollierter Kraft: Die Maschine drückt nicht einfach stärker. Es misst, vergleicht und justiert. Für einen Käufer ist dies wertvoller als eine größere Tonnage, wenn die eigentliche Anforderung eine Winkelkonsistenz bei vielen Aufträgen ist.
Hydraulische Steuerung: Das Pascalsche Gesetz wird zum Produktionssystem
Hydrauliksysteme nutzen das Prinzip, dass der Druck in einer eingeschlossenen Flüssigkeit durch die Flüssigkeit übertragen wird. In einer Abkantpresse verwandeln Pumpe, Ventile, Zylinder und Steuerung dieses Prinzip in ein kontrolliertes Energiesystem. Die Maschine kann Druck aufbauen, Druck abbauen, Druck halten und den Ölfluss variieren, während sich der Stößel bewegt.
Beispielsweise kann ein 3 mm starkes Weichstahlteil zu Beginn der Biegung eine mäßige Kraft und dann eine höhere Kraft erfordern, wenn sich der Winkel schließt. Bei einer CNC-hydraulischen Abkantpresse muss nicht von Anfang bis Ende eine feste Kraft angewendet werden. Es kann einer Druck- und Positionskurve folgen, die zur Materialreaktion passt.
Aus diesem Grund fühlt sich das hydraulische Biegen langsamer an als das Stempeln, führt aber häufig zu einer besseren Kontrolle. Das Ziel besteht nicht darin, das Metall zu treffen. Das Ziel besteht darin, den Schlag in der richtigen Tiefe, mit der richtigen Geschwindigkeit und der richtigen Balance über die gesamte Biegelänge zu platzieren.
Durch die Y1/Y2-Synchronisation bleiben lange Kurven gerade
Bei einer elektrohydraulischen CNC-Abkantpresse werden der linke und rechte Zylinder normalerweise als Y1- und Y2-Achse gesteuert. Lineare Skalen messen beide Seiten des Stößels und Proportionalventile passen den Ölfluss an, sodass die beiden Seiten synchron bleiben. Dies ist wichtig, da ein kleiner Unterschied zwischen links und rechts bei einem langen Werkstück zu einem sichtbaren Winkelfehler führen kann.
Ein Zwei-Meter- oder Drei-Meter-Panel verzeiht keine schlechte Synchronisation. Wenn eine Seite früher die Tiefe erreicht, kann sich das Teil verdrehen, verjüngen oder über die Länge unterschiedliche Winkel aufweisen. Die Y1/Y2-Regelung mit geschlossenem Regelkreis korrigiert dies, indem sie die tatsächliche Stößelposition mehrmals pro Sekunde mit dem CNC-Ziel vergleicht.
Dies ist einer der größten Unterschiede zwischen einer modernen CNC-Abkantpresse und einer einfachen Schlagpresse. Die Abkantpresse übt nicht nur Kraft aus; Es steuert zwei bewegliche Achsen, sodass die Kraft gleichmäßig entlang der Werkzeuglinie wirkt.
Die Bombierungskompensation korrigiert die Durchbiegung der Maschine
Jeder Abkantpressenrahmen biegt sich unter Last durch. Bei einer langen Biegung mit hoher Tonnage können sich Oberbalken und Untertisch in der Mitte leicht öffnen. Schon ein Bruchteil eines Millimeters kann bei einem drei Meter langen Teil zu einem untergebogenen Mittelteil führen.
Durch die Balligkeitskompensation wird dieses Problem gelöst, indem eine kontrollierte Gegenbiegung im unteren Tisch oder Werkzeugträger hinzugefügt wird. Manuelles Bombieren kann bei stabilen Wiederholungsaufträgen hilfreich sein. Die CNC-Bombierung ist besser, wenn die Werkstatt die Dicke, das Material und die Biegelänge häufig ändert.

Auch eine Stanzpresse kann über eine Rahmendurchbiegung verfügen, ihr Umformergebnis ist jedoch in der Regel an einen speziellen Matrizensatz gebunden. Eine Abkantpresse muss über viele Werkzeuge und viele Biegelängen hinweg präzise bleiben, daher ist die Bombierung ein zentraler Bestandteil ihres Steuerungssystems.
Die Werkzeuggeometrie kann wichtiger sein als die Tonnage
Abkantwerkzeuge wandeln die hydraulische Kraft in eine Biegung um. Stempelradius, Matrizenwinkel, V-Öffnung, Werkzeughöhe und Spanngenauigkeit beeinflussen alle das Ergebnis. Beim Luftbiegen von Weichstahl beginnen viele Betriebe mit einer V-Matrizenöffnung, die etwa dem Achtfachen der Materialstärke entspricht, und passen dann kurze Flansche, Innenradius, Markierungsgefahr und Materialstärke an.
Eine schmale V-Matrize erhöht den Tonnagebedarf und kann das Material beschädigen. Eine breite V-Matrize verringert die Tonnage, vergrößert jedoch den Innenradius und verringert möglicherweise die Winkelkontrolle. Dies bedeutet, dass sich dieselbe Maschine nach einem Werkzeugwechsel sehr unterschiedlich verhalten kann.
Für Käufer sollten die Werkzeuge zusammen mit der Maschine angegeben werden. Standardstempel, Multi-V-Matrizen, Einzel-V-Matrizen, Schwanenhalsstanzen, Falzwerkzeuge, Schnellspanner und Stützarme können einen größeren Einfluss auf die tägliche Produktivität haben als ein kleiner Unterschied in der Maschinentonnage.
Die CNC-Steuerung wandelt den Öldruck in wiederholbare Bewegung um
Eine moderne CNC-Abkantpresse teilt dem Hydrauliksystem nicht einfach mit, dass es einen Tonnagewert liefern soll. Es berechnet die Stößeltiefe, die Biegegeschwindigkeit, die Position des Hinteranschlags, den Rückzugsabstand, den Balligkeitswert und die Biegefolge. Die Steuerung prüft dann die Rückmeldungen von Waagen und Sensoren, während sich der Stößel bewegt.
Diese Berechnungs-Feedback-Anpassungsschleife ist der Grund, warum CNC-Abkantpressen in der Fertigung mit hohem Materialmix nützlich sind. Ein Bediener kann Programme für Schränke, Halterungen, Türrahmen, HVAC-Kanalteile und Maschinenabdeckungen speichern. Wenn das gleiche Teil später wiederkommt, beginnt die Einrichtung mit einem bewährten Prozess und nicht mit einem leeren Bildschirm.
Erfahrene Bediener sind immer noch wichtig. Öltemperatur, Materialhärte, Werkzeugverschleiß, Blechbeschichtung und Faserrichtung können den Winkel verschieben. Das beste Ergebnis ergibt sich aus der CNC-Wiederholgenauigkeit und dem Urteilsvermögen des Bedieners, nicht allein aus der Software.
Hydraulik vs. Servoelektrik vs. Stanzen: Welche Logik passt zu Ihrer Fabrik?
Servoelektrische Abkantpressen sind schnell, effizient und sauber, da sie elektrische Antriebssysteme anstelle von Hydrauliköl verwenden. Sie sind eine gute Wahl für dünne Bleche, kleine Teile, hohe Wiederholgenauigkeit und Fabriken, die einen geringeren Standby-Energieverbrauch wünschen.
Hydraulische Abkantpressen bleiben auch bei dickerem Material, längeren Teilen und umfangreichen Werkstattarbeiten stabil, da die hydraulische Druckverstärkung wechselnde Lasten gut bewältigt. Stanzpressen bleiben der Produktivitätsführer, wenn das Teiledesign stabil ist und das Produktionsvolumen eine spezielle Matrize rechtfertigt.
Die beste Wahl der Ausrüstung ist nicht der fortschrittlichste Name in einer Broschüre. Es handelt sich um die Maschine, deren Steuerlogik zum Teilemix, zur Losgröße, zur Toleranz, zur Arbeitskompetenz und zum Werkzeugbudget passt.
Käufer-Checkliste: Wann sollten Sie sich für eine hydraulische Abkantpresse entscheiden?
Nutzen Sie diese Checkliste, bevor Sie Angebote vergleichen. Es verwandelt das Kontrollgespräch in praktische Kaufentscheidungen.
- Wählen Sie eine hydraulische Abkantpresse, wenn Sie viele Teilenummern, kleine Chargen oder sich ändernde Zeichnungen biegen.
- Wählen Sie die elektrohydraulische Y1/Y2-Steuerung, wenn lange Kurven, außermittige Kurven oder Winkelkonsistenz wichtig sind.
- Geben Sie die CNC-Bombierung für lange Teile, Edelstahl, hochfesten Stahl oder die Produktion gemischter Dicken an.
- Berechnen Sie die Tonnage anhand von Materialstärke, Dicke, Biegelänge und V-Matrizenöffnung und fügen Sie dann einen realistischen Sicherheitsspielraum hinzu.
- Fragen Sie nach Werkzeugempfehlungen, nicht nur nach dem Maschinenpreis.
- Überprüfen Sie die Ausladungstiefe, die Böschungshöhe, den Hub und die Hinteranschlagsachsen anhand realer Zeichnungen.
- Bestätigen Sie vor der Einzahlung Sicherheitsvorrichtungen, Installationsanforderungen, Schulung, Ersatzteile und Fernunterstützung.
Häufige Fehler beim Vergleich von Abkantpressen und Stanzpressen
- Vorausgesetzt, die Maschine mit größerer Schlagkraft biegt sich automatisch genauer.
- Beim Vergleich des Stanzens mit dem flexiblen Abkantbiegen werden die Kosten für die Matrize und die Rüstzeit außer Acht gelassen.
- Kaufen Sie Tonnage, ohne die Werkzeuge, die V-Öffnung, die Biegelänge und die Zugfestigkeit des Materials zu überprüfen.
- Auswahl eines einfachen Synchronisationssystems für lange Panels, die tatsächlich eine Y1/Y2-Regelung benötigen.
- Behandeln Sie CNC als Ersatz für die Fähigkeiten des Bedieners und nicht als ein System, das gute Prozesskenntnisse erfasst und wiederholt.
Nützliche verwandte Leitfäden
Informationen zur Hintergrundphysik finden Sie in der allgemeinen Erklärung des Pascal-Gesetzes. Für die Maschinensicherheitsplanung bietet die OSHA Leitlinien zum Schutz für angetriebene Abkantpressen und zu allgemeinen Anforderungen an den Maschinenschutz.
Für Rucheng-Auswahlthemen lesen Sie unsere Seite Leitfaden für hydraulische Abkantpressen, Leitfaden für die Balligkeit von Abkantpressen, Leitfaden zur Berechnung der Abkantpressenkraft, Leitfaden für Abkantpressenwerkzeuge und Elektrohydraulische CNC-Abkantpresse.
Wenn für das Teil anstelle einer flexiblen Biegung eine spezielle Matrize, Tiefziehen, Komprimieren oder Pressen erforderlich ist, vergleichen Sie die Produktkonfiguration der Vier-Säulen-Hydraulikpresse.
Häufig gestellte Fragen zu hydraulischer Abkantpresse vs. Stanzpresse
Kann eine Stanzpresse Blech biegen?
Ja, eine Stanzpresse kann Bleche biegen, wenn sie ein geeignetes Umformwerkzeug verwendet. Es eignet sich am besten für stabile, großvolumige Teile, bei denen die Werkzeugkosten gerechtfertigt sind. Für flexibles Biegen über viele Winkel, Längen und Chargen hinweg ist eine Abkantpresse meist praktischer.
Warum ist eine hydraulische Abkantpresse beim Biegen in kleinen Stückzahlen genauer?
Eine hydraulische Abkantpresse steuert die Stößeltiefe, die Geschwindigkeit, die Y1/Y2-Synchronisierung, die Position des Hinteranschlags und die Bombierung. Mit diesen Steuerungen kann sich die Maschine an verschiedene Teile anpassen, ohne für jedes Design eine eigene Matrize bauen zu müssen.
Bedeutet eine höhere Tonnage eine bessere Biegegenauigkeit?
Nein. Tonnage ist nur verfügbare Kraft. Die Genauigkeit hängt von der Stößelposition, dem Werkzeug, der Materialrückfederung, der Balligkeit, der Synchronisierung, der Wiederholgenauigkeit des Hinteranschlags und der Einstellung des Bedieners ab. Zu viel Kraft mit der falschen Werkzeugbestückung kann Teile oder Werkzeuge beschädigen.
Wann sollte ich statt einer Abkantpresse eine Prägepresse kaufen?
Kaufen Sie eine Stanzpresse, wenn das Teiledesign stabil ist, das Volumen hoch ist, die Zykluszeit entscheidend ist und das Budget eine spezielle Matrize unterstützt. Es kann viel schneller sein als das Biegen mit einer Abkantpresse, sobald sich die Werkzeuge bewährt haben.
Ist servoelektrisch für Abkantpressen besser als hydraulisch?
Servoelektrische Abkantpressen sind für viele Dünnblecharbeiten effizient und schnell. Hydraulische Abkantpressen bleiben auch bei dicken Blechen, langen Biegungen und umfangreichen Fertigungsarbeiten stabil. Die bessere Wahl hängt vom Materialbereich, der Biegelänge, der Toleranz und dem Produktionsmix ab.
Welche Abkantpressenkonfiguration sollte ein Lohnfertiger in Betracht ziehen?
Viele Lohnbetriebe sollten mit der Bewertung einer elektrohydraulischen CNC-Abkantpresse mit Y1/Y2, X/R-Hinteranschlagachsen, CNC-Bombierung, Qualitätswerkzeugen und Sicherheitsschutz beginnen. Die Tonnage und Länge sollte anhand realer Zeichnungen bemessen werden, nicht nur anhand eines Katalogdurchschnitts.
Fazit: Die intelligente Maschine ist diejenige, die die Kraft kontrolliert
Der Grund dafür, dass eine hydraulische Abkantpresse beim Biegen oft einer Stanzpresse überlegen ist, liegt nicht darin, dass sie stärker ist. Es ist intelligenter, weil es Kraft, Position, Synchronisierung, Kompensation und Werkzeuginteraktion während der Biegung steuern kann.
Wenn Ihre Fabrik flexibles Blechbiegen benötigt, senden Sie Rucheng Ihre Zeichnungen, Materialliste, Dickenbereich, Biegelänge und Toleranz. Unser Ingenieurteam kann Ihnen dabei helfen, hydraulische Abkantpressen, servoelektrische Abkantpressen und Stanzoptionen mit Ihrem tatsächlichen Produktionsablauf zu vergleichen.
Fordern Sie Unterstützung bei der Auswahl der Abkantpresse anAuswahl- und Produktionsinformationen
Vergleichen Sie das gesamte Abkantmaschinensortiment Rucheng , bevor Sie sich für Tonnage, Arbeitslänge, Steuerung, Werkzeuge und Automatisierungsoptionen entscheiden.
- Elektrohydraulische CNC-Abkantpresse für High-Mix-Präzisionsbiegen.
- Tandem-Abkantpresse für lange Teile, Stangen, Platten und Strukturarbeiten.
- Presskraftberechnung, Werkzeugauswahl und Controller-Auswahl Helfen Sie dabei, die endgültige Spezifikation zu bestätigen.
- Vergleichen Sie zur Rohlingsvorbereitung vor dem Biegen Faserlaserschneidmaschinen und planen Sie gemeinsam den Arbeitsablauf vom Schneiden bis zum Biegen.