
折弯回弹是工件在成形载荷卸除后的弹性恢复。自由折弯通常需要受控的过弯补偿,且实际模具和材料必须允许这种过弯。先区分图纸角度、受载角度与卸载后角度。成品与目标相差 2°,只能说明最终角度误差为 2°,不能据此确定回弹量。应确认配置、制作有代表性的试件并检验卸载后的几何形状,再保存补偿值。
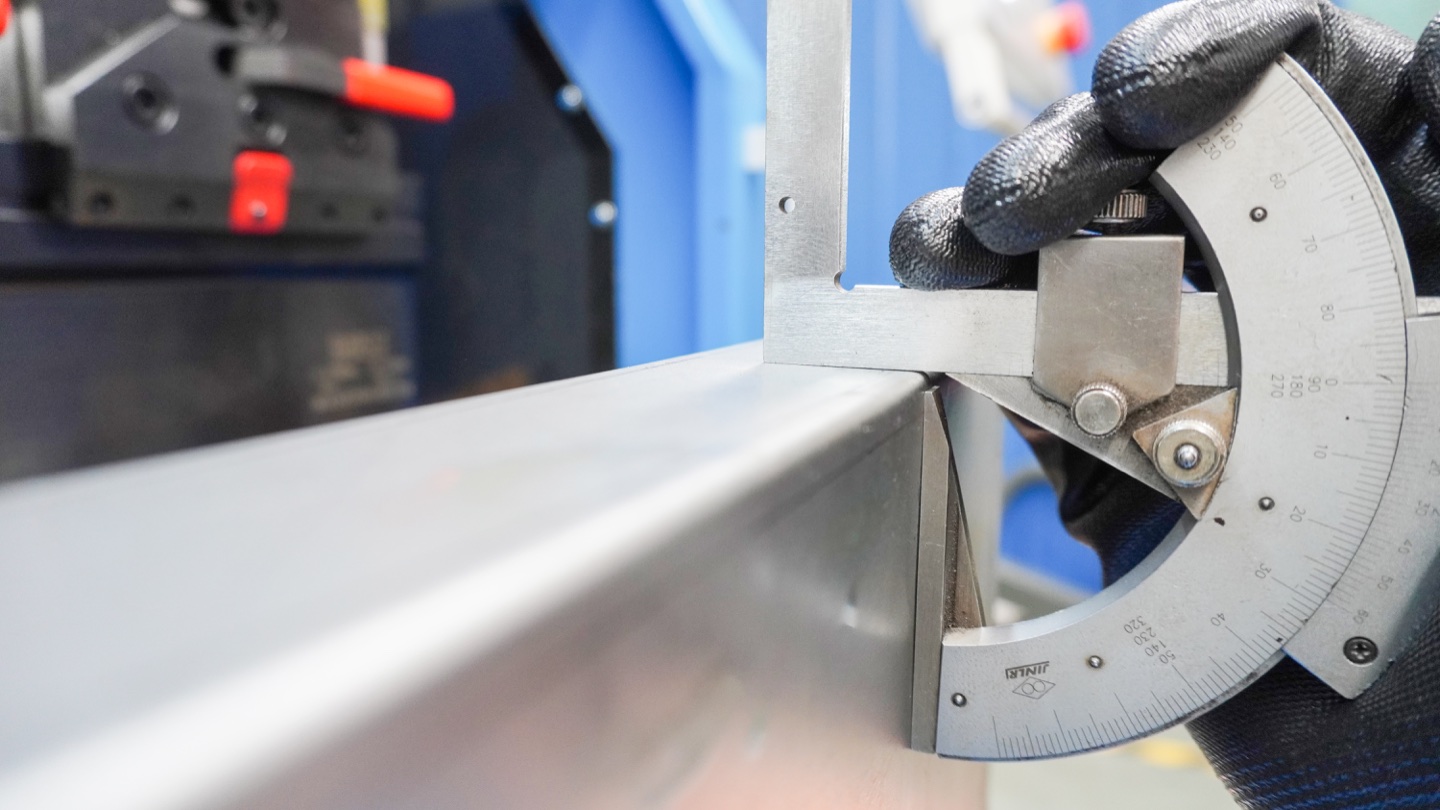
你测量的是哪一种角度?
本文采用两翼边之间的内夹角:数值越小,折弯越闭合。控制器或图纸也可能采用从平板开始的转角。比较前应确认角度定义;在 90° 时两种数值恰好一致,容易掩盖理解差异。
| 角度状态 | 需要记录的内容 |
|---|---|
| 目标角 θtarget | 图纸要求的卸载后形状及公差,与机床指令分开记录。 |
| 受载角 θloaded | 由机床认可的在线传感系统得到的实际角度,注明位置和测量方法。程序角度不自动等于此值。 |
| 卸载后角 θfree | 在约定位置和基准面测得的无载角度,同时记录支承与检验条件。 |
不要将手持量具伸入受载模具之间,也不要为取得读数停用防护装置。没有获准的受载角度测量系统时,可用卸载后的角度误差验证工艺,并将实际回弹量注明为未测量。
一次试折可能有两种不同的角度差
以下仅为说明性算例:假设经过验证的传感器显示受载内夹角为 87.8°,卸载后测得 92.1°,图纸要求 90°。测量位置和角度定义一致时:
回弹量:Δθ = θfree − θloaded = 92.1° − 87.8° = 4.3°。最终角度误差:e = θfree − θtarget = 92.1° − 90° = +2.1°。
本例不建议将机床设为 87.8°,也不建议直接输入 4.3° 补偿。控制器可能已经计入补偿。更改数值前,应核对字段定义和获准配置,再用新试件验证。没有受载角度读数时,只能确认 +2.1° 的剩余角度误差。
为什么材料名称不能直接作为补偿设置
SSAB 将钢材强度及模口宽度与板厚之比列为影响回弹的因素,并说明模具必须允许过弯。这些是验证具体牌号与模具组合的依据,而不是通用角度补偿值。考虑更换下模或上模时,仍应满足规定的弯曲半径及材料可弯性要求。
技术参考 : SSAB:回弹 。
为改变回弹而更换下模,也会改变整个成形配置。应重新检查接触条件和完整载荷路径。WILA 指出,即使模具额定载荷足够,夹持器和折弯机仍可能成为容量限制。单凭角度结果或理论力估算不能批准一种新成形工艺。
技术参考 : WILA 。
可以复用的试折记录
保存能够识别试折结果的具体条件。缺少配置记录的补偿值,难以可靠地转移到其他批次或机床。
| 记录类别 | 与试件一起记录 | 需要复核的情形 |
|---|---|---|
| 材料 | 牌号,或合金及状态、批次、实测厚度和轧制方向。 | 材料或方向改变;不能假定同一材料名称就有固定回弹量。 |
| 模具与工件 | 上下模编号、V 口、半径、折弯长度及支承方式。 | 模具、长度、工位或支承改变;重新核对接触、间隙与载荷。 |
| 程序 | 机床、程序版本、角度定义、补偿字段、单位及原有数值。 | 换用其他控制器或补偿模式;验证含义和正负号,不直接复制数值。 |
| 检验 | 量具或方法、基准面、标记位置、可用的受载测量及卸载后读数。 | 测量配置改变,或某项差异无法复现。 |
| 验收 | 图纸限值、角度与翼边检查、首件结果和获准的重复生产设置。 | 相关材料、程序或配置改变时,按该工件约定的检验计划复核。 |
验证补偿,同时保留原因线索
- 固定图纸版本与配置。试折前核对实际材料、模具数据、间隙、支承和机床及模具限值。
- 采用一致方法检查卸载后形状。长折弯标记左、中、右测点,使用相同基准面,不要混淆翼边长度和角度。
- 检查误差是否可重复。将不同试件同一位置的读数与同一试件不同位置的读数分别比较,不用平均值掩盖局部缺陷。
- 遵循控制器说明书中的补偿方法。保留原程序,每次只记录并调整一个获准参数。角度单位与滑块深度的毫米单位不能互换。
- 按图纸检查另一件有代表性的试件。只有要求的角度、尺寸和表面状态均合格后才保存最终配置,并按工件质量计划安排重复检查。
区分稳定偏差与波动
以目标 90° 为说明性例子:三次可比较的卸载后读数为 92.0°、92.1°、92.2°,平均值为 92.1°,极差为 0.2°。平均误差为 +2.1°,而极差反映这个小样本的离散程度。两者都不是工艺能力结论或验收公差。对平均值作补偿,并不能证明后续工件都满足图纸。
若同一长工件两端均为 92°、中间为 94°,应记录位置分布。SSAB 区分材料回弹与机床挠曲,并解释挠度补偿的作用。施加整体角度偏置前,先检查模具就位、工件支承和机床补偿。这三个读数本身不能证明是哪一个因素造成差异。
技术参考 : SSAB:冲压弯曲 。
自动角度反馈能够说明什么
TRUMPF 将 ACB Laser 和 ACB Wireless 描述为测量角度及回弹并控制压梁的系统,同时指出适用性取决于具体应用。这只是有出处的例子,不表示所有数控折弯机都配有这种装置。评估如程方案时,应确认实际传感器、控制集成和可接近的测量表面,并用代表性工件验证要求的结果;仍须按约定检查翼边尺寸和完整几何形状。
技术参考 : 通快 。
技术参考 : 通快 (PDF) 。
回弹常见问题
相同厚度的所有板材能共用一个过弯补偿值吗?
不能。应识别材料和配置,再验证卸载后的结果。保存的补偿值对应的是已验证组合,不是材料常数,也不保证另一批材料得到相同结果。
改变 K 因子能修正回弹造成的角度误差吗?
K 因子用于展开尺寸的折弯余量计算,改变它不会直接得到折弯机的角度补偿。先确认成形配置与最终角度,再用相应折弯余量方法验证展开长度和翼边尺寸。
是否应不断减小 V 口或增加压力,直到角度合格?
两者都不能视为不受限制的调整。模具接触、材料可弯性、所需半径及机床、夹持器、模具限值必须满足要求。从自由折弯改为压底或压印,需要单独批准的工艺和载荷复核。