
Пружинение — упругое восстановление согнутой детали после снятия формующей нагрузки. При воздушной гибке компенсация обычно требует контролируемого перегиба, допустимого для фактического материала и инструмента. Разделяйте угол по чертежу, угол под нагрузкой и угол после разгрузки. Отклонение готовой детали от цели на 2° означает конечную ошибку 2°, но само по себе не измеряет пружинение. Проверьте наладку, выполните представительные пробы и проконтролируйте разгруженную геометрию перед сохранением поправки.
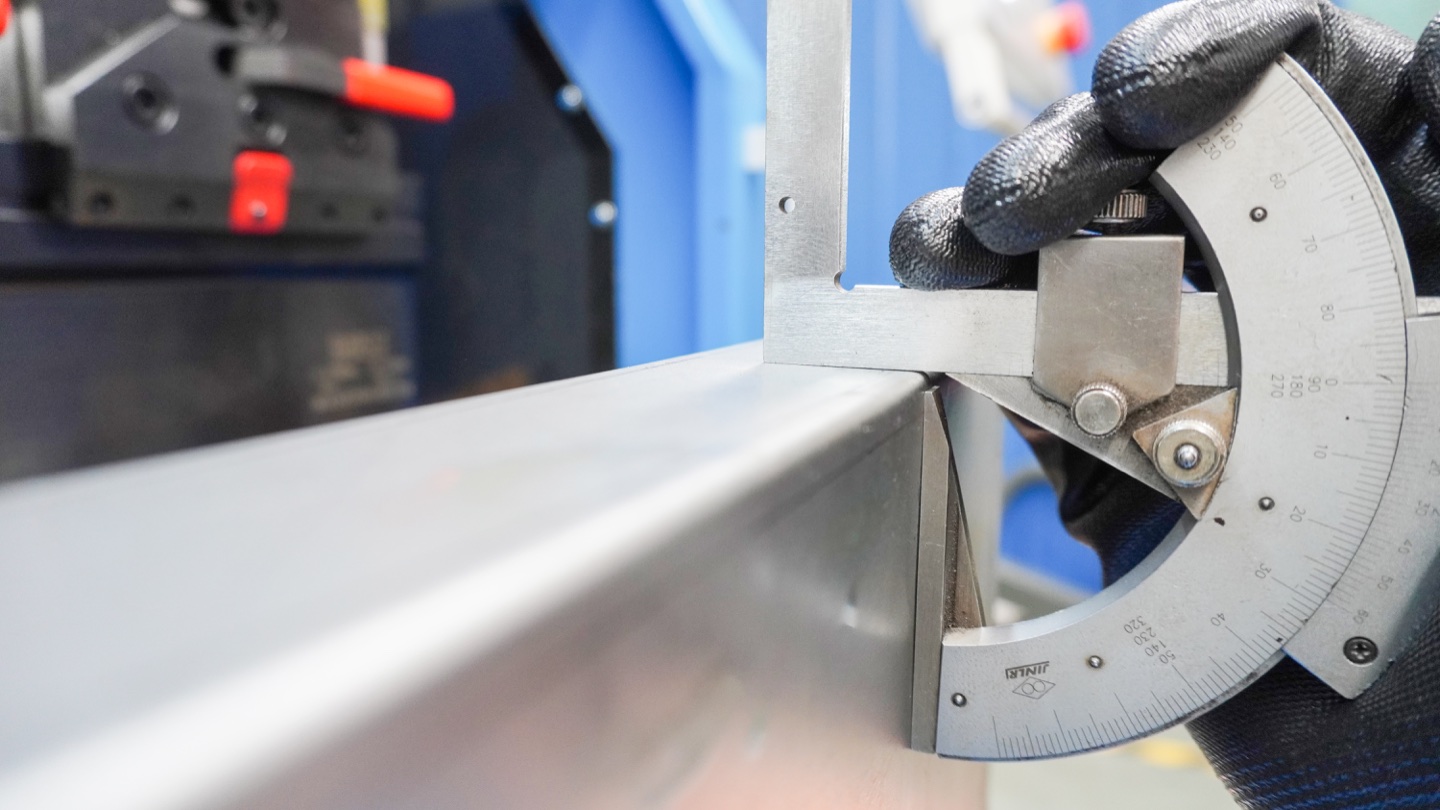
Какой именно угол вы измеряете?
Здесь используется внутренний угол между полками: меньшее число означает более закрытый гиб. Контроллер или чертёж может вместо этого задавать поворот от плоского листа. Уточните соглашение до сравнения чисел: при 90° оба значения совпадают и могут скрыть недопонимание.
| Состояние угла | Что записывать |
|---|---|
| Целевой, θtarget | Требуемая разгруженная геометрия и допуск чертежа. Записывать отдельно от команды станку. |
| Под нагрузкой, θloaded | Фактический угол от разрешённого встроенного датчика, место и метод измерения. Угол программы не обязательно равен этому значению. |
| После разгрузки, θfree | Угол без нагрузки в согласованной точке относительно базовых поверхностей. Указать опоры и условия контроля. |
Не вводите ручной угломер между нагруженными инструментами и не отключайте защиту ради измерения. Если разрешённое измерение под нагрузкой недоступно, проверяйте процесс по ошибке разгруженной детали, а фактическое пружинение отмечайте как неизмеренное.
Одна проба может иметь две разные угловые разности
Только расчётная иллюстрация: проверенный датчик показывает внутренний угол под нагрузкой 87,8°, после разгрузки измерено 92,1°, а чертёж требует 90°. При сопоставимых точках и соглашениях:
Восстановление: Δθ = θfree − θloaded = 92,1° − 87,8° = 4,3°. Конечная ошибка: e = θfree − θtarget = 92,1° − 90° = +2,1°.
Пример не рекомендует настройку станка 87,8° или поправку 4,3°. Контроллер уже может учитывать компенсацию. До изменения значения проверьте определения полей и разрешённую наладку, затем измерьте новую пробу. Без измерения под нагрузкой установлена только остаточная ошибка +2,1°.
Почему название материала не задаёт компенсацию
SSAB относит прочность стали и отношение раскрытия матрицы к толщине к факторам пружинения и объясняет необходимость возможности перегиба. Это основания проверить конкретное сочетание марки и инструмента, а не универсальная поправка в градусах. При выборе другой матрицы или пуансона соблюдайте заданный радиус и пределы гибкости материала.
Технический номер : SSAB: Springback .
Замена матрицы для изменения восстановления меняет и условия формования. Пересмотрите контакты и весь путь передачи нагрузки. WILA отмечает, что держатели и пресс могут ограничивать допустимую нагрузку даже при достаточной грузоподъёмности инструмента. Один угловой результат или теоретическая оценка усилия не разрешают новый процесс сами по себе.
Технический номер : WILA .
Протокол пробной гибки для повторного применения
Сохраняйте условия, позволяющие однозначно отнести результат к наладке. Поправку без такого протокола трудно надёжно перенести на другую партию или станок.
| Группа данных | Записать вместе с пробой | Повод для повторной проверки |
|---|---|---|
| Материал | Марка либо сплав и состояние, партия, измеренная толщина и направление прокатки. | Другой материал или ориентация; название не задаёт постоянное восстановление. |
| Инструмент и деталь | Обозначения пуансона/матрицы, раскрытие V, радиус, длина гиба и схема опор. | Изменены инструмент, длина, станция или опоры: вновь проверить контакт, зазоры и нагрузку. |
| Программа | Станок, версия программы, определение угла, поле коррекции, единица и исходное значение. | Другой контроллер или режим: проверить смысл и знак, а не копировать число. |
| Контроль | Прибор/метод, базовые поверхности, отмеченные точки, доступные измерения под нагрузкой и после неё. | Изменена схема измерения либо расхождение не воспроизводится. |
| Приёмка | Пределы чертежа, проверки угла и полок, результат первой детали и разрешённые повторные настройки. | Значимые изменения материала, программы или наладки: соблюдать согласованный план контроля. |
Проверять поправку, не скрывая причину
- Зафиксируйте версию чертежа и наладку. До пробы проверьте фактический материал, данные инструмента, зазоры, опоры и пределы станка и инструмента.
- Измеряйте разгруженную геометрию одинаковым способом. Для длинного гиба отметьте точки слева, в середине и справа; используйте одинаковые базы и не путайте длину полки с углом.
- Проверьте повторяемость ошибки. Сравнивайте одинаковую точку разных образцов отдельно от разных точек одной детали. Не скрывайте местный дефект средним значением.
- Следуйте документированному способу коррекции контроллера. Сохраняйте исходную программу и записывайте только одно разрешённое изменение за раз. Градусы и миллиметры заглубления ползуна не взаимозаменяемы.
- Проверьте другой представительный образец по чертежу. Сохраняйте итоговую наладку лишь после соответствия угла, размеров и поверхности; назначьте повторные проверки по плану качества.
Отделяйте постоянное смещение от разброса
Для иллюстративной цели 90° три сопоставимых разгруженных значения 92,0°, 92,1° и 92,2° имеют среднее 92,1° и размах 0,2°. Средняя ошибка равна +2,1°, а размах характеризует разброс этой малой выборки. Ни одно значение не является оценкой пригодности процесса или допуском приёмки. Коррекция среднего не доказывает соответствие будущих деталей чертежу.
Если одна длинная деталь даёт 92° на обоих концах и 94° посередине, запишите распределение по длине. SSAB различает восстановление материала и прогиб станка и объясняет роль компенсации прогиба. Перед общей угловой поправкой проверьте посадку инструмента, опоры и компенсацию станка. Эти три измерения сами по себе не доказывают причину.
Технический номер : SSAB: Гибка прессом .
Что подтверждает автоматическая обратная связь по углу
TRUMPF описывает ACB Laser и ACB Wireless как системы измерения угла и пружинения с управлением траверсой и отмечает зависимость пригодности от применения. Это пример с указанием изготовителя, а не утверждение о наличии такого оснащения у любого станка ЧПУ. Для предлагаемой конфигурации Rucheng подтвердите фактический датчик, интеграцию с управлением и доступность измеряемых поверхностей, затем продемонстрируйте требуемый результат на представительной детали. Продолжайте согласованный контроль полок и полной геометрии.
Технический номер : TRUMPF .
Технический справочник : TRUMPF (PDF) .
Вопросы о пружинении
Можно ли применять один перегиб ко всем листам одинаковой толщины?
Нет. Установите материал и наладку, затем проверьте разгруженный результат. Сохранённая поправка описывает проверенное сочетание; это не константа материала и не гарантия для другой партии.
Исправит ли изменение K-фактора угловую ошибку пружинения?
K-фактор используется при расчёте припуска на гиб и развёртки. Его изменение напрямую не определяет угловую коррекцию пресса. Сначала подтвердите условия формования и конечный угол, затем проверьте длину развёртки и полки соответствующим методом расчёта припуска.
Нужно ли уменьшать раскрытие V или повышать давление до правильного угла?
Не рассматривайте эти действия как неограниченные регулировки. Контакт, гибкость материала, нужный радиус и пределы станка, держателей и инструмента должны оставаться допустимыми. Переход от воздушной гибки к гибке с дожимом или чеканке требует отдельно утверждённого процесса и проверки нагрузок.