
Rückfederung ist die elastische Erholung eines gebogenen Teils nach Entlastung. Beim Luftbiegen erfordert die Kompensation meist ein kontrolliertes Überbiegen, das die eingesetzten Werkzeuge und das Material zulassen. Trennen Sie Zeichnungswinkel, Winkel unter Last und entlasteten Winkel. Weicht ein Teil um 2° vom Soll ab, beträgt sein Endwinkelfehler 2°; damit ist seine Rückfederung noch nicht gemessen. Qualifizieren Sie den Aufbau, fertigen Sie repräsentative Proben und prüfen Sie die entlastete Geometrie, bevor Sie eine Korrektur speichern.
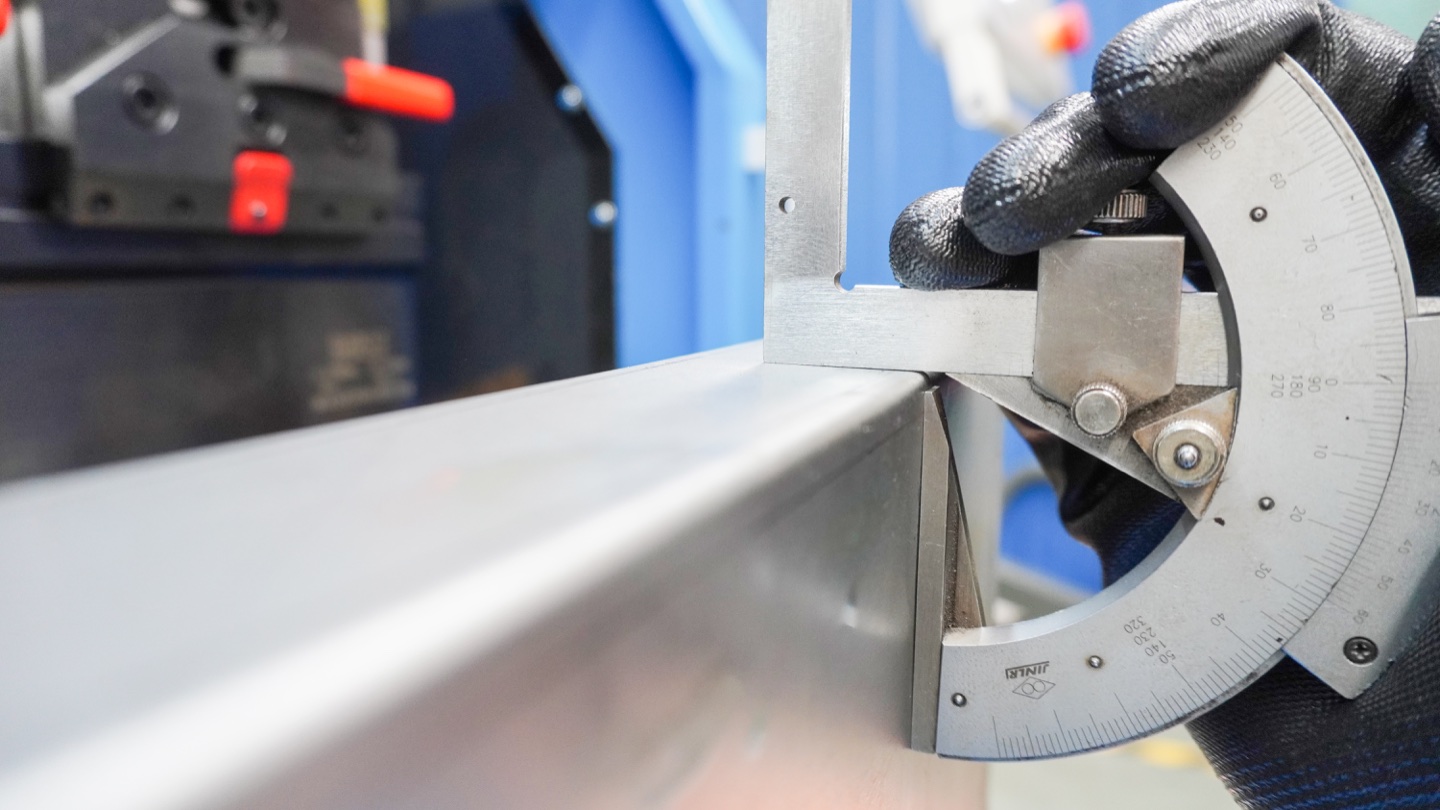
Welchen Winkel messen Sie?
Dieser Leitfaden verwendet den Innenwinkel zwischen den beiden Schenkeln: Je kleiner die Zahl, desto geschlossener die Biegung. Steuerung oder Zeichnung können stattdessen die Drehung aus der Ebene angeben. Klären Sie die Konvention vor dem Vergleich; bei 90° stimmen beide Zahlen überein und können ein Missverständnis verdecken.
| Winkelzustand | Zu erfassende Angabe |
|---|---|
| Sollwinkel, θtarget | Geforderte entlastete Geometrie und Zeichnungstoleranz. Getrennt vom Maschinenbefehl erfassen. |
| Unter Last, θloaded | Istwinkel einer maschinenfreigegebenen Prozesssensorik mit Messort und Methode. Der programmierte Winkel ist nicht automatisch dieser Wert. |
| Nach Entlastung, θfree | Entlasteter Messwinkel an vereinbarten Stellen und Bezugsflächen. Auflage und Prüfbedingungen dokumentieren. |
Führen Sie kein Handmessgerät zwischen belastete Werkzeuge und setzen Sie keine Schutzeinrichtung für eine Messung außer Kraft. Ohne freigegebene Messung unter Last qualifizieren Sie den Prozess anhand des entlasteten Winkelfehlers und kennzeichnen die tatsächliche Rückfederung als nicht gemessen.
Ein Versuch kann zwei verschiedene Winkeldifferenzen zeigen
Reines Rechenbeispiel: Ein validierter Sensor zeigt einen belasteten Innenwinkel von 87,8°, nach Entlastung werden 92,1° gemessen und die Zeichnung fordert 90°. Bei vergleichbaren Messorten und Konventionen gilt:
Rückfederung: Δθ = θfree − θloaded = 92,1° − 87,8° = 4,3°. Endwinkelfehler: e = θfree − θtarget = 92,1° − 90° = +2,1°.
Das Beispiel empfiehlt weder eine Maschineneinstellung von 87,8° noch eine Korrektur von 4,3°. Die Steuerung kann bereits kompensieren. Prüfen Sie Felddefinitionen und freigegebenen Aufbau vor jeder Änderung und kontrollieren Sie anschließend eine neue Probe. Ohne Lastmessung ist nur der Restfehler von +2,1° belegt.
Eine Materialbezeichnung ist kein Korrekturwert
SSAB nennt Stahlfestigkeit und das Verhältnis von Matrizenöffnung zu Blechdicke als Einflussgrößen und erläutert, dass die Matrize Überbiegen ermöglichen muss. Deshalb ist die konkrete Werkstoff-Werkzeug-Kombination zu prüfen; daraus folgt keine allgemeine Gradzugabe. Beachten Sie vorgeschriebenen Radius und Biegbarkeitsgrenzen bei der Wahl anderer Matrizen oder Stempel.
Technische Referenz : SSAB: Springback .
Ein Matrizenwechsel zur Beeinflussung der Rückfederung ändert zugleich den Umformaufbau. Prüfen Sie Kontaktbedingungen und den gesamten Lastpfad. Laut WILA können Halter und Abkantpresse die Kapazität begrenzen, obwohl das Werkzeug ausreichend belastbar ist. Ein Winkelergebnis oder eine theoretische Kraftschätzung allein gibt kein neues Umformverfahren frei.
Technische Referenz : WILA .
Ein wiederverwendbares Versuchsprotokoll
Speichern Sie die Bedingungen, die das Ergebnis zuordnen lassen. Eine Korrektur ohne Rüstdokumentation lässt sich schwer zuverlässig auf andere Chargen oder Maschinen übertragen.
| Datengruppe | Mit dem Versuch erfassen | Anlass für erneute Prüfung |
|---|---|---|
| Werkstoff | Sorte oder Legierung und Zustand, Charge, gemessene Dicke und Walzrichtung. | Anderes Material oder andere Orientierung; die Bezeichnung legt keine feste Rückfederung fest. |
| Werkzeuge und Teil | Stempel-/Matrizenkennungen, V-Öffnung, Radius, Biegelänge und Auflagen. | Werkzeug, Länge, Station oder Auflage geändert: Kontakt, Freiraum und Last erneut prüfen. |
| Programm | Maschine, Programmrevision, Winkelkonvention, Korrekturfeld, Einheit und Ausgangswert. | Andere Steuerung oder Korrekturart: Bedeutung und Vorzeichen prüfen, nicht nur Zahlen kopieren. |
| Prüfung | Messgerät/Methode, Bezugsflächen, markierte Positionen, verfügbare Lastsensorik und entlastete Messwerte. | Messaufbau geändert oder Abweichung nicht reproduzierbar. |
| Abnahme | Zeichnungsgrenzen, Winkel- und Schenkelprüfung, Erstmusterergebnis und freigegebene Wiederholeinstellungen. | Relevante Werkstoff-, Programm- oder Rüständerung: vereinbarten Prüfplan anwenden. |
Korrektur prüfen, ohne die Ursache zu verdecken
- Legen Sie Zeichnungsrevision und Aufbau fest. Prüfen Sie vor dem Versuch tatsächliches Material, Werkzeugdaten, Freiraum, Auflagen sowie Maschinen- und Werkzeuggrenzen.
- Messen Sie die entlastete Geometrie einheitlich. Markieren Sie bei langen Biegungen links, Mitte und rechts; verwenden Sie dieselben Bezugsflächen und unterscheiden Sie Schenkellänge und Winkel.
- Prüfen Sie die Wiederholbarkeit des Fehlers. Vergleichen Sie gleiche Stellen verschiedener Proben getrennt von unterschiedlichen Stellen eines Teils. Mitteln Sie lokale Fehler nicht weg.
- Befolgen Sie das dokumentierte Korrekturverfahren der Steuerung. Bewahren Sie das Ausgangsprogramm auf und protokollieren Sie jeweils nur eine freigegebene Änderung. Grad und Millimeter Stößelzustellung sind nicht austauschbar.
- Prüfen Sie eine weitere repräsentative Probe gegen die Zeichnung. Speichern Sie den endgültigen Aufbau erst nach bestandener Winkel-, Maß- und Oberflächenprüfung; planen Sie Wiederholprüfungen gemäß Qualitätsplan.
Konstanten Versatz von Streuung unterscheiden
Bei einem beispielhaften 90°-Soll ergeben drei vergleichbare entlastete Werte von 92,0°, 92,1° und 92,2° einen Mittelwert von 92,1° und eine Spannweite von 0,2°. Der mittlere Fehler beträgt +2,1°; die Spannweite beschreibt die Streuung dieser kleinen Stichprobe. Beides ist weder ein Prozessfähigkeitsnachweis noch eine Abnahmetoleranz. Eine Mittelwertkorrektur beweist nicht die Zeichnungskonformität künftiger Teile.
Misst ein einzelnes langes Teil dagegen an beiden Enden 92° und in der Mitte 94°, erfassen Sie das Ortsmuster. SSAB unterscheidet Materialrückfederung und Maschinendurchbiegung und erklärt die Rolle der Bombierung. Untersuchen Sie Werkzeugsitz, Auflage und Maschinenkompensation vor einer globalen Winkelkorrektur. Die drei Messwerte allein beweisen keine Ursache.
Technische Referenz : SSAB: Pressbiegen .
Was automatische Winkelrückmeldung nachweist
TRUMPF beschreibt ACB Laser und ACB Wireless als Systeme, die Winkel und Rückfederung erfassen und den Pressbalken regeln; ihre Eignung hängt laut Hersteller von der Anwendung ab. Dieses zugeordnete Beispiel bedeutet nicht, dass jede CNC-Maschine solche Systeme besitzt. Klären Sie für eine angebotene Rucheng-Konfiguration Sensor, Steuerungsintegration und zugängliche Messflächen und weisen Sie das gewünschte Ergebnis an einem repräsentativen Teil nach. Prüfen Sie Schenkelmaße und Gesamtgeometrie weiterhin wie vereinbart.
Technische Referenz : TRUMPF .
Technische Referenz : TRUMPF (PDF) .
Fragen zur Rückfederung
Kann ich dieselbe Überbiegezugabe für alle Bleche gleicher Dicke nutzen?
Nein. Bestimmen Sie Werkstoff und Aufbau und prüfen Sie das entlastete Ergebnis. Eine gespeicherte Korrektur dokumentiert eine qualifizierte Kombination; sie ist keine Werkstoffkonstante und keine Garantie für eine andere Charge.
Behebt ein geänderter K-Faktor den Rückfederungs-Winkelfehler?
Der K-Faktor gehört zur Berechnung von Biegezugabe und Abwicklung. Seine Änderung liefert nicht direkt die Winkelkorrektur der Abkantpresse. Prüfen Sie zuerst Umformaufbau und Endwinkel und anschließend Abwicklungslänge und Schenkelmaße mit dem passenden Berechnungsverfahren.
Soll ich das V verkleinern oder den Druck erhöhen, bis der Winkel stimmt?
Beides ist keine unbegrenzte Stellgröße. Werkzeugkontakt, Biegbarkeit, erforderlicher Radius sowie Maschinen-, Halter- und Werkzeuggrenzen müssen zulässig bleiben. Der Wechsel vom Luftbiegen zum Biegen mit Anliegen an der Matrize (Bottoming) oder zum Prägebiegen erfordert eine eigene Prozessfreigabe und Lastprüfung.