
La recuperación elástica es el cambio que experimenta una pieza plegada al retirar la carga de conformado. En plegado al aire, la compensación suele exigir un sobreplegado controlado que las herramientas y el material admitan. Distinga el ángulo del plano, el ángulo bajo carga y el ángulo descargado. Si una pieza termina a 2° del objetivo, tiene un error final de 2°; eso no mide por sí solo su recuperación elástica. Valide la configuración, realice pruebas representativas y compruebe la geometría descargada antes de guardar una corrección.
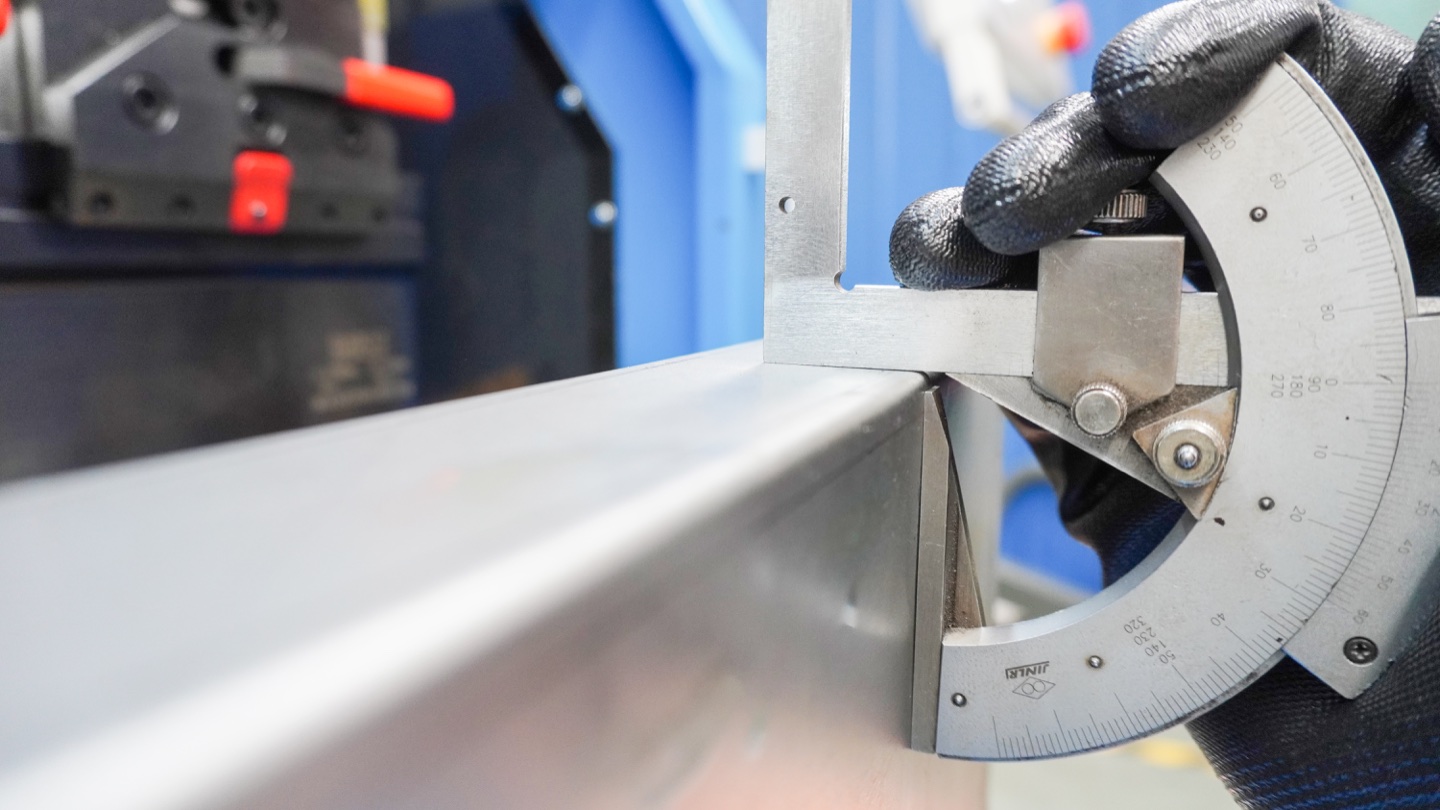
¿Qué ángulo está midiendo?
Esta guía utiliza el ángulo interior entre las dos alas: un número menor significa un pliegue más cerrado. El control o el plano pueden indicar en cambio el giro desde la chapa plana. Identifique la convención antes de comparar valores; a 90° ambas coinciden, lo que puede ocultar un malentendido.
| Estado del ángulo | Qué registrar |
|---|---|
| Objetivo, θtarget | Geometría descargada requerida y tolerancia del plano. Sepárela de la orden a la máquina. |
| Bajo carga, θloaded | Ángulo real de sensores integrados autorizados para la máquina, con posición y método. El ángulo programado no equivale automáticamente a este valor. |
| Tras descargar, θfree | Ángulo sin carga medido en la posición y caras de referencia acordadas. Anote apoyos y condiciones de inspección. |
No introduzca un goniómetro manual entre herramientas cargadas ni anule protecciones para obtener una lectura. Si no dispone de medición bajo carga autorizada, use el error de la pieza descargada para validar el proceso e indique que la recuperación real no se ha medido.
Una prueba puede dar dos diferencias angulares
Ejemplo aritmético ilustrativo: un sensor validado indica un ángulo interior bajo carga de 87,8°, tras descargar se miden 92,1° y el plano pide 90°. Con posiciones y convenciones comparables:
Recuperación: Δθ = θfree − θloaded = 92,1° − 87,8° = 4,3°. Error final: e = θfree − θtarget = 92,1° − 90° = +2,1°.
El ejemplo no recomienda programar 87,8° ni aplicar una corrección de 4,3°. El control puede incorporar ya compensación. Revise los campos y la configuración autorizada antes de cambiar valores; después verifique otra prueba. Sin medir bajo carga, sólo queda demostrado el error residual de +2,1°.
El nombre del material no es un ajuste de compensación
SSAB identifica la resistencia del acero y la relación abertura de matriz/espesor como factores de recuperación y explica que la matriz debe permitir el sobreplegado. Son motivos para verificar cada combinación de grado y herramienta, no una corrección universal en grados. Respete el radio exigido y los límites de plegabilidad al considerar otra matriz o punzón.
Referencia técnica : SSAB: Springback .
Cambiar la matriz para modificar la recuperación también cambia la configuración de conformado. Revise los contactos y toda la cadena de carga. WILA señala que los portaherramientas y la plegadora pueden limitar la capacidad aunque el útil soporte la carga. Un resultado angular o una estimación teórica de fuerza no autorizan por sí solos un proceso nuevo.
Referencia técnica : WILA .
Un registro de pruebas reutilizable
Guarde las condiciones que permiten identificar el resultado. Una corrección sin su configuración es difícil de trasladar con fiabilidad a otro lote o máquina.
| Grupo de datos | Datos de la prueba | Motivo para verificar de nuevo |
|---|---|---|
| Materiales | Grado o aleación y estado, lote, espesor medido y orientación de laminación. | Otro material u orientación; el nombre nominal no fija la recuperación. |
| Herramientas y pieza | Referencias de punzón/matriz, abertura V, radio, longitud plegada y apoyos. | Cambio de herramienta, longitud, estación o apoyo; revisar contacto, espacio libre y carga. |
| Programa | Máquina, revisión, convención angular, campo de corrección, unidad y valor existente. | Otro control o modo; verificar significado y signo, no copiar una cifra. |
| Inspección | Instrumento/método, caras de referencia, posiciones, medición bajo carga si existe y lecturas descargadas. | Cambio del montaje de medición o discrepancia que no se reproduce. |
| Aceptación | Límites del plano, controles de ángulo y alas, primera pieza y ajustes de repetición aprobados. | Cambio relevante de material, programa o configuración; aplicar el plan de inspección acordado. |
Valide la corrección sin ocultar la causa
- Fije la revisión del plano y la configuración. Antes de probar, compruebe material real, datos de útiles, espacio libre, apoyos y límites de máquina y herramientas.
- Mida la geometría descargada de forma coherente. Marque posiciones izquierda, central y derecha en pliegues largos; mantenga las caras de referencia y no confunda longitud de ala con ángulo.
- Compruebe la repetibilidad del error. Compare la misma posición entre probetas por separado de las distintas posiciones de una pieza. No oculte un defecto local con el promedio.
- Siga el método de corrección documentado del control. Conserve el programa inicial y registre un único cambio autorizado cada vez. Grados y milímetros de profundidad no son intercambiables.
- Inspeccione otra probeta representativa contra el plano. Guarde la configuración final sólo cuando cumpla ángulo, dimensiones y superficie; establezca controles repetidos según el plan de calidad.
Separe un desplazamiento constante de la variación
Para un objetivo ilustrativo de 90°, tres lecturas descargadas comparables de 92,0°, 92,1° y 92,2° tienen media de 92,1° y rango de 0,2°. El error medio es +2,1°; el rango describe la dispersión de esa pequeña muestra. Ninguno es un resultado de capacidad del proceso ni una tolerancia de aceptación. Corregir la media no demuestra que las piezas futuras cumplirán el plano.
Si una sola pieza larga mide 92° en ambos extremos y 94° en el centro, registre el patrón por posición. SSAB distingue recuperación del material y flexión de la máquina y explica el papel del compensador de flexión. Investigue el asiento, los apoyos y la compensación de máquina antes de aplicar un desplazamiento global. Las tres lecturas no prueban por sí solas la causa.
Referencia técnica : SSAB: Prensa dobladora .
Qué demuestra la medición angular automática
TRUMPF describe ACB Laser y ACB Wireless como sistemas que detectan ángulo y recuperación y controlan la viga de prensado; también indica que su idoneidad depende de la aplicación. Es un ejemplo atribuido, no una afirmación de que toda máquina CNC los incluya. Para una configuración Rucheng, confirme sensor, integración y superficies accesibles de medición y demuestre el resultado requerido con una pieza representativa. Mantenga la inspección acordada de alas y geometría completa.
Referencia técnica : TRUMPF .
Referencia técnica : TRUMPF (PDF) .
Preguntas sobre recuperación elástica
¿Puedo aplicar un solo sobreplegado a todas las chapas del mismo espesor?
No. Identifique material y configuración y verifique el resultado descargado. Una corrección guardada documenta una combinación validada; no es una constante del material ni una garantía para otro lote.
¿Cambiar el factor K corrige el error angular por recuperación?
El factor K interviene en el cálculo del desarrollo y de la tolerancia de pliegue. Cambiarlo no proporciona directamente la corrección angular de la plegadora. Confirme primero configuración y ángulo final y luego valide longitud desarrollada y alas con el método correspondiente.
¿Debo reducir la V o aumentar presión hasta lograr el ángulo?
No son ajustes ilimitados. Contactos, plegabilidad, radio requerido y límites de máquina, portaherramientas y útiles deben seguir siendo admisibles. Pasar de plegado al aire a fondo o acuñado exige otro proceso aprobado y una revisión de cargas.
Guías relacionadas de preparación e inspección
- Problemas de ángulo y resolución más amplia de problemas de prensa plegadora
- Comprobaciones de capacidad de carga de herramientas y soportes
- Radio de curvatura y límites de material
- compensación de deflexión y deflexión de la máquina
- Cálculo de margen de curvatura y plano
- Rucheng guía de máquina plegadora