
スプリングバックとは、成形荷重を取り除いた後に曲げ部品が弾性的に回復することです。エアベンディングの補正には通常、実際の金型と材料が許容する範囲での制御された曲げ過ぎが必要です。まず図面角度、負荷中の角度、除荷後の角度を区別します。完成角度が目標から2°ずれていれば、最終角度誤差は2°ですが、それだけでスプリングバック量を測定したことにはなりません。段取りを確認し、代表的な試験片を加工して除荷後の形状を検証してから補正を保存します。
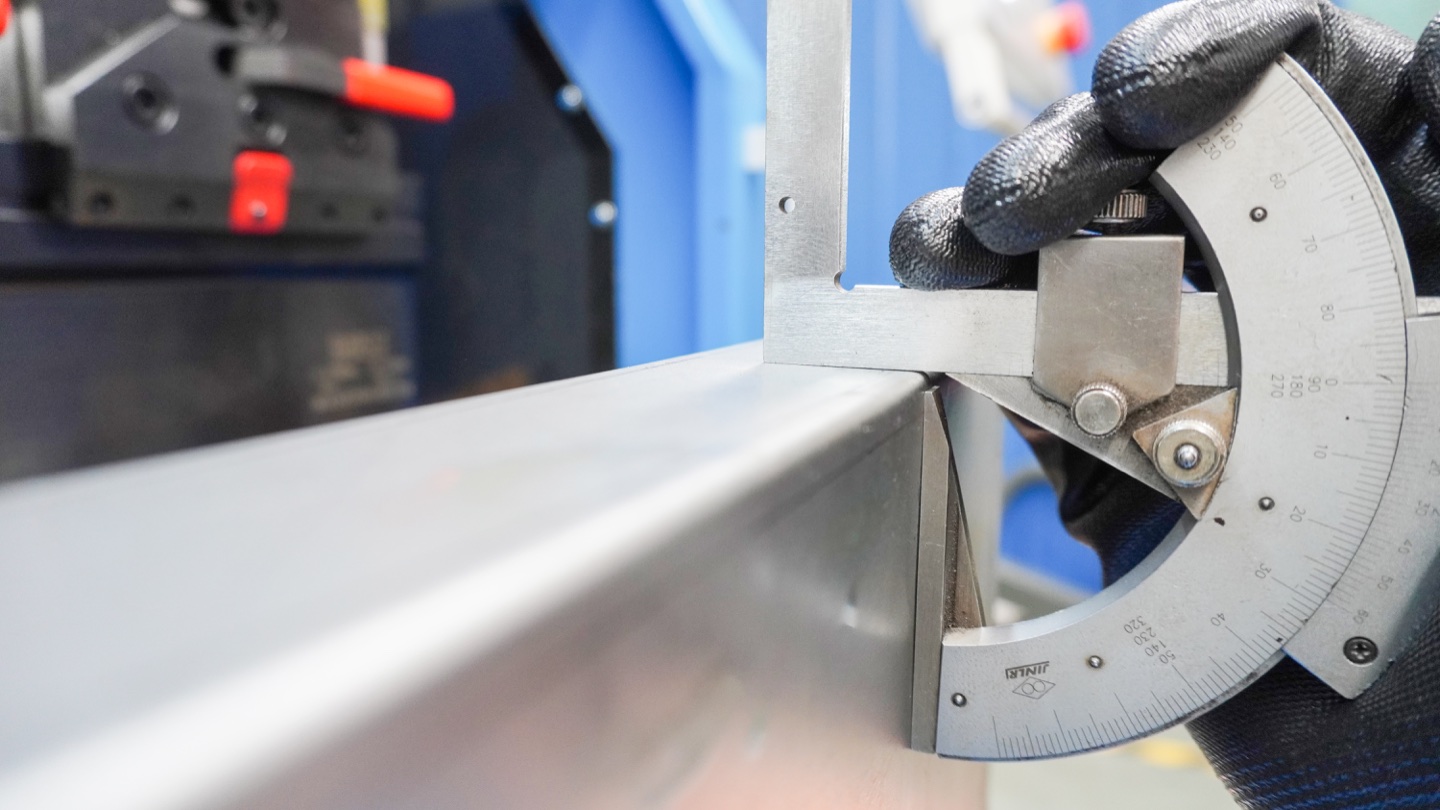
どの角度を測定していますか?
本稿では2つのフランジ間の内角を使います。数値が小さいほど曲げは閉じます。一方、制御装置や図面では平板からの回転角を使う場合があります。比較前に定義を確認してください。90°では両者の数値が一致するため、理解の違いに気付かないことがあります。
| 角度の状態 | 記録する内容 |
|---|---|
| 目標角 θtarget | 図面で要求される除荷後の形状と公差。機械への指令とは分けて記録します。 |
| 負荷中 θloaded | 機械で認められた工程内センサーによる実角度と、測定位置・方法。プログラム角度が自動的にこの値になるわけではありません。 |
| 除荷後 θfree | 合意した位置と基準面で測定した無負荷角度。支持方法と検査条件も記録します。 |
負荷中の金型の間に手持ち角度計を入れたり、測定のために安全装置を無効化したりしないでください。認められた負荷中測定ができない場合は、除荷後の誤差で工程を検証し、実際のスプリングバックは未測定と記録します。
1回の試験に2種類の角度差がある
以下は説明用の計算例です。検証済みセンサーが負荷中内角87.8°を示し、除荷後は92.1°、図面目標は90°とします。位置と角度定義が比較可能なら、次のようになります。
回復量:Δθ = θfree − θloaded = 92.1° − 87.8° = 4.3°。最終角度誤差:e = θfree − θtarget = 92.1° − 90° = +2.1°。
この例は87.8°の機械設定や4.3°の補正を推奨するものではありません。制御装置がすでに補正を含んでいる場合があります。値を変更する前に入力欄の定義と認められた段取りを確認し、次の試験で検証します。負荷中の測定がなければ、確認できるのは+2.1°の残留誤差だけです。
材料名だけでは補正値が決まらない理由
SSABは鋼材強度とダイ幅/板厚比をスプリングバックの要因とし、金型が曲げ過ぎを許容する必要性を説明しています。これは個別の材質と金型の組合せを検証する理由であり、共通の角度補正値ではありません。ダイやパンチの変更を検討する際も、指定曲げ半径と材料の曲げ性限界を守ります。
テクニカルリファレンス : SSAB: スプリングバック 。
回復量を変えるためにダイを交換すると、成形条件も変わります。接触条件と荷重経路全体を確認してください。WILAは、金型の定格が十分でもホルダーやプレスブレーキが容量を制限し得ると説明しています。角度結果や理論荷重の見積りだけで新しい成形工程を承認することはできません。
テクニカルリファレンス : WILA 。
再利用できる試し曲げ記録
結果を特定できる条件を保存します。段取り記録のない補正値を、別ロットや別の機械へ確実に転用することは困難です。
| 記録区分 | 試験とともに記録 | 再確認が必要な変更 |
|---|---|---|
| 材質 | 鋼種または合金と調質、ロット、実測板厚、圧延方向。 | 材料や方向の変更。呼び材質名だけで回復量が決まるとは考えません。 |
| 金型と部品 | パンチ・ダイ番号、V幅、半径、曲げ長さ、支持方法。 | 金型、長さ、ステーション、支持の変更。接触・隙間・負荷を再確認します。 |
| プログラム | 機械、プログラム版、角度定義、補正欄、単位、既存値。 | 別の制御装置や補正モード。数値をコピーせず意味と符号を確認します。 |
| 検査 | 測定器・方法、基準面、印を付けた位置、可能な負荷中測定、除荷後の値。 | 測定条件が変わった場合や、差異を再現できない場合。 |
| 合否判定 | 図面限界、角度・フランジ検査、初品結果、承認済み繰返し設定。 | 関連する材料・プログラム・段取りの変更時。合意した検査計画に従います。 |
原因を隠さずに補正を検証する
- 図面版と段取りを固定します。試験前に実材、金型データ、隙間、支持方法、機械と金型の限界を確認します。
- 除荷後の形状を一貫した方法で測定します。長い曲げは左・中央・右に印を付け、同じ基準面を使用し、フランジ長さと角度を混同しないようにします。
- 誤差の再現性を確認します。試験片間の同じ位置の比較と、1個の部品内の位置間比較を分けます。平均値で局所不良を隠さないでください。
- 制御装置に記載された補正方法に従います。元のプログラムを保管し、認められた変更を一度に一つだけ記録します。角度とラム深さのmmは互換ではありません。
- 別の代表的試験片を図面と照合します。要求される角度、寸法、表面状態が合格してから最終段取りを保存し、品質計画に従って繰返し検査を設定します。
一定の偏りとばらつきを分ける
目標90°の説明用例として、比較可能な除荷後測定値92.0°、92.1°、92.2°の平均は92.1°、範囲は0.2°です。平均誤差は+2.1°で、範囲はこの小標本のばらつきを表します。どちらも工程能力の結果や合否公差ではありません。平均値を補正しても、将来の部品が図面に適合する証明にはなりません。
同じ長い部品で両端92°、中央94°なら、位置による分布を記録します。SSABは材料の回復と機械のたわみを区別し、クラウニングの役割を説明しています。一律の補正前に金型の着座、支持、機械補正を調べてください。3つの測定値だけで原因を断定することはできません。
技術資料 : SSAB: プレス曲げ 。
自動角度フィードバックで分かること
TRUMPFはACB LaserとACB Wirelessを、角度とスプリングバックを検知してプレスビームを制御するシステムと説明し、適性は用途によるとしています。これは出典を示した例であり、すべてのCNC機に搭載されるという意味ではありません。如程の提案仕様では、実際のセンサー、制御との統合、測定面へのアクセスを確認し、代表部品で要求結果を実証します。フランジ寸法と全体形状の合意済み検査は引き続き行います。
テクニカルリファレンス : TRUMPF 。
テクニカルリファレンス : TRUMPF (PDF) 。
スプリングバックに関する質問
同じ板厚ならすべて同じ曲げ過ぎ量を使えますか?
使えません。材料と段取りを特定し、除荷後の結果を検証します。保存した補正は確認済み組合せの記録であり、材料定数でも別ロットへの保証でもありません。
Kファクターを変えれば回復による角度誤差を直せますか?
Kファクターは展開寸法の曲げ代計算に使います。変更してもプレスブレーキの角度補正が直接得られるわけではありません。成形条件と最終角度を先に確認し、適切な曲げ代計算で展開長さとフランジ寸法を検証します。
角度が合うまでV幅を狭めたり圧力を上げたりすべきですか?
どちらも無制限に調整してはいけません。接触、材料の曲げ性、必要半径、機械・ホルダー・金型の限界を満たす必要があります。エアベンディングからボトミングやコイニングへの変更には、別途承認された工程と負荷確認が必要です。