
Le retour élastique est la récupération d'une pièce pliée après suppression de l'effort de formage. En pliage en l'air, la compensation nécessite généralement un surpliage maîtrisé, compatible avec les outils et le matériau réels. Distinguez l'angle du plan, l'angle sous charge et l'angle après déchargement. Une pièce à 2° de son objectif présente une erreur finale de 2° ; cela ne mesure pas à lui seul son retour élastique. Qualifiez le montage, réalisez des essais représentatifs et vérifiez la géométrie déchargée avant de mémoriser une correction.
Quel angle mesurez-vous ?
Ce guide utilise l'angle intérieur entre les deux ailes : une valeur plus petite correspond à un pli plus fermé. La commande ou le plan peut plutôt exprimer la rotation depuis la tôle plane. Identifiez cette convention avant toute comparaison ; à 90°, les deux valeurs coïncident et peuvent masquer une confusion.
| État de l'angle | Donnée à enregistrer |
|---|---|
| Objectif, θtarget | Géométrie déchargée exigée et tolérance du plan, distinctes de la consigne machine. |
| Sous charge, θloaded | Angle réel issu de capteurs de processus approuvés pour la machine, avec position et méthode. L'angle programmé n'est pas automatiquement cette valeur. |
| Après déchargement, θfree | Angle sans charge mesuré aux positions et faces de référence convenues. Noter les supports et conditions de contrôle. |
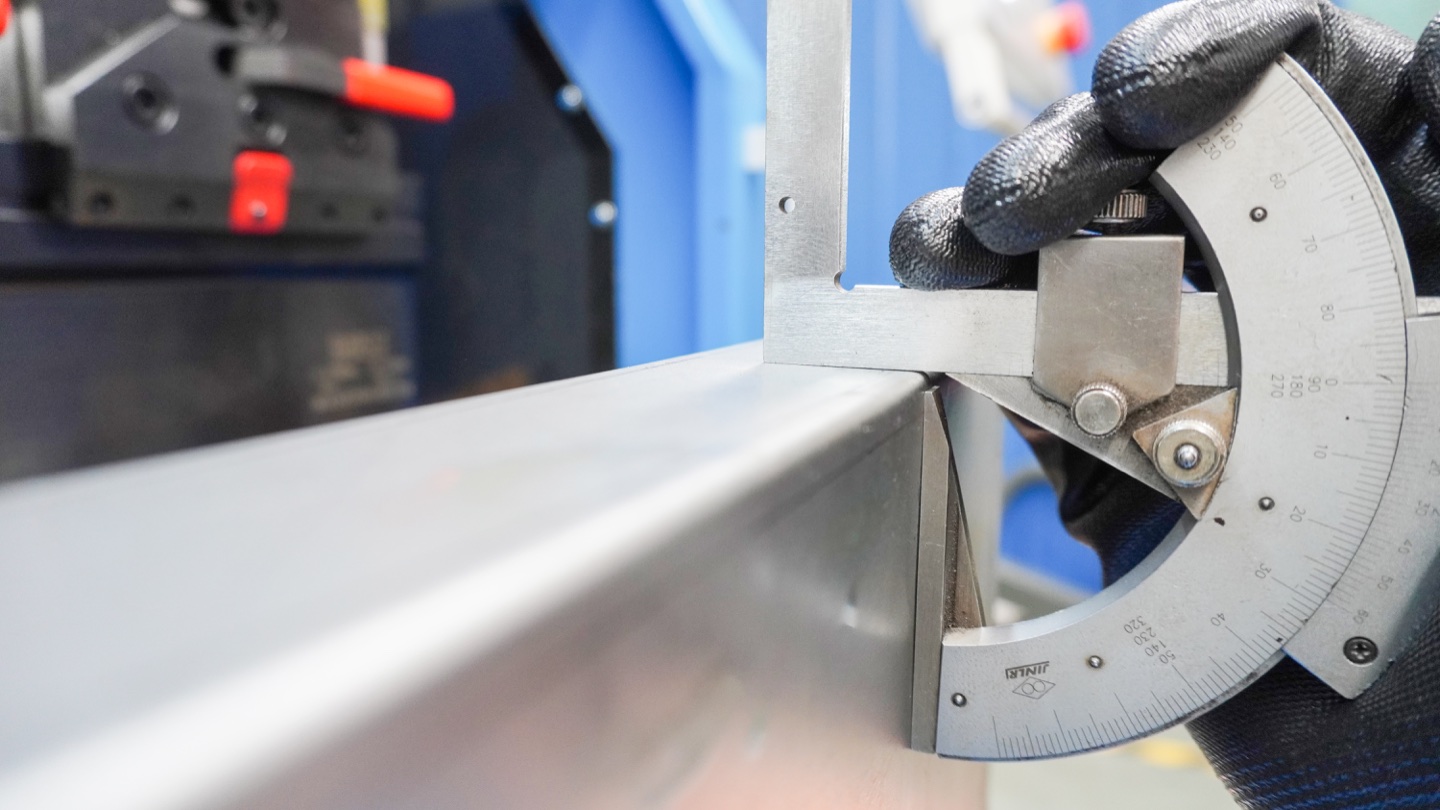
N'introduisez pas de rapporteur manuel entre les outils sous charge et ne neutralisez aucune protection pour obtenir une mesure. Sans dispositif approuvé de mesure sous charge, utilisez l'erreur de la pièce déchargée pour qualifier le procédé et indiquez que le retour élastique réel n'est pas mesuré.
Un essai peut présenter deux écarts angulaires différents
Exemple arithmétique uniquement : un capteur validé indique un angle intérieur sous charge de 87,8°, le contrôle après déchargement donne 92,1° et le plan exige 90°. Avec des positions et conventions comparables :
Retour : Δθ = θfree − θloaded = 92,1° − 87,8° = 4,3°. Erreur finale : e = θfree − θtarget = 92,1° − 90° = +2,1°.
Cet exemple ne recommande ni une consigne de 87,8° ni une correction de 4,3°. La commande peut déjà intégrer une compensation. Vérifiez la définition des champs et le montage approuvé avant toute modification, puis contrôlez un nouvel essai. Sans mesure sous charge, seule l'erreur résiduelle de +2,1° est établie.
Un nom de matériau n'est pas un réglage de compensation
SSAB identifie la résistance de l'acier et le rapport ouverture de matrice/épaisseur comme facteurs du retour élastique et explique que la matrice doit permettre le surpliage. Il faut donc vérifier chaque combinaison nuance-outillage, sans en tirer une valeur universelle en degrés. Respectez le rayon prescrit et les limites de pliabilité en envisageant une autre matrice ou un autre poinçon.
Référence technique : SSAB : Ressort .
Changer de matrice pour agir sur le retour modifie aussi le montage de formage. Revoyez les contacts et toute la chaîne de charge. WILA rappelle que les porte-outils et la presse peuvent limiter la capacité même si l'outil supporte la charge. Un résultat angulaire ou une estimation théorique de force ne suffit pas à approuver un nouveau procédé.
Référence technique : WILA .
Une fiche d'essai réutilisable
Conservez les conditions qui rendent le résultat identifiable. Une correction sans fiche de montage se transpose difficilement de façon fiable à un autre lot ou à une autre machine.
| Groupe de données | À consigner avec l'essai | Motif de nouvelle vérification |
|---|---|---|
| Matériel | Nuance ou alliage et état, lot, épaisseur mesurée et sens de laminage. | Autre matière ou orientation ; le nom nominal ne fixe pas le retour élastique. |
| Outils et pièce | Références poinçon/matrice, ouverture V, rayon, longueur pliée et supports. | Changement d'outil, longueur, poste ou support : revoir contact, dégagement et charge. |
| Programme | Machine, révision, convention angulaire, champ de correction, unité et valeur existante. | Autre commande ou mode : vérifier le sens et le signe plutôt que copier une valeur. |
| Contrôle | Instrument/méthode, faces de référence, positions repérées, mesure sous charge éventuelle et valeurs déchargées. | Montage de mesure modifié ou écart impossible à reproduire. |
| Acceptation | Limites du plan, contrôles d'angle et d'ailes, résultat de première pièce et réglages répétitifs approuvés. | Changement pertinent de matière, programme ou montage ; suivre le plan de contrôle convenu. |
Valider une correction sans masquer la cause
- Figez la révision du plan et le montage. Avant l'essai, vérifiez matière réelle, données d'outils, dégagement, supports et limites de la machine et des outils.
- Mesurez toujours la géométrie déchargée de la même façon. Repérez gauche, centre et droite sur un pli long ; gardez les mêmes faces de référence et distinguez longueur d'aile et angle.
- Vérifiez la répétabilité de l'erreur. Comparez une même position entre éprouvettes séparément des différentes positions sur une pièce. Ne masquez pas un défaut local par la moyenne.
- Appliquez la méthode documentée de la commande. Conservez le programme initial et consignez une seule modification autorisée à la fois. Les degrés ne sont pas interchangeables avec les millimètres de profondeur du coulisseau.
- Contrôlez une autre éprouvette représentative par rapport au plan. Mémorisez le montage final seulement après conformité de l'angle, des dimensions et de la surface ; prévoyez les contrôles répétés selon le plan qualité.
Distinguer décalage constant et dispersion
Pour un objectif illustratif de 90°, trois mesures déchargées comparables de 92,0°, 92,1° et 92,2° donnent une moyenne de 92,1° et une étendue de 0,2°. L'erreur moyenne est +2,1° ; l'étendue décrit la dispersion de ce petit échantillon. Aucune n'est un résultat de capabilité ni une tolérance d'acceptation. Corriger la moyenne ne prouve pas que les pièces suivantes respecteront le plan.
Si une même pièce longue mesure 92° aux extrémités et 94° au centre, consignez cette répartition. SSAB distingue retour du matériau et flexion de la machine et explique le rôle du bombage. Examinez l'assise des outils, les supports et la compensation machine avant un décalage global. Ces trois mesures seules ne prouvent pas la cause.
Référence technique : SSAB : Pliage à la presse .
Ce qu'établit la mesure angulaire automatique
TRUMPF présente ACB Laser et ACB Wireless comme des systèmes mesurant l'angle et le retour élastique pour piloter le coulisseau, tout en précisant que leur adéquation dépend de l'application. Cet exemple attribué ne signifie pas que toute machine CNC en dispose. Pour une configuration Rucheng envisagée, confirmez le capteur réel, son intégration et les surfaces accessibles à la mesure, puis démontrez le résultat sur une pièce représentative. Maintenez les contrôles convenus des ailes et de la géométrie complète.
Référence technique : TRUMPF .
Référence technique : TRUMPF (PDF) .
Questions sur le retour élastique
Peut-on employer un seul surpliage pour toutes les tôles de même épaisseur ?
Non. Identifiez la matière et le montage, puis vérifiez le résultat déchargé. Une correction mémorisée décrit une combinaison qualifiée ; ce n'est ni une constante du matériau ni une garantie pour un autre lot.
Modifier le facteur K corrige-t-il l'erreur angulaire de retour élastique ?
Le facteur K intervient dans le calcul de longueur développée et de surlongueur de pliage. Sa modification ne fournit pas directement la correction angulaire de la presse. Confirmez d'abord montage et angle final, puis validez le développé et les ailes avec la méthode de calcul adaptée.
Faut-il réduire le V ou augmenter la pression jusqu'à obtenir le bon angle ?
Ces réglages ne sont pas sans limites. Contacts, pliabilité, rayon demandé et limites de machine, porte-outils et outils doivent rester admissibles. Passer du pliage en l'air au pliage en fond de matrice ou à la frappe exige un procédé approuvé séparément et une revue des charges.